



Hoe sterk zijn 3D-geprinte onderdelen werkelijk?
3D-printers bouwen objecten op additieve wijze op, waarbij de uiteindelijke sterkte van het onderdeel wordt bepaald door de zwakste laag. Over het algemeen zijn ze zwakker dan producten die ontstaan uit traditionele technieken zoals frezen, spuitgieten of harsgieten.
Er zijn talloze toepassingen waarbij structurele sterkte cruciaal is. Vanwege de werking van Fused Deposition Modelling (FDM)-technologie, zijn de verkregen onderdelen niet zo sterk als hun gespuite tegenhangers.
Toch is er geen aanleiding tot wanhoop. Er zijn diverse ontwerp- en configuratie-aanpassingen waarmee u deze zwakte aanzienlijk kunt verminderen.
De zwaktes kunt u reduceren door de juiste extrusietemperatuur in te stellen, een hoger vulpercentage te kiezen, dikker wanddikte te printen, het juiste materiaal te selecteren en het onderdeel correct te oriënteren op het bouwplatform.
Waarom zijn 3D-geprinte onderdelen zwakker?
De additieve techniek waarbij een 3D-printer objecten creëert, heeft een inherent neiging om zwakkere delen te produceren in vergelijking met andere productieprocessen, omdat het één laag plastic op de andere deposeert die samen hechten.
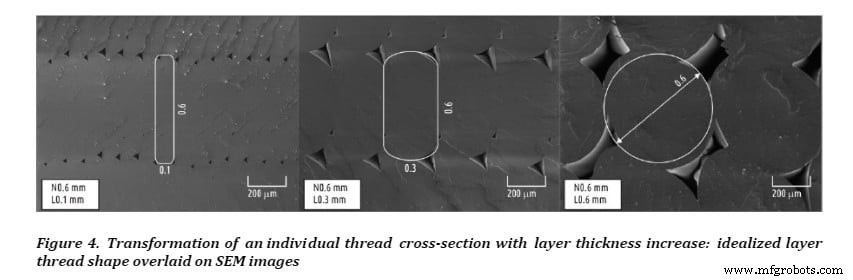
Als u niet de tijd neemt om de printinstellingen correct te configureren, accepteert u bewust het risico op slechte laagadhessie en daarmee zwakke onderdelen.
Lage temperaturen, grote temperatuurverschillen tussen opeenvolgende lagen en andere factoren kunnen leiden tot zeer slechte adhessie en over het algemeen zwakke prints.
Subtractieve productie, zoals frezen, kent dit probleem niet, omdat men begint met een massief rauwmateriaal dat in de gewenste 3D-vorm wordt uitgefreest.
Men kan een object ook via spuitgieten produceren. Hierbij wordt een gesmolten materiaal in een vorm gespoten, waar het afkoelt en uithardt tot de vorm van de kaviteit. Dit proces levert massieve, sterke onderdelen op.
Nu u de inherente zwakte van een 3D-printer kent, voelt u misschien de drang om uw nieuwverworven toestel de prullenbak in te werpen. Voordat u dat doet, raad ik u ten zeerste aan de rest van het artikel te lezen en enkele eenvoudige manieren te ontdekken om uw prints sterker te maken.
We moeten ons ook realiseren dat de meeste van onze onderdelen niet zullen worden gebruikt om de nieuwste raket van SpaceX te bouwen. We kunnen het ons prima veroorloven een iets zwakkere Baby Yoda te printen.
Hoe verbeteren we de sterkte van een 3D-geprint onderdeel?
Zoals eerder vermeld, zijn er tal van kleine configuratie-aanpassingen die de algehele sterkte van uw print kunnen verbeteren. De belangrijkste zijn: vulpercentage, extrusietemperatuur, buitenwanddikte, het kiezen van het juiste filamenttype en de correcte oriëntatie van het ontwerp.
Laten we elk van deze factoren kort bespreken en zien hoe en waarom ze uw print beïnvloeden.
Vulpercentage (Infill)
Infill bestaat uit een patroon dat binnenin het object wordt geprint en wat anders lege ruimte zou zijn. Het fungeert als interne ondersteuning, niet alleen om te voorkomen dat de bovenkant instort, maar ook om de buitenste schil bij elkaar te houden.
Voordat we dieper in op dit onderwerp, bekijken we hoe verschillende vulpercentages eruitzien:
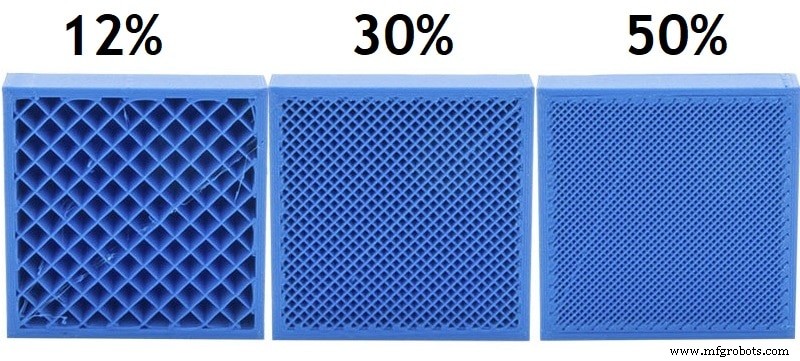
Als vuistregel geldt: een infill van 50% verbetert de printkwaliteit en sterkte aanzienlijk. Hogere percentages leveren slechts marginale sterktetoename op, maar verhogen het filamentverbruik en de printtijd aanzienlijk.
U kunt het infill ook verschillende patronen laten volgen, zoals rectilinear, grid, driehoekig, wiggle, snelle honeycomb, volledige honeycomb en andere experimentele patronen. De voor- en nadelen van elk patroon vallen buiten de scope van dit artikel, maar met rectilinear of grid infill zult u in de meeste gevallen prima uitkomen.
*Tot op heden kan ik me nog steeds geen voordeel van het wiggle-patroon voorstellen. Ik gok dat er ooit een ontwikkelaar was met vrije tijd en een smaak voor suboptimale vormen.
Wanddikte
Wanddikte is de breedte van de uiterste schil van uw print en bepaalt grotendeels de algehele sterkte.
Veel filamentfabrikanten stellen dat 0,8 mm buitenwanden voldoende zijn voor een sterke print, maar ik heb ontdekt dat zulke dunne wanden vaak zwakke prints opleveren. Voor een weerstandende Baby Yoda raad ik aan de breedte te verdubbelen naar 1,6 mm. De verbetering in algehele kwaliteit is zeer waarneembaar.
Ongeacht de gekozen wanddikte, moet u altijd een veelvoud van uw nozzle-diameter kiezen. Ik noemde 0,8 mm en 1,6 mm omdat de meeste printers standaard een 0,4 mm nozzle hebben. Een scherpe wiskundige zal de simpele berekening hierboven waarderen.
De juiste temperatuur instellen
Hoewel de meeste filaments voor 3D-printen thermoplasten zijn, verschilt hun chemische samenstelling. Daardoor heeft elk type een eigen optimale temperatuurbereik.
Als richtlijn: PLA tussen 180°C en 220°C, ABS tussen 210°C en 250°C, PETG tussen 220°C en 250°C en Nylon tussen 240°C en 260°C.
Als u een ander filament aankoopt, kijk dan op de verpakking naar het door de fabrikant aanbevolen bereik. Vergeet mijn ranges en volg altijd de specificaties van de fabrikant.
U moet streven naar de perfecte temperatuur voor uw printer-filamentcombinatie, omdat deze de kwaliteit van de laagadhessie bepaalt.
Te lage extrusietemperaturen leiden tot slechte adhessie tussen lagen. U bent misschien geneigd de temperatuur zo hoog mogelijk te zetten, maar dat brengt nieuwe problemen met zich mee: vervuilde prints, slechte overhangs en over het algemeen lage kwaliteit.
In het algemeen geldt: als u de sterkte wilt verbeteren, zorgt een iets hogere temperatuur ervoor dat de nieuw geëxtrudeerde laag plastic beter hecht aan de vorige.
Onderdeelorientatie
Het is essentieel te onthouden dat 3D-geprinte onderdelen het sterkst zijn in het vlak parallel aan het printbed en zwakker in het verticale vlak. Bij het positioneren van uw ontwerp in de slicer, vraag uzelf af: in welke richtingen zal het onderdeel belast worden en welke krachten zal het ondervinden?
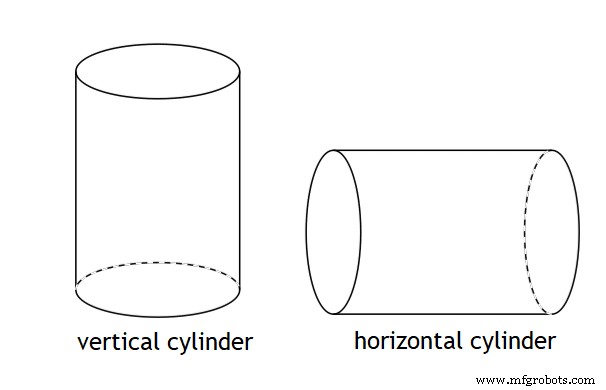
Als u onsicher bent, overweeg dan het geval van een saaie, waarschijnlijk nutteloze holle cylinder.
Print u deze verticaal, dan is het object een reeks cirkels gelageerd op elkaar. Trek u er aan beide uiteinden, dan breekt de cylinder gemakkelijk.
*Ik moet waarschijnlijk vermelden dat cylinders door de geschiedenis heen duidelijk hun nut hebben bewezen. Dit valt buiten de scope van dit artikel, dus laat ik het bewijs aan de lezer.
U denkt misschien dat u ongelofelijk sterk bent, en misschien wel, maar u moet zich bewust zijn dat u een zeer zwakke cylinder heeft geprint.
Als u nog filament over heeft en kiest voor een horizontale oriëntatie, zult u merken dat het onderdeel moeilijker breekt door de manier waarop de filamentlijnen worden geëxtrudeerd.
Het nadeel van deze positionering is dat u waarschijnlijk ondersteuningen (supports) moet toevoegen vanwege de overhangs die deze oriëntatie creëert.
Waarom is alles in 3D-printen een afweging? Er is geen gratis lunch in deze hobby!
Sterker filament gebruiken
Hoewel dit voor de hand lijkt, kan het gebruik van een ander type filament wonderen doen voor de algehele sterkte.
Niet alle printers kunnen met alle filaments omgaan, maar er zijn zeker alternatieven die zelfs op betaalbare printers zoals de Ender 3 werken.
Polycarbonaat en Nylon worden beschouwd als de sterkste filaments die momenteel beschikbaar zijn. Als uw printer deze aankan en u een extreem sterke print nodig heeft, print dan met deze materialen.
Als u met PLA print, probeer dan PETG; het is gemakkelijk te verwerken, iets flexibeler en veel meer hittestend.
Hoe maak je 3D-geprinte onderdelen sterker?
Hier is een korte samenvatting voor het printen van sterke modellen:
- Kies een sterk infill-patroon (over het algemeen honeycomb).
- Verhoog het vulpercentage (boven 50% leveren afnemende opbrengsten op).
- Verhoog de buitenwand- of schildikte.
- Verhoog de printtemperatuur in stappen van 5°C tot u de optimale vindt.
- Verander de oriëntatie zodat de laaglijnen parallel lopen aan de krachten die op het onderdeel zullen worden uitgeoefend.
Conclusie
Zoals u ziet, zijn er veel maatregelen mogelijk om de algehele sterkte van onze objecten te verbeteren en de inherente zwakte van de gekozen technologie te overwinnen.
Als de toekomst van de wereld afhangt van uw vermogen om een sterke Benchy te printen, maar u heeft geen tijd voor het volledige artikel, doe dan het volgende.
Happy printing!
Bekijk onze aanbevolen producten
We hebben een aanbevolen productensectie samengesteld die de gisswerk uit het zoeken naar de juiste printer, filament of upgrades haalt. We weten dat dit een overweldigende taak kan zijn die vaak tot verwarring leidt.
We hebben een selectie 3D-printers geselecteerd die geschikt zijn voor beginners, gevorderden en experts, en de filaments en upgrades zijn door ons getest en met zorg gekozen, zodat u weet dat wat u ook kiest, verwacht werkt.
3d printen
- Complete gids voor het produceren van lost-wax gietstukken
- Metaalplating voor 3D-geprinte Onderdelen: Een Praktische, Expert Gids
- 3D-geprinte Onderdelen Kleuren met Was Crayons: Een Nieuwe Post-processing Techniek
- 3D-geprint titan verkennen: Voordelen, technologieën en praktische ontwerptips
- 3D-geprinte prothesen: toegang en betaalbaarheid verbeteren voor geamputeerden
- Hoe 3d-geprinte synthetische lichaamsdelen de medische hulpmiddelenontwikkeling revolutioneren
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Precisie Metaalpolijsten: Toonaangevende Oplossingen voor 3D-geprinte Onderdelen
- De Dimensionele Nauwkeurigheid van 3D-Geprinte Onderdelen Begrijpen