



Moeven in 3D-geprinte onderdelen inbedden voor industriële bevestigingssterkte
De meeste 3D-geprinte kunststoffen worstelen om betrouwbare draadgaten of getapte gaten te produceren, vooral in ondermaatse kaviteiten. Hun intrinsieke materiaalsoeppelsterkte loopt achter op die van conventionele metaalbevestigingsmiddelen, en de minuscule afmetingen van draadgan duwen vaak de grenzen van typische consumenten-printers. Zelfs wanneer vezel-versterkte polymeren zoals de Mark Two of X7 gebruikt worden, verhogen de versterkingsvezels de draadsterkte niet substantieel omdat ze te klein zijn om de draadgeometrie te beïnvloeden. Integenstelling, metaaldraden zijn inherent meer precies en leveren betrouwbaardere engagement.
U.S. Army Case Study
Lees ons nieuwste klantsuccesverhaal over een grote trainingsbasis voor het U.S. Army.
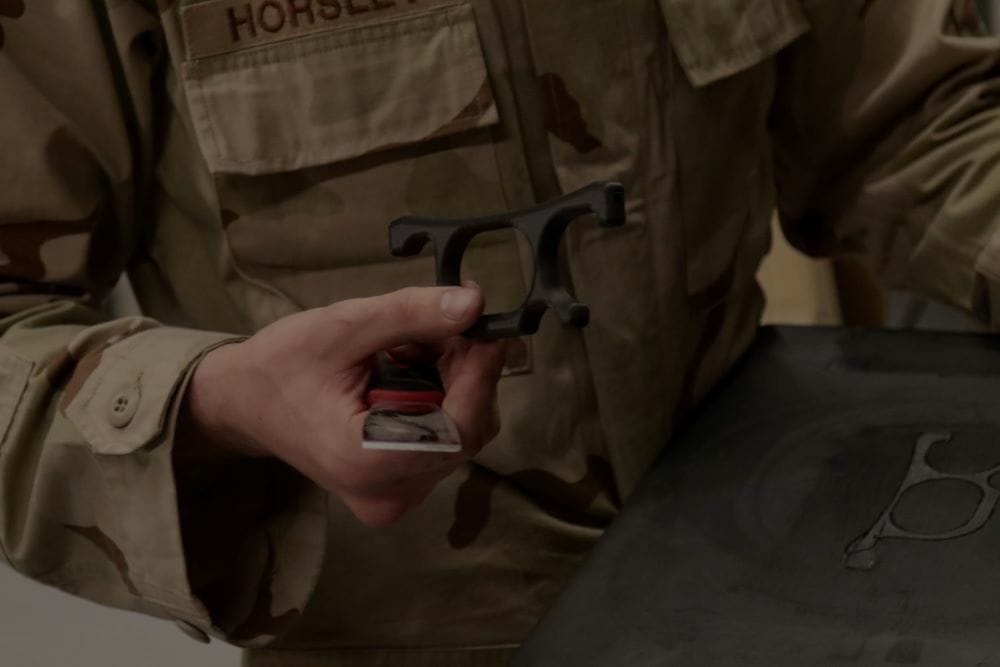
Terwijl heat-set gedraaide inserts metaal aan een kunststofonderdeel kunnen toevoegen en het omringende materiaal kunnen herstroomen voor verhoogde sterkte, komen ze met ontwerplimitaties. De insert moet vlak op het oppervlak van het onderdeel zitten, en de uittreksterkte kan de materiaaleigenschappen van het omringende plastic niet overschrijden.
Overprinten – of co-processing en embedded printing – biedt een praktische alternatief. Het concept spiegelt over-molding in injectiegieten: een component wordt in de vorm geplaatst, en plastic wordt eromheen gegoten. In 3D-printen pauzeer je de build, voeg je het component in, en hervat, wat het effectief inkapselt in de geprintte structuur.
Overzicht
Door moeren in 3D-geprinte onderdelen in te bedden, creëer je verborgen, industriële boutverbindingen die de prestaties van conventionele inserts overtreffen. Het additionele materiaal tussen bout en moer, gecombineerd met optionele vezelversterking, levert een sterkere, betrouwbaardere verbinding. Het proces omvat het ontwerpen van een kaviteit van de grootte van de moer, het pauzeren van de print vóór de bovenlaag van de kaviteit, het inbrengen van de moer, en het voortzetten van de build.
Ontwerprichtlijnen
- Toleranties: Op de Mark Two levert een spelen van 0,05–0,08 mm aan alle kanten typisch een strakke pas. Over-engineer de kaviteitsgrootte iets om rekening te houden met productietoleranties en printer-variabiliteit.
- Bovenoppervlak: Het dak van de kaviteit moet onder de printkop blijven zodra de moer ingevoegd is. Als de kaviteit een vlak plafond heeft, kan de printkop direct erop printen. Voor niet-vlakke toplagen, ontwerp de kaviteit zodat het het reisweg van de printkop niet snijdt.
- Supportmateriaal: Vermijd supports waar mogelijk, aangezien ze de kaviteit kunnen obstructeren. Als supports onvermijdelijk zijn, plan ze te verwijderen tijdens de pauze voordat de moer ingevoegd wordt.
- Moertype selecteren: Vierkante moeren weerstaan stripping van de kaviteitswanden onder torsion, maar zeskantmoeren zijn gangbaarder en werken goed voor de meeste toepassingen.
Moeven inbedden in het XY-vlak
1. De kaviteit ontwerpen – Meet de afmetingen van de moer met schuifmaat en schets een kaviteit gecentreerd op het boutgat. Voeg ~0,05 mm spelen aan elke kant toe (totaal +0,10 mm) om een veilige pas te garanderen. Bijvoorbeeld, een M5 zeskantmoer gemeten op 7,85 mm × 3,85 mm wordt een 8,0 mm × 4,0 mm kaviteit na afronding.
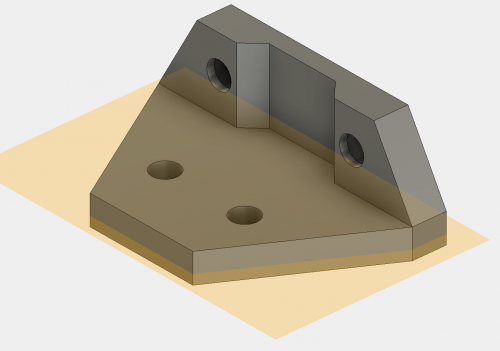
Extrudeer de schets naar de gewenste kaviteitsdiepte. Vermijd faseringen of afrondingen binnen de kaviteit, omdat ze de moerinvoeging kunnen hinderen.
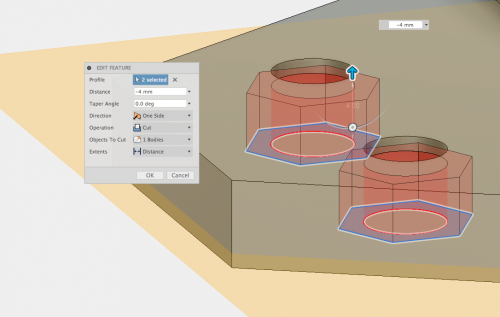
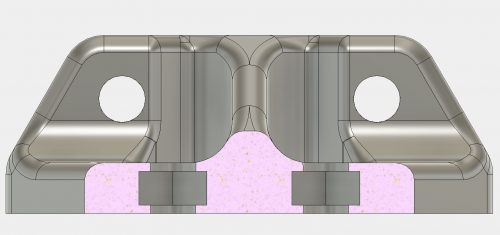
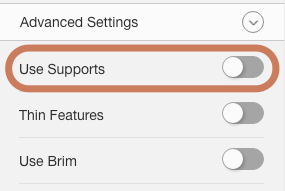
2. Een pauze toevoegen – In Eiger, schakel de "pause after layer" optie in net vóór de bovenlaag van de kaviteit. Schakel supports uit tenzij absoluut noodzakelijk (Advanced Settings).
3. Vezel toevoegen – Versterk de secties angrenzend aan de kaviteit met vezel. Laag de vezel op de zijkanten van de moer of op de wanden van de kaviteit om uittreksterkte te verhogen.
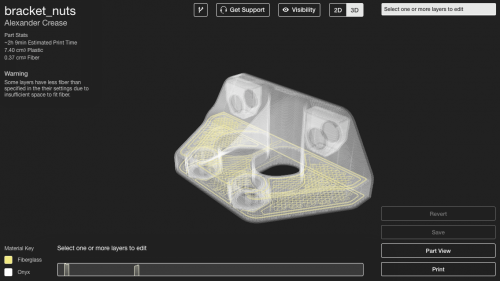
4. Het onderdeel printen – Start de build. Wanneer de pauze triggert, voeg de moer in (en optioneel secundair onderdeel, indien nodig), optioneel een dun laagje buildplate-lijm op het bovenvlak aanbrengen voor betere adhesie, dan hervatten.

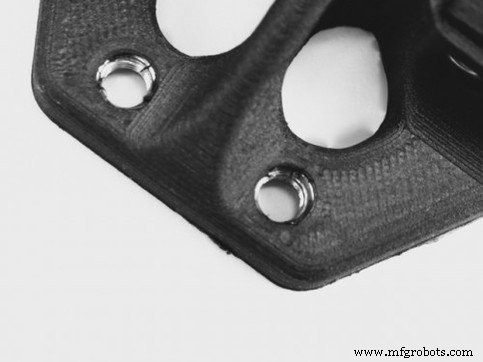
5. Supports en complexe geometrieën managen – Als supports vereist zijn, verwijder ze met tangtang tijdens de pauze. Voor kaviteiten met niet-vlakke plafonds, overweeg angewinkelde overhangs of een secundair onderdeel om een vlak invoegoppervlak te bieden.
Secundaire onderdelen printen om moeren op andere vlakken in te bedden
Het inbedden van moeren op niet-XY-vlakken vereist een secundair feature dat een vlakke top voor de printkop biedt. Bijvoorbeeld, om een zeskantmoer in te bedden met zijn as parallel aan het buildplate, ontwerp een secundair onderdeel dat de kaviteit boven de moer vult, met een kleine spelen.
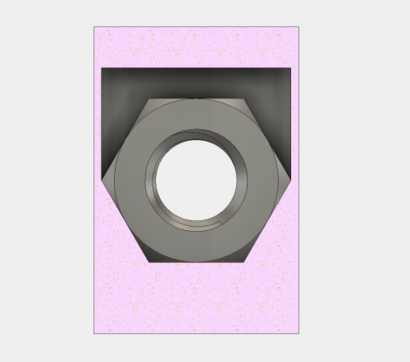
Print het secundaire onderdeel en het hoofdcomponent samen. Wanneer de build pauzeert, voeg zowel de moer als het secundaire onderdeel in, en hervat zodat de monding over het vlakke top van het secundaire stuk print.
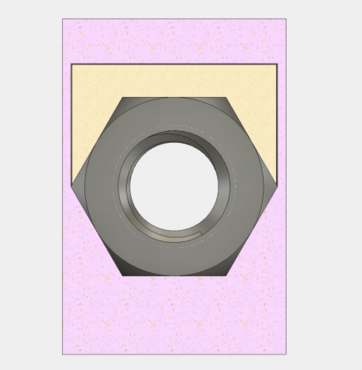
Met deze techniek kun je moeren op elke hoek en in elk vlak inbedden, wat nieuwe mogelijkheden opent voor complexe assemblages. Voel je vrij om te experimenteren en je bevindingen te delen op Twitter, Facebook, of Instagram!
3d printen
- Zes Onverwachte Voordelen van Additive Manufacturing voor Uw Bedrijf
- Metaalplating voor 3D-geprinte Onderdelen: Een Praktische, Expert Gids
- 3D-geprinte Onderdelen Kleuren met Was Crayons: Een Nieuwe Post-processing Techniek
- Poederverontreiniging: De Stille Dreiging voor Hoog-Presterend Metaal 3D-printen
- Formula Student Racewagens Revolusioneren Met 3D-geprinte Koolstofvezel-mallen En Eindgebruiksonderdelen
- 3D-geprinte Drone Maakt Snelle, Kosteneffectieve Dataverzameling in Antarctica Mogelijk
- Dimensionale nauwkeurigheid in 3D-geprinte onderdelen garanderen
- 10 Bewezen Waterbestendige Oplossingen voor 3D-geprinte Onderdelen: Materialen & Na-bewerking
- Versterken van 3D-geprinte Onderdelen: Bewezen Technieken
- Geavanceerde inspectiestrategieën voor 3D-geprinte motoronderdelen – Deel 3
- Expert Gids voor Polijsten van Metaalonderdelen in 3D-geprinte Medische Hulpmiddelen