



Geavanceerde DC-dielectrische sensoren voor realtime composietproductiemonitoring
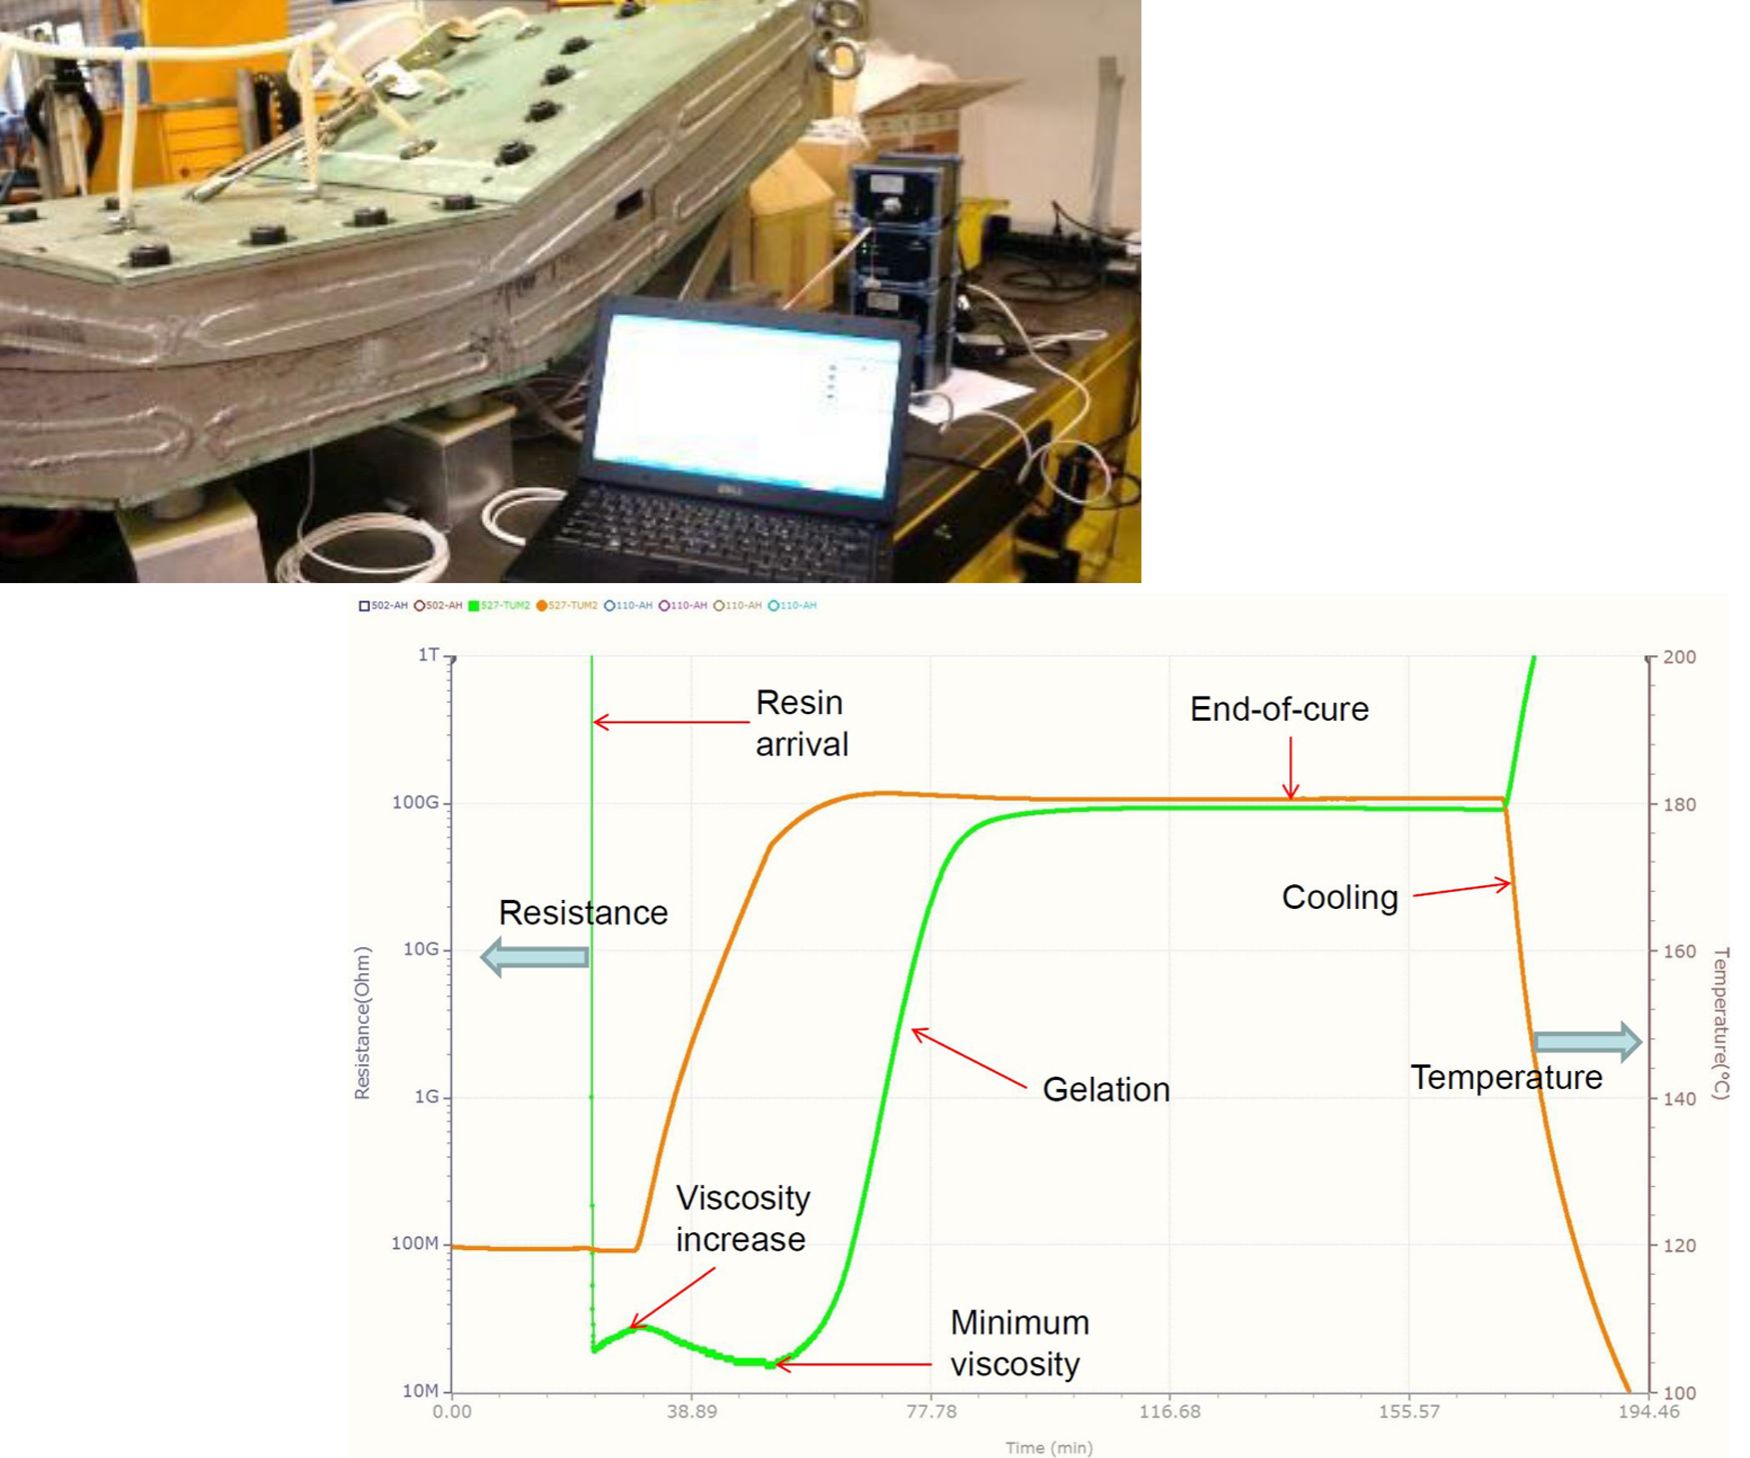
Naar mate fabrikanten tegelijkertijd kosten willen verlagen en snelheid verhogen voor composietonderdelenproductie, wordt de mogelijkheid om in real-time in vormprocessen te kijken en harsstroom, viscositeit, temperatuur, druk en Tg/hardingsgraad te monitoren een differentiatiefactor. Synthesites (Uccle, België) heeft deze mogelijkheid ontwikkeld. Gebaseerd op resultaten gerapporteerd door het Duitse Lucht- en Ruimtevaartcentrum (DLR, Stade) en het National Composites Centre (NCC, Bristol, VK), heeft deze technologie het potentieel om cyclus tijden met tot 50% te verminderen, met hardingsbeslissingen gebaseerd op Tg en hardingsgraad per hars en onderdeel vs. conservatieve tijdsperiodes gebaseerd op generieke materialenstudies. Het is, in feite, vooruitgang richting Composites 4.0-productie, data van sensoren gebruiken om processen en apparatuur te sturen, en ook om simulatie en ontwerp te verbeteren.
Ik rapporteerde eerst over Synthesites via het OPTO-Light-project (zie "Thermoplastisch overvormde thermoharsen, 2-minuut cyclus, één cel"). In feite, de mogelijkheid om thermoplasten aan thermoharsen te hechten in OPTO-Light zonder gelazerde oppervlakken werd mogelijk gemaakt door in-vorm-sensoren voor druk, temperatuur, direct current resistiviteit (DCR) en dielectrische analyse (DEA). De DCR-sensoren werden geleverd door Synthesites en die voor DEA door Netzsch (Selb, Duitsland). Beide zijn dielectrische sensoren die de elektrische eigenschappen van de hars meten. Ik zal de geschiedenis en verschillen in deze technologieën hieronder bespreken.
De technologie die Synthesites heeft ontwikkeld met een reeks commerciële klanten is indrukwekkend, inclusief industriële productie van windturbinebladen en de hars geïnfuseerde vleugels voor de C-Series, nu Airbus A220. Het is ook gedemonstreerd voor een reeks materialen en processen, inclusief autoclave-geharde prepreg, harsinfusie en high-pressure resin transfer molding (HP-RTM).
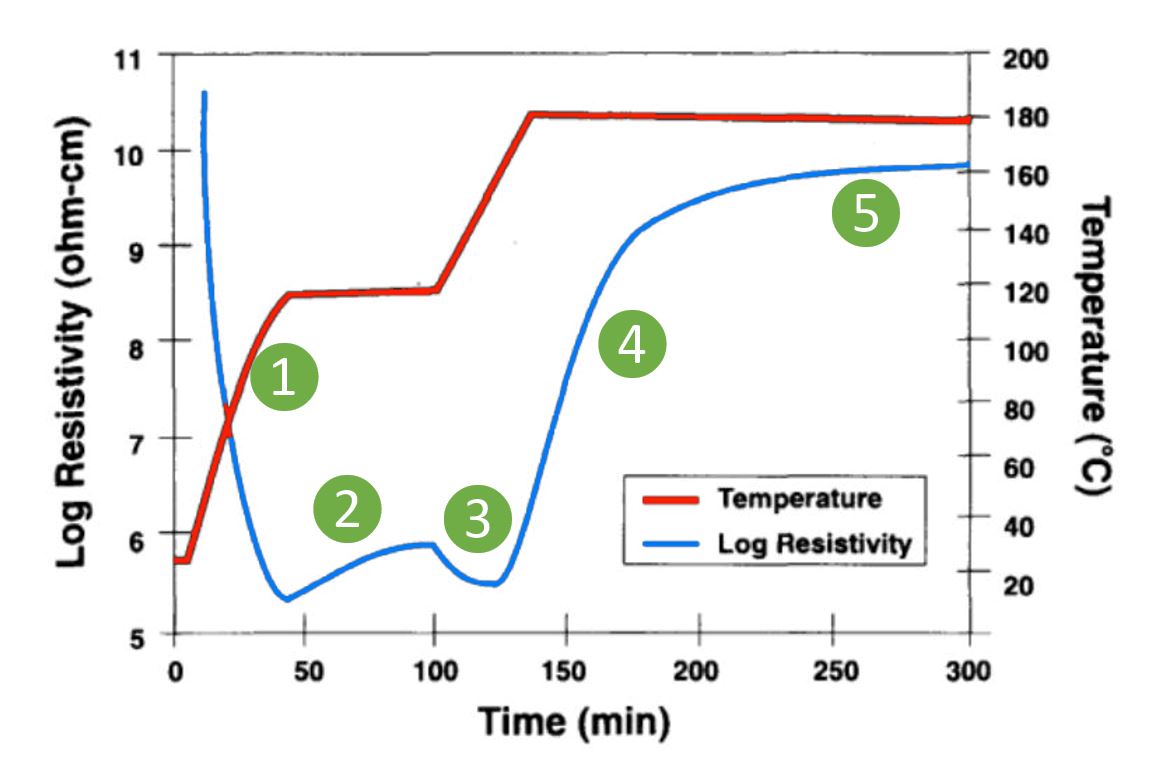
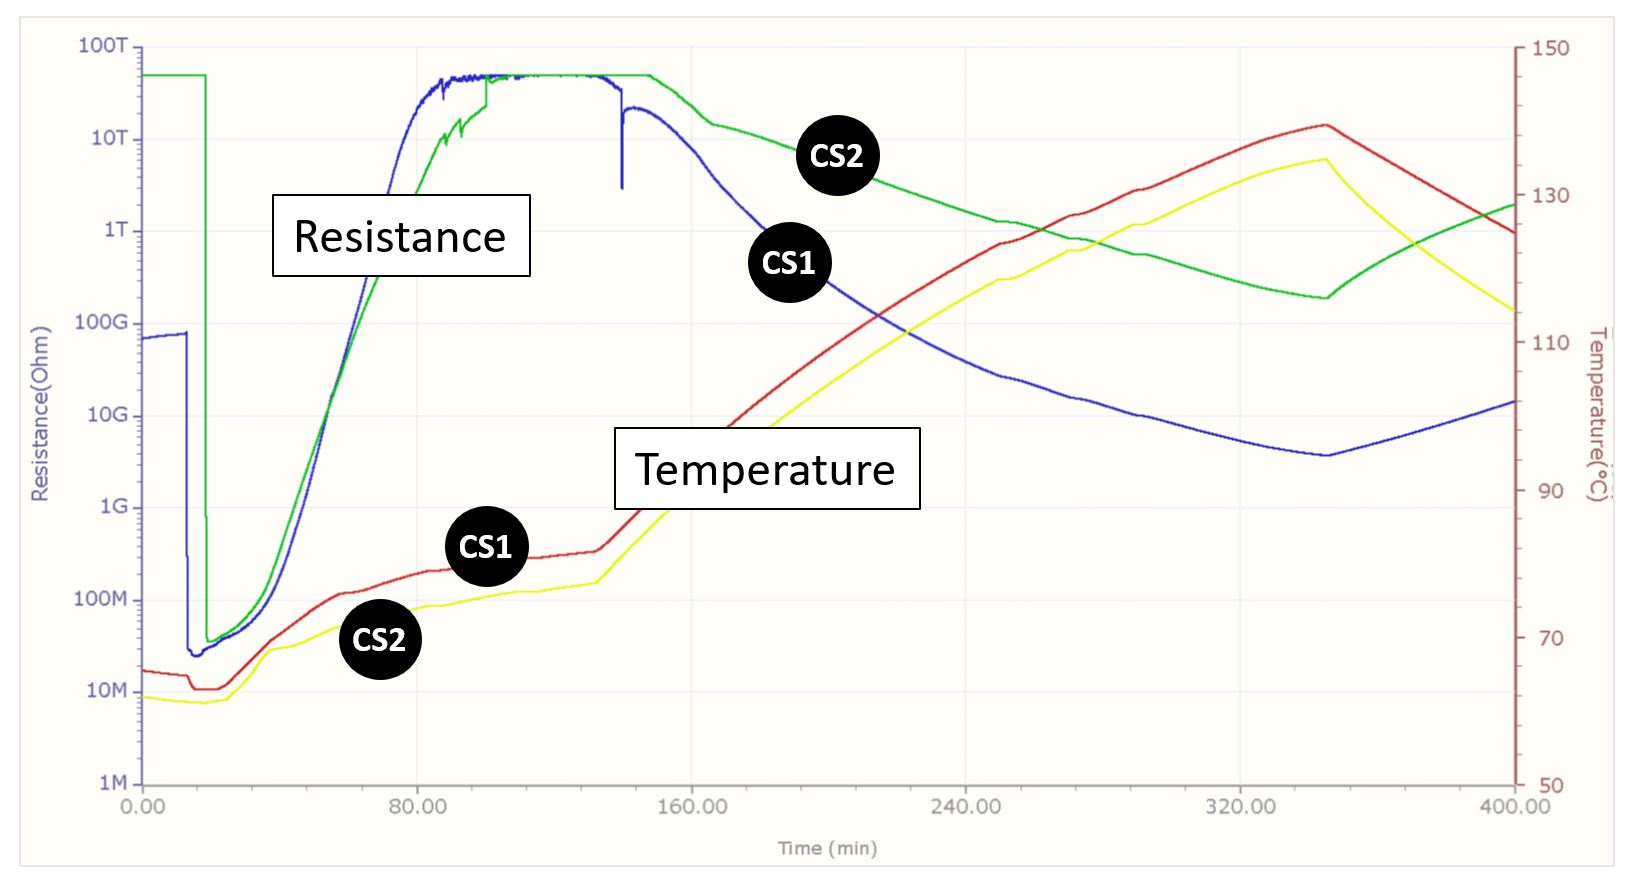
- Initiële daling in resistiviteit weerspiegelt daling in harsviscositeit tijdens optemperen tot ≈120°C.
- Tijdens deze dwell bij 120°C, stijgt resistiviteit als harsviscositeit stijgt door harsreactie en verlucht van vluchtigen.
- Resistiviteit daalt weer en bereikt een minimum als hars verhit wordt tot 177°C.
- Resistiviteit stijgt dan snel als hardingsreactie snel verloopt.
- Stijging in resistiviteit vertraagt als hardingsreactie vertraagt, naderend nulhelling na 300 minuten als hardingsreactie nabij afloop is.
BRON | Nondestructive Characterization of Materials VIII bewerkt door Robert E. Green, p. 385.
Ion geleiding is omgekeerd evenredig met harsviscositeit vóór gelatie en aan stijfheid na gelatie (hoge ionmobiliteit, lage harsviscositeit en lage stijfheid). De inverse van ion geleiding, resistiviteit, is dus direct gerelateerd aan viscositeit/stijfheid veranderingen in de matrixhars.
Stijging in resistiviteit is aangetoond gecorreleerd met stijging in Tg. Dit is de basis van direct current resistivity (DCR), wat gewoon DEA is met direct current (DC), en de oorspronkelijke beschrijving gegeven aan het proces dat Synthesites ontwikkelde.
Zo uitgelegd hierboven, is deze techniek van DC-spanning voor DEA gebaseerd op correlaties tussen resistiviteit en hardingstoestand. Deze werden in 1962 gerapporteerd door R.W. Warfield in "Properties of Crosslinked Polymers as Evidenced by Electrical Resistivity Measurements", Makromoleculare Chemistry, Vol. 58. (Zie onderaan voor referenties gebruikt in deze sectie.)
Geschiedenis van DEA en AC vs. DC sensoren
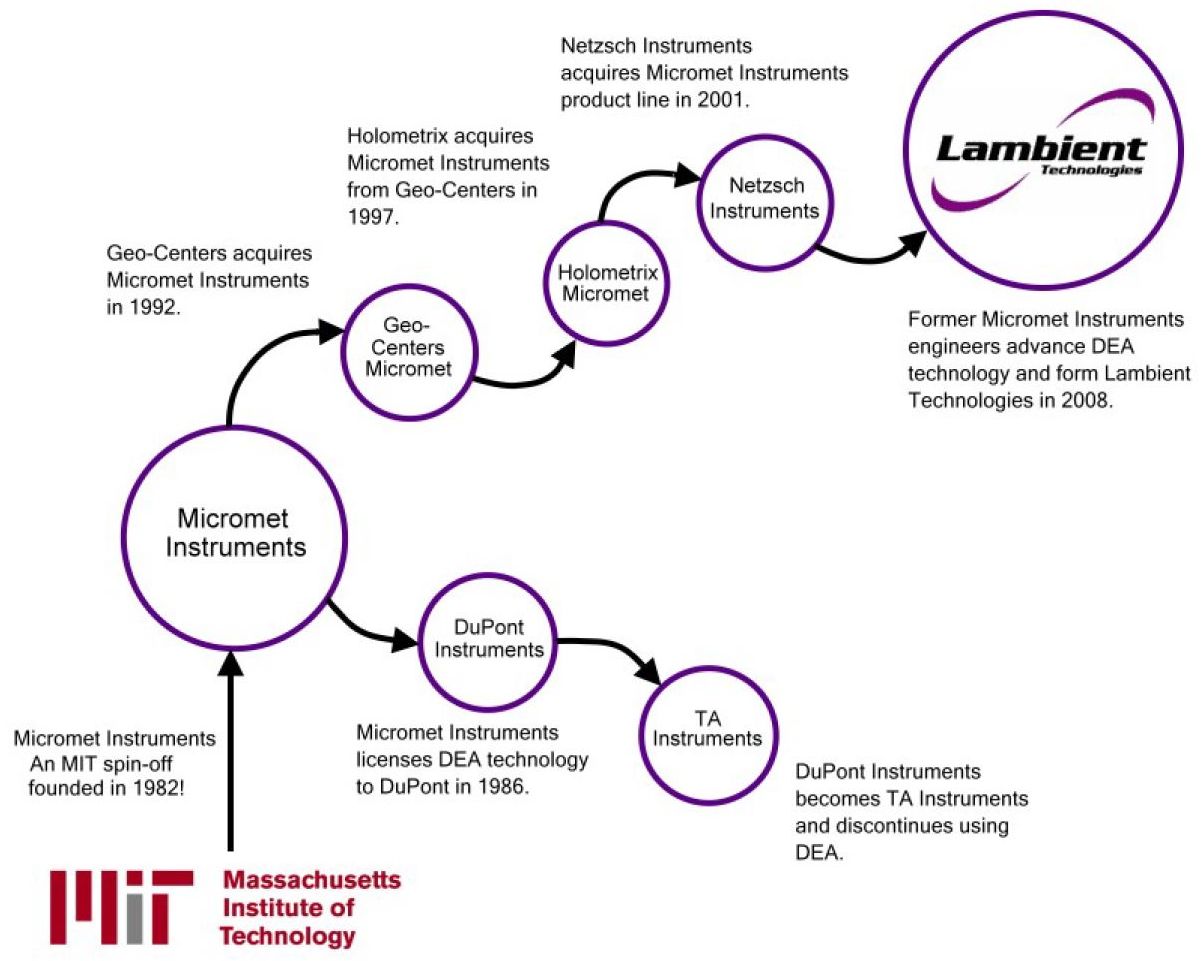
"Het idee van hardingsmonitoring is vrij oud," legt Dr. Nikos Pantelelis, directeur van Synthesites, uit. "In de jaren 80 werd de methode van dielectrische sensing als meer volwassen beschouwd dan andere, zoals optische vezels. MIT (Massachusetts Institute of Technology) werkte eraan en probeerde het in productie te implementeren. Deze technologie is wat Netzsch kocht en vandaag de dag gebruikt."
Synthesites werd opgericht in 2008. "We ontwikkelden onze technologie vanaf nul met elektrische sensoren met direct current, niet wisselstroom," vertelt Pantelelis. "Voor ons is het nadeel van het gebruik van conventionele AC-dielectrische sensoren de vereiste om de hars te exciteren bij een reeks frequenties en dan de impedantierespons te meten voor diverse signalen. Het is niet alleen uitdagend om al deze data te verwerken, maar naarmate de hars van vloeistof naar vast verandert, moet je je richten op verschillende signaalfrequenties om de juiste informatie te verkrijgen."
Pantelelis zegt dat Synthesites DC-sensoren zeer lage geleiding en hoge resistiviteit kunnen meten, "wat noodzakelijk is om de transformatie van harsen tijdens harding te meten." Hij stelt dat het gebruik van conventionele DEA op slechts één frequentie om het simpeler te maken geen accurate data geeft. "We hebben geen meerdere frequenties maar passen gewoon een constante spanning toe. Het nadeel is dat deze benadering zeer smal is, wat betekent dat het goed werkt voor heel specifieke toepassingen zoals harsharding maar niet voor alles. Echter, bij het vergelijken van de prestaties van onze apparatuur met conventionele DEA, kan de onze het hele bereik van harding meten zelfs bij lagere temperaturen. Bedrijven die instrumenten en diensten leveren buiten composieten, vinden onze benadering niet prettig omdat het beperkte parameters om te tunen heeft."
Dit is geen probleem voor Synthesites omdat het specifiek composieten target. "Onze benadering werkt goed over een breed scala aan composietharsen en processen, inclusief thermoharsen, RTM, prepreg en zelfs reactieve thermoplasten zoals Elium." (Elium is de lage-viscositeit thermoplast van Arkema (Colombes, Frankrijk) die verwerkt kan worden met harsinfusie.)
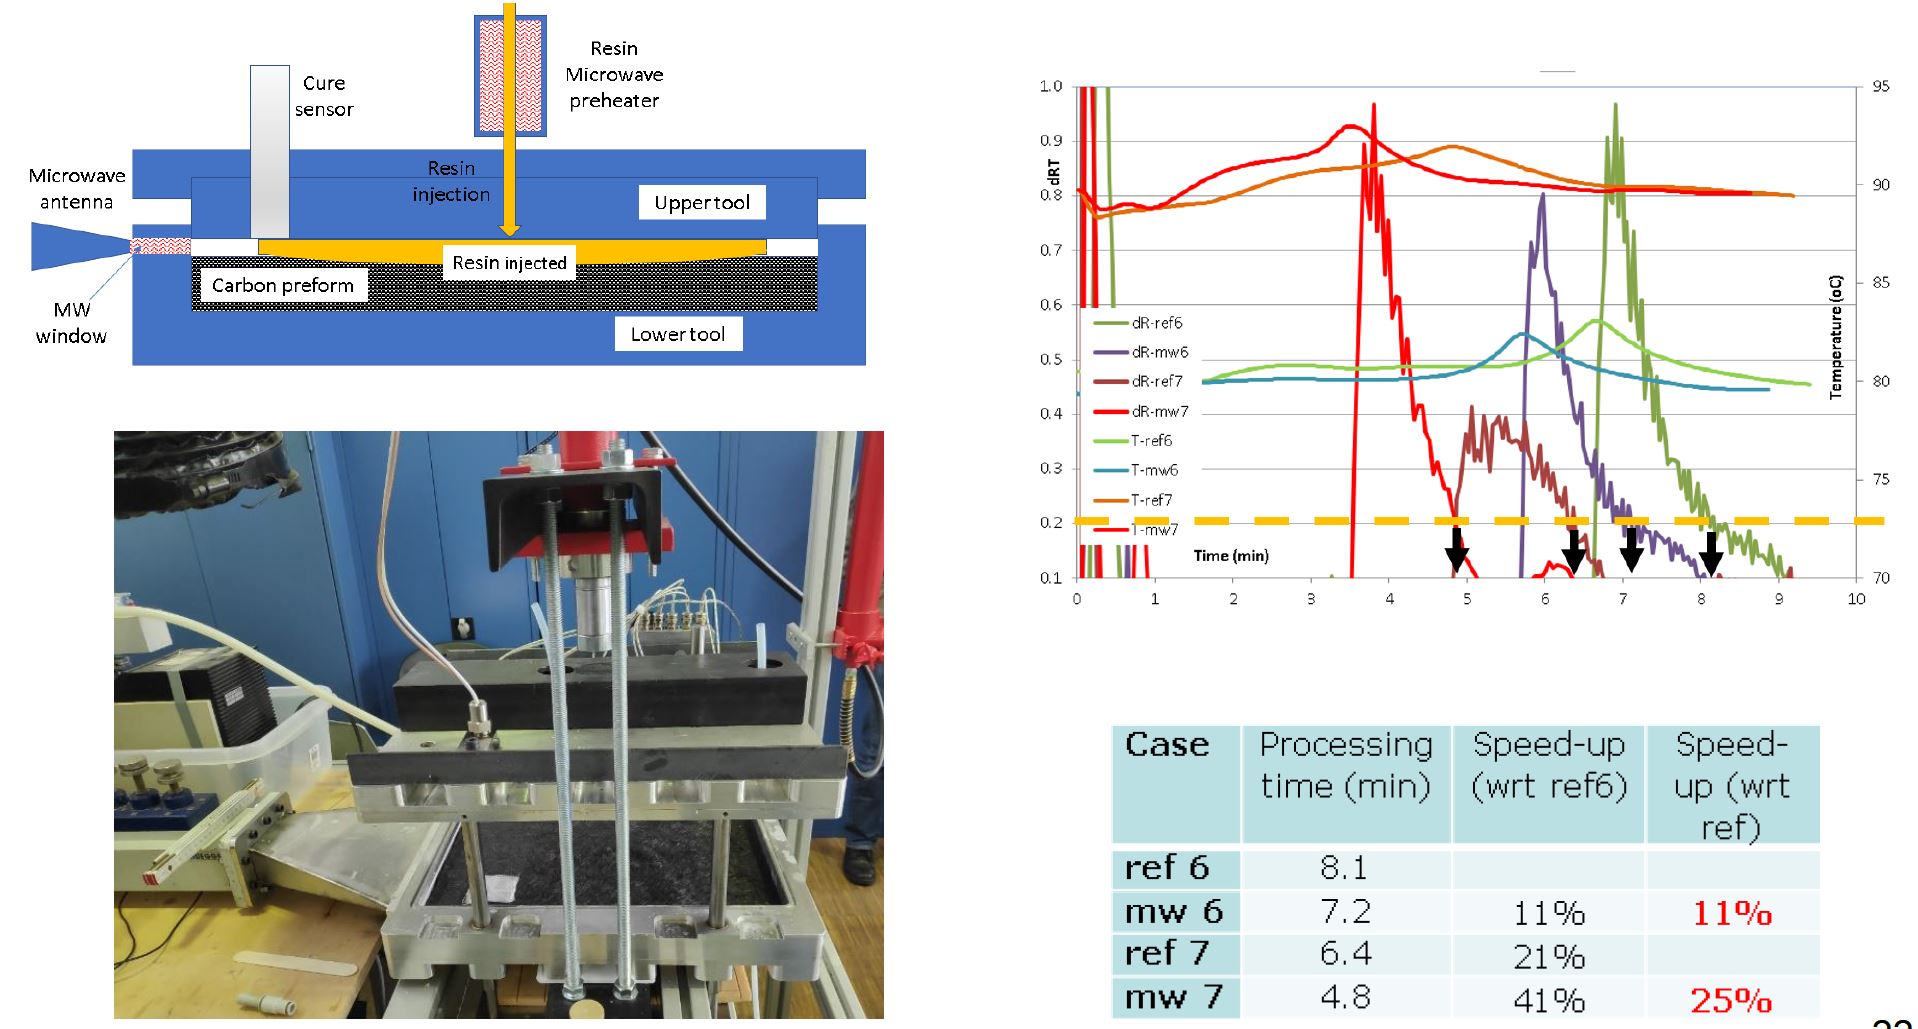
Als DEA met DC bekend was in de jaren 60, waarom werden AC-sensoren in de jaren 80 en verder favoriet? "Dertig jaar geleden was de technologie voor DEA met DC-sensoren niet zo ontwikkeld," wijst Pantelelis. "Maar we hebben onze benadering gevorderd om heel soepele en accurate metingen voor industriële productie te leveren. We hebben gedemonstreerd en blijven onze systemen ontwikkelen met klanten als GE Aviation (Batesville en Ellisville, Miss., VS) en Bombardier die grote delen verwerken met vloeibare harsvorming. Onze systemen worden ook elke dag gebruikt in windturbinebladproductie en hebben de capaciteit voor industriële productie van autoclave-geharde prepreg-laminaat gedemonstreerd."
Procescontrole
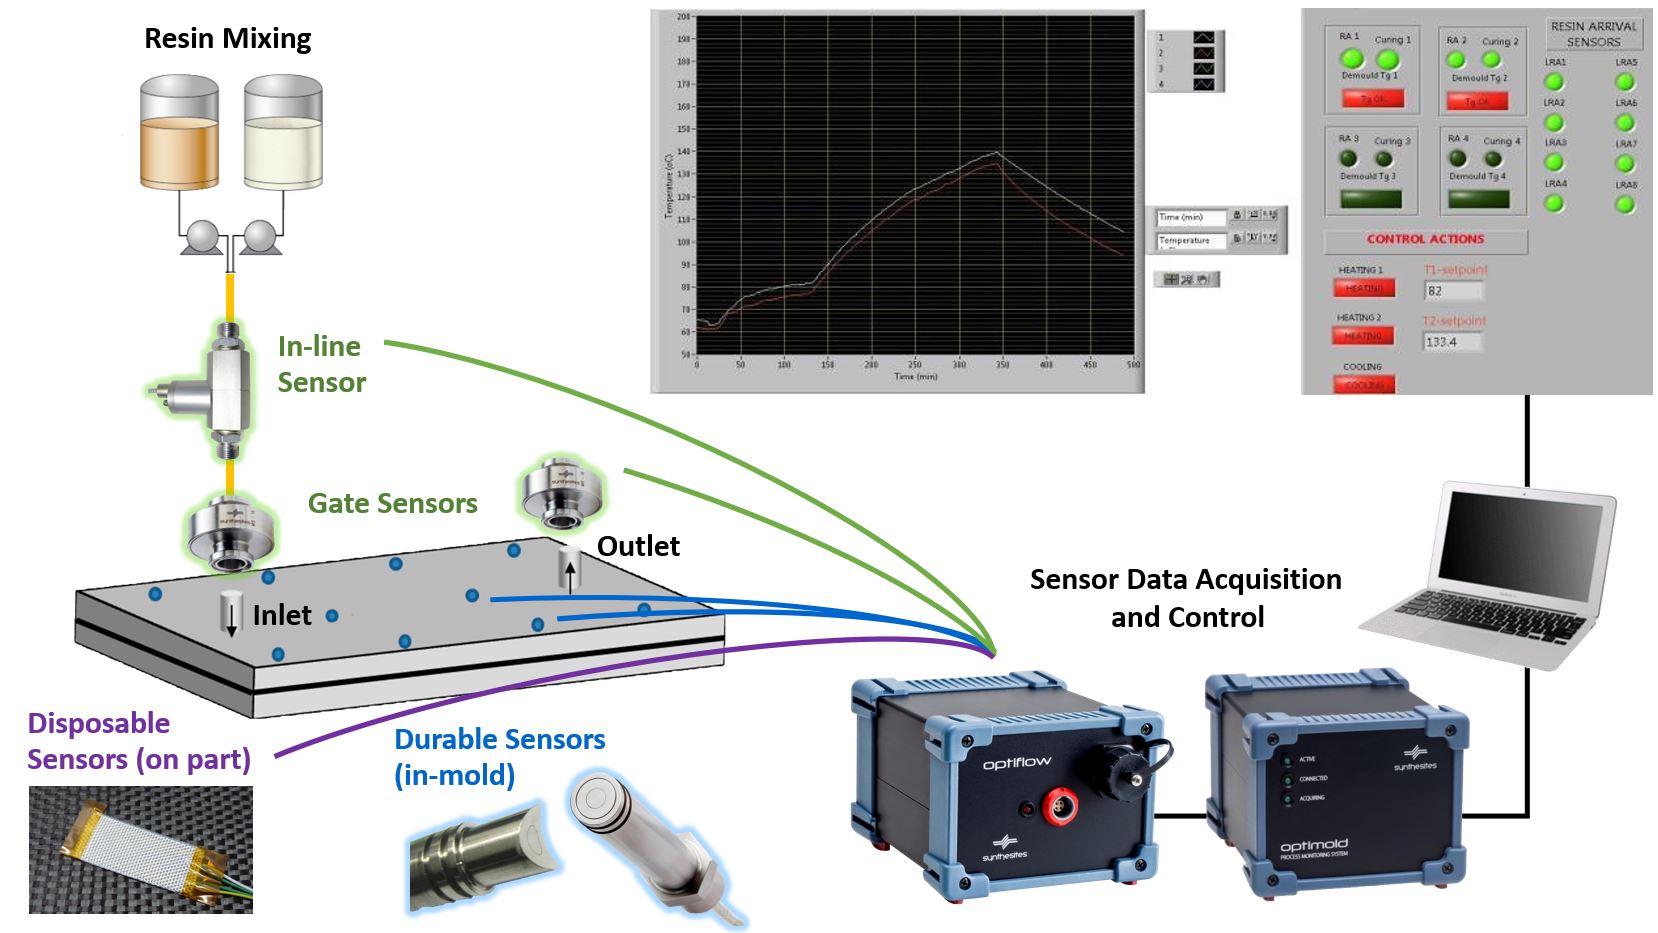
Pantelelis legt uit hoe Synthesites DC-sensoren slechts één deel zijn van een geïntegreerd systeem om composietverwerking en harding te monitoren. "We meten direct weerstand en temperatuur, en hieruit berekenen we online viscositeit, graad van gelatie en graad van harding. We gebruiken duurzame in-vorm sensoren maar ook gate-sensoren en in-line sensoren voor harsinlopen, uitlopen en voedingslijnen, alsook wegwerpsensoren op onderdelen. Je gebruikt de sensoren alleen waar je ze nodig hebt."
De temperatuursensoren zijn platinum weerstandstemperatuurdetectoren (RTDs), die veel hogere nauwkeurigheid bieden (binnen 0,1°C) dan thermokoppels alsook stabiliteit voor jaren versus de meetdrift die mogelijk is met thermokoppels. RTDs zijn standaardapparatuur in veel industriële toepassingen. Gate-sensoren (zie procescontrole diagram hieronder) zijn binair, rapporteren harsstroom als aan of uit, hoewel er een tweede versie is die ook viscositeit kan rapporteren. Synthesites heeft sensoren ontwikkeld voor gebruik met koolstofvezel zonder risico op galvanische corrosie, sensoren die door een vacuümzak kunnen worden gebruikt en gevormde in-vorm sensoren om de vormgeometrie te matchen.
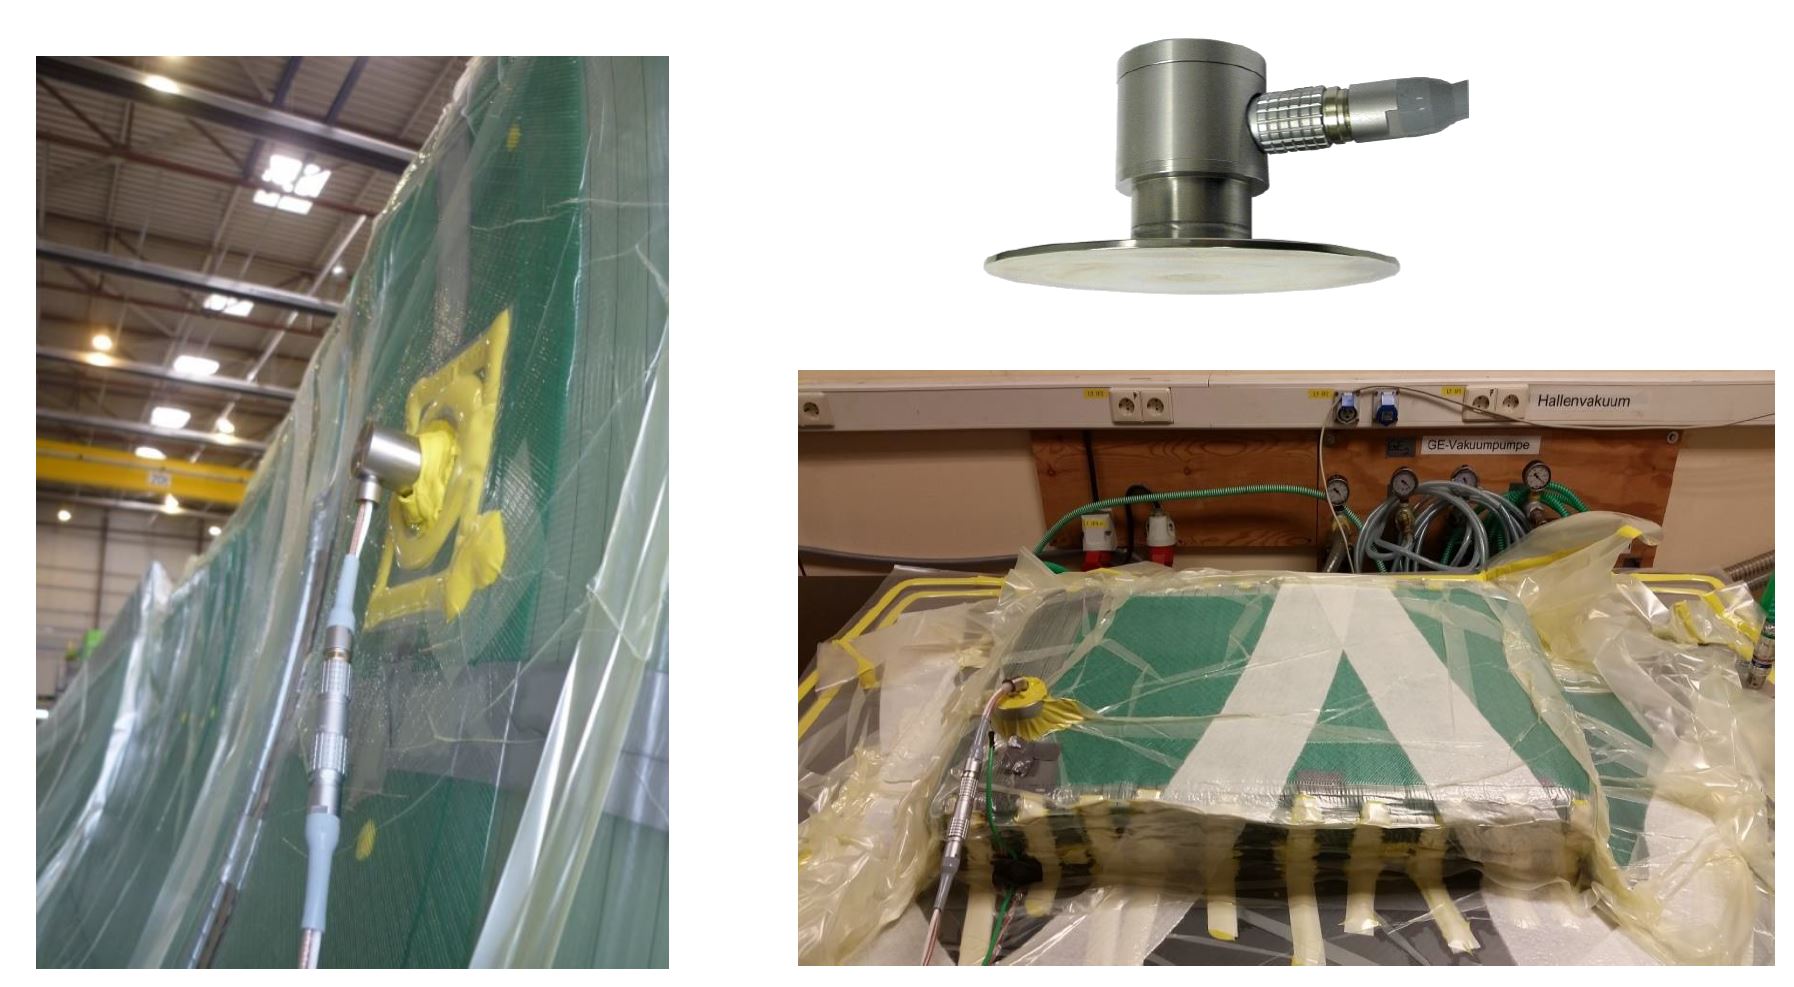
De volgende componenten zijn OPTIFLOW en OPTIMOLD data-acquisitie-eenheden. OPTIFLOW biedt in situ, real-time monitoring van harsaankomst en temperatuur voor vloeibare composietvorming. Het verifieert en logt harsstroom en kan productieafwijkingen identificeren tijdens harsinfiltratie. OPTIMOLD gebruikt temperatuur- en harsweerstandsmetingen om berekeningen te maken en de toestand van de hars te monitoren inclusief mengverhouding, chemische veroudering, viscositeit, Tg en hardingsgraad. Het kan gebruikt worden met prepreg en vloeibare vormprocessen.
OPTIFLOW en OPTIMOLD eenheden worden gestuurd door OPTIVIEW-software. "Deze software biedt data-acquisitie en opslag en wordt gratis meegeleverd met onze apparatuur," legt Pantelelis uit. "We bieden ook Online Resin State (ORS) software, een geavanceerdere optie die klanten extra kunnen kopen. Het verzamelt input, maakt online berekeningen en stuurt output voor intelligente procescontrole."
Zowel OPTIFLOW als OPTIMOLD systemen controleren continu of sensoren aangesloten zijn en metingen binnen bereik liggen. "Als je vertrouwt op deze sensoren voor procescontrole, is het imperatief dat het systeem alarmeert als een sensor niet werkt of als de metingen buiten voorgeschreven grenzen vallen," zegt Pantelelis. Beide systemen hebben ook relay-uitgangen voor het sturen van procesapparatuur. Bijvoorbeeld, voedingslijnpijpen kunnen open of dicht gaan op basis van harsaankomstdata, en verwarmings/koelapparatuur kan beheerd worden op basis van harsviscositeit. "Je kunt output van druksensoren in OPTIMOLD voeden," merkt Pantelelis op, "en zo druk in de vorm sturen op basis van viscositeitsdata."
Metingen en typische datacurves
De screenshots hieronder tonen OPTIMOLD-metingen van high-pressure compression RTM (HP-CRTM) proeven bij NCC (Bristol, VK). De eerste set, van een eenvoudige proef bij 115°C, laat zien hoe real-time metingen van hars elektrische weerstand en temperatuur omgerekend worden in geschatte viscositeit en Tg door ORS-software.
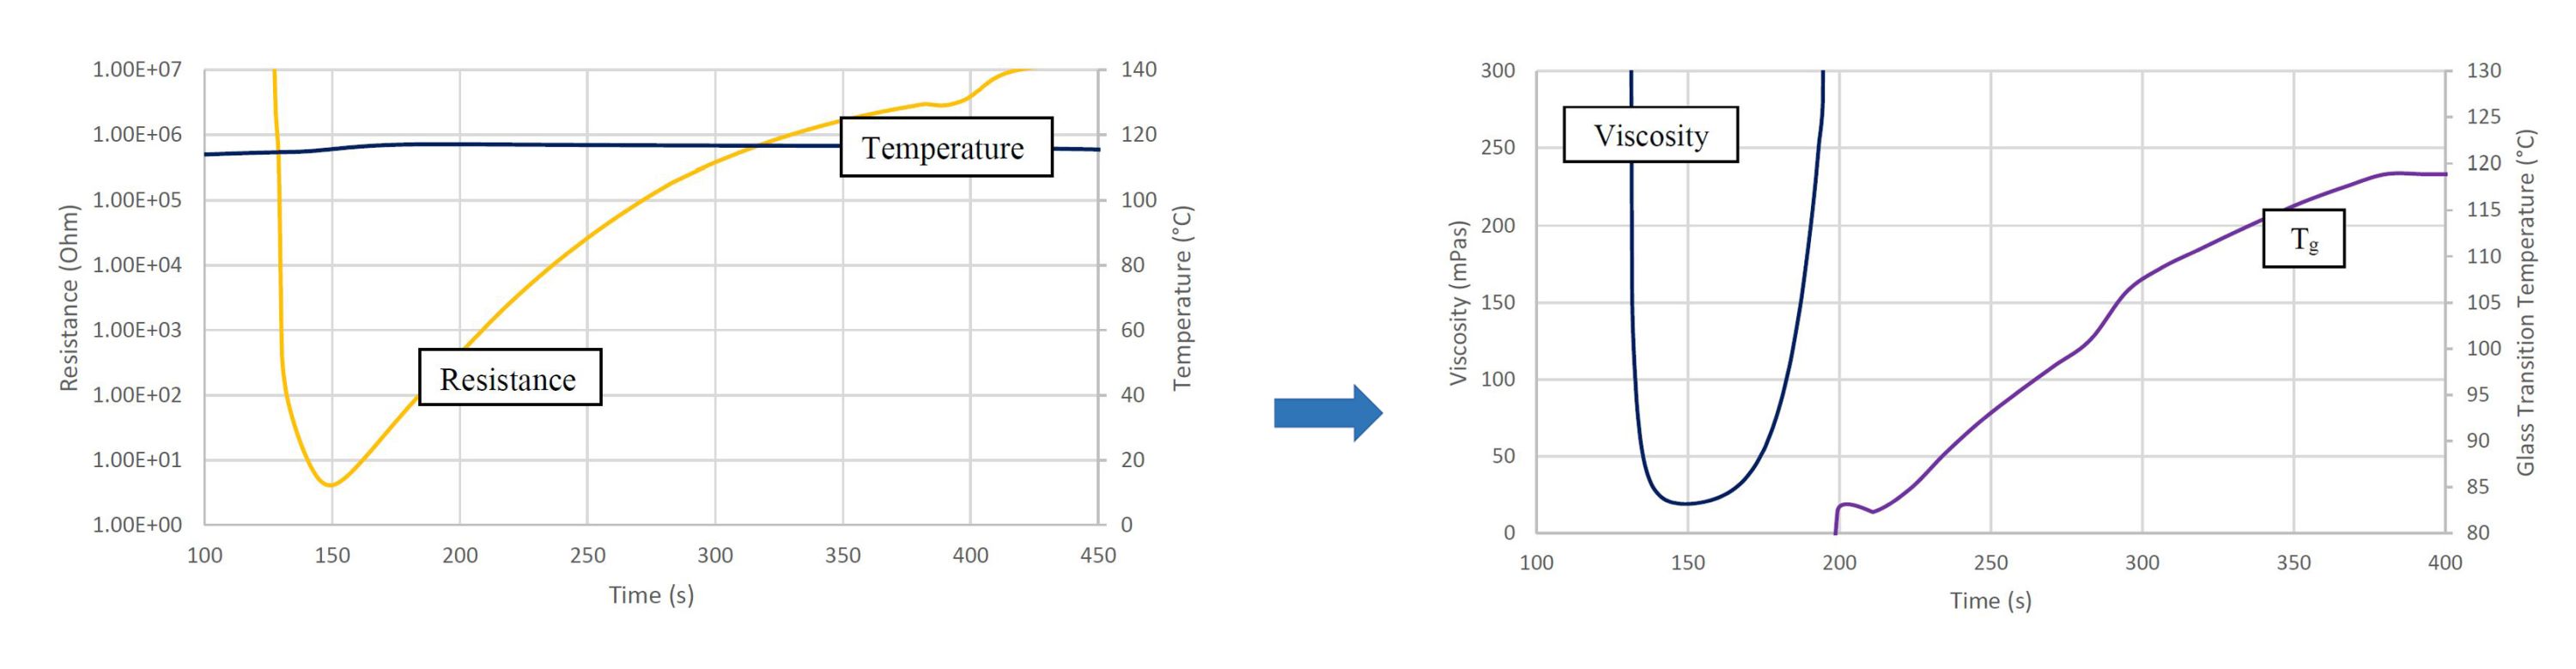
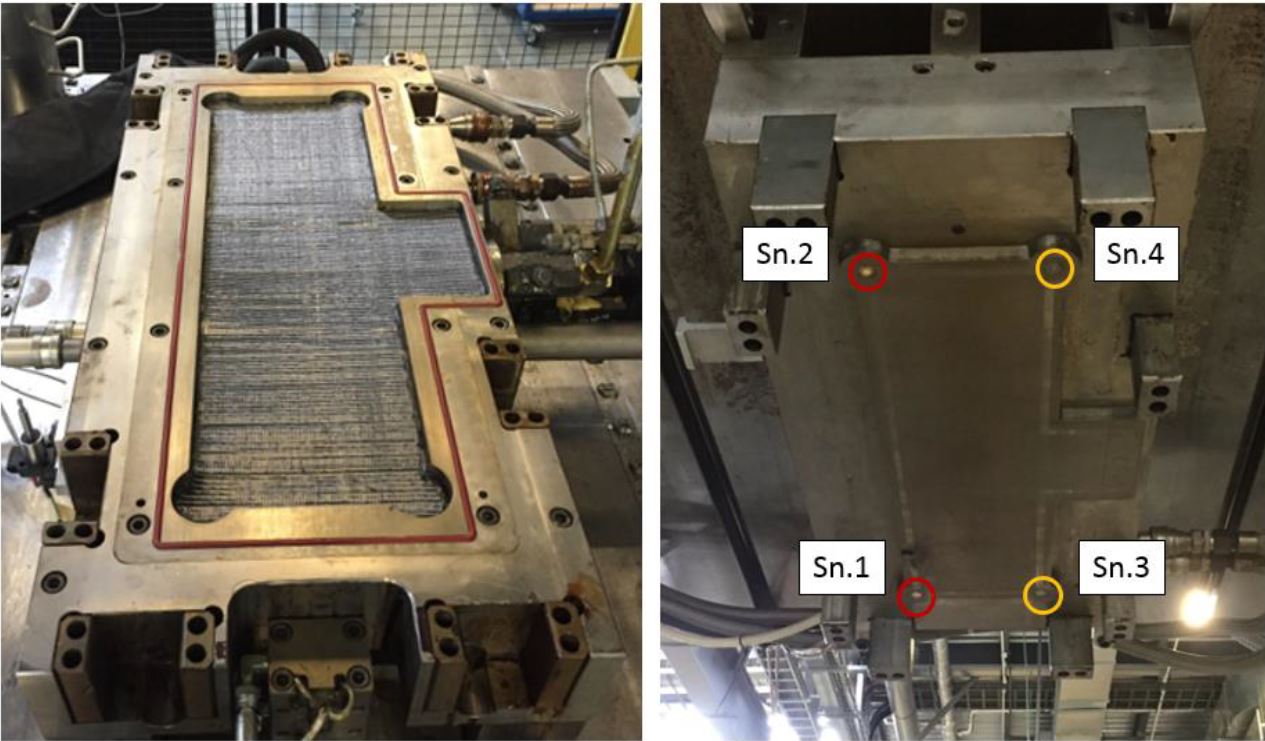
In de grafieken hieronder, werden elektrische weerstand en temperatuur (bovengrafieken) opgenomen bij 110°C (links) en 120°C (rechts). Onder de weerstand (R) en temperatuur (T) metingen zijn de grafieken met berekende viscositeit en Tg bij 110°C (links) en 120°C (rechts). Deze metingen waren van twee OPTIMOLD-sensoren gelegen in de bovenste vormhelft (Sn.1 en Sn.2, onderste foto) terwijl kaviteitsdruk opgenomen werd met twee Kistler 6162A-druksensoren (Sn.3 en Sn.4).
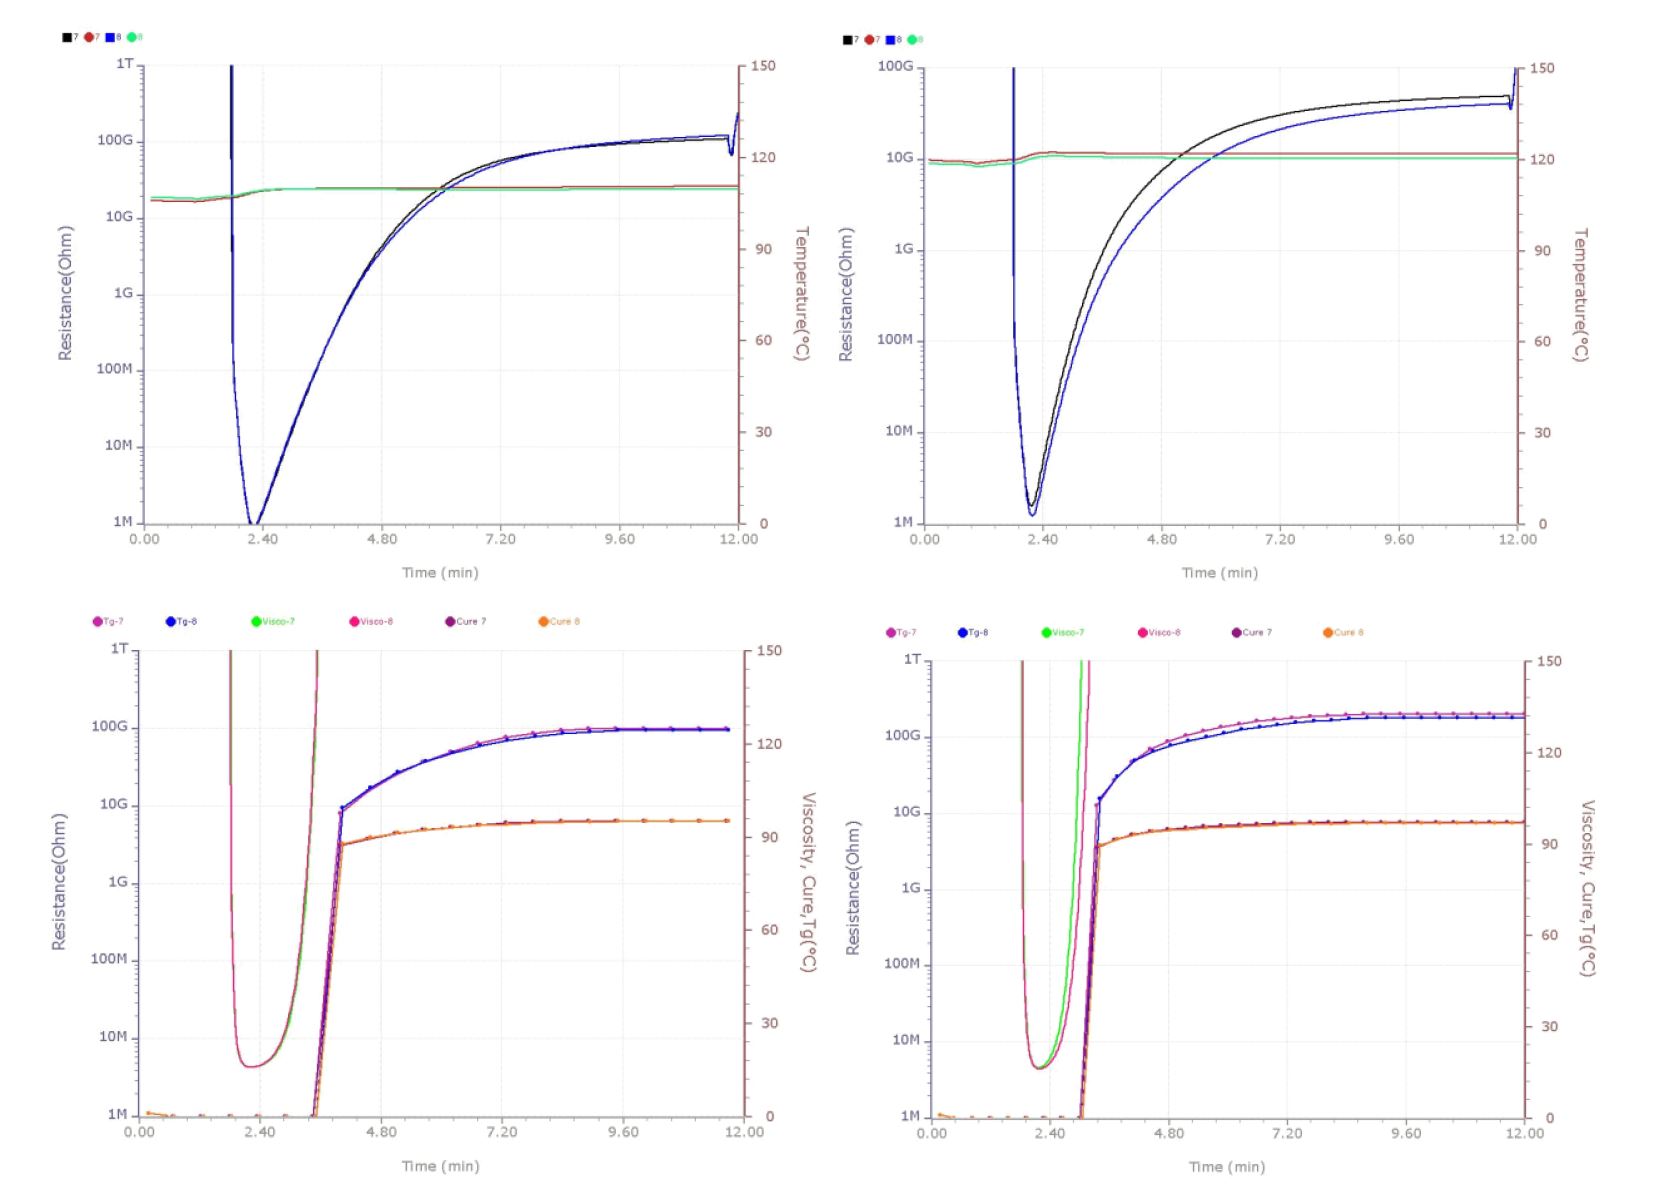
Alle data opgenomen door de in-vorm sensoren alsook de pers- en injectieapparatuur kan gecollecteerd worden in een enkel logbestand, wat een gedetailleerde afbeelding van het productieproces voor elk gecreëerd onderdeel toestaat.
Hardingstijd verminderen
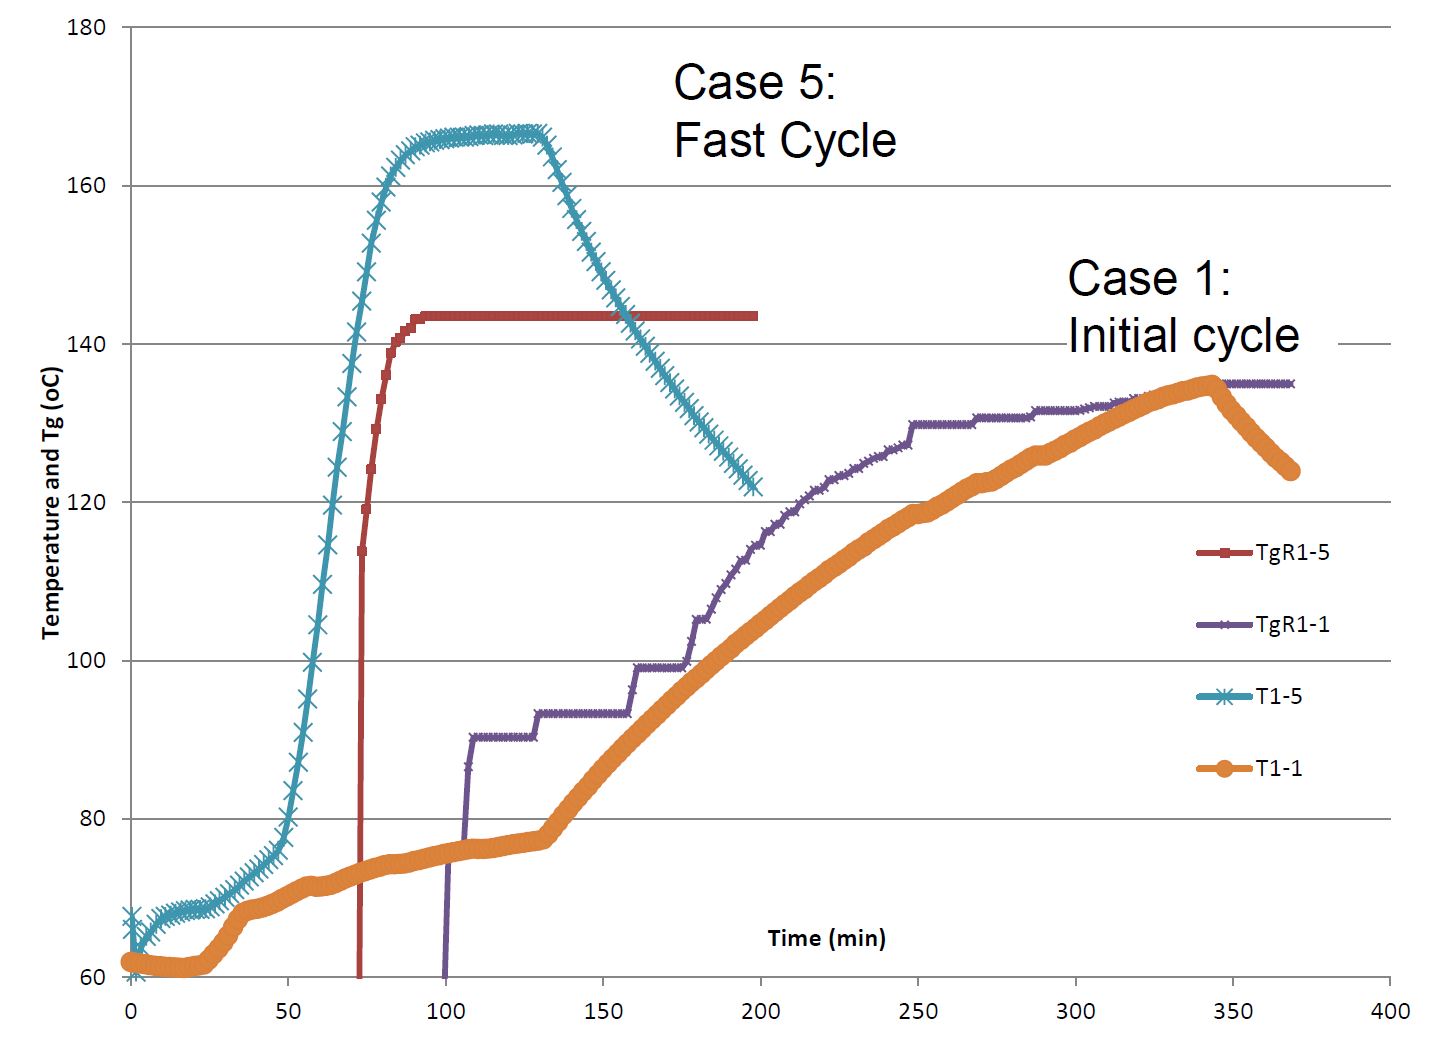
"We hebben het potentieel om hardingstijd met meer dan 30% te verlagen omdat de fabrikant de Tg in real-time kan zien, dus ze kunnen beslissen wanneer de hardingscyclus te stoppen," legt Pantelelis uit. "Ze hoeven niet te wachten om een langer dan noodzakelijk legacy-cyclus te voltooien. Bijvoorbeeld, de legacy-cyclus voor RTM6 is 2 uur bij 180°C voor volledige harding. We hebben gezien dat in bepaalde geometrieën dit naar 70 minuten kan dalen."
Het doel is dan om het proces te stoppen zodra harding compleet is? "Het gaat niet om volledige harding maar het bereiken van het hardingsniveau dat elk onderdeel nodig heeft," zegt Pantelelis. "Volledige harding duurt te lang. De sleutel is in staat te zijn om te zien wanneer voldoende harding bereikt is. Windturbinebladfabrikanten hebben een doel-Tg. Wanneer ze die bereiken, kunnen ze beginnen met afkoelen. Dus de behoefte is een sensor die heel accurate metingen van Tg in real-time kan geven."
Synthesites voltooide een demonstratieproject met Hutchinson (Parijs, Frankrijk) om een auto-veringblad te produceren gemaakt met glasvezel/epoxy en RTM voor het EU-gefinanciede ECOMISE-project (Enabling Next Generation COmposite Manufacturing by In-Situ Structural Evaluation and Process Adjustment, 2013-2016). Het doel van dit project was om de RTM-cyclus te optimaliseren gebaseerd op real-time procesmonitoring:
- De eerste verhitramp zou getriggerd worden door voltooiing van harsinfiltratie gebaseerd op sensoren.
- De tweede verhitramp zou getriggerd worden door voltooiing van harding gebaseerd op Tg-berekening.
- Afkoelen zou getriggerd worden door voltooiing van na-harding gebaseerd op Tg-berekening.
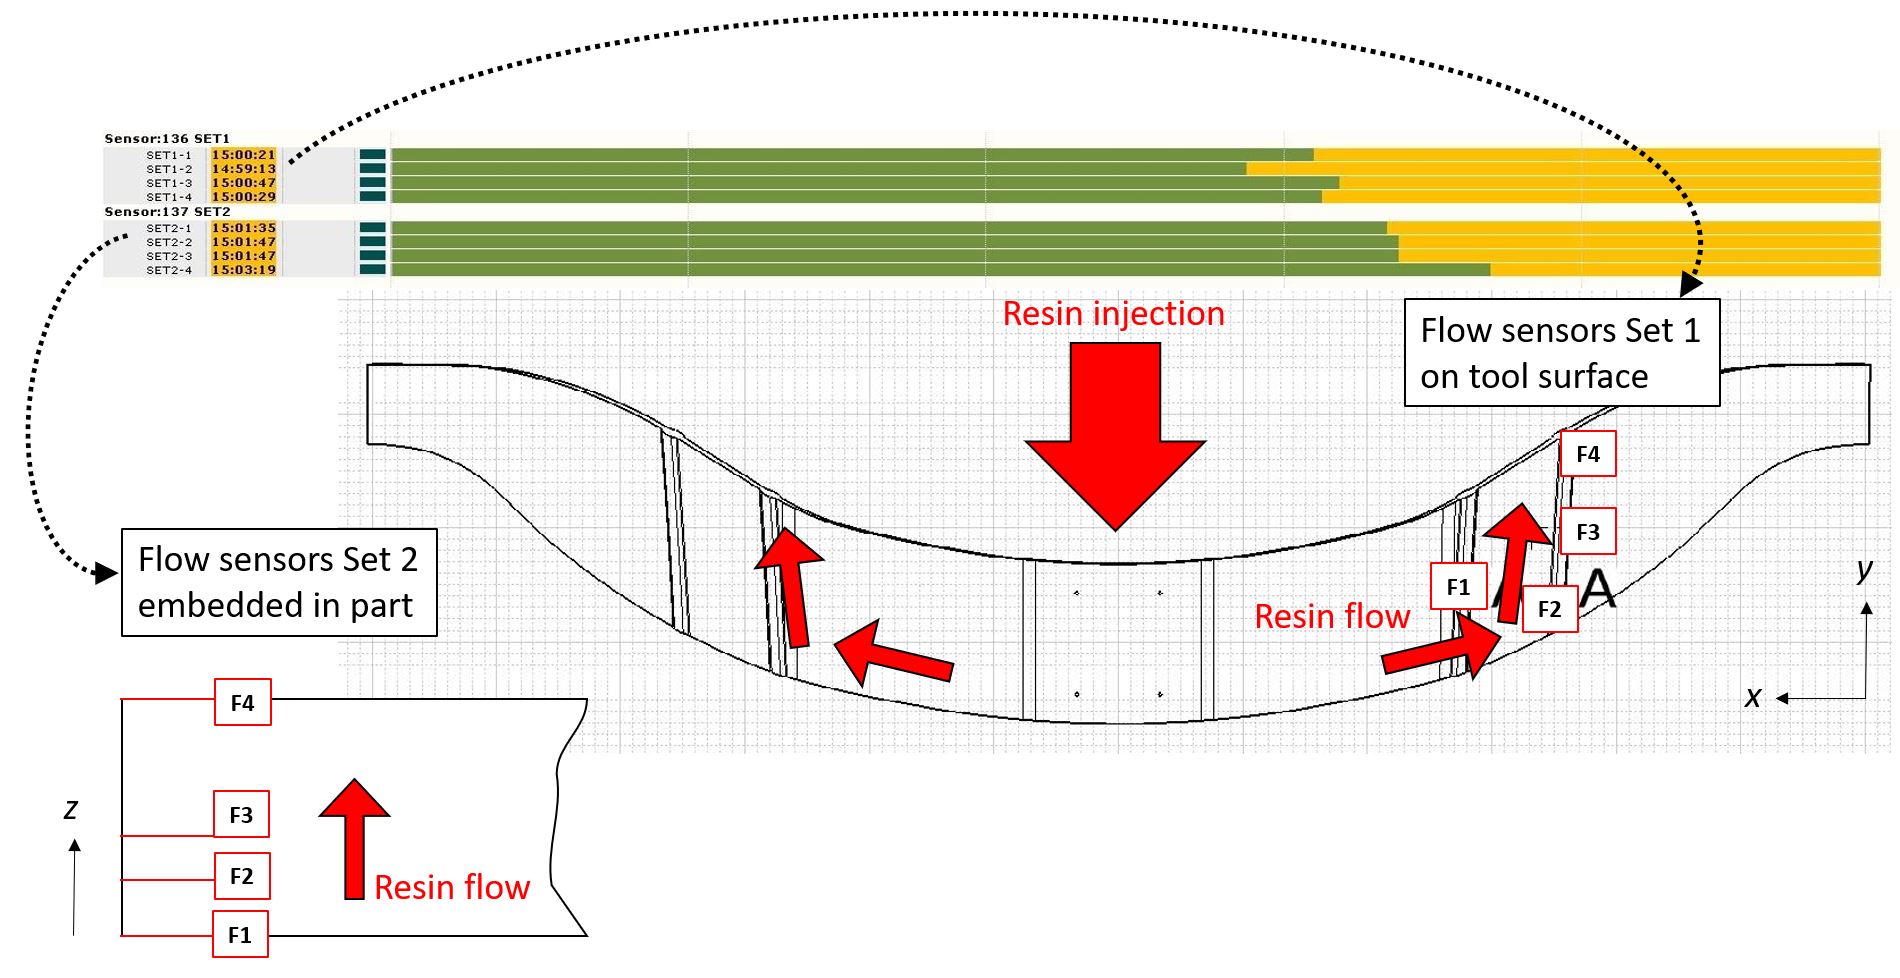
Het Synthesites-systeem bestond uit twee (2) in-vorm sensoren voor harding (CS1, CS2), één (1) in-vorm sensor voor harsstroom en temperatuur (Flow Sensor 1) en acht (8) wegwerp sensoren voor harsstroom/temperatuur – vier (4) ingebettet in het testonderdeel en vier (4) bevestigd aan het gereedschapsoppervlak.
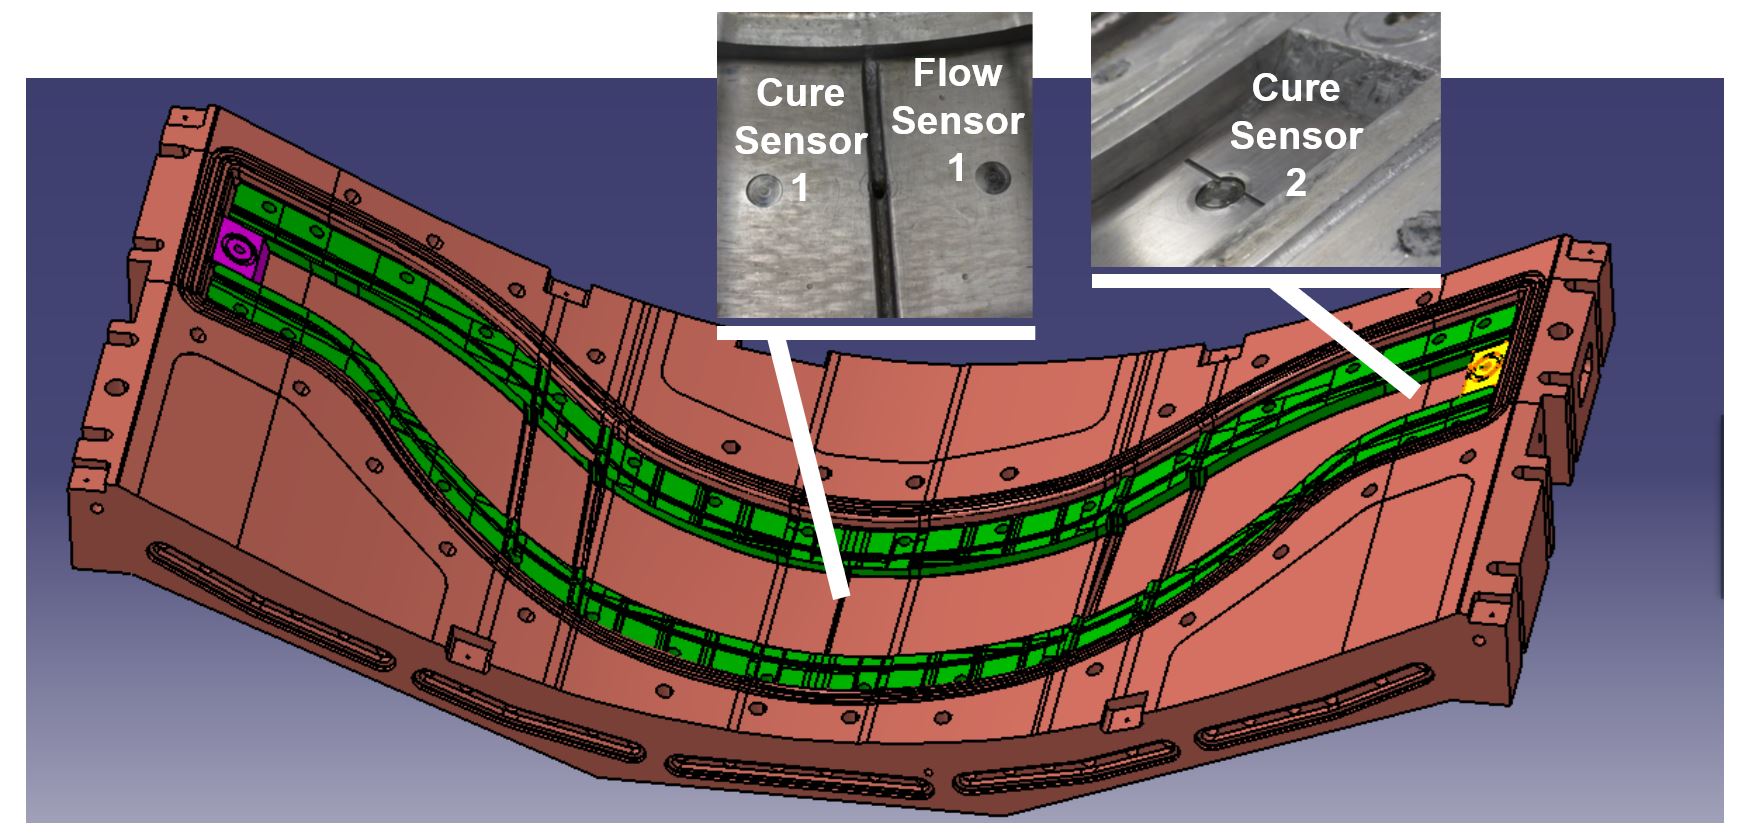
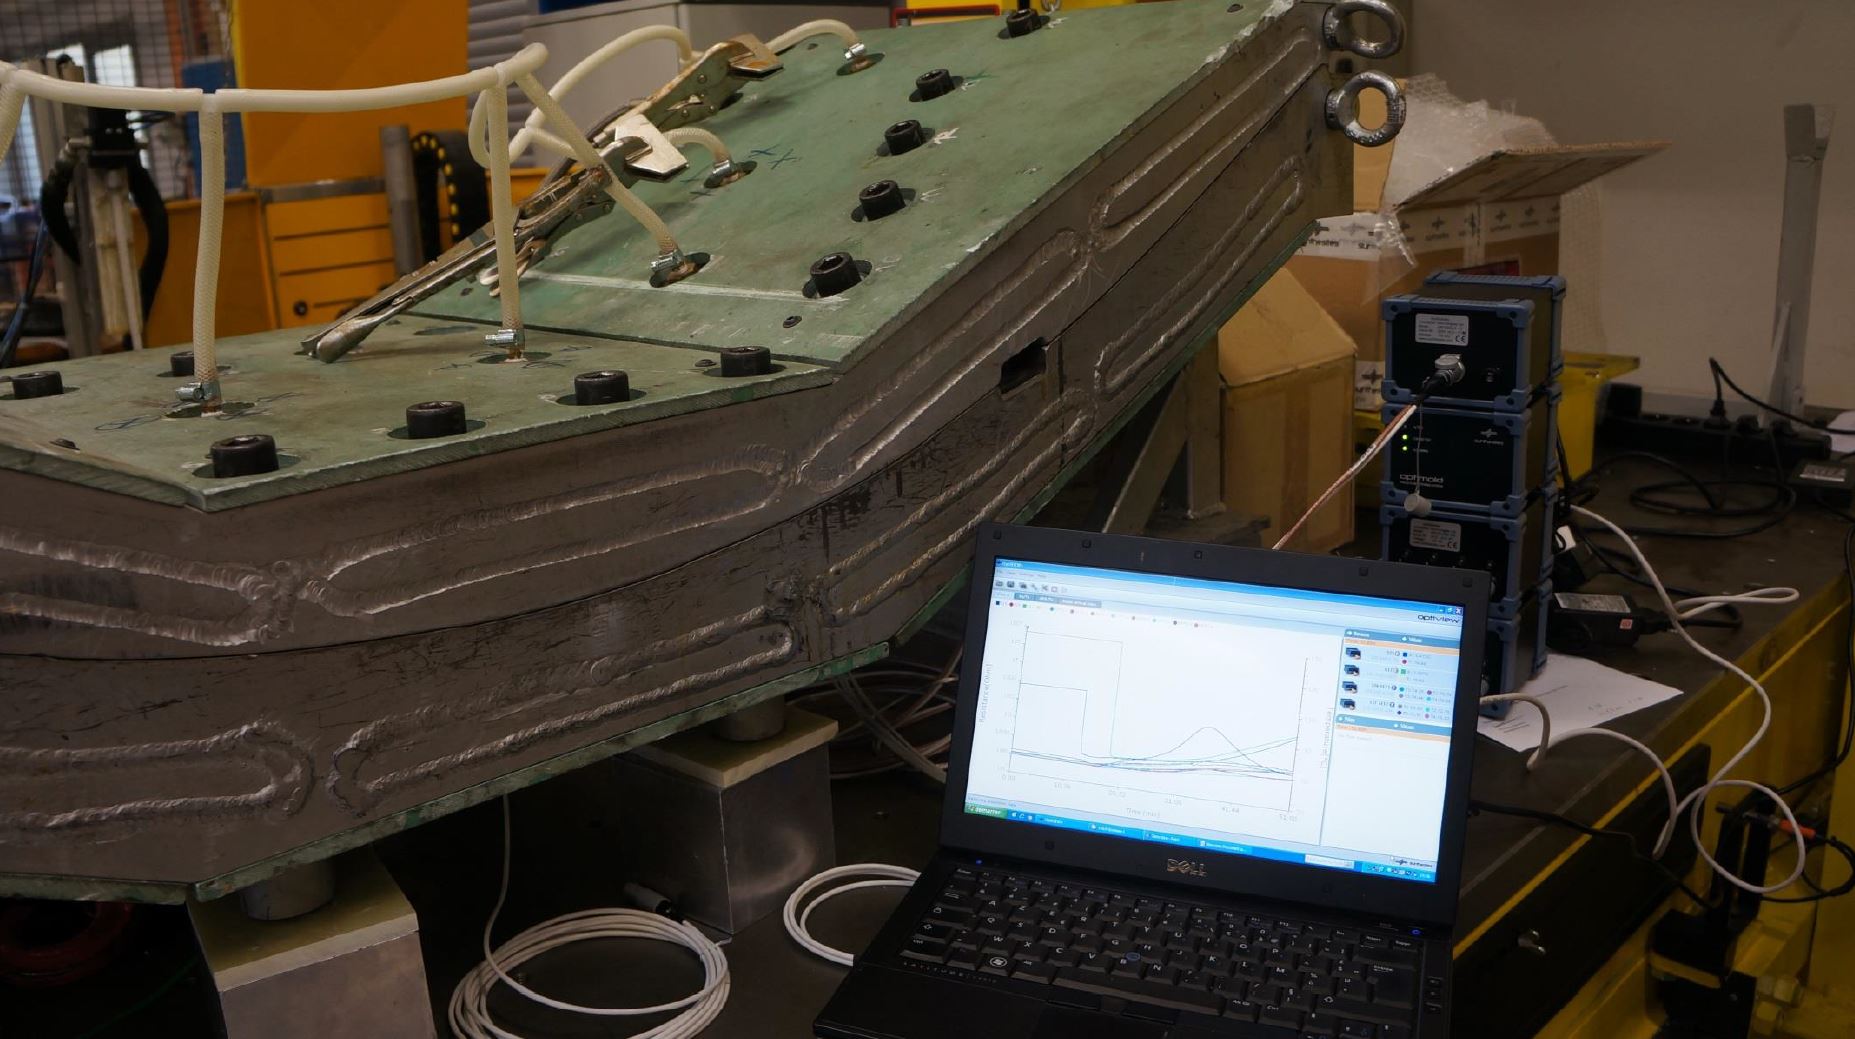
"OPTIMOLD en OPTIFLOW eenheden kunnen via ethernet verbonden worden zodat alle sensoren in één Optiview-sessie opgenomen kunnen worden," legt Pantelelis uit. "Dus CS1 en CS2 waren verbonden met twee OPTIMOLD-eenheden, de in-vorm flow sensor 1 en de acht wegwerp flow sensoren waren verbonden met drie OPTIFLOW-eenheden."
Dit systeem van sensoren, OPTIMOLD/OPTIFLOW data-acquisitie-eenheden en OPTIVIEW/ORS-software werd toen toegepast tijdens RTM-vormproeven om doelen vast te stellen voor diverse processtadia, inclusief harsinjectie/infiltratie en twee Tg-doelen. "Dit was een dik onderdeel gemaakt met unidirectionele vezel en Huntsman epoxyhars," zegt Pantelelis. "In dit geval gebruikten we flow wire sensoren om stroom in deze UD-lagen te checken, die doorgaans dicht gepakt zijn en uitdagingen kunnen creëren tijdens harsinfiltratie."
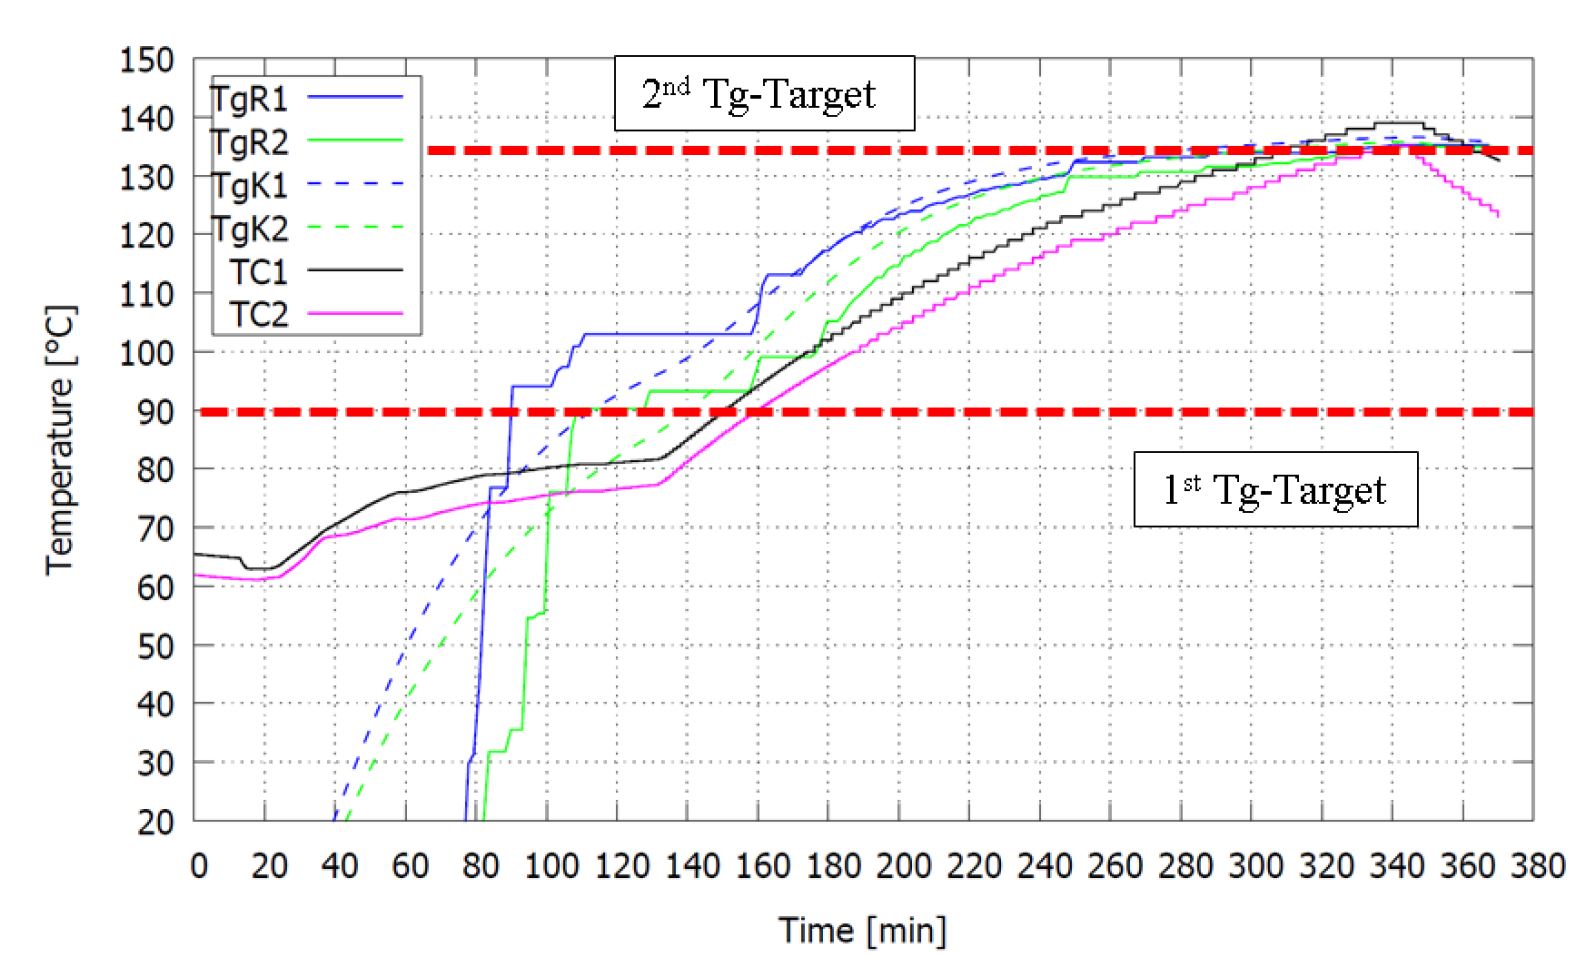
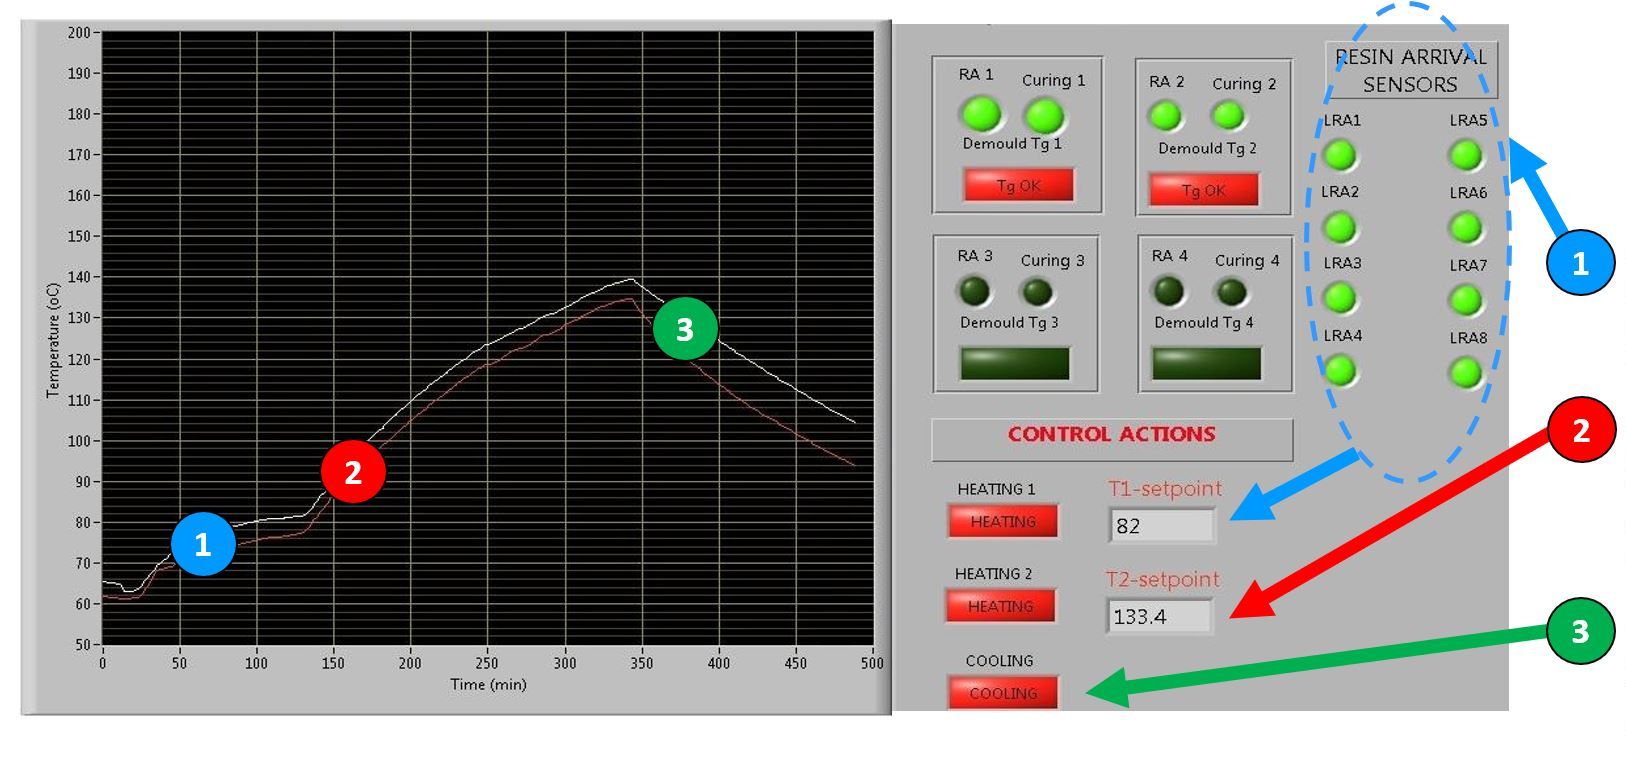
Met dit procescontrolsysteem kon het ECOMISE-project bij Hutchinson de hardingscyclus met meer dan 30% verminderen.
Kalibratie
Kalibratie is vereist voor online Tg-monitoring. Als metingen verzameld worden van de sensoren via OPTIMOLD-eenheden, vertaalt de ORS-software deze in viscositeit en Tg gebaseerd op de kalibratie voor die specifieke hars. "Deze kalibratie is werk dat van tevoren gedaan wordt voor verwerking om de correlaties te leveren die de ORS-software voor zijn berekeningen zal gebruiken," legt Pantelelis uit. "We kalibreren door de hars in een rheometer te plaatsen en temperatuur en viscositeit te meten. Door de juiste formules toe te passen, bereken je dan corresponderende weerstand en Tg. We ontwikkelen kalibratie van harsen voor onze klanten gebaseerd op hun standaarden, en bestuderen de hars zijn verschillende hardingscycli. Deze kalibratiedata wordt dan gebruikt door de ORS-software wanneer die hars verwerkt wordt."
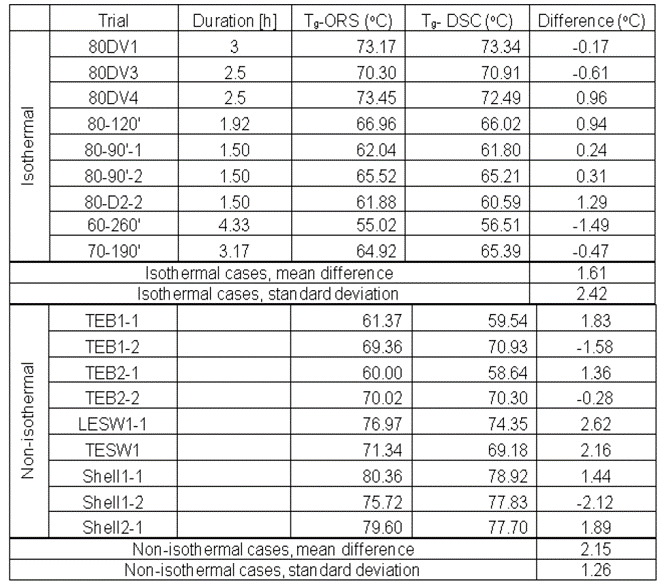
De nauwkeurigheid van de ORS-software's real-time Tg-berekeningen werd getoond in proeven door windturbinebladfabrikant Carbon Rotec Composite Technology (Lemwerder, Duitsland). Tg online berekend door de ORS-software vergeleken met Tg gemeten direct na demolden door Differential Scanning Calorimeter (DSC) uit te voeren. Voor isothermale verwerking was het gemiddelde verschil 1,61°C en voor non-isothermale verwerking was het 2,15°C. "Deze nauwkeurigheid is herhaaldelijk getoond in private projecten met andere klanten," zegt Pantelelis.
Voortgang voor industriële productie
Deze sensor- en data-gedreven procescontrole is inderdaad een grote stap naar volledig geautomatiseerde en intelligente Composites 4.0-productie. Hoewel het gedemonstreerd is in ECOMISE en ook met de NCC in Bristol, wordt het nog niet in dagelijkse productie gebruikt. "Het idee van het gebruik van de sensoren om Tg te zien en dan afkoelen te starten is inderdaad begonnen in windturbinebladproductie," rapporteert Pantelelis, "maar het is nog niet volledig geautomatiseerd. Het systeem alarmeert wanneer de doel-Tg bereikt is en dan stopt de operator de hardingscyclus. De automatisering is straightforward, en zal voltooid worden zodra de fabrikant de nauwkeurigheid van het systeem gevalideerd heeft tijdens de pilotfase."
"Naar dit doel toe hebben we een nieuwe werkstation ontwikkeld om de productieoperator toe te staan de geautomatiseerde proces te overzien, wat geen input van zijn kant vereist," vervolgt hij. "We hebben gezien in de productie van windturbinebladen dat het gebruik van een enkel werkstation tijdens hars- en lijmharding de cyclus tijd met ten minste 2-3 uur kan verkorten zonder kwaliteit op te offeren."
Hoewel Bombardier Belfast, nu Spirit AeroSystems, Synthesites-apparatuur gebruikt in de productie van zijn hars geïnfuseerde composietvleugel voor de C-Series, nu Airbus A220, is de procescontrole niet geautomatiseerd. Echter, Synthesites werkte ook met Bombardier in ECOMISE, en die ontwikkeling wordt voortgezet. Een sleutelprestatie was sensoren die door de autoclave-wand voeden. Zo uitgelegd in mijn 2013-blog, "C-Series composietvleugel":
Bombardier injecteert na het legsel geplaatst is in zijn 21,3m lange bij 5,6m diameter autoclave, wat temperatuur en druk in stand houdt op het vereiste niveau voor verminderde viscositeit en benatting – Cytec 890 is injecteerbaar bij 80˚C ... Na voltooiing van harsinjectie, wordt positieve druk toegepast in de autoclave tijdens consolidatie, wat de tooling-elementen doet sluiten, het natte laminaat compacteren en overmaat hars terug uit de harsinlaat in een specifiek ontworpen harsdump uitstoten.
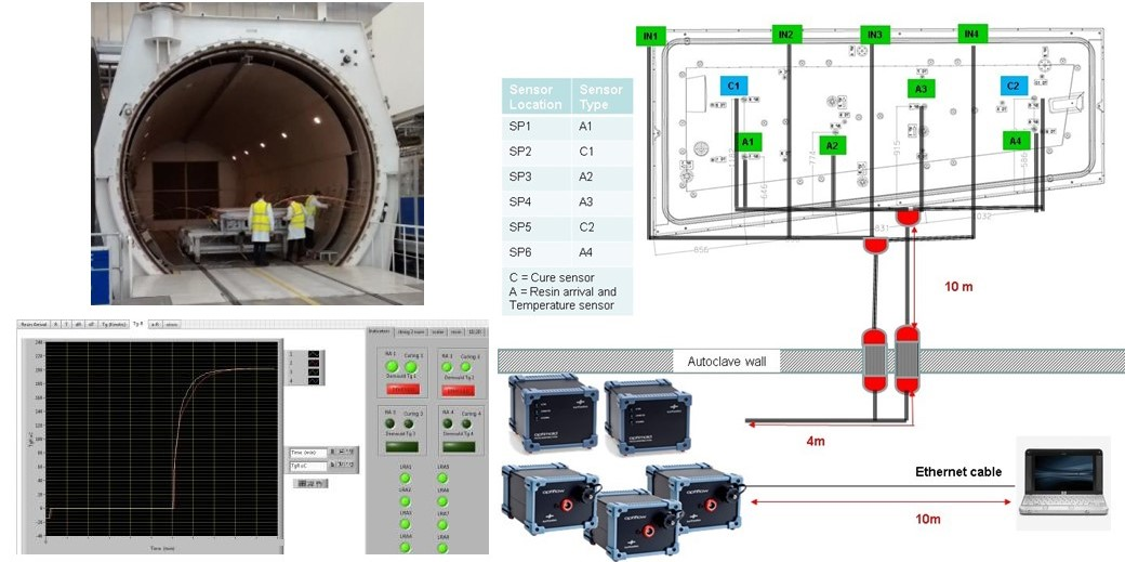
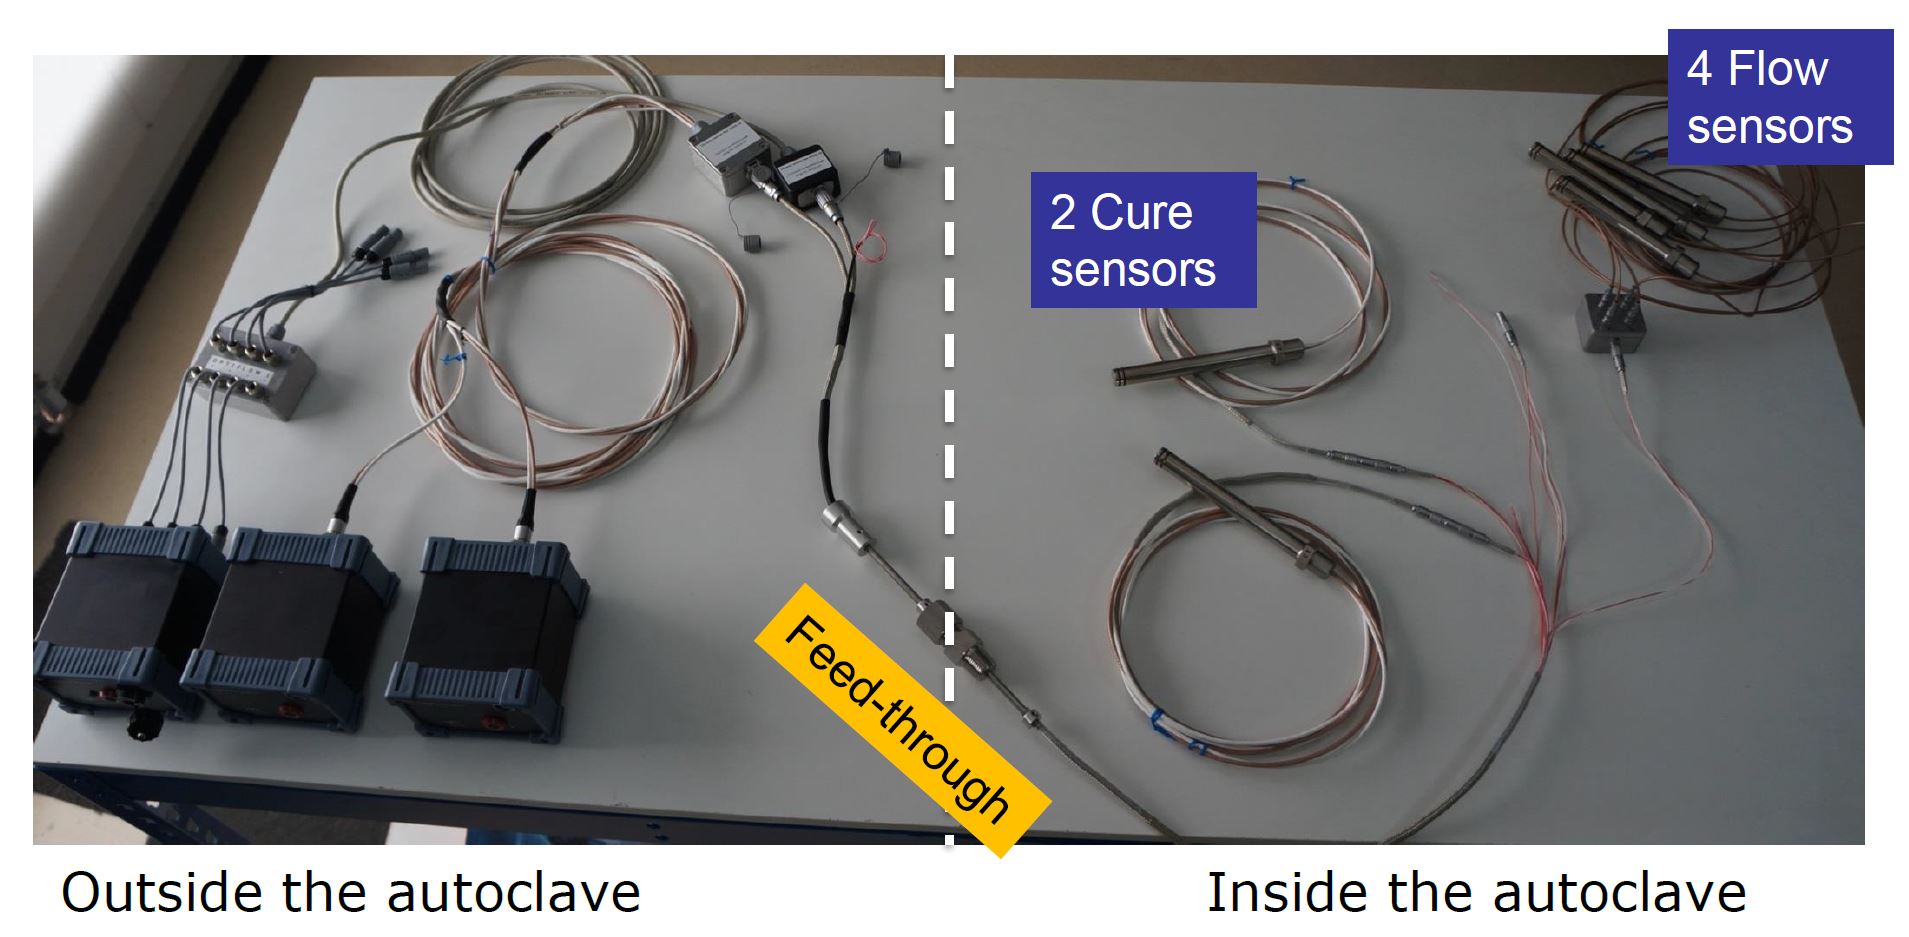
"Als de meeste fabrikanten in commerciële luchtvaart, is het geïnteresseerd om kwaliteit te waarborgen en snelheid te verhogen," legt Pantelelis uit. De lay-out hieronder en resultaten uit ECOMISE waren voor een demonstrator, geen commercieel onderdeel. Het gebruikte twee OPTIMOLD-eenheden met twee in-vorm hardingssensoren en drie OPTIFLOW-eenheden met vier in-vorm flow sensoren en vier inline sensoren bij de vacuümlijnen. "OPTIFLOW kan tot vier harsaankomst en vier temperatuur/weerstand sensoren monitoren," merkt Pantelelis op. "De doelen van de demonstratie volledig bereikt. We bewijzen dat de sensoren, bedrading en systemen zonder enig probleem kunnen werken onder de meest uitdagende luchtvaartspecificaties. Het was interessant dat de harsaankomstmetingen grote verschillen toonden vergeleken met de stroomsimulaties. Ook de online Tg-monitoring toonde aan dat de hardingscyclus die voor die specifieke demonstrator gevolgd werd, significant korter had kunnen zijn."
"We ontwikkelen nu een monitoringssysteem voor de lijmlagen," zegt Pantelelis, "voornamelijk voor windturbinebladproductie maar uiteindelijk voor elk hechtproces. Hoewel we momenteel erg bezig zijn met de windturbine-industrie, die probeert kosten te verlagen, zien we steeds meer interesse uit de luchtvaartsector naarmate die naar vloeibare composietvorming voor massaproductie beweegt. Fabrikanten zoeken meer inzicht in wat er precies gebeurt tijdens vorming en hoe ze hun processen kunnen stabiliseren en optimaliseren."
Ecomise en Recotrans projecten ontvingen financiering van de Europese Unie's FP7 en Horizon 2020 Onderzoeks- en Innovatieprogramma's onder Grant Agreement n° NMP2-SL-2013-608667 en 768737, resp.
Referenties voor de sectie "Dielectrische analyse (DEA), AC vs. DC" omvatten:
- "Real-time UV hardingsmonitoring" door VINCENTZ, gepubliceerd in European Coatings Journal, uitgave 11/2003, p. 7.
- "Online Process Monitoring Systems – Benchmark en Test Studie" door Reinhold Meier1, Swen Zaremba1, Florian Springl1, Klaus Drechsler1, Fabrice Gaille2 en Christian Weimer2 — 1 Institute for Carbon Composites, TU München, Garching, Duitsland. 2Eurocopter Deutschland GmbH, Donauwörth. Flow Process in Composite Materials – FPCM 11, 9-12 juli 2012, Auckland, Nieuw-Zeeland.
- Nondestructive Characterization of Materials VIII bewerkt door Robert E. Green, Proceedings of the 8ste Intl. Symposium on Nondestructive Characterization of Materials, 16-20 juni 1997, Boulder, Colorado, VS, gepubliceerd door Springer Science & Business Media, pp. 384-385.
Een andere nuttige referentie is "The Handbook of Dielectric Analysis and Cure Monitoring" door Huan L. Lee, gepubliceerd door Lambient Technologies.
Hars
- Top innovaties die industriële onderhoud transformeren
- Slimme sensoren in industriële machines: voordelen, nadelen en impact op de arbeidsmarkt
- Nieuwe AMS‑beeldsensoren leveren hoge‑resolutie, hoge‑snelheid industriële vision
- Ultra-dunne, batterijvrije MXene-reksensoren revolutioneren industriële robotarmen
- Hoe verbonden sensoren en slimme processoren Industry 4.0 aandrijven
- BASF & Toray Smeden Partnerschap voor Productie CFRT Banden voor Auto & Industriële Toepassingen
- Xenia's ultralichte Pebax TPE composieten tillen schoeiselprestaties
- Solvay's koolstofvezel geselecteerd voor Balance A+ race-catamaran
- Hexion lanceert geavanceerd twee-component epoxy-systeem voor gestroomlijnde luchtvaart-composietproductie
- LANXESS verhoogt productiecapaciteit voor continue vezel-versterkte thermoplastische composieten
- IRG CosiMo consortium richt zich op massa productie thermoplastische composieten voor luchtvaart & automotive