



Rempedalen gerevolutioneerd: thermoplastische composieten vervangen metaal voor ongekende veiligheid en prestaties
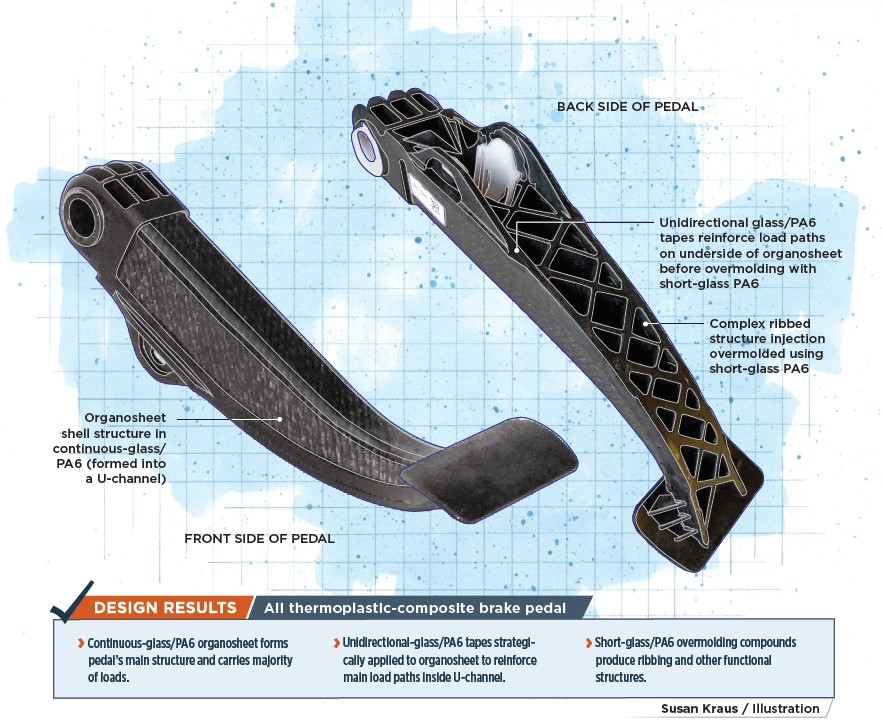
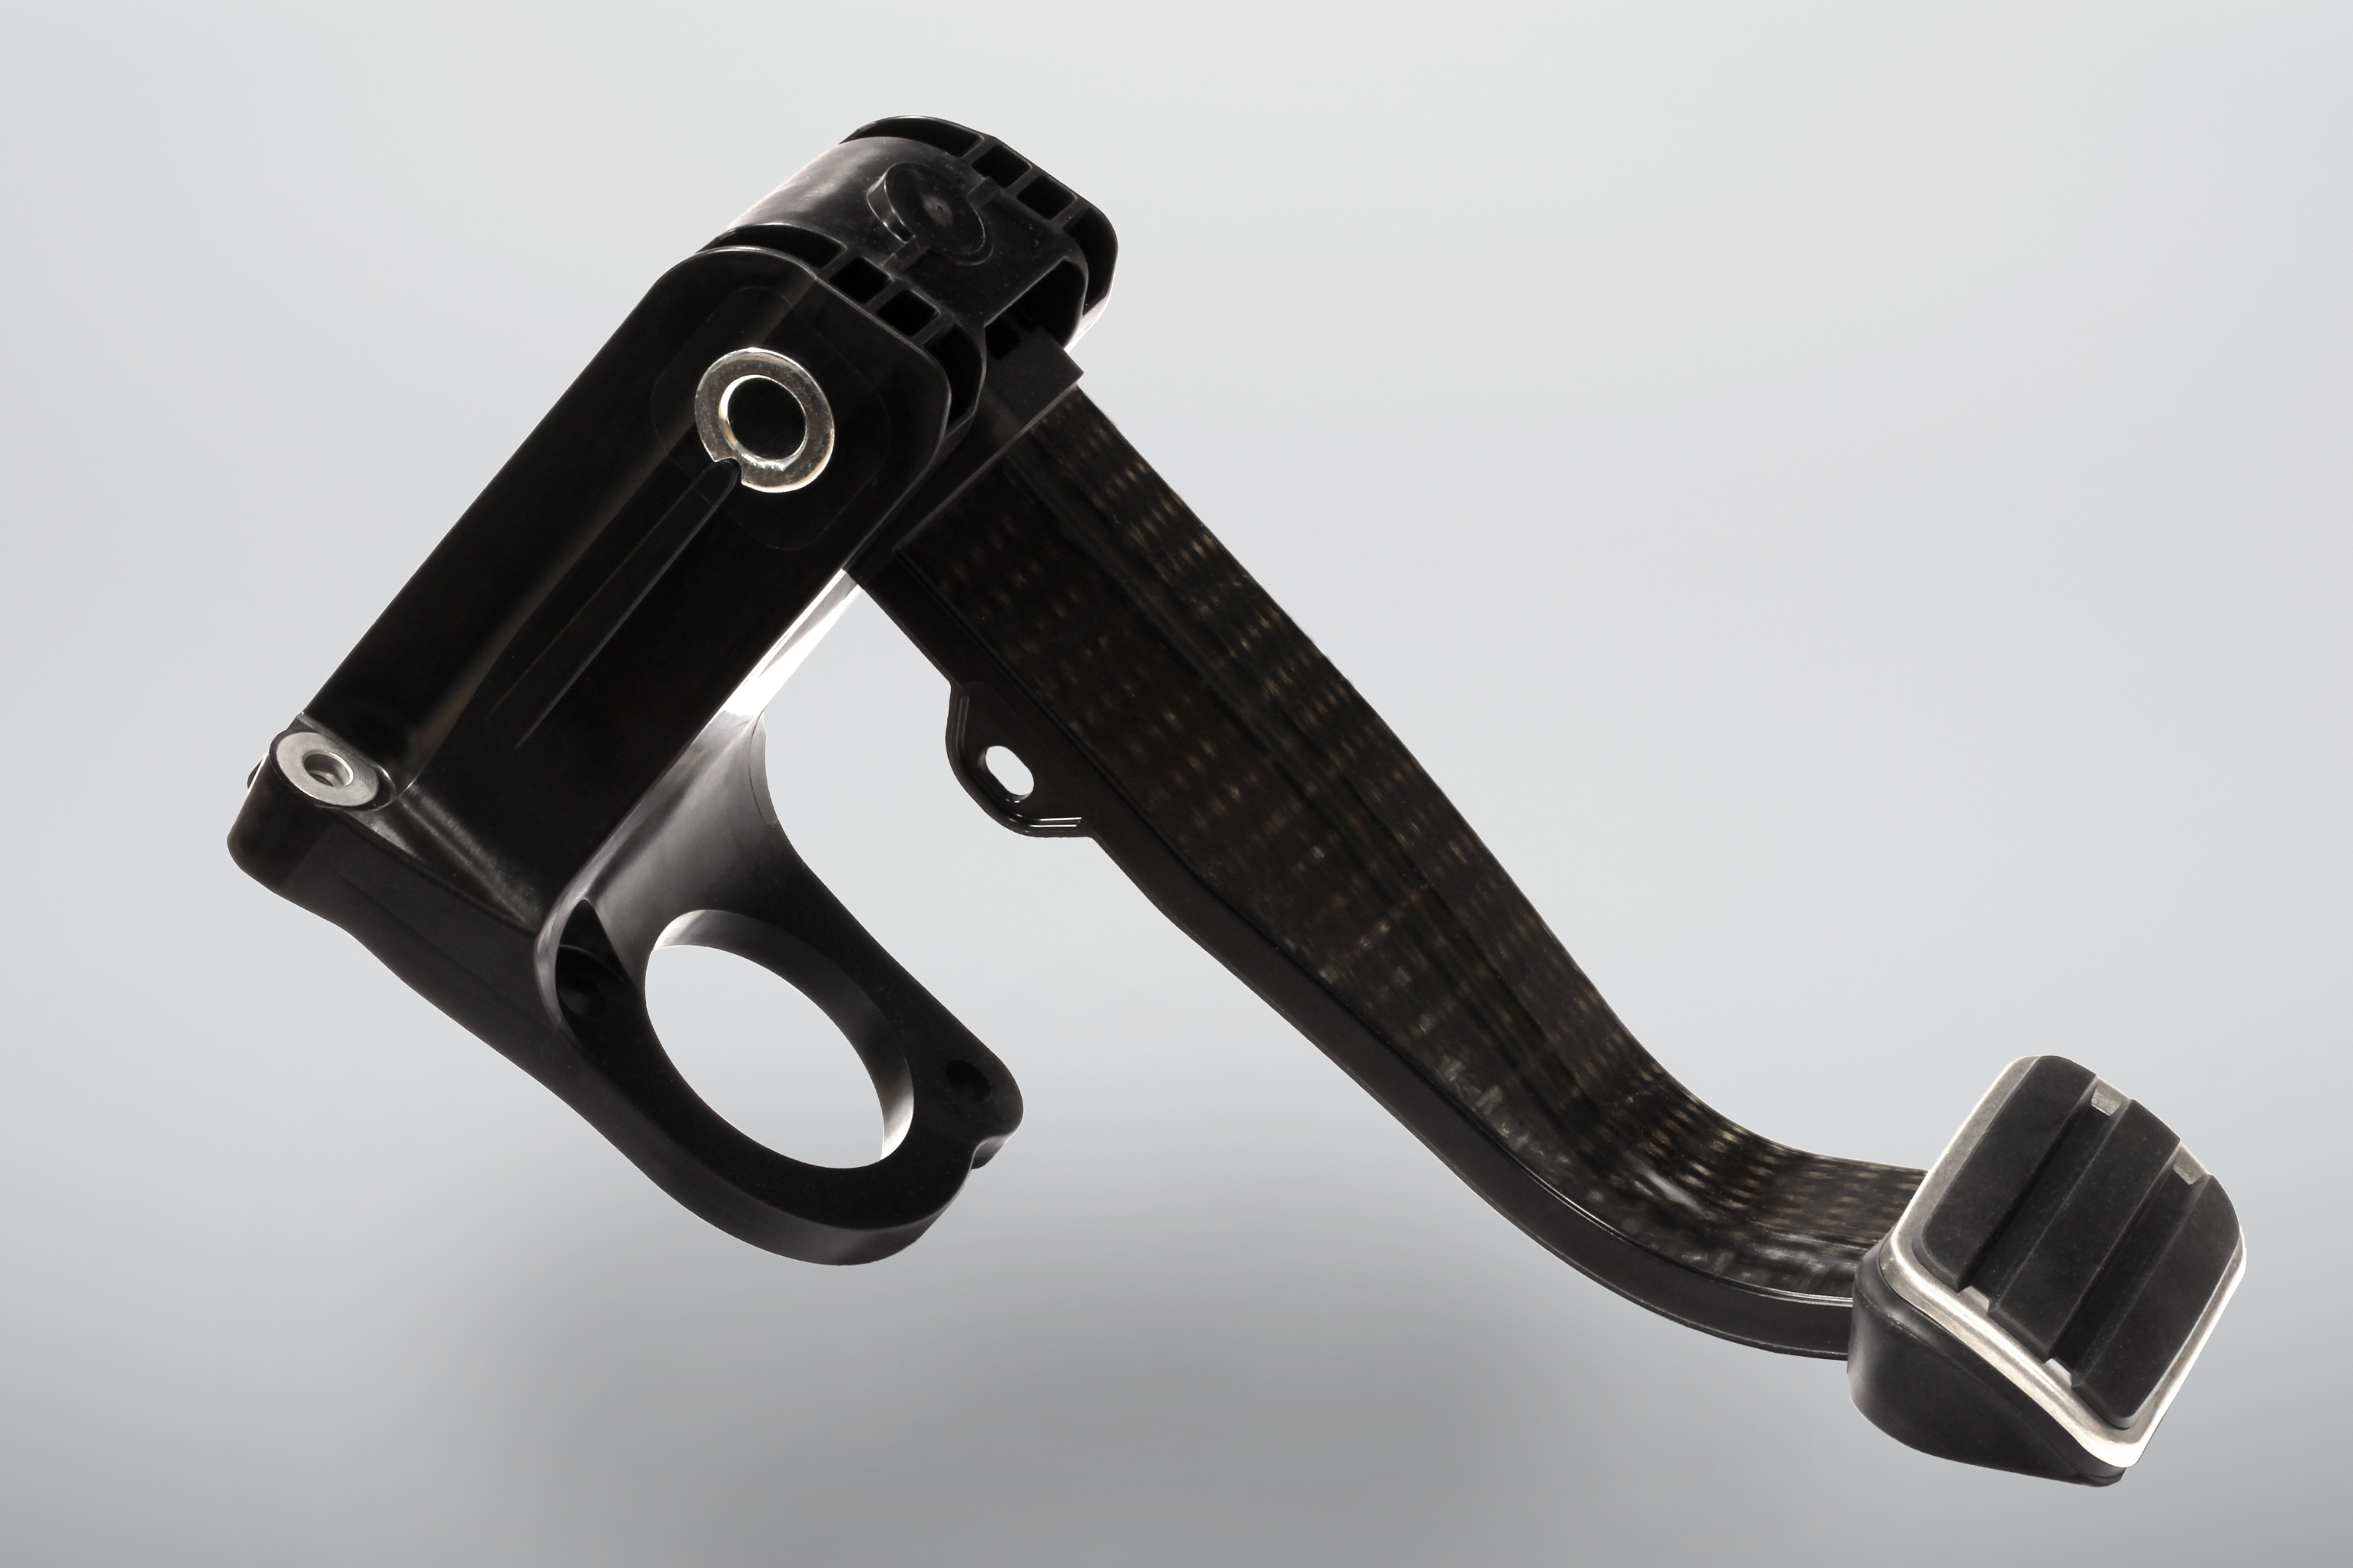
De auto-industrie converteerde gaspedalen van metalen naar injectiegevormde kort-glas thermoplasten in de jaren '90. Echter, rempedalen – als veiligheidskritieke componenten met uitdagende stijfheid, sterkte en torsiebelastingseisen – namen veel langer om te converteren. Tier 1 autoleverancier Boge Rubber & Plastics Group (Damme, Duitsland) zegt het de eerste leverancier te zijn die veeleisende OEM-prestaties en kosten-doelstellingen voor rempedalen in thermoplastische composieten haalt. Uniek ontwerp, drie verschillende materialen en een maatwerk productieproces stellen het bedrijf in staat om pedalen te produceren die sterker, stijver, lichter en goedkoper zijn.
Een niche vinden die telt
Boge is een ontwikkelaar en producent van producten voor trillingsdemping en aandrijving/chassis bevestiging alsook lichte kunststofmodules en pedaalboxen (inclusief combinaties van rem, kupling en gaspedalen) voor de auto-industrie. Het produceert al sinds 2008 automobiele componenten in continue-vezel organosheet met kort-glas overvormingscompounds. Het voegde unidirectionele (UD) thermoplastische banden toe aan de mix in 2018. Door continue procesinnovatie, werden cyclusduur en kosten verlaagd en nam het bedrijf toe.
"In 2015 kwam mijn baas bij me en zei, 'Deze veranderingen die je gemaakt hebt zijn leuk, Daniel, maar het zou goed zijn als je een grotere markt kon vinden met productievolumes die echt tellen,'" herinnert Dr.-Ing. Daniel Häffelin, senior manager/hoofd van lichtgewichtteam bij het Boge Global Innovation Center. Een team van Boge-ingenieurs accepteerde de uitdaging en brainstormde over hoe vezel-efficiëntie te verhogen om kosten te verlagen en meer business te krijgen.
"Organosheet is een geweldig product, maar je moet het op de juiste manier gebruiken, alleen waar nodig," legt Häffelin uit. "We hadden ons productieproces al erg lean gemaakt, dus we zouden niet veel winnen door te proberen cyclus tijden verder te verlagen. We redenerden dat de beste manier om kosten te verlagen was om de hoeveelheid oneindige vezel die we gebruikten te verminderen door die vezel efficiënter te gebruiken."
Pedalen simpeler of dunner maken zou ook niet werken omdat er praktische beperkingen zijn op rempedaalafmetingen en vorm, niet te noemen de uitdagende prestatiespecificaties vanwege de veiligheidskritieke aard. Wat het meest zinvol was, was manieren vinden om vezeloriëntatie beter te controleren om lokale eigenschappen in gebieden van het onderdeel die de hoogste pieklasten zagen te optimaliseren, wat kansen bood om wanddikte in minder kritieke gebieden te verminderen.
"We zochten een manier om vezels lokaal te 'sturen' zodat we ze precies daar konden plaatsen waar we ze nodig hadden om stijfheid en sterkte te behouden," voegt Dr. Torsten Bremer, Boge Rubber & Plastics Group chief executive officer, toe. "We wisten, in principe, dat dit mogelijk was omdat we al pick-and-place machines die gebruikt worden in sportgoederen en medisch, hadden overwogen, maar ze waren te duur. Dat was toen we besloten dat we een nieuw proces nodig hadden."
"We werkten al met een Duitse OEM om manieren te vinden om volledig-composiet rempedalen te maken die aan hun prestatie- en kosten-eisen voldeden," herinnert Burkhard Tiemann, Boge Plastics & Rubber Group executive vice president, productlijnleider – Plastics. "We zeiden tegen onze klant, 'We zullen een nieuw proces ontwikkelen met UD-band en organosheet.' Ze zeiden tegen ons, 'Als u massa en kosten verder kunt verlagen, zullen we het doen.' Dat was ons startpunt. We maakten een grote belofte in 2015 dat we een volledig-composiet rempedal konden leveren dat goedkoper, lichter was en in hoge hoeveelheden geproduceerd kon worden. Het duurde drie jaar om de details uit te werken en onze eerste producten te leveren."
Vezelsturing
Composiet rempedalen moeten aan dezelfde prestatiespecificaties voldoen als pedalen in incumbent staal of aluminium. Dat omvat speciale falenmoduseisen met lasten tot 3.000 newton en staal-achtige doorbuiging bij maximale last. Gegeven deze eisen en de beperkte verpakkingsruimte, vereist de hoofdshellstructuur van de pedaal, die de maximale lasten draagt, continue vezelversterking. Daarom besloot het team organosheet te gebruiken om de pedaal-rug te vormen. UD-band zou dan lokaal gebruikt worden om stijfheid/sterkte te verhogen en interieure muren te versterken tijdens piekspanningen in het gebied van het onderdeel dat vervolgens in een U-kanaal zou worden gebogen tijdens prevormen. En in gebieden waar functionele geometrie zoals ribben nodig was, werd gehakte-glas overvormingscompound gespecificeerd. Het team voelde dat deze hybride benadering vezel-efficiëntie zou verhogen tijdens het verminderen van materiaalgebruik, gemiddelde wanddikte en cyclusduur.

Het team begon intensief simulatie-werk om vezellocaties tijdens productie te optimaliseren. De basis voor Boge's werk was gebaseerd op een 2011-2014 publiekelijk gefinancierd Duits onderzoeksprogramma genaamd SoWeMa (Software, Tools, and Machine Development for a Fully Automatic and Closed Lightweight Manufacturing Chain).
"Het SoWeMa-onderzoek dekte veel van de vragen die we een jaar later voor ons eigen venture zouden stellen," legt Häffelin uit. "Omdat ontwerp deel uitmaakt van Boge's kern-kennis, begonnen we met de fundamentele principes van het SoWeMa-programma en bouwden onze eigen FE (elementaire) simulatiemogelijkheden voor anisotrope legstructuren."
Een focusgebied was gecombineerde topologie-optimalisatie voor de bandlegging en de ribstructuur. "We creëerden een iteratiecyclus om de plaatsing van banden te optimaliseren en de ribstructuur dienovereenkomstig aan te passen, aangezien beide gekoppeld zijn over de stijfheid en sterkte van het onderdeel," vervolgt K. Siebe, FEA-ingenieur, CRRC Innovation Center. "Aangezien de materiaalcombinatie van UD-band, organosheet en kort-vezelmaterialen uniek is en hun toepassing gebonden is aan een specifiek venster van vochtigheid en temperatuur, bouwden we onze eigen materiaalkaarten om nauwkeuriger te karakteriseren hoe deze materialen zich zouden gedragen tijdens fysieke testen."
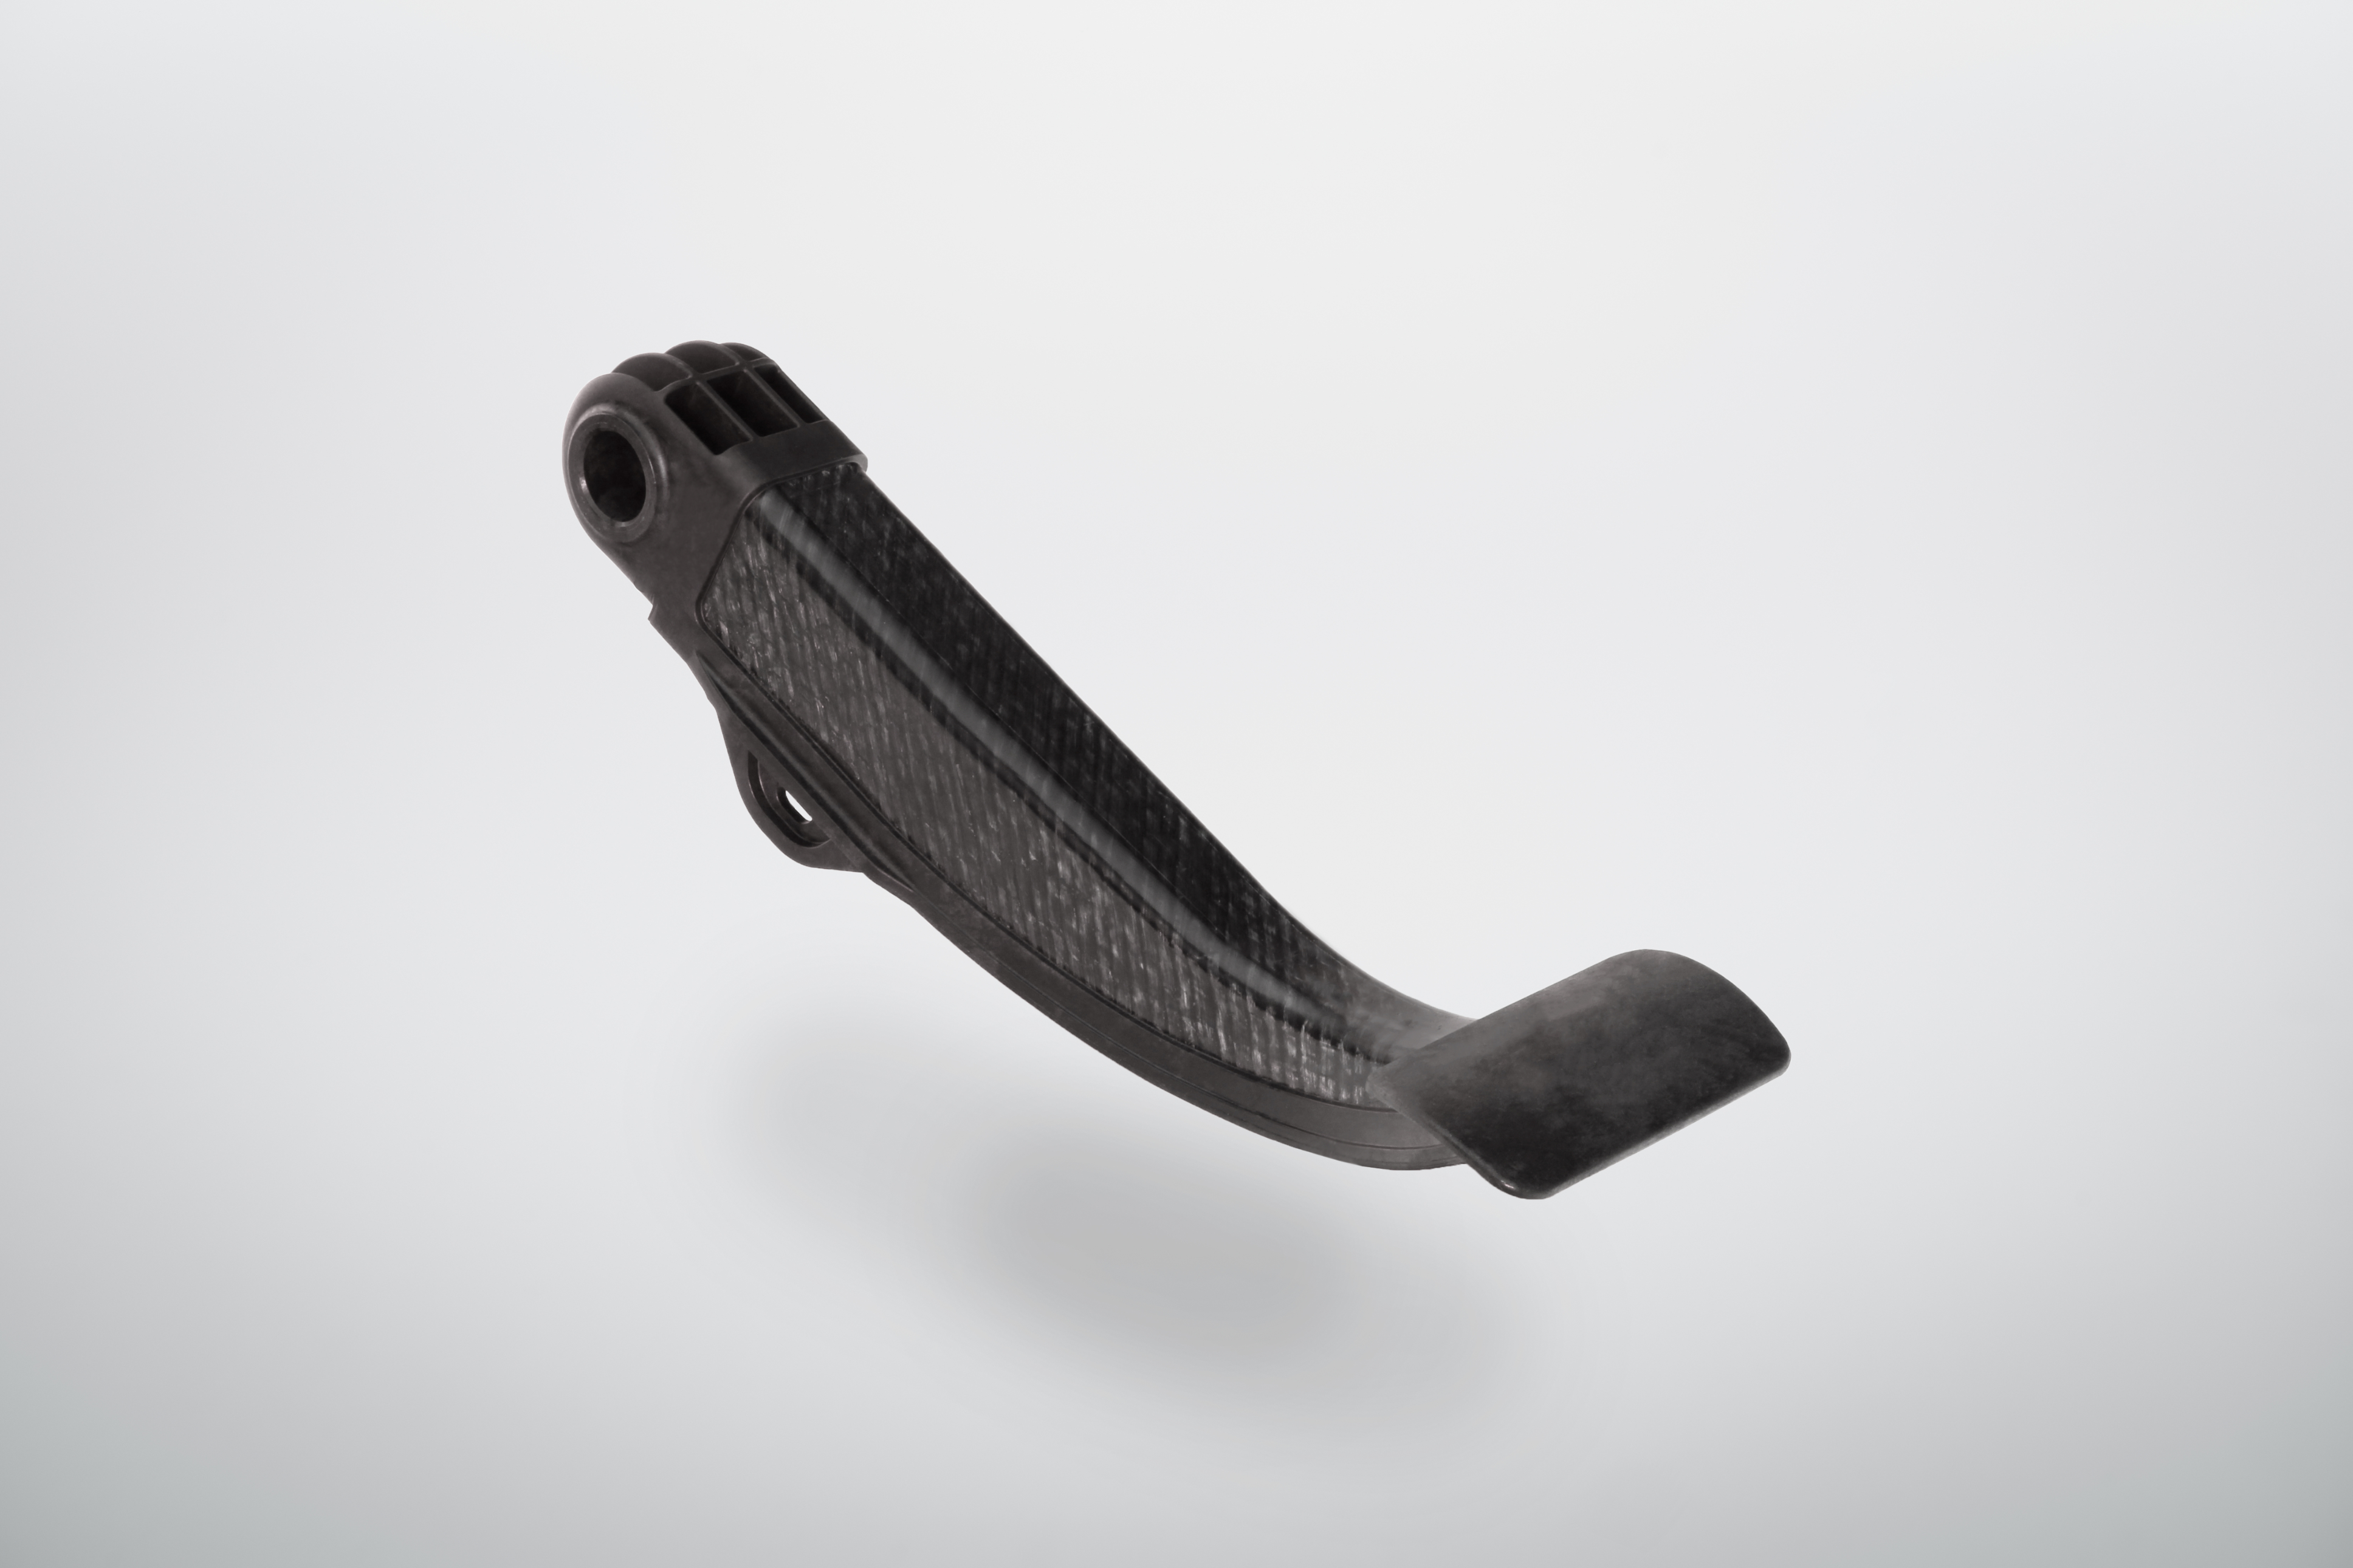
Boge specificerede de laagstructuur en vezelarchitectuur voor elk materiaal gebaseerd op simulatie-resultaten en een gegeven pedaalontwerp. Lanxess Deutschland GmbH (Keulen, Duitsland) levert organosheet in vezelvolume-fracties (FVFs) van 45-50%. UD thermoplastische banden met FVFs van 55-60% werden geleverd door Celanese Corp. (Irving, Texas, VS). Kort-glas injectiecompounds voor deze toepassing, bij 40-60% vezelgewichts-fractie (FWF), werden geleverd door meerdere bronnen. Alle materialen zijn zwart en hebben een polyamide 6 of 6/6 (PA6, PA6/6) matrix. Om klantspecificaties te halen, is PA6 de standaardhars voor alle drie composiettypen. Echter, afhankelijk van vochtigheids- en temperatuurniveaus tijdens productie, alsook ruimtebeperkingen en pedaalgeometrie, kan Boge ook PA6/6 voor het overvormingshars gebruiken, aangezien de twee polymeren vergelijkbaar genoeg zijn om goed te binden.
Drie-staps productie
Parallel aan ontwerp, werkte het team aan een drie-staps productieproces. In de eerste stap wordt een op maat gemaakte vezel-blank gecreëerd door voorgesneden en voor-geconsolideerde organosheet te gebruiken als een stabiele basis om strategisch stroken UD-band, uitgelijnd met lastpaden, te tacken om de schilstructuur van het onderdeel te versterken. In de tweede stap wordt de blank verplaatst en achtereenvolgens verwarmd, geconsolideerd en gevormd/gedrapeerd. In de derde stap wordt het overvormd met kort-glascompound om de geribde structuur te creëren.
Om snelle cyclus tijden te bereiken, was robotische hantering een gegeven voor dit systeem. Een sleutelproceskenmerk dat het team wilde opnemen was de flexibiliteit om banden van elke lengte, in elke oriëntatie, en in elke positie op één kant van de organosheet-schil te plaatsen en die banden met laser aan de schil te tacken zodat ze niet verschuiven in volgende stappen.
Een ander besluit dat het team nam, was om de op maat gemaakte blank niet direct na leggen te preconsolideren, maar net voor drapen/prevormen en overvormen. Het team redeneerde dat het materiaal toch opnieuw verwarmd moest worden tijdens drapen/prevormen en om kosteneffectief te zijn, moesten ze de totale cyclusduur dicht bij 1 minuut houden. Daarom verhit en consolideert Boge de blank net voor drapen/prevormen met een snelle temperatuurstijging gecombineerd met hoge druk om een sterke mechanische binding tussen band en organosheet te creëren. Verwarming stopt en de onderdeeltemperatuur begint te dalen als de nog warme geconsolideerde blank in de drapencaviteit beweegt voordat het opnieuw verplaatst wordt en overvormd wordt met ribben en andere functionele kenmerken in een tweede caviteit. Sterke mechanische bindingen, met geverifieerde polymere ketendoorpenetratie, worden bereikt tussen alle drie materialen. Geen na-vorming afwerking is vereist.
Om aan kwaliteitseisen voor deze veiligheidskritieke onderdelen te voldoen, ontwikkelde het team ook een snelle, nauwkeurige en Industry 4.0-compatibele systeem die visie, kracht, tijd, druk en temperatuursensoren gebruikt die materiaal op elke stap in het productieproces controleren. Het systeem slaat die data op en koppelt het terug aan elk pedaal's unieke identificatienummer. Dit zorgt voor 100% traceerbaarheid van alle materialen, shifts en procesinstellingen betrokken.
Prestaties tot nu toe
Boge's maatwerk, volledig geautomatiseerde en kwaliteitsgecontroleerde proces maakte de stap van prototype naar hoog-volume serieproductie in 2018. Een nieuwe pedaal producerend ongeveer elke minuut, kan de huidige productiecel tot 1 miljoen onderdelen per jaar produceren. De volledig-composiet pedalen gebruiken 33% minder organosheet dan eerdere ontwerpen en nominële wanddikte daalde van 3 tot 2 millimeter. De pedalen zijn ook 50-55% lichter, maar voldoen aan of overschrijden de sterkteeisen voor staal. De lichtere pedalen verbeteren de rijhaptiek voor consumenten en het hele systeem is 100% recycleerbaar aan het einde van de levensduur. Met het huidige proces zijn composietpedalen op kostenpariteit met aluminium en iets duurder dan staal. Andere auto- alsook sportgoederentoepassingen zijn in ontwikkeling.
"Naarmate automakers middelen verschuiven naar vloot-elektrificatie, wat houdt de toekomst?" "Als drive-by-wire [electro-mechanische actuatiesystemen] en aandrijvingselektrificatie gemeengoed worden, kunnen gaspedalen verdwijnen, maar rempedalen zullen blijven," philosophiseert Häffelin. "Echter, we zullen waarschijnlijk grotere elektronische integratie zien, inclusief sensoren, in rempedalen. Dat zal de onderdeelcomplexiteit aanzienlijk verhogen, waardoor composieten nog meer concurrerend worden dan metalen."
Materiaalgebruik, processtappen en apparatuurcriteria worden in meer detail uitgelegd in CW's januari 2021 opvolgartikel, "Maatwerkproces produceert composiet rempedaal elke minuut."
Hars
- Avient's long‑fiber nylon vervangt aluminium in Bettcher motorbeugel, gewicht & kosten reductie
- Lanxess lanceert 100% natuurlijke vezel thermoplastisch composiet – Lichtgewicht, hoogpresterende Tepex Biocomposiet
- Solvay versterkt thermoplastisch composiet productie met nieuwe Greenville faciliteit
- Oribi Composites en Packard Performance onthullen eerste thermoplastische composiet UTV-wielen – 50% lichter
- Fraunhofer implementeert geavanceerde Engel-automatisering voor thermoplastisch composiet R&D
- Hexcel en Arkema lanceren HAICoPAS om koolstofvezel thermoplastische composieten te revolutioneren
- INEOS Styrolution breidt productie uit met nieuwe site voor geavanceerde StyLight thermoplastische composieten
- Xenia lanceert XECARB 11: geavanceerde korte koolstofvezel polypropyleen composieten
- Thermoplastische composietpijp ingesteld om diepzeewerkingen te revolutioneren
- NCAMP bij NIAR Voltooit Volledige Kwalificatie van TenCate Cetex TC1225 T700GC 12K T1E Unidirectionele Tape
- TenCate kondigt oprichting van Brazilië's SPIRIT thermoplastische composiet consortium aan