



Revolutionaire composiet rempedalen: licht, sterk, kosteneffectieve productie bij Boge Rubber & Plastics
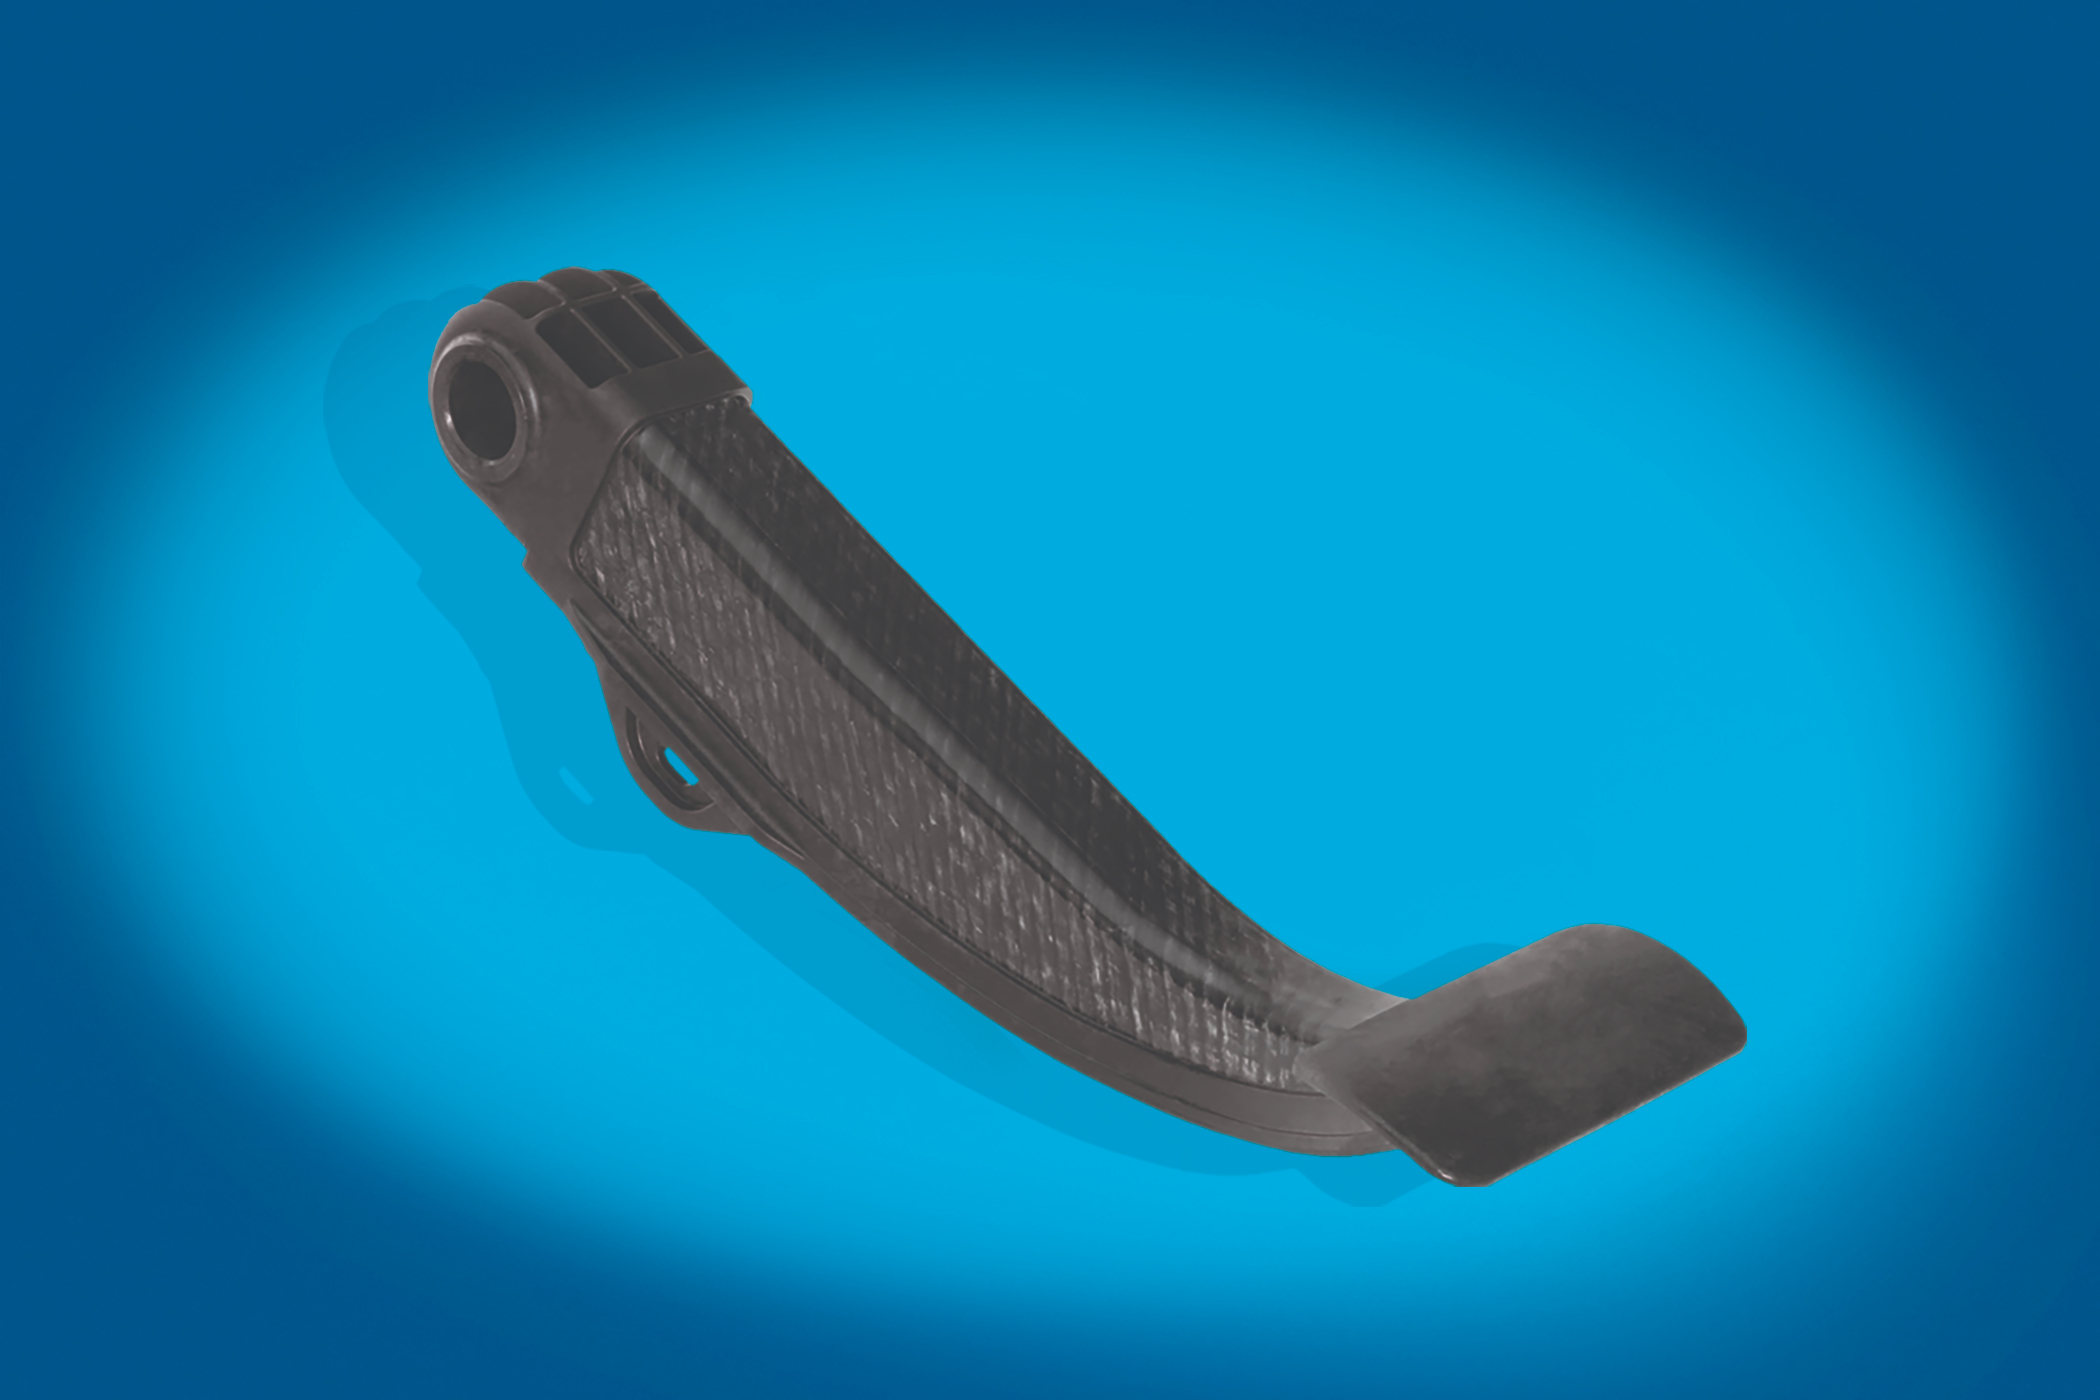
Tier 1 Boge Rubber & Plastics Group (Damme, Duitsland) produceert wat het zegt de lichtste, minst kostbare en sterkste volledig-composiet rempedalen ter wereld, en de eerste in commerciële productie. Zoals gedetailleerd in de januari FOD (zie "Thermoplastische composietstructuur vervangt metalen op veiligheidskritieke rempedalen") produceert de leverancier momenteel een kwart miljoen rempedalen per jaar voor vier voertuigplatforms geproduceerd door Duitse automakers en het systeem kan tot 1 miljoen pedalen per jaar produceren. Dit is significant omdat de pedalen structureel zijn, aan dezelfde strenge prestatie-eisen moeten voldoen als de incumbent staal en aluminium, en de ontwerpen drie verschillende typen glasvezel-versterkte thermoplastische composieten omvatten.
Drie materialen verhogen vezel-efficiëntie
Om pedalen licht, dun, kosteneffectief en in staat te houden om uitdagende OEM-specificaties te halen, gebruikt Boge continue glasvezel organosheet als de schilstructuur om de hoofddraglasten van het onderdeel te dragen, die zo hoog als 3.000 newton kunnen zijn. Organosheet-blanks worden voorzien vooraf gesneden op maat, met twee of drie lagen volledig geconsolideerd door leverancier Lanxess Deutschland GmbH (Keulen, Duitsland). Om de hoofddragpaden op de organosheet-blank te versterken, voegt Boge stroken van unidirectionele (UD) glasvezelbanden toe (geleverd door Celanese Corp., Irving, Texas, VS) in oriëntaties en legpatronen gebaseerd op resultaten van elementaire simulatie. Hiervoor gebruikt Boge software die het heeft aangepast en materiaalkaarten die het bedrijf heeft ontwikkeld met zijn leveranciers gebaseerd op spanning/vervorming curves gemeten voor elk materiaal onder temperatuur- en vochtigheidsomstandigheden gespecificeerd door OEM-klanten. Om functionele geometrie toe te voegen, gebruikt Boge overvormde gehakte glasvezelcompounds (van meerdere leveranciers) om structurele ribben en bevestigingskenmerken te leveren.
Alle materialen hebben matrices van voorgekleurd zwart polyamide 6 (PA6), een zacht polymere breed gebruikt in de auto-industrie. Als OEM-specificaties dit vereisen, heeft Boge ook de optie om een hogere temperatuur, minder hygroskopische PA6/6 matrix in het overvormingscompound te gebruiken, aangezien beide polymeren vergelijkbaar genoeg zijn om aan elkaar te binden. Door drie verschillende typen composieten met glasversterking in drie verschillende vormen te gebruiken, kan Boge vezel precies plaatsen waar nodig om aan prestatie-eisen te voldoen terwijl over-dimensionering wordt vermeden. Het meedragende effect van deze hybride-composietbenadering is dat het materiaalgebruik, nominële wanddikte, cyclusduur en totale onderdeelkosten vermindert.
Processtappen en apparatuurcriteria
In samenwerking met automatiserings-/assemblagerij-ontwikkelaar M.A.i. GmbH & Co. KG (Kronach, Duitsland), heeft Boge een drie-staps productieproces ontwikkeld dat snel, efficiënt is en kwaliteit-geverifieerde onderdelen produceert tegen betaalbare kosten. Bij het ontwerpen van proces en apparatuur, had het team een aantal eisen. Eerst, om onderdeelkosten laag te houden, moesten de bedrijven de totale effectieve cyclusduur op ~1 minuut houden. Het bereiken van dit vereist automatisering om ervoor te zorgen dat materialen soepel door de productiecel bewegen.
Tweedens, hoewel de organosheet-blanks worden geleverd voorgestapeld, volledig geconsolideerd en voorgesneden op maat (gecontoureerd), betekenden de eisen van diverse pedaalontwerpen dat het team flexibiliteit nodig had om bandstroken van verschillende lengtes in verschillende locaties en richtingen te snijden, te oriënteren en te plaatsen om de hoofddragpaden van de organosheet-schil te versterken. Opnieuw, om kosten laag te houden, werd een maatwerk bandleggingsproces ontworpen om een hoog niveau van flexibiliteit en controle, alsook snelheid, te bieden.

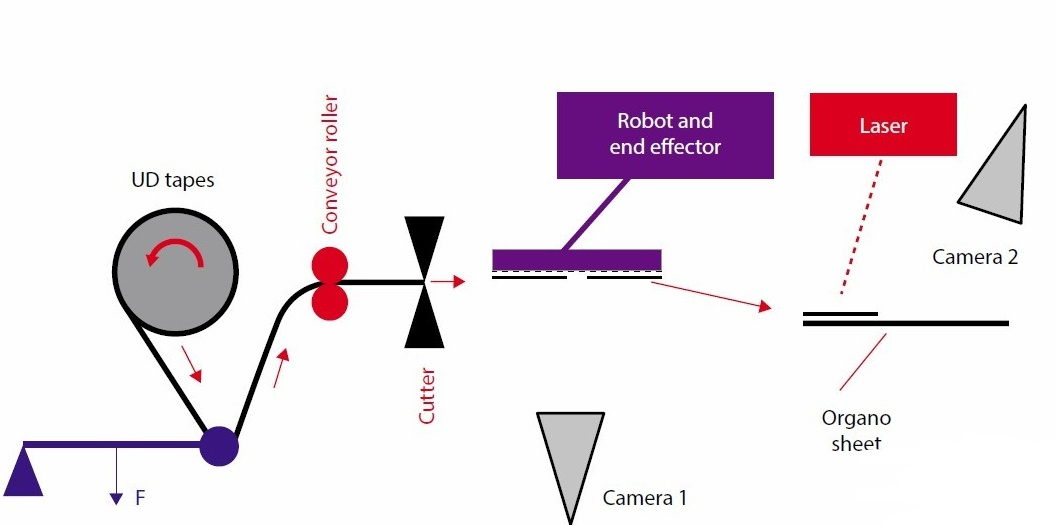
Aan het begin van het proces bevat de productiecel twee stapels voorgesneden organosheet-blanks in cassettes en vier kreels van UD-band tegelijkertijd. Eerst pakt een robot een gecontoureerde blank van organosheet en verplaatst het naar het werkoppervlak. Tegelijkertijd wordt UD-band uitgevoerd en op de vereiste lengte gesneden. Stroken worden vervolgens op een vacuümband geplaatst die ze op hun plaats houdt naarmate de bandvoordering vooruitgaat. Vervolgens pikt een robot met een draaiende pick-and-place eenheid (eind-effecter) één strook tegelijk van de vacuümband en een camera controleert elke strook op kwaliteit, dimensie en positie. Wanneer alle vier stukken zijn opgepikt, beweegt de robot naar de werkruimte en begint één strook tegelijk op de organosheet-blank te plaatsen in de locatie en positie bepaald door beeld-gebaseerde positiecorrectie. Terwijl elke strook gepositioneerd wordt, wordt het verschuiven voorkomen door meerdere puntlassen gecreëerd door een laser. Ondertussen worden meer bandstroken gesneden en op de vacuümband geplaatst en het proces herhaalt zich tot alle benodigde banden voor een gegeven rempedaalontwerp gestapeld en getackt in de juiste positie op de organosheet zijn.
Het systeem dat deze op maat gemaakte vezel-blank produceert, is 100% numeriek gecontroleerd, met elk aspect van de operatie volledig programmeerbaar voor maximale flexibiliteit. Bij elke stap detecteren camera's of andere sensoren, die verbonden zijn met het online kwaliteitscontrole (QC) systeem van het systeem, alle randen en posities van bandstroken en de organosheet-schil en vergelijken geometrische data voor deze materialen met bekende parameters om te verzekeren dat elk materiaal gepositioneerd is waar het moet zijn.
Om productiesnelheden hoog te houden, beweegt de op maat gemaakte vezel-blank vervolgens naar een infraroodoven om beide materialen net voor drapen/prevormen/consolideren van banden op de organosheet te verwarmen. Een speciaal antioxidantenpakket in band- en organosheet-harsystemen voorkomt thermische schade. Vervolgens wordt de warme blank snel verplaatst in de drapen/prevormingscaviteit waar hoge druk wordt gebruikt om de blank in een U-kanaalvorm te vormen terwijl een hoge kwaliteit oppervlak gewaarborgd wordt. Het QC-systeem monitort opnieuw consolidatie- en prevormingskwaliteit via tijd, temperatuur en druk.
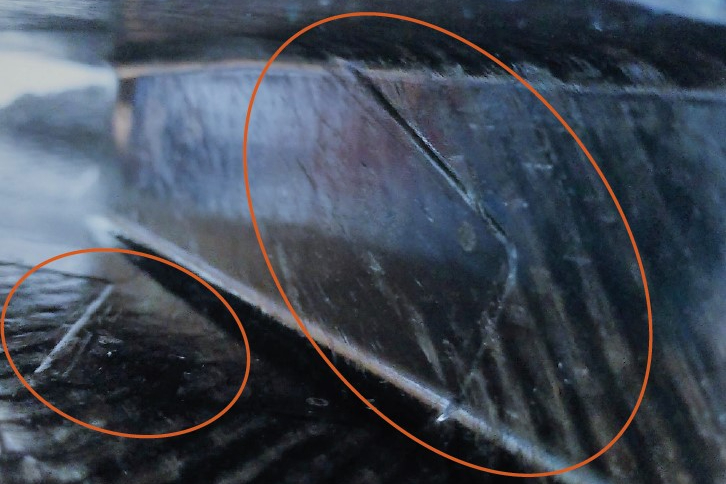
Ten slotte wordt de nog warme en gedrapeerde preform in een injectievorm geschoven waar het overvormd wordt met een kort-glas/PA-compound om additionele geometrie te creëren zoals een complexe ribstructuur aan de onderzijde. Na demolden, worden een snelle, geautomatiseerde trim en visuele inspectie uitgevoerd. Geen verf of andere oppervlakteafwerking is nodig. Finale pedaalafmetingen zijn ongeveer 350 x 90 x 60 millimeter. Voordat de productiecel wordt verlaten, wordt een unieke QR-code aan elke pedaal gehecht om het terug te koppelen aan de productie- en materiaaldata voor die pedaal in het kwaliteitssysteem. Na assemblage, wordt een functionele test van de pedaal binnen zijn beugel en een finale robotinspectie uitgevoerd. Aannemende dat het eenheid slaagt, wordt een andere QR-code aan de voltooide rempedaalassemblage gehecht om volledige traceerbaarheid van elke pedaal en additionele componenten voor verzending naar de OEM te bieden.
Omdat rempedalen veiligheidskritieke onderdelen zijn en aan veeleisende OEM-prestaties alsook kwaliteitseisen moeten voldoen, hebben Boge en zijn partners meerdere fail-safe mechanismen in het Industry 4.0-compatibele QC-systeem ingebouwd om snel en nauwkeurig te verifiëren dat specificaties op elke stap in het productieproces zijn gehaald. QC-data worden opgeslagen en elke pedaal ontvangt een uniek identificatienummer in de vorm van een QR-code om 100% traceerbaarheid van alle materialen, shifts en procesomstandigheden die betrokken zijn bij het produceren van dat onderdeel te verzekeren.
De volledig-composiet rempedalen die Boge produceert, zijn ruwweg half zo zwaar als pedalen in metaal. Ze verbeteren ook de rijhaptiek voor consumenten, zijn 100% recycleerbaar aan het einde van de levensduur en voldoen aan of overschrijden de sterkteeis voor incumbent staal.
Hars
- Essentiële kennis die elke persbremoperator moet beheersen
- 4 Essentiële Vaardigheden Die Elke Persbank Operator Moet Beheersen
- Cryogene Ontgrating & Ontgrating: Precieze, Kosteneffectieve Gratafbraak voor Kunststoffen
- Porsche Taycan Introduceert Eerste All‑Plastic Rempedaal, Vermindert Gewicht met 50%
- Solvay versterkt thermoplastisch composiet productie met nieuwe Greenville faciliteit
- Qorad: Nieuw FRP bekledingssysteem revolutioneert residentiële gevelbekleding
- Arkansas-gebaseerde HIA Velo: Vervaardiging van Duurzame Koolstofvezel Fietsen
- Binnen GE Aviation's CMC productie: Van siliciumcarbide tot composietonderdelen
- Top Composiet Fabricagetechnieken voor 2024
- Oribi onthult 50% lichtere thermoplastische UTV-wielen
- Verbetering van magnesiumlegeringsprestaties: elektrolese Ni-P-Al₂O₃-composietcoatings—depositie, eigenschappen en levensduur