



Aanpak van Sleuteluitdagingen in Laser-ondersteund Tapelen van Thermoplastische Composieten
Thermoplastische composieten (TPCs) zijn in de afgelopen jaren uitgebreid gepromoot vanwege hun hoge potentie om productiesnelheden te verhogen en gewichtsreductie te realiseren. Een van de meest besproken onderwerpen voor het verhogen van productiesnelheden met TPCs is in-situ consolidatie (ISC) tijdens geautomatiseerd vezel- en tapelplaatsen (AFP/ATP).
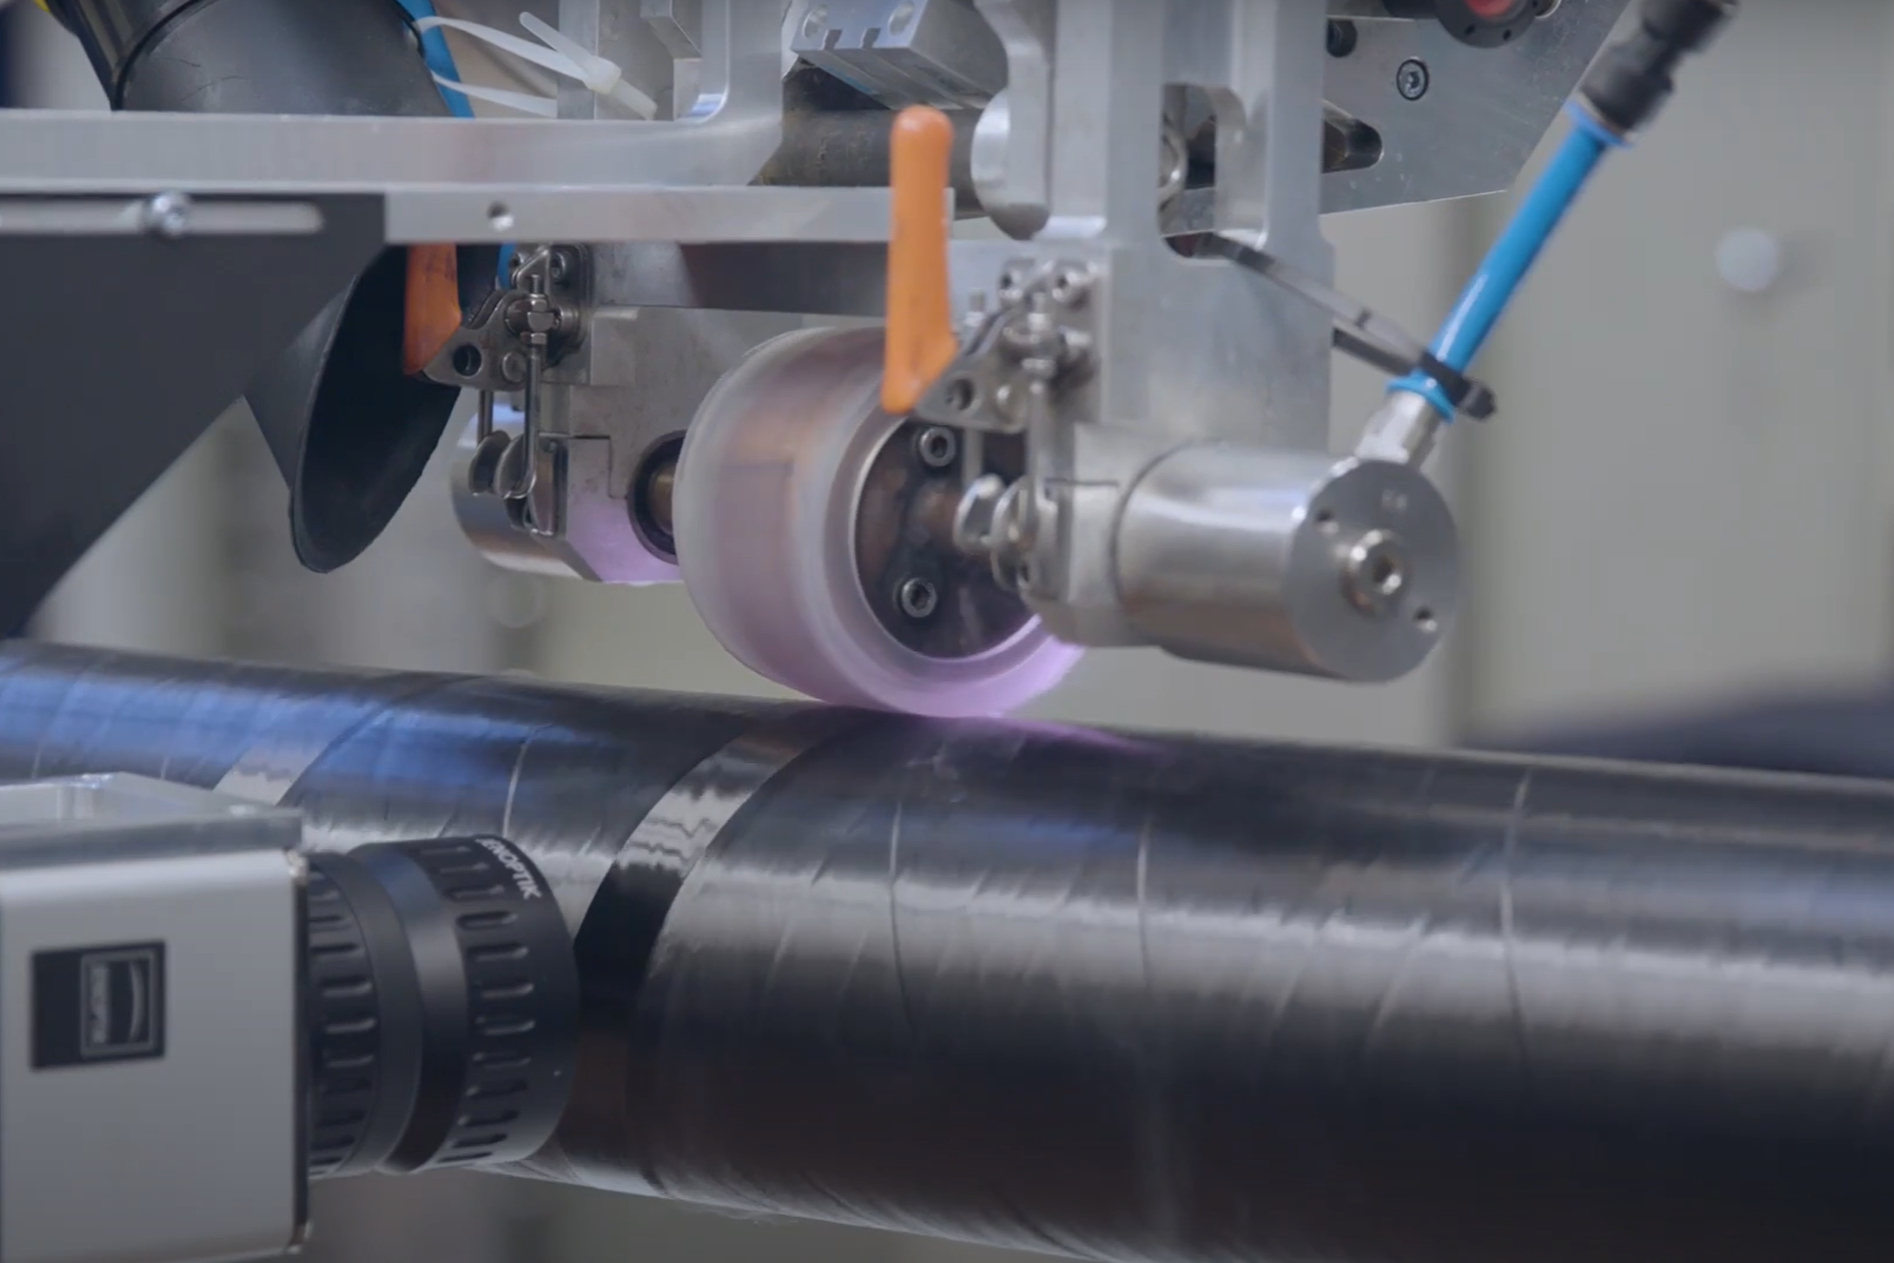
ISC werd eigenlijk eerst gedemonstreerd met begrensde structuren zoals buizen, en biedt nog steeds groot potentieel voor overwikkelde drukvaaten en opslagtanks. Deze structuren kunnen geproduceerd worden met laser-ondersteund tapelen (LATW), wat bestaat uit een laser-ondersteund tapelplaatsmachine (LATP) en een roterende mandrel (Fig. 1).
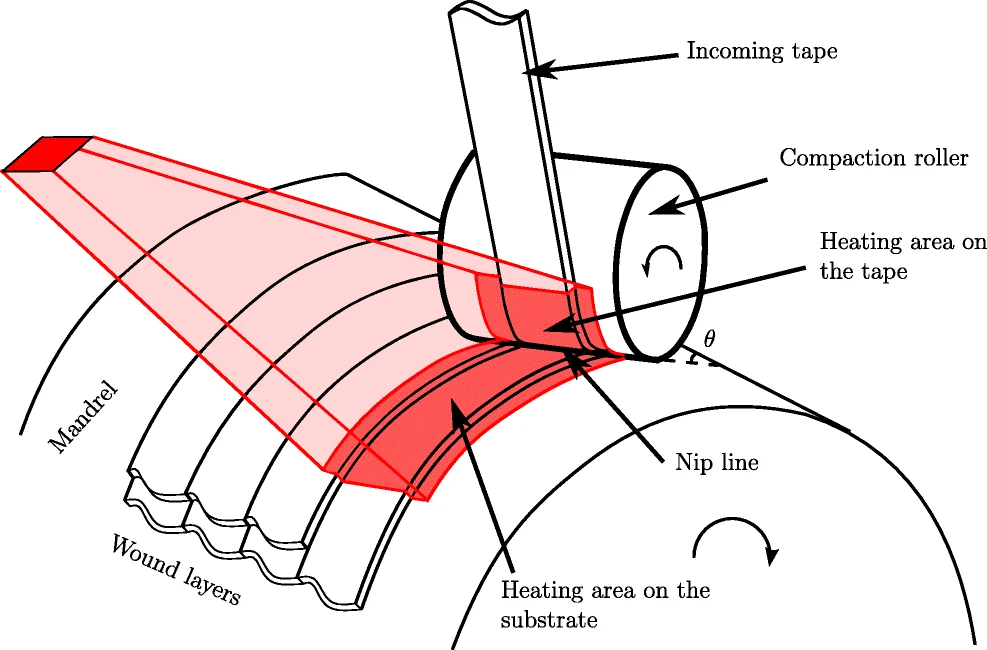
De AFP/ATP-kop is gemonteerd op een CNC zes-as robot en gebruikt een laser om de inkomende tape en het substraat te verwarmen tot smelting van het thermoplastische polymer. De tape wordt vervolgens op het substraat geperst met een rol om interlaag hechting en consolidatie te bevorderen.
Eerste-laag strategieën
Net als bij elk additief productieproces, is de eerste laag in LATW een kwestie die aandacht vereist. Voor een buis geproduceerd op een metalen mandrel (aluminium is de voorkeur), moet mandrel-uitrekking na het winden overwogen worden en een losmiddel toegepast.
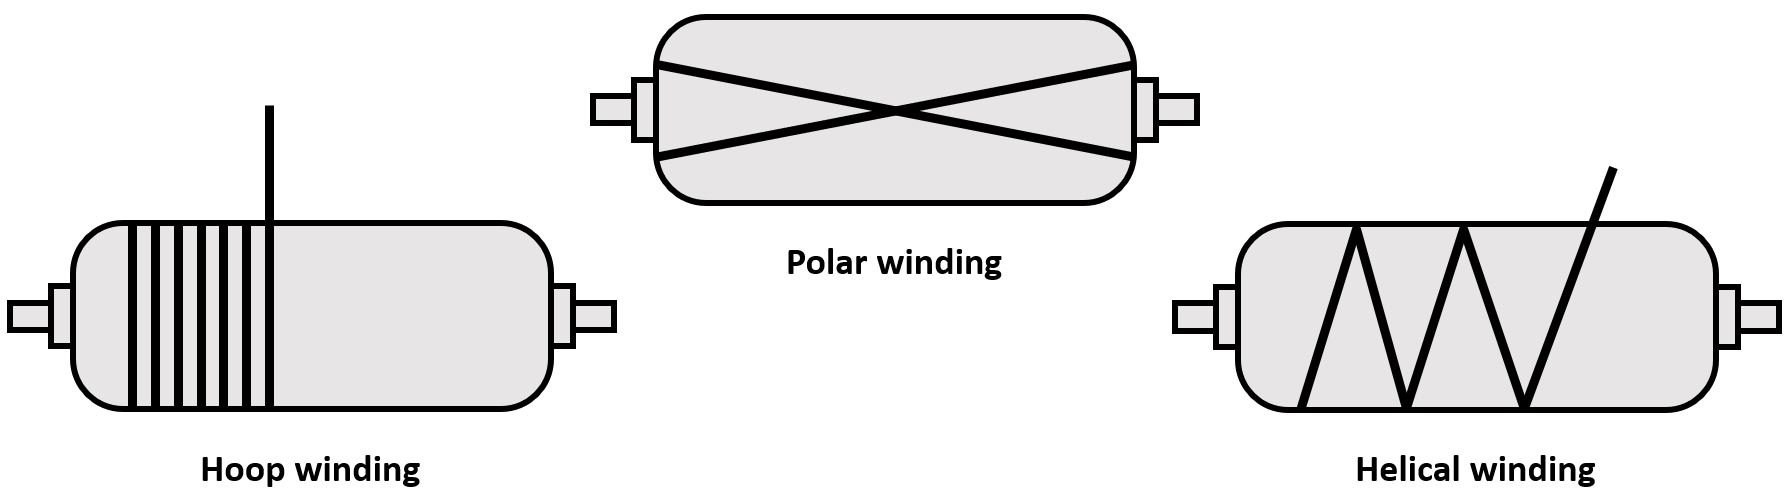
Een ander overweging is fixatie. Als hoepelwinden op de eerste laag wordt toegepast (in tegenstelling tot een helicale of axiale opbouw, Fig. 2), kan lijmband handmatig aan het begin en het einde van de baan worden geplaatst om stabiliteit en hechting aan de inkomende tape te verbeteren. Als een helicale of axiale opbouw vereist is, dan moeten volledige taperingen worden aangebracht en aan de randen van de cylinder gefixeerd, met lijmband om glijding te voorkomen.
Voor een Type IV drukvat (plastic liner met koolstofvezel composiet overwrapping), of bij het overwrappen van een plastic buis, zal de inkomende tape gesmolten worden aan de liner. Dit elimineert de noodzaak voor lijmbandfixatie, maar de plastic liner en TCP tape moeten hetzelfde basispolymer hebben om een goede binding te garanderen.
Problemen kunnen ontstaan bij het verwarmen van de plastic liner. Als deze de laserverhitting niet kan absorberen, of als een metalen mandrel gebruikt wordt, overweeg dan de laserhoek aan te passen om de inkomende tape volledig te verwarmen. Met andere woorden, in plaats van de typische positionering zodat de laser verdeeld wordt tussen de inkomende tape en het substraat (Fig. 1), richt de laser meer naar de tape. Dit zal laserreflecties vermijden, meer uniforme verhitting van de tape garanderen en het energieverbruik reduceren.
Laserverdeling verandert met laaghoek of veranderende geometrie
Zoals hierboven beschreven, wordt tijdens LATP- en LATW-processen de laser typisch verdeeld tussen de inkomende tape en het substraat. Deze verdeling is constant in gevallen waar de straalgeometrie en de legrichting constant zijn. Er zijn echter overwegingen. Bijvoorbeeld, tijdens een axiale opbouw op een tubulaire mandrel (wat ruwweg equivalent zou zijn aan de platte mal in Fig. 3), ontvangt de inkomende tape dezelfde straling vergeleken met een hoepelopbouw, terwijl het substraat meer laserprojectie ontvangt dan in een hoepelopbouw. Let op, dit is verwaarloosbaar in grote-diameter buizen.
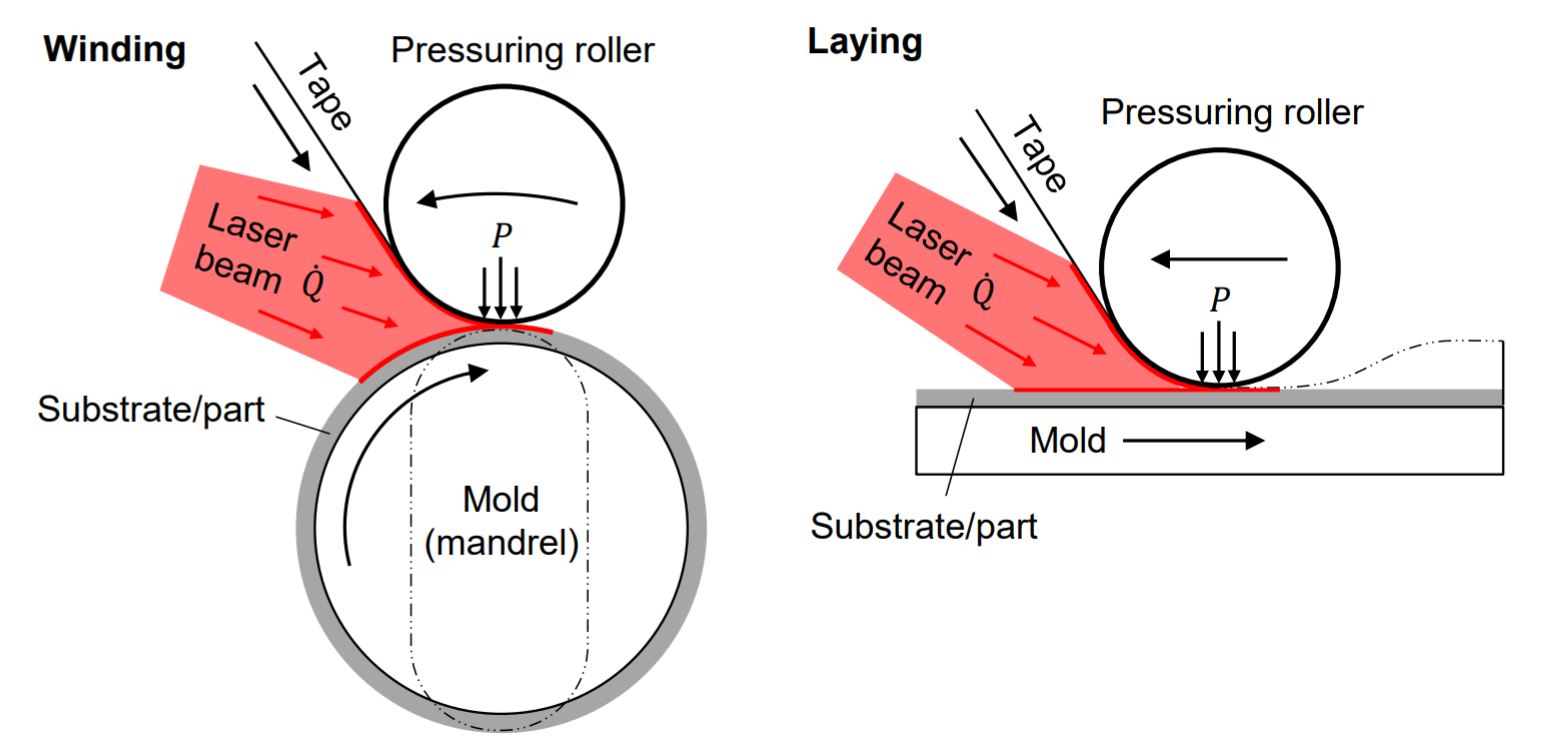
Tijdens verhitting spreidt de thermoplastische tape uit en wordt breder en dunner, afhankelijk van de temperatuur en legsnelheid (verhittingstijd), door verminderde polymerviscositeit. In een systeem met gesloten-lus controle – waar temperatuur constant wordt gehouden op het verhitingsgebied – zal een axiale opbouw eindigen met een bredere tape dan in een hoepelopbouw. Alternatief, in een systeem met constante vermogenscontrole, zal de axiale opbouw zich ontwikkelen onder lagere temperaturen, en dus zal de tape minder wijd worden. Dit is belangrijk om te begrijpen en aan te pakken omdat onevenwijdige veranderingen in tape-afmetingen kunnen leiden tot ongewenste gaten en overlappingen die de porositeit kunnen verhogen.
Bij het wikkelen van buizen is de straalgeometrie constant, maar dit verandert bij het wikkelen van drukvaaten door de eindkoppels. Tijdens het binnen- of uitgaan van deze koppels, vertraagt de robot en neemt de grootte van de laserplek op het substraat af. Beide acties kunnen een scherpe temperatuurstijging veroorzaken, wat dunne secties, verschillende materiaaleigenschappen of zelfs schade aan het polymer kan veroorzaken.
Een ander overweging is dat naarmate de vezellagen van het onderdeel worden opgebouwd tijdens het wikkelen, de afmetingen van de kern waarop gewikkeld wordt (mandrel plus lagen tot nu toe) veranderen. Daarom moeten leghoeken worden aangepast om gaten te vermijden. Een LATP/LATW-systeem met software die de mandreldiameter bijwerkt, zou van sommige leveranciers beschikbaar kunnen zijn. Zo niet, dan moet het wikkelen handmatig of met een inline-inspectiesysteem geïnspecteerd en gecorrigeerd worden.
Hoewel het aanpakken van de bovenstaande overwegingen helpt, is het niet mogelijk om 100% eliminatie van defecten zoals gaten, overlappingen en diktevariaties te bereiken. Het wikkelproces moet dus worden ontwikkeld om de ontwerpwaarden van het onderdeel te halen in plaats van een „perfect onderdeel” na te streven, wat onnodige kosten kan toevoegen.
Maximaliseren van mechanische eigenschappen, interlaaghechting en kristalliniteit
Thermisch beheer is een cruciale factor om adequate interlaaghechting en volledige potentiële kristalliniteit in de thermoplastische matrix te bereiken. De eerste lagen liggen dicht bij de mandrel, die fungeert als een warmteput. Dit kan moleculaire interdiffusie verhinderen en slechte interlaaghechting, lage kristalliniteit en hogere porositeit bevorderen. Om deze uitdaging te overwinnen, moet men overwegen de legsnelheid te verlagen, de temperatuur te verhogen en de laserhoek aan te passen om een langere verhitingsduur te mogelijk maken om moleculaire diffusie te garanderen.
Dit garandeert echter geen volledige kristalliniteit. Dit komt omdat moleculaire diffusie – het hervormen van moleculaire verstrengelingen na smelting tijdens afkoeling – een veel sneller proces is dan kristallisatie, waar moleculen uitlijnen om een geordende kristallijne structuur te vormen. Als het te produceren onderdeel dun is (ruwweg minder dan 2 millimeter), zou men lagere kristalliniteit verwachten dan voor een dikker onderdeel, dat meer consolidatiepasses ontvangt en minder warmteverlies naar de mandrel heeft. Voor zowel dunne als dikke onderdelen, overweeg langzamere legsnelheden voor de initiële lagen.
Om volledige kristalliniteit te bereiken, overweeg het volgende:
- Na het wikkelen, aanlaten (heat soak) bij een temperatuur tussen de thermoplastische matrix Tg (glasovergangstemperatuur) en Tm (smelttemperatuur). Als duimregel, het midden tussen de twee temperaturen biedt de snelste kristallinatiekines.
- Gebruik een verwarmde mandrel die de kristalliniteit van de initiële lagen bevordert. Dit is niet altijd mogelijk en kan duurder zijn. Als een verwarmde mandrel wel gebruikt wordt, wees erop dat de mandrel thermische uitrekking kan ondergaan.
- Programmeer passes voor consolidatie – met andere woorden, voeg wikkelpasses toe zonder inkomende tape maar met laser volledig geprojecteerd op het substraat. Dit wordt voornamelijk gedaan op latere lagen die minder passes ontvangen, maar kan ook op de eerste lagen gedaan worden om de interlaaghechting te verbeteren.
Tapendimensies – ontwerpflexibiliteit en productiesnelheden
Tapendimensies zijn een cruciale parameter in tapelen. Natuurlijk zal het ontvangen van constante tapebreedte en -dikte van de leverancier herhaalbare en uniforme producten mogelijk maken. Echter, tapendimensies definiëren ook ontwerpflexibiliteit. Bijvoorbeeld, met een axiale opbouw op een tubulaire mandrel, moet de tapebreedte smal genoeg zijn om compliant te zijn met de mandrelkromming. Hoe groter de mandreldiameter, hoe breder de tape die gebruikt kan worden. Breder tape betekent snellere doorvoer, terwijl nauwere tape meer ontwerpvriendelijk is omdat het meer compliant is met krommingsveranderingen en makkelijker te sturen.
Hoewel er meer kwesties en uitdagingen zijn met LATW, zijn goede onderdelen mogelijk, en deze productiemethode zal blijven vooruitgang boeken naarmate composietbuizen en tanks gebruikt worden voor waterstof- en andere gasopslagtank toepassingen.
Over de Auteur
Yehiel Shaham
Yehiel Shaham is een kunststof- en polymereingenieur met bijna 12 jaar ervaring in ontwikkeling en productie van thermoplasten bij toonaangevende Israelse kunststof- en defensiebedrijven. Tijdens 2016-2020 was hij lead engineer thermoplastische composieten (TPCs) bij RAFAEL, waar hij gespecialiseerd was in TP-AFP. Momenteel richt hij zich op het promoten van TPCs in de Israelse industrie.
Hars
- Covestro Breidt CFRTP Portfolio Uit met Nieuwe Bandlijn en Hybride Injectiegieten
- Tenax PPS koolstofvezel TPUD – hoogpresterend, laagkost unidirectionele tape
- Fraunhofer IPT innoveert met thermoplastische composieten voor waterstofopslag, vliegtuigmotoren en meer
- CW Trending Episode 4: Oribi Composites over thermoplastische composites en wielinnovatie
- RECONTRAS-project bevordert microgolf- en laserlassen voor recycleerbare composietproductie
- OTOMcomposite lanceert geavanceerde software voor laser-ondersteunde tapeplaatsing en -winding in Composieten 4.0
- Thermoformen onder de knie: Expert troubleshooting voor thermoplastische composieten
- ACMA onthult 2020 Thermoplastic Composites Conference-programma
- INOMETA breidt portfolio uit met geavanceerd laser-geassisteerd bandwindingssysteem
- Revolutioneren zonnedakontwerp met thermoplastische composiet geleidingsrails
- Expertsgids voor lassen van thermoplastische composieten