



Expert Gids: Efficiëntie Maximeren met Las Contactpuntjes & Monden
Er zal veel tijd en geld besteed worden aan contactpuntjes en monden, dus het is belangrijk om te kijken hoe u de meeste waarde uit dit proces kunt halen. Dit artikel helpt om diepere kennis te krijgen over las contactpuntjes en monden.
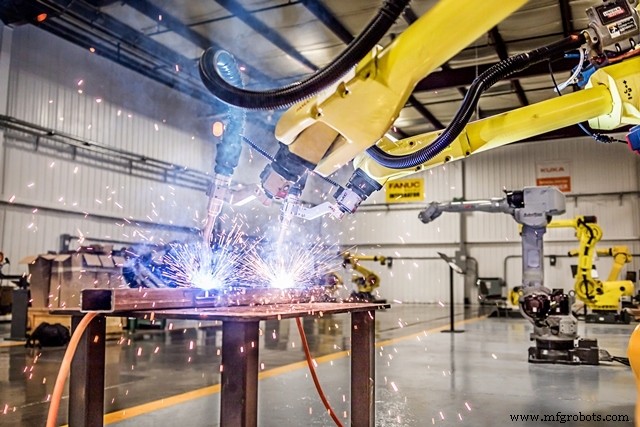
Contactpuntjes
Contactpuntjes zijn verantwoordelijk voor het leiden van de draad en het overbrengen van de stroom van de geleiderbuis (ook wel swanneck genoemd) door de vuldraad naar het werkstuk. Ze zijn verantwoordelijk voor de stroomoverdracht en draadrichting.
Het begrijpen hoe uw contactpuntje optimaal presteert is cruciaal voor uw lastoepassingsbehoeftes.
Het gekozen materiaal voor het contactpuntje is belangrijk omdat een brander verbruiksartikel de laatste lijn van conductiviteit is in het lascircuit tussen het deel. Dit betekent dat het kiezen van het juiste materiaal voor uw productielijnbehoeftes een hogere kwaliteit lasproduct oplevert.
De populaire materialen om uit te kiezen zijn koper, beryllium, koper zirconium, zilvergeplateerd, en zwaar-zilver.
- Beryllium koper: voordelige eigenschappen inclusief duurzaamheid, maar wordt beschouwd als giftig als verbruiksartikel om te produceren, dus ingenieurs schrikken ervoor terug het te gebruiken.
- Koper: geweldige conductiviteit, maar ontbreekt hardheid, betere boogkarakteristieken leiden tot betere laskwaliteit en minder naloop of herwerk. U zult echter een zuiver koper puntje veel vaker moeten vervangen dan koper zirconium. Verhoogde downtime en minder doorvoer op de lascel.
- Koper Zirconium: grotere hardheid maar minder conductief.
- Zilvergeplateerde contactpuntjes: Gebruikt een micron zilverplating omdat het erg hard en conductief is. Dit kan de contactlevensduur 9 keer vergelijken met een standaard koper puntje. Het heeft een lagere spatter adhesie en een gladde boor door het boorproces, wat betere warmte- en stroomoverdracht creëert.
BINZEL's contactpuntjes hebben het volgende als referentiepunt:
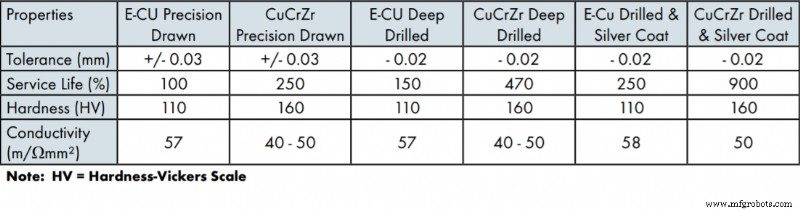 Afbeeldingscredit: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Kiezen Tussen Getrokken vs. Geboorde Contactpuntjes
Getrokken: is een gangbaar proces voor het maken van contactpuntjes; er is meer variatie en minder tolerantiecontrole. Koper wordt getrokken en geëxtrudeerd van een lange koperstaaf en vervolgens afgekoeld tot het contactpuntje. Dit is goedkoper omdat de boorstap uit het productieproces wordt gehaald.
Geboorde: De boor wordt geïndexeerd, geboord en gemachineerd vanuit een vast vormgeving wat de opening grotere integriteit geeft. Geëxtrudeerde contactpuntjes duren niet zo lang als geboorde puntjes.
Verschillen tussen Getrokken en Geboorde:
De integriteit en herhaalbaarheid van de contactpuntjesgrootte is het echte verschil tussen getrokken en geboorde contactpuntjes.
Bijvoorbeeld, een 0,045' contactpuntje gemaakt van een getrokken proces is meer geneigd tot fouten in zowel boorgrootte als afwerking. De draad, die altijd een cast op zich heeft, raakt alleen de hoge punten van de puntafwerking, dus het zal typisch aan één kant verslijten.
Ook is het getrokken proces niet zo betrouwbaar herhaalbaar of precies als het geboorde proces. Foutmarges bestaan in de puntboor als een .045" contactpuntje boor zo groot kan zijn als .049" of zo klein als .042".
Deze inconsistentie kan leiden tot lage kwaliteit boogstarts, herwerk, en verlaagde doorvoer. Het kan ook leiden tot draadflip waar de draad buiten de lasnaad volledig dwaalt, wat schroot in het deel veroorzaakt door inconsistente toleranties.
Monden
Een van de meest voorkomende problemen met monden is de spatter opbouw. Een slechte mond zal grote hoeveelheden spatter opbouw in korte tijd incasseren.
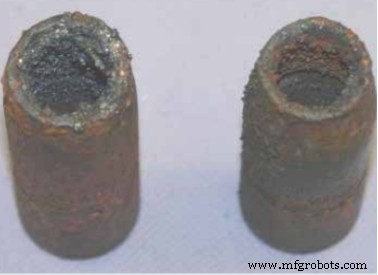
Afbeeldingscredit: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Materiaalselectie is ook imperatief bij het kiezen van de juiste monden; hoe meer het materiaal hitte weerstaat, hoe minder spatter er binnen in de mond opbouwt.
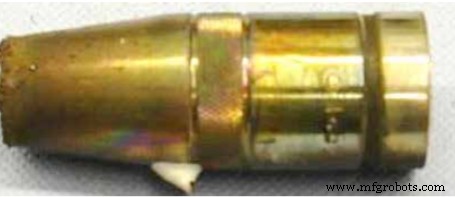
Afbeeldingscredit: The Definitive Guide to Robotic Welding Torches by Abicor Binzel
Bijvoorbeeld, zuiver koper of messing gebaseerd materiaal met de lasmond zal niet zo lang duren als een harder geplateerd mondmateriaal zoals een nikkel- of chroomgeplateerde mond vanwege hun spatter- en hittebestendige eigenschappen (vergelijk eerste afbeelding van een messing mond bovenaan met de tweede afbeelding).
Typisch zult u een harder conductief materiaal vinden dat beschermt tegen spatter en minder schilfering ondervindt zoals nikkel. Dit zal minder ream cycli bieden en uiteindelijk grotere productiviteit.
Op-Schuif Versus Gedraaide Monden
Er zijn twee soorten monden: op-schuif en gedraaid. De kosten-baten analyse komt typisch neer op downtime want het kost geld, offreert doorvoer, en houdt de robot ervan af Return on Investment (ROI) te bereiken.
- Op-schuif: op-schuif monden worden geleid om makkelijker aan en af te gaan, maar ze kunnen loskomen over tijd en porositeit in de las veroorzaken. Ze zijn ook niet effectief voor brander reamen.
- Gedraaid: Het risico is geminimaliseerd tot niet-bestaand. Er is een fijn draadoptie en een grof draadoptie. Beide stijlen bieden meer voordelen dan op-schuif monden omdat ze minder geneigd zijn te falen.
Fijn gedraaide monden zijn moeilijker te installeren en verwijderen (binding) terwijl ze ook moeilijker te maken hebben met afval en spatter.
Grof gedraaide monden hebben geen grote impact van spatter en afval.
Neem Contact Op Met RobotWorx Vandaag!
Samenvattend, het is belangrijk om het volgende te begrijpen: gebruikt u getrokken of geboorde contactpuntjes? Wat zijn de hardheids- en conductiviteitsniveaus voor contactpuntjes? Wat is het puntmateriaal en hoe vaak contactpuntjes veranderen? mondmateriaal? Zijn de monden gedraaid of op-schuif? Hoe vaak moeten de monden worden veranderd en wat is de kost?
Bron: https://cdn2.hubspot.net/hubfs...
Industriële robot
- Hoe Face-to-Face Coaching Onderhoudstoezicht Transformeert
- 6 Essentiële laspraktijken voor plantonderhoud
- 12 Bewezen praktijken voor een succesvolle CMMS implementatie
- Kritieke veiligheidsrichtlijnen voor lasbrandstoftanks
- Marketing Voor De Productiesector: Bewezen Best Practices Voor 2019 Succes
- Robotlasproductiviteit Verhogen: Bewaarde Strategieën Om Draadvoederproblemen Te Voorkomen
- Hydraulisch Systeem Onderhoud: Bewijzen Best Practices & Onderhoudstips
- Synthetische Monitoring Meesteren: Bewezen Best Practices Voor Betrouwbare SaaS- & Webprestaties
- Inconel Lassen: Expert Tips voor Hoge-Prestatie Toepassingen
- Nesting voor Plaatmetaal Snijden: Expert Tips & Best Practices
- Expert Gids voor Lassen van Aluminium: Pro Tips & Best Practices