



GTCNC-150iM-II CNC-frezen: Complete G- en M-code Programmeerhandleiding
GTCNC-150iM-II G-codes en M-codes
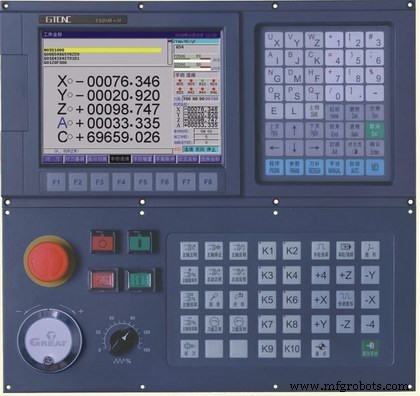
G-codes en M-codes voor de GREAT-150iM-II of GTCNC-150iM-II freesmachine en bewerkingscentra.
G-codes
| G-code | Omschrijving |
|---|---|
| G00 | Snelposicionering |
| G01 | Lineaire interpolatie |
| G02 | Cirkel-/helicale interpolatie CW |
| G03 | Cirkel-/helicale interpolatie CCW |
| G33 | Draadsnijden |
| G04 | Wachttijd (dwell) |
| G15 | Annuleren polaire coördinaten |
| G16 | Polaire coördinaten |
| G17 | Selecteer X-Y vlak |
| G18 | Selecteer Z-X vlak |
| G20 | Inch invoer (Engels systeem) |
| G21 | Millimeter invoer (metrisch systeem) |
| G28/G281/G282/G283 | Terug naar eerste referentiepunt |
| G30/G301/G302/G303 | Terug naar 2e, 3e, 4e referentiepunt |
| G26 | ZXY-assen terug naar programmeerherkomst |
| G261 | X-as terug naar programmeerherkomst |
| G262 | Y-as terug naar programmeerherkomst |
| G263 | Z-as terug naar programmeerherkomst |
| G40 | Annuleren snijstraalcompensatie |
| G41 | Snijstraalcompensatie links |
| G42 | Snijstraalcompensatie rechts |
| G43 | Gereedchtelengte compensatie positief |
| G44 | Gereedchtelengte compensatie negatief |
| G45 | Gereedschtofwaarde verhogen |
| G46 | Gereedschtofwaarde verlagen |
| G47 | Vergroten met tweemaal gereedschtofwaarde |
| G48 | Verkleinen met tweemaal gereedschtofwaarde |
| G49 | Annuleren gereedchtelengte compensatie |
| G37 | Annuleren schaling |
| G36 | Schaling inschakelen |
| G12 | Annuleren programmeerbare spiegels |
| G11 | Programmeerbare spiegels inschakelen: symmetrische bewerking |
| G52 | Lokaal coördinatensysteem |
| G53 | Machine coördinatensysteem |
| G54 | Werkcoördinatensysteem 1 |
| G55 | Werkcoördinatensysteem 2 |
| G56 | Werkcoördinatensysteem 3 |
| G57 | Werkcoördinatensysteem 4 |
| G58 | Werkcoördinatensysteem 5 |
| G59 | Werkcoördinatensysteem 6 |
| G60 | Precisie positionering |
| G64 | Continue padbewerking |
| G68 | Coördinatenrotatie |
| G69 | Annuleren coördinatenrotatie |
| G73 | Diepgat boorcyclus |
| G74 | CCW peck diepgat tapcyclus |
| G76 | Afwerkboorcyclus |
| G80 | Gecande cyclus annuleren / externe bedieningsfunctie annuleren |
| G81 | Boorcyclus |
| G82 | Spanuitboorcyclus of inboorcyclus |
| G83 | Spanuitboorcyclus |
| G84 | CW peck diepgat tapcyclus |
| G85 | Boorcyclus |
| G86 | Boorcyclus |
| G87 | Boorcyclus |
| G89 | Boorcyclus |
| G90 | Absoluut programmeren |
| G91 | Incrementeel programmeren |
| G92 | Werkcoördinaten instellen of max spindelsnelheid onderdrukken |
| G94 | Voeding per minuut |
| G95 | Voeding per omwenteling |
| G98 | Gecande cyclus terugkeer naar startpunt: voor eindboring |
| G99 | Gecande cyclus terugkeer naar R-punt: voor eerste gat boren |
| G22 | Programma cyclus commando |
| G800 | Annuleren programma cyclus commando |
| G65 | Niet-modale aanroep macroprogramma |
| G66 | Modale aanroep macroprogramma |
| G67 | Annuleren modale aanroep macroprogramma |
| G180–G189 | Gebruiker zelfgedefinieerd macroprogramma |
M-codes
| M-code | Omschrijving |
|---|---|
| M02 | Programma einde, stop automatische run (standaard M02) |
| M30 | Programma einde, spindel en koeling uit |
| M00 | Programma pauze, druk 'run' om door te gaan |
| M20 | Programma einde, herhaald uitvoeren volgens ingestelde aantal keer in parameter, voor CNC-test |
| M98 | Subprogramma aanroepen |
| M99 | Subprogramma einde |
| M97 | Programma overslaan |
| M03 | Spindel CW |
| M04 | Spindel CCW |
| M05 | Spindel stop |
| M06/M16 | Gereedschap wisselen |
| M08 | Koeling aan |
| M09 | Koeling uit |
| M10 | Gereedschap spannen |
| M11 | Gereedschap loslaten |
| M24 | Blazen uit |
| M25 | Blazen aan |
| M32 | Smering aan |
| M33 | Smering uit |
| M41 | Gebruiker zelfgedefinieerd aan |
| M42 | Gebruiker zelfgedefinieerd uit |
| M43 | Gebruiker zelfgedefinieerd aan |
| M44 | Gebruiker zelfgedefinieerd uit |
| M45 | Gebruiker zelfgedefinieerd aan |
| M46 | Gebruiker zelfgedefinieerd uit |
| M47 | Gebruiker zelfgedefinieerd aan |
| M48 | Gebruiker zelfgedefinieerd uit |
| M49 | Gebruiker zelfgedefinieerd aan |
| M50 | Gebruiker zelfgedefinieerd uit |
| M51 | Gebruiker zelfgedefinieerd aan |
| M52 | Gebruiker zelfgedefinieerd uit |
| M53 | Gebruiker zelfgedefinieerd aan |
| M54 | Gebruiker zelfgedefinieerd uit |
| M55 | Gebruiker zelfgedefinieerd aan |
| M56 | Gebruiker zelfgedefinieerd uit |
| M57 | Gebruiker zelfgedefinieerd aan |
| M58 | Gebruiker zelfgedefinieerd uit |
| M61 | Spindel bovenste versnelling (eerste) |
| M62 | Spindel lage versnelling (tweede) |
| M63 | Spindel 3e versnelling |
| M64 | Spindel 4e versnelling |
| M317 | Wissen X-as machinecoördinaten |
| M318 | Wissen Y-as machinecoördinaten |
| M319 | Wissen Z-as machinecoördinaten |
| M320 | Wissen alle assen machinecoördinaten inclusief X,Y(C),Z,A,B |
Programmainstructies
| Instructie | Beschrijving |
|---|---|
| Bestandsnummer | % |
| Programmabloknummer | N |
| Voorbereidingsfunctie | G |
| Hulpfunctie | M |
| Gereedschapselectie | T |
| Gereedschcompensatie | H D |
| Spindelfunctie | S SP |
| Snijsnelheid | F |
| Coördinaatkarakter | X Y Z A |
| Middencoördinaten | I J K |
| Staplengte | R |
| Vertragingstijd | P |
| Programma ingang | P |
| Herhalingsaantal | L |
Uitgebreide G-code en M-code Referentie voor GTCNC-60TT CNC-draaibank
Circulaire Zak Frezen met Sinumerik POCKET2 Cyclus
CNC machine
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus demo – Stap-voor-stap CNC-programmeergids
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- Sinumerik L93 Afsteekcyclus: Voorbeeld CNC-programma voor Groefbewerking
- Sinumerik CYCLE82 Boor Contresenk Cyclus: Stap-voor-stap Voorbeeldprogramma
- Milltronics Draaibank M-codes: Complete Referentie voor CNC-operators
- Uitgebreide Gids voor Mach3 M-Codes voor CNC-Bewerking