



GTCNC-150iT-II CNC Draaibank: Uitgebreide G-codes & M-codes Gids
GTCNC-150iT-II G-codes M-codes
GREAT-150iT-II of GTCNC-150iT-II G-codes M-codes voor CNC Draaibank.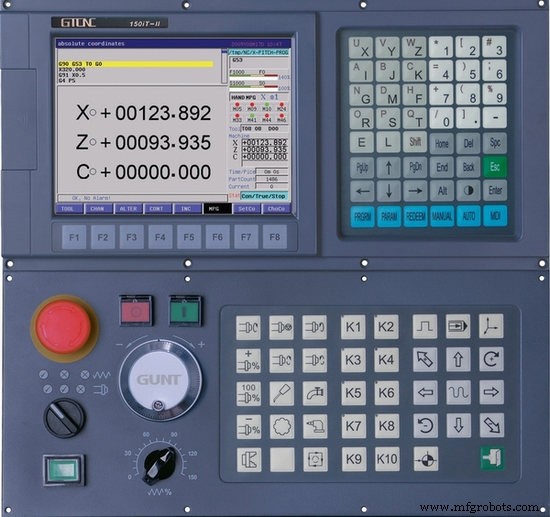
G-codes
| G-code | Beschrijving |
|---|---|
| G00 | Snelverplaatsing |
| G01 | Lineaire interpolatie |
| G02 | Helicale interpolatie CW |
| G03 | Helicale interpolatie CCW |
| G33 | Draadsnijden |
| G04 | Wachttijd |
| G17 | X-Y vlak |
| G18 | Z-X vlak |
| G19 | Y-Z vlak |
| G20 | Inch formaatinvoer |
| G21 | Metrisch formaatinvoer |
| G28/G281/ G282/G283 | Terugkeer naar eerste referentiepunt |
| G30/G301/ G302/G303 | Terugkeer naar 2de, 3de, 4de referentiepunt |
| G26 | ZXY as terugkeer naar programma oorsprongpunt |
| G261 | X as terugkeer naar programma oorsprongpunt |
| G262 | Y as terugkeer naar programma oorsprongpunt |
| G263 | Z as terugkeer naar programma oorsprongpunt |
| G40 | gereedschapsradiuscompensatie annuleren |
| G41 | Freestraalcompensatie, links |
| G42 | Freestraalcompensatie, rechts |
| G52 | Lokaal coördinatensysteem instellen |
| G53 | Machinecoördinaat selecteren |
| G54 | Werkcoördinatensysteem 1 selecteren |
| G55 | Werkcoördinatensysteem 2 selecteren |
| G56 | Werkcoördinatensysteem 3 selecteren |
| G57 | Werkcoördinatensysteem 4 selecteren |
| G58 | Werkcoördinatensysteem 5 selecteren |
| G59 | Werkcoördinatensysteem 6 selecteren |
| G60 | Nauwkeurige positionering |
| G64 | Continue padverwerking |
| G74 | Tappen CCW |
| G84 | Tappen CW |
| G77 | Cilindrische/kegelvormige inwendige/uitwendige diameter snij vaste cyclus |
| G78 | Draadsnij vaste cyclus |
| G79 | Eindvlak snijcyclus |
| G70 | Afwerk draaien |
| G71 | Cilindrisch ruw draaien multi-cyclus |
| G72 | Eindvlak ruw draaien multi-cyclus |
| G173 | Meervoudige modus contour ruw draaien multi-cyclus |
| G174 | Eindvlak pik boren multi-cyclus |
| G175 | Inwendige/uitwendige diameter boren/frezen multi-cyclus |
| G176 | Draadsnij multi-cyclus |
| G90 | Absolute programmering |
| G91 | Incrementele programmering |
| G92 | Werkcoördinatensysteem instellen |
| G94 | Voorschub per minuut modus |
| G95 | Voorschub per omwenteling modus |
| G96 | Constante oppervlaktesnelheid modus |
| G97 | Constante oppervlaktesnelheid modus annuleren |
| G22 | Programma cyclus |
| G800 | Programma cyclus annuleren |
| G65 | Niet-modale macro programma aanroep |
| G66 | Modale aanroep van macro programma |
| G67 | Annuleren macro programma aanroep |
M-codes
| M-code | Beschrijving |
|---|---|
| M02 | Programma einde, stop auto run (standaard is M02) |
| M30 | Programma einde, spindel en koeling uitzetten |
| M00 | Programma pauze, druk "run" om door te gaan |
| M20 | Programma einde, herhaald uitvoeren volgens ingestelde aantal keren in parameter, toegepast voor test CNC |
| M98 | sub-programma aanroep |
| M99 | sub-programma einde |
| M97 | Programma sprong |
| M03 | Spindel CW |
| M04 | Spindel CCW |
| M05 | Spindel stop |
| M08 | Koeling AAN |
| M09 | Koeling UIT |
| M10 | Spanklep spannen |
| M11 | Spanklep losmaken |
| M24 | Uitblazen AAN |
| M25 | Uitblazen UIT |
| M32 | Smering AAN |
| M33 | Smering UIT |
| M41 | Gebruiker zelf-gedefinieerd AAN |
| M42 | Gebruiker zelf-gedefinieerd UIT |
| M43 | Gebruiker zelf-gedefinieerd AAN |
| M44 | Gebruiker zelf-gedefinieerd UIT |
| M45 | Gebruiker zelf-gedefinieerd AAN |
| M46 | Gebruiker zelf-gedefinieerd UIT |
| M47 | Gebruiker zelf-gedefinieerd AAN |
| M48 | Gebruiker zelf-gedefinieerd UIT |
| M49 | Gebruiker zelf-gedefinieerd AAN |
| M50 | Gebruiker zelf-gedefinieerd UIT |
| M51 | Gebruiker zelf-gedefinieerd AAN (PLC standaard centrum vooruit) |
| M52 | Gebruiker zelf-gedefinieerd UIT |
| M53 | Gebruiker zelf-gedefinieerd AAN (PLC standaard centrum achteruit) |
| M54 | Gebruiker zelf-gedefinieerd UIT |
| M55 | Gebruiker zelf-gedefinieerd AAN |
| M56 | Gebruiker zelf-gedefinieerd UIT |
| M57 | Gebruiker zelf-gedefinieerd AAN |
| M58 | Gebruiker zelf-gedefinieerd UIT |
| M61 | Spindel hoge trap schakelen (de eerste) |
| M62 | Spindel lage trap schakelen (de tweede) |
| M63 | Spindel trap schakelen (de derde) |
| M64 | Spindel trap schakelen (de vierde) |
| M88 | Gebruiker zelf-gedefinieerd (realiseer programma-uitvoering door zelfdefinitie te controleren) |
| M89 | Gebruiker zelf-gedefinieerd (realiseer programma-uitvoering door zelfdefinitie te controleren) |
| M317 | Wis X-as van machinecoördinaten |
| M318 | Wis Y-as van machinecoördinaten |
| M319 | Wis Z-as van machinecoördinaten |
| M320 | Wis alle assen van machinecoördinaten inclusief X,Y(C),Z,A,B |
CNC Machinevergrendeling: Nauwkeurig Programmatesten Zonder Productie
Uitgebreide G-code en M-code Referentie voor GTCNC-60TT CNC-draaibank
CNC machine
- CNC M-codes Beheersen: Een Uitgebreide Inleiding
- Uitgebreid CNC-frees voorbeeldprogramma – G-code tutorial & uitleg
- CNC-programmablokken begrijpen: Een uitgebreide gids
- CNC-programmeren beheersen: Een beginnersgids voor Fanuc-besturingen
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik
- Tormach CNC M-codes: Complete handleiding M0–M9 functies
- Haas CNC Alarmcodes uitgelegd: Probleemoplossingsgids
- Spindel Opwarmen Procedure voor Optimale Prestaties
- Uitgebreide Gids voor Mach3 M-Codes voor CNC-Bewerking
- M Code Meesterlijkheid: CNC Programmeer Quiz
- C-programmastructuur begrijpen: Een beginnergids