



CNC Freesvoorbeeld: G74 Schalen & G77 Subroutine Aanroep
Ingediend door: BEATA
Samenvatting
Num CNC programma voorbeeld gebruikmakend van G-codes G74 G77 G59 etc.
G74 Schaalfactor inschakelen
G77 Onvoorwaardelijke sprong naar een subroutine of blokvolgorde met terugkeer
G59 Programma oorsprong offset
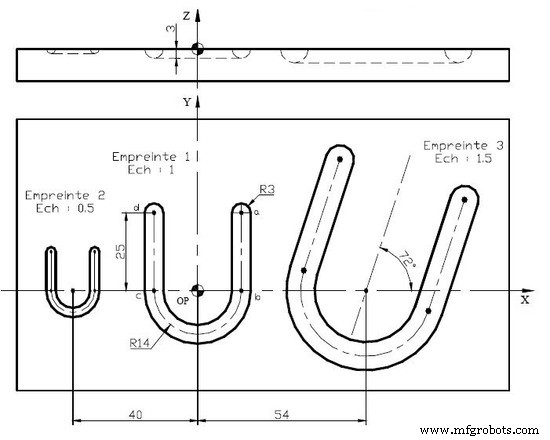
Tekening/Afbeelding
CNC-programma
Hoofdprogramma %21 (FREES VAN DRIE AFDRUKKEN) N10 G90 G80 G40 G71 N20 G0 G52 Z0 N30 T1 D1 M6 (FREES SFERISCH DIAM = 6) N40 G94 F212 N50 G97 S1061 M3 N60 G59 X0 Y0 (AFSTAND ORIGIN NUL) N70 G74 E69000 = 1000 (SCH = 1) N80 G77 H2121 N90 G0 G52 Z0 M5 N100 T2 D2 M6 (FREES SFERISCH DIAM = 3) N110 G94 F318 N120 G97 S2123 M3 N130 G59 X-80 N140 G74 E69000 = 500 (SCH = 0.5) N150 G77 H2121 N160 G0 G52 Z0 M5 N170 T3 D3 M6 (FREES SFERISCH DIAM = 9) N180 G94 F177 N190 G97 S707 M3 N200 G59 X36 ED-18 N210 G74 E69000 = 1500 (SCH = 1.5) N220 G77 H2121 N230 G0 G52 Z0 M5 N240 M2 Subroutine %2121 (VORM IN U) N10 G0 X14 Y25 verticale van a N20 G0 Z2 benadering op Z N30 G1 Z-3 M8 a N40 G1 Y0 b N50 G2 X-14 Y0 R14 c N60 G1 Y25 d N70 G0 Z2 M9 ontlasting
Precisie 40mm Messing Boren met CNC G74 Cyclus – Gedetailleerd Draaiprogramma
Precisie Kontour Draaien met G71 Cyclus op CNC Draaibank – Praktisch Voorbeeld
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- Haas M98 Subprogramma Aanroep: Praktische Gids & Voorbeeldcode
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- Stap-voor-stap Handleiding: Een Volledige Cirkel Frezen op CNC-machines Met Praktische G-code
- Beginnergids G-code Frezen: Een Praktisch Voorbeeldprogramma
- Sinumerik 810 CNC Frees Straal & Fase Programmeren – Stap-voor-stap Voorbeeld
- CNC-frezen: G41 en G40 voor nauwkeurige snijradiuscompensatie
- Basisch Heidenhain Freesprogramma Voorbeeld: Stap-voor-Stap CNC Code