



Precisie Kontour Draaien met G71 Cyclus op CNC Draaibank – Praktisch Voorbeeld
Ingediend door: Vikram
Samenvatting
CNC draaibank programma dat een volledig component bewerkt. Het complete buitenprofiel wordt gedraaid met behulp van de G71 draaicyclus; de G71 cyclus wordt tweemaal toegepast.
Tekening/Afbeelding
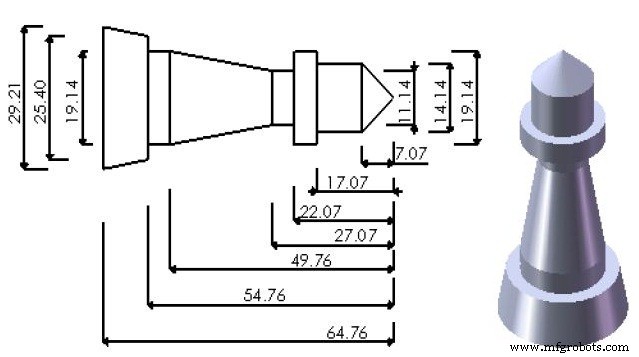
CNC Programma
G90 G21 G18 G55; T0400 M06 S2000 M03; G00 Z0.0; X31.0; G01 X30 F60; G71 U0.5 R0.2; G71 P2 Q3; N2 G01 X0.0; X14.14 Z-7.07; Z-17.07; X19.14; Z-54.76; X25.4; N3 X 29.21 Z-64.76; G00 X 30.0; G28 X0.0; G28 Z0.0; T0800 M06; G56; G00 Z-22.07; X30; G01 X19.14; G71 U0.5 R0.2; G71 P4 Q5; N4 G01 X11.14; Z-27.07; N5 X19.14 Z-49.76; G00 X30.0; G28 X0.0; G28 Z0.0; M02;
Toelichting: Het programma gebruikt twee G71 ruw-draaicycli om het complete buitenprofiel in twee fasen te verwerken. De eerste cyclus (N2-N3) verwerkt het hoofdprofiel, de tweede (N4-N5) een detailcontour. Let op de juiste werkoffset selectie (G55, G56) en gereedtewissels (T04, T08).
CNC Freesvoorbeeld: G74 Schalen & G77 Subroutine Aanroep
Kontour Draaien Vereenvoudigd: Volledig G72 Plandraai Cyclus CNC Draaibank Voorbeeld
CNC machine
- CNC programmeren beheersen: Fanuc G71 ruw draaien & G70 afwerkcyclus voorbeeld
- Beginner-vriendelijke draaibank CNC programmeergids
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- De G20 Draaicyclus beheersen op Fanuc 21TB CNC Draaibanken
- G71 Lengteruwbewerking cyclus beheersen: Mazak CNC Programmeergids
- CNC-draaibank Boorcyclus Voorbeeld: Sinumerik CYCLE81 voor Efficiënte Bewerking
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld