



Haas CNC G71 Boutgat Boog Commando – Praktisch Voorbeeld voor Efficiënt Gatboren
CNC-programma voorbeeldcode voor het G71 Boutgat Boog-commando.
Het G71 boutgat boog-commando maakt het eenvoudig om gelijkmatig verdeelde gaten in een boog te boren/tappen/boren.
Vaste cycli G73, G74, G76, G77, of G81-G89 kunnen gebruikt worden met de G71 boutgat boog G-code.
G71 Boutgat Boog Formaat
G71 I J K L
I – Straal van de boutgat boog
J – Starthoek van eerste gat (0 tot 360° CCW vanaf horizontaal op 3-uurs positie).
K – Hoekafstand tussen gaten (+ of -)
L – Aantal gelijkmatig verdeelde gaten rond boutgat boog.
Lees volledige artikel: G71 Boutgat Boog – CNC Freesprogrammering
G71 Boutgat Boog Programmeer Voorbeeld
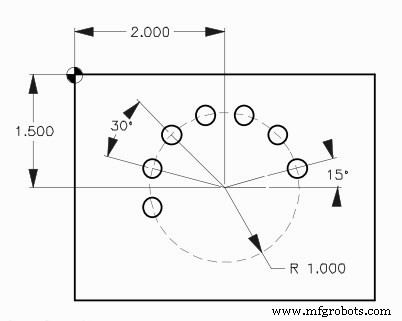
G71 Boutgat Boog Voorbeeld Programma
O005 N10 T2 M06 N20 G90 G54 G00 X2. Y-1.5 N30 S1451 M03 N40 G43 H02 Z1. M08 N50 G81 G99 Z-0.45 R0.1 F8. L0 N60 G71 I1.0 J15. K30. L7 N70 G80 G00 Z1. M09 N80 G53 G49 Z0. M05 N90 M30
Efficiënte G72 Programmering: Boren van Gelijkmatig Verdeelde Boutgaten langs een Hoek
G71 Boutgat Boog: Eenvoudige CNC Freesprogrammering voor Nauwkeurig Boog Gatboren
CNC machine
- Fanuc CNC programmeergids: een simpel, functierijk voorbeeld
- CNC Programma Voorbeeld: G03 Circulaire Interpolatie – De Wiskunde Achter CNC-bewerking Beheersen
- Haas G71 Ruwcyclus Programma Voorbeeld voor Binnenruwen
- Fanuc CNC G81 boorcyclus programma – Stap-voor-stap voorbeeld
- Beginner CNC-nutfrezen programma: Eenvoudig voorbeeld & stap-voor-stap gids
- CNC G72 Boutgat Hoeken – Voorbeeldcode voor Nauwkeurig Boren
- G71 Boutgat Boog: Eenvoudige CNC Freesprogrammering voor Nauwkeurig Boog Gatboren
- CNC Frezen: G70 Boutgat Cirkel Programma – Eenvoudig & Nauwkeurig Voorbeeld
- De G84 Taphulpcyclus beheersen: Praktische CNC-programmeergids
- Haas CNC M97 Lokaal Sub-Programma Aanroepen beheersen: Stap-voor-stap voorbeeld
- CNC-boogprogrammering: G02 & G03 gecombineerde boog voorbeeld