



Sinumerik 810 CNC Frees Programmeren: Straal & Fase Controle Beheersen
Siemens Sinumerik 810 programmeervoorbeeld om te laten zien hoe CNC-operators hoekstraal kunnen bewerken.
Sinumerik 810 CNC-besturing gebruikt U+ voor straal (zie voorbeeld hieronder).
Sinumerik 810 CNC-besturing gebruikt U- voor fase.
U moet een positieve numerieke waarde zijn zoals bv U5, dit tekent een straal van 5 mm.
Voor gereedschapsoffset instellen op Sinumerik 810 lees Werkstukoffset Instellen op Hermle UWF 851 CNC Frees met Sinumerik Besturing
Dit CNC-programmeervoorbeeld werkt op,
- SINUMERIK 810G
- SINUMERIK 820G
Sinumerik 810 Programmeervoorbeeld
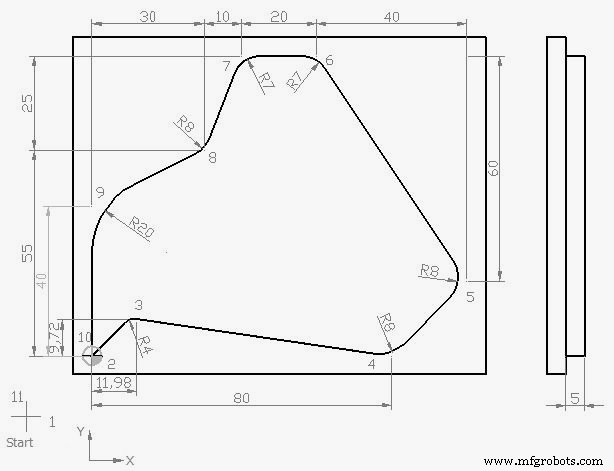
N5 G00 G54 G64 G90 G17 X-20 Y-20 Z50 N10 S450 M03 F250 D01 (12.5 MM DIA) N15 C0 N20 Z5 N25 G01 Z0 N30 Z-5 N35 G42 X0 Y0 N40 X10 Y10 U4 N45 X80 Y0 U8 N50 X100 Y20 U8 N55 X60 Y80 U7 N60 X40 Y80 U7 N65 X30 Y55 U8 N70 X0 Y40 U20 N80 X0 Y0 N85 G40 X-20 Y-20 N90 G00 Z50 N95 Y100 N100 M30
Uitleg van Sinumerik 810 G-codes
G00 : Snelverplaatsing.
G54 : Nuloffset nr. 1.
G64 : Continu-pad bediening.
G90 : Absoluut dimensiesysteem.
G17 : X-Y vlak selectie.
G42 : Freesradiuscompensatie activering (rechts beweging)
G40 : Freesradiuscompensatie deactiveren
S : Spindelsnelheid
F : Asbeweging voeding
M : Freesbeweging (3=kloksgewijs, 4=tegenkloksgewijs)
D : Gereedschap nr
M30 : Einde van hoofprogramma
CNC machine
- CNC programmeren voor beginners: stapsgewijze draaibankvoorbeeld
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC programmeren voor beginners: leren met een praktisch voorbeeld
- Stapsgewijze CNC draaibank programmeergids: fase, taper, frees & boog
- WHILE-lussen beheersen in SINUMERIK 840D CNC programmeren
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- Sinumerik 840D CNC-programmering Beheersen: Expert Gids voor Geavanceerde Draadcycli
- Kegeldraden in CNC Beheersen: Praktische G32 Programmeergids
- G76-draaicyclus onder de knie krijgen: CNC-draadsnijgids
- Stap-voor-stap CNC-bewerkingscentrum programmeergids voor beginners
- CNC-freesvoorbeeld: G90 Absoluut, G91 Incrementaal, en Circulaire G02/G03 Interpolatie