



14 Bewezen ontwerpstrategieën om CNC-bearwerkingskosten te verlagen
Wat drijft de kosten van CNC-bearbeiding op?
In CNC-bearbeiding (computerized numerical control), of u nu een enkel prototype wilt maken of overgaat tot grootschalige productie, is het verlagen van de productiekosten vaak de belangrijkste prioriteit. Gelukkig kunnen ontwerpbeslissingen helpen de prijzen laag te houden. Door simpelweg de regels voor 'design for machinability' te volgen, kunt u betaalbare onderdelen produceren die nog steeds voldoen aan de functionele ontwerpeisen.
Dit artikel biedt uitgebreide tips om uw ontwerp te optimaliseren. We beginnen met het onderzoeken wat de kosten in CNC-bearbeiding in de hoogte drijven. Vervolgens presenteren we uitgebreide richtlijnen met bewezen ontwerptips om de kosten van uw project te verlagen.
Hoeveel kost CNC-bearbeiding?
Een offerte voor CNC-geproduceerde onderdelen wordt bepaald door de volgende factoren:
- Bearwerkingstijd: Hoe langer het duurt om een onderdeel te bewerken, hoe duurder het is. Bearwerkingstijd is vaak de belangrijkste kostendriver in CNC, vooral bij grootschalige productie waarbij eenvoudige ontwerpfouten de economie van schaal kunnen schaden.
- Opstartkosten: Gerelateerd aan de voorbereiding van CAD-bestanden (computer-aided design) en procesplanning, zijn opstartkosten significant voor kleinere volumes. Gelukkig zijn ze ook vast. Als het ontwerp en de oppervlakteafwerking geschikt zijn voor kostenopslag, kunt u de eenheidsprijs verlagen door economie van schaal-principes toe te passen.
- Overige productiekosten: Om strakke tolerantiën te definiëren of onderdelen te ontwerpen met moeilijk te bewerken kenmerken (bijv. zeer dunne wanden), heeft u mogelijk speciale gereedschappen, strengere kwaliteitscontrole en meer bewerkingsstappen bij lagere snelsnelheid nodig. Dit beïnvloedt ook de totale productietijd en -kosten.
- Materiaalprijs: De prijs van het grondmateriaal en de gemakkelijkheid waarmee dat materiaal bewerkt kan worden, beïnvloeden de totale kosten in CNC sterk. Het optimaliseren van uw ontwerp met zorgvuldige overweging van uw materiaal kan de kosten verlagen.
Door te begrijpen wat de kosten van CNC-bearbeiding drijft, kunnen we het ontwerp optimaliseren om het budget te verlagen.
Hoe CNC-bearwerkingskosten te verlagen
1. Voeg een straal toe aan interne verticale randen
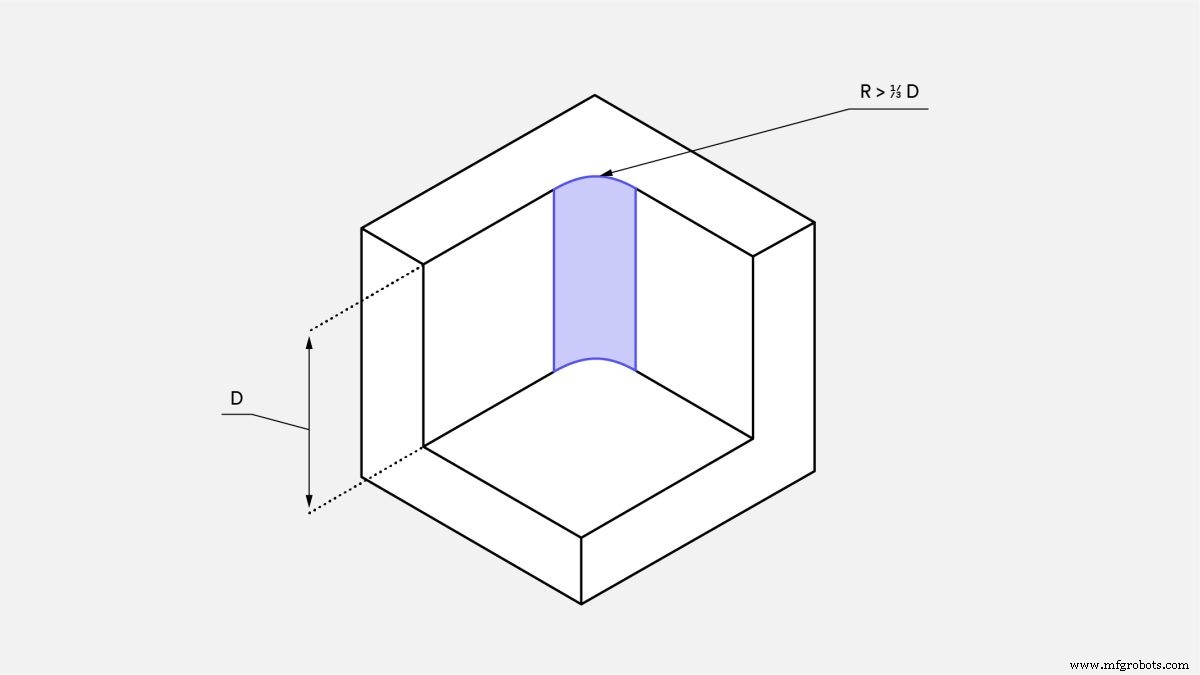
Alle CNC-freesgereedschappen hebben een cilindrische vorm en creëren een straal bij het snijden van de rand van een zak. Een hoekstraal kan worden verkleind door een gereedschap met een kleinere diameter te gebruiken. Dit vereist meerdere passes bij lagere snelheid, omdat kleinere gereedschappen niet zo snel materiaal kunnen wegnemen als grotere gereedschappen in één pass. Dit verhoogt de bearwerkingstijd en -kosten.
Om de kosten te minimaliseren:
- Voeg een straal toe van minstens een derde van de diepte van de holte — hoe groter, hoe beter.
- Gebruik dezelfde straal voor alle interne randen om de noodzaak voor gereedschapswissels te elimineren.
- Op de bodem van de holte, gebruik een kleinere straal (0,5 of 1 mm) of geen straal.
Goed om te weten: Ideaal is de hoekstraal iets groter dan de straal van het gereedschap dat gebruikt wordt om de holte te frezen. Dit verlaagt de belasting op het gereedschap en dus de productiekosten. Bijvoorbeeld: als uw ontwerp een holte heeft van 12 mm diepte, voeg dan een straal van 5 mm (of groter) toe aan de hoeken. Hierdoor kan een gereedschap met een diameter van 8 mm sneller frezen.
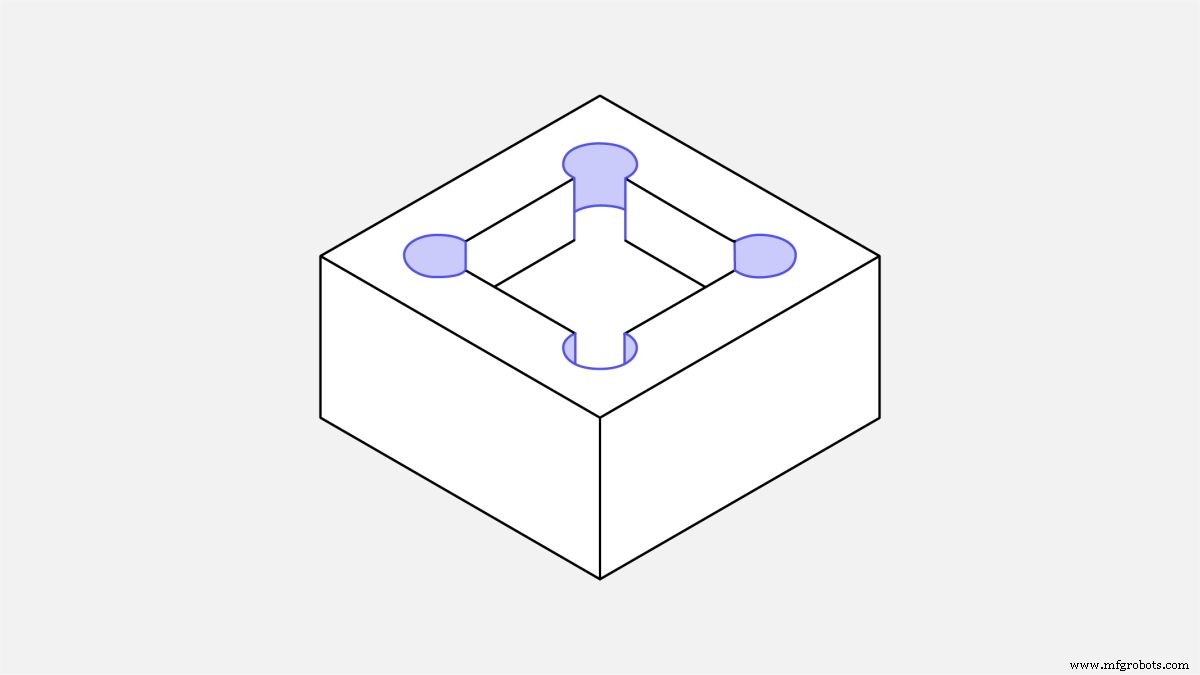
Pro-tip: Als u scherpe interne hoeken nodig hebt (bijv. wanneer een onderdeel met een rechthoekige vorm in de holte moet passen), in plaats van de straal van de interne rand te verkleinen, gebruik dan een vorm met onderkantjes zoals in de onderstaande afbeelding getoond.
2. Beperk de diepte van holtes
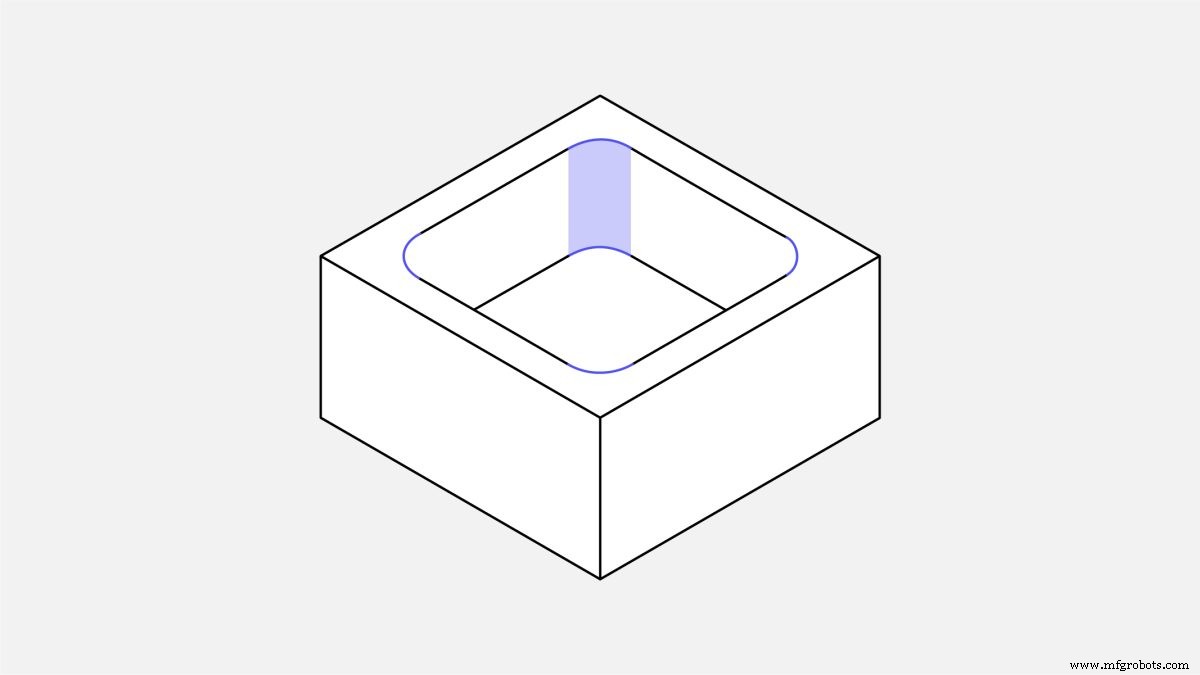
Het frezen van diepe holtes beïnvloedt de kosten van CNC-onderdelen dramatisch, omdat veel materiaal moet worden verwijderd. Dit is zowel tijdrovend als verspillend.
CNC-gereedschappen hebben een beperkte snij lengte. Ze werken doorgaans het beste bij het frezen van holtes met een diepte van maximaal twee tot drie keer hun diameter. Bijvoorbeeld: een freesgereedschap met een diameter van 12 mm kan veilig holtes tot 25 mm diepte frezen. Het is mogelijk om diepere holtes te frezen (tot vier keer de diameter van het gereedschap of meer), maar dit drijft de kosten op omdat speciale gereedschappen of multi-as CNC-systemen vereist zijn.
Om de kosten te minimaliseren:
- Beperk de diepte van alle holtes tot vier keer hun lengte — dat is de grootste afmeting in het XY-vlak.
- Pas de interne hoekstralen dienovereenkomstig aan. Gebruik het advies uit tip 1 indien nodig.
3. Verhoog de dikte van dunne wanden
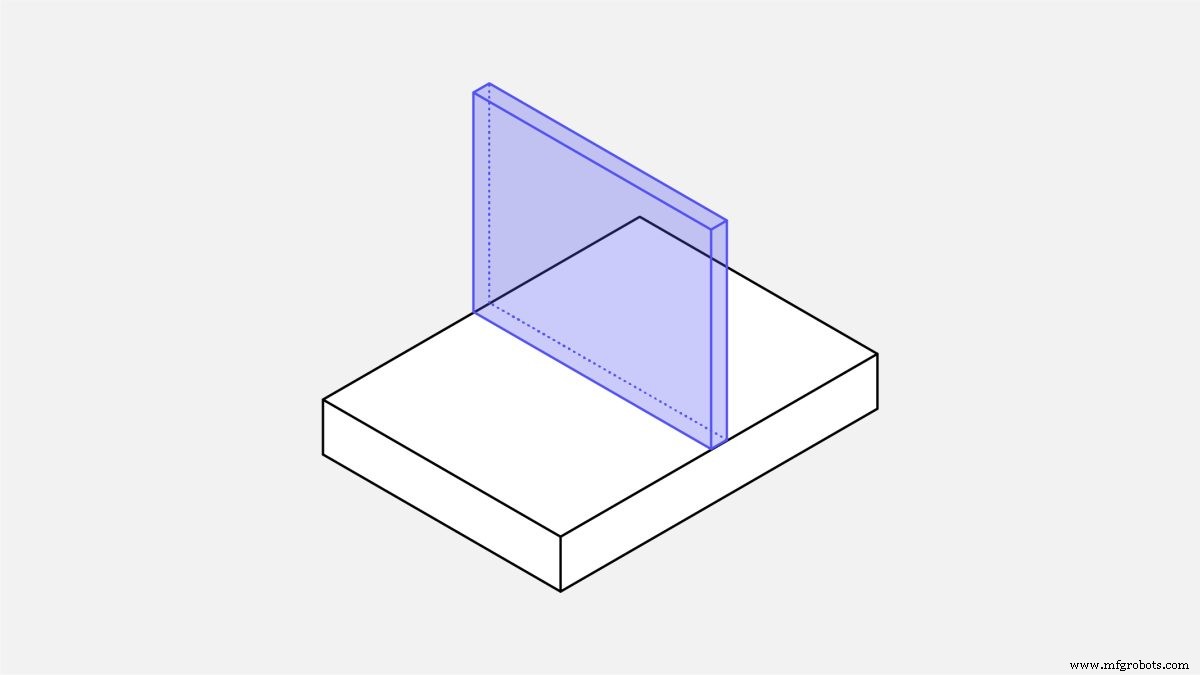
Tenzij gewicht een groot probleem is, produceer dan dikke massive secties, omdat deze stabieler en goedkoper te bewerken zijn. Om vervorming of breuken te voorkomen bij het bewerken van een dunne wand, gebruikt u meerdere passes bij lage snij dieptes. Dunne elementen zijn ook gevoelig voor trillingen, waardoor nauwkeurig bewerken lastig is en de bearwerkingstijd aanzienlijk toeneemt.
Om de kosten te minimaliseren:
- Voor metalen onderdelen, ontwerp wanden dikker dan 0,8 mm — hoe dikker, hoe beter.
- Voor kunststofonderdelen, houd de minimale wanddikte boven 1,5 mm.
Goed om te weten: De minimale wanddikte die voor metalen haalbaar is, bedraagt 0,5 mm. Voor kunststoffen is dit 1 mm. Beoordeel de bewerkbaarheid van dergelijke kenmerken per geval.
Belangrijk: Dunne wanden zijn vaak een probleem bij het plaatsen van gaten (en draadgaten) heel dicht bij de rand van een onderdeel. Houd hier rekening mee bij het ontwerpen voor CNC-bearbeiding.
4. Beperk de lengte van draadgaten
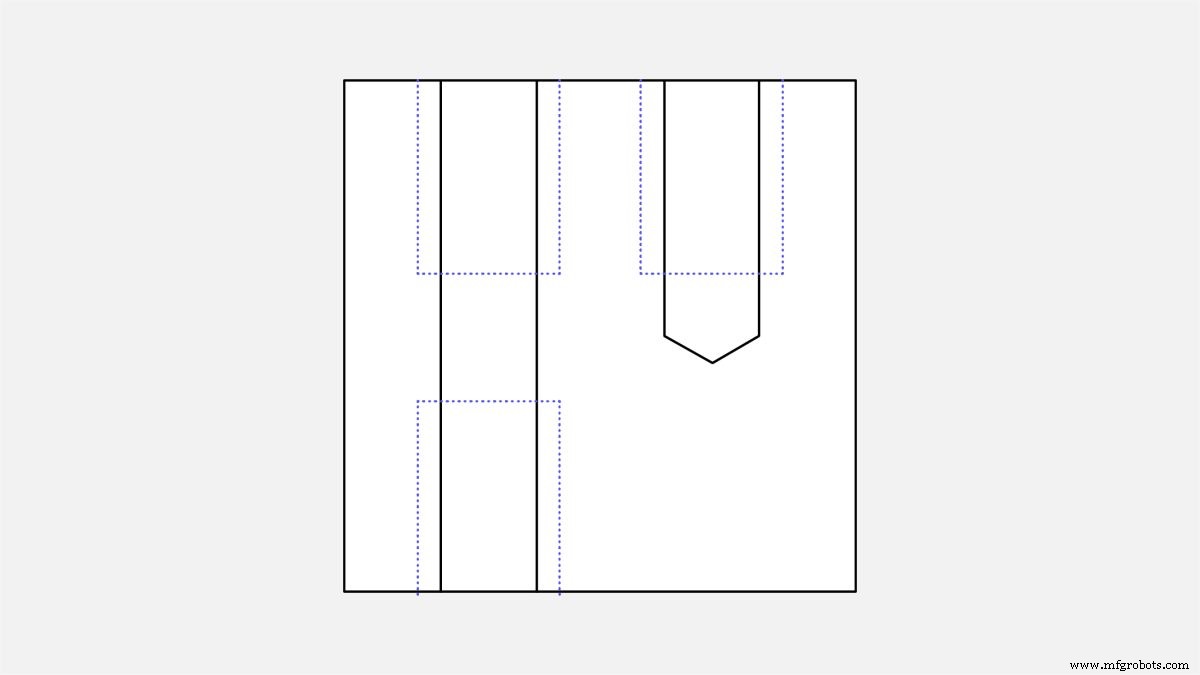
Het opnemen van langere draadgaten dan nodig is, kan de kosten van CNC-onderdelen verhogen, omdat speciale gereedschappen vereist kunnen zijn. Draadgaten die langer zijn dan 1,5 keer de diameter van het gat, verbeteren de sterkte van de verbinding niet.
Om de kosten te minimaliseren:
- Ontwerp draadgaten met een maximale lengte van maximaal drie keer de gatdiameter.
- Voor draadgaten in blinde gaten, voeg ten minste half zo lang de diameter van het ongedraaide deel toe aan de bodem van het gat.
5. Gebruik standaardgatformaten
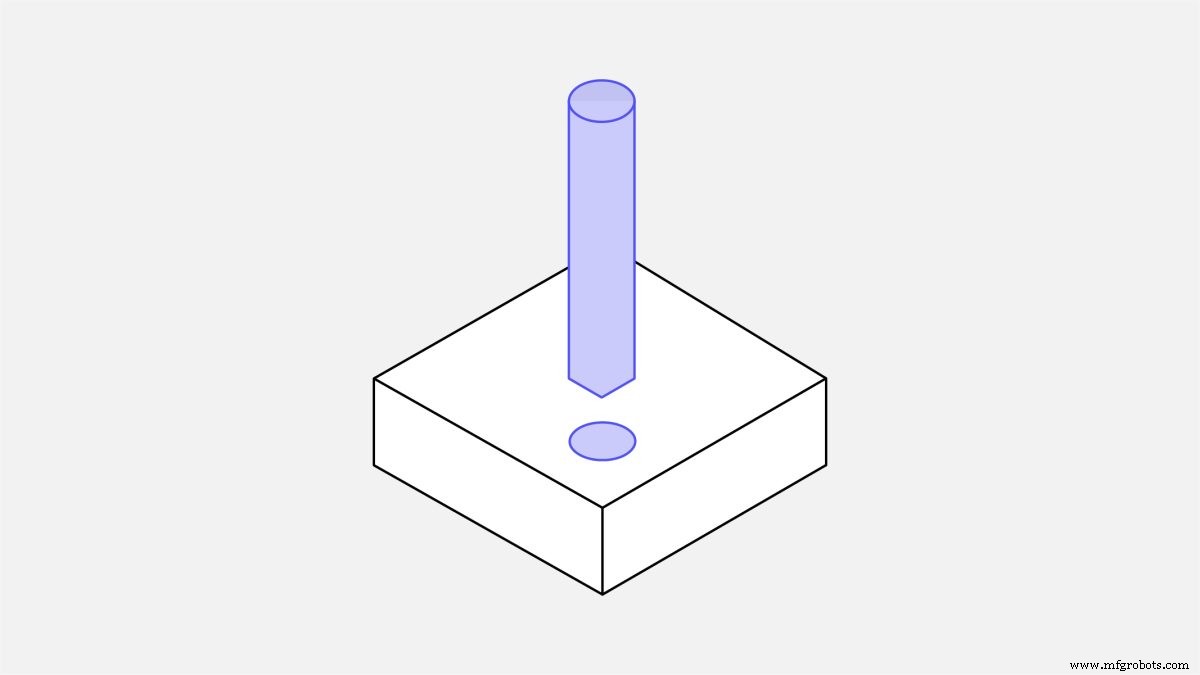
Gaten kunnen snel en met grote nauwkeurigheid CNC-geproduceerd worden met standaard boorbits. Voor niet-standaard formaten is een extra bewerkingsstap vereist, wat de kosten verhoogt. Wanneer mogelijk, gebruik doorboorgaten in plaats van blinde gaten, omdat deze makkelijker te bewerken zijn.
Beperk de diepte van gaten tot vier keer hun diameter. Diepere gaten (tot 10 keer de diameter) kunnen geproduceerd worden, maar zullen waarschijnlijk de kosten verhogen omdat ze meer bewerkingstijd vereisen.
Om de kosten te minimaliseren:
- Ontwerp gaten met een diameter die een incremente van 0,1 mm is voor diameters tot 10 mm. Voor diameters boven 10 mm, gebruik een incremente van 0,5 mm.
- Bij ontwerpen in inches, gebruik conventionele breuken van een inch of raadpleeg een tabel met fractie-inch boorbits.
6. Specificeer tolerantiën alleen wanneer noodzakelijk
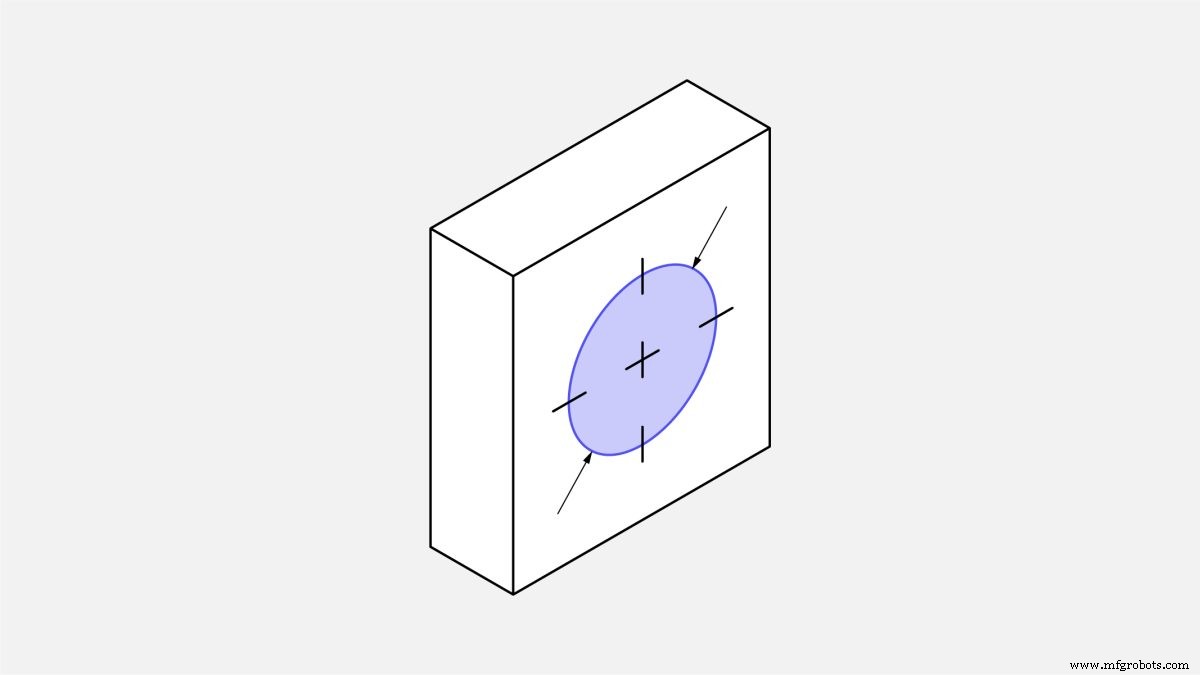
Het definiëren van strakke tolerantiën verhoogt de kosten van het bewerken van een kenmerk, dus dit moet alleen gedaan worden als het absoluut noodzakelijk is. Als een specifieke tolerantie niet op de technische tekening is gedefinieerd, worden de onderdelen geproduceerd met de standaardtolerantie (± 0,125 mm of beter). Dit is voldoende voor de meeste niet-kritische kenmerken.
Om de kosten te minimaliseren:
- Definieer alleen strakkere tolerantiën als dit absoluut noodzakelijk is.
- Definieer een enkel referentiepunt (bijv. de doorsnede van twee randen) als referentie voor alle afmetingen met tolerantiën.
Pro-tip: Gebruik Geometrische Dimensie- en Tolerantieverlening (GD&T) in technische tekeningen om de kosten van CNC-bearbeiding te verlagen. GD&T omvat kenmerken als vlakheid, rechtmatigheid, circulariteit en ware positie. Het definieert vaak een ruimer tolerantie, hoewel het geavanceerde ontwerpkennis vereist om effectief toe te passen.
7. Minimaliseer het aantal machine-opstellingen
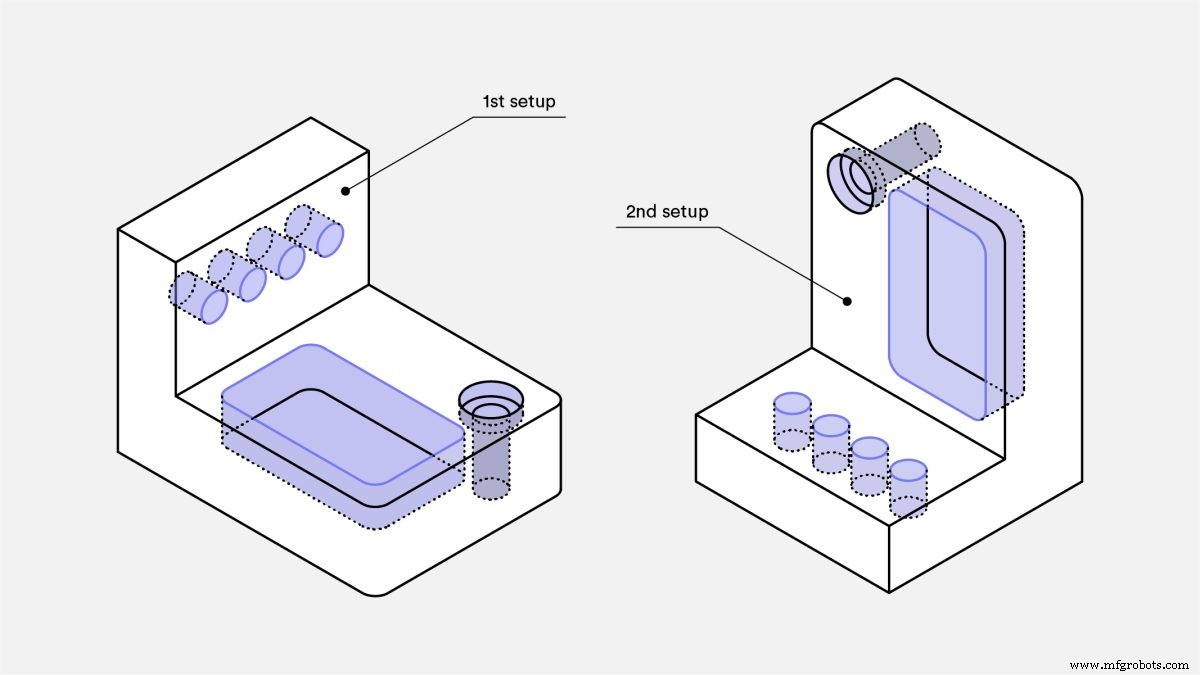
Ontwerp onderdelen die in zo min mogelijk machine-opstellingen geproduceerd kunnen worden. Ideaal gebruik je slechts één opstelling. Een onderdeel dat blinde gaten aan beide kanten heeft, moet bijvoorbeeld in twee opstellingen geproduceerd worden, omdat het gedraaid moet worden voor toegang tot beide zijden.
Het draaien of herpositioneren van een onderdeel drijft de productiekosten op, omdat dit meestal handmatig moet gebeuren. Bovendien kunnen ingewikkelde geometrieën een speciale spanningsvoorziening vereisen, wat de kosten verhoogt. Zeer complexe geometrieën kunnen een multi-as CNC-systeem vereisen, wat ook de kosten verhoogt.
Overweeg om het onderdeel op te splitsen in meerdere geometrieën die in één opstelling CNC-geproduceerd kunnen worden en later samengeschroefd of samengeweest kunnen worden. Dit geldt ook voor onderdelen met zeer diepe zakken.
Om de kosten te minimaliseren:
- Ontwerp onderdelen met een eenvoudige 2,5D-geometrie die in één CNC-machine-opstelling geproduceerd kan worden.
- Als dit niet mogelijk is, splits het onderdeel op in meerdere geometrieën die later gemonteerd kunnen worden.
8. Vermijd kleine kenmerken met een hoog hoogte-breedteverhouding
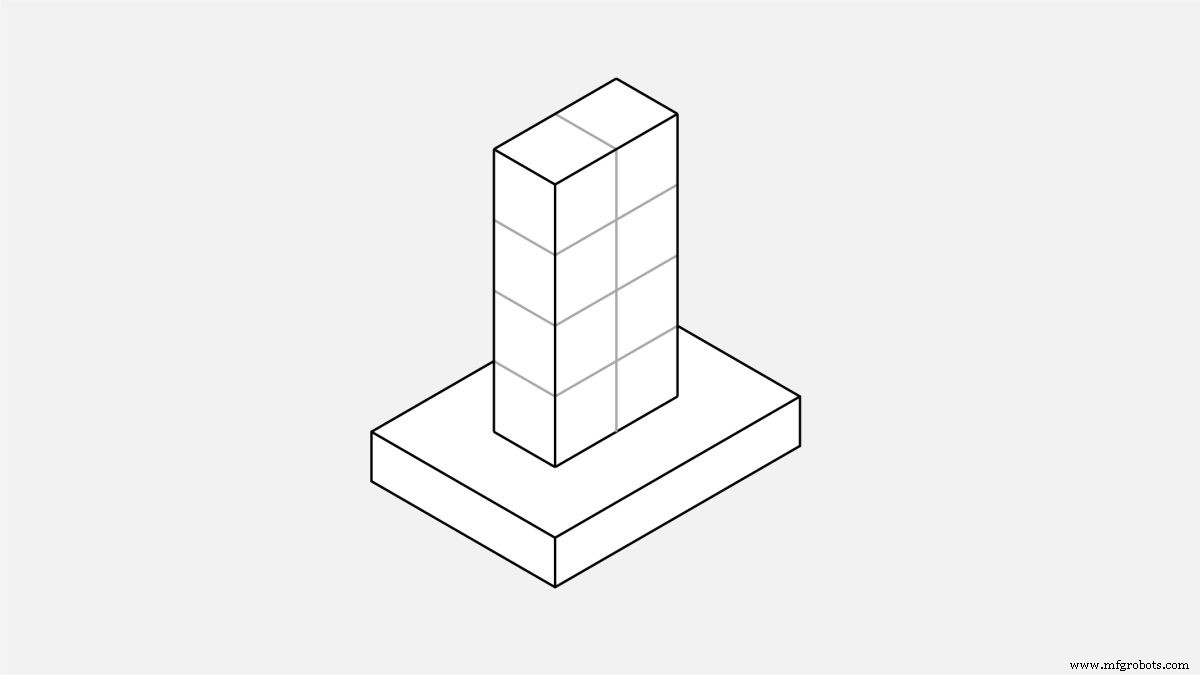
Kleine kenmerken met een hoge breedte-hoogteverhouding zijn gevoelig voor trillingen en dus moeilijk nauwkeurig te bewerken.
Om de kosten te minimaliseren:
- Ontwerp kenmerken met een breedte-hoogteverhouding van minder dan vier.
- Voeg versterkende ondersteuning toe rond kleine kenmerken of verbind ze met een wand om hun stevigheid te verbeteren.
9. Verwijder alle tekst en lettering
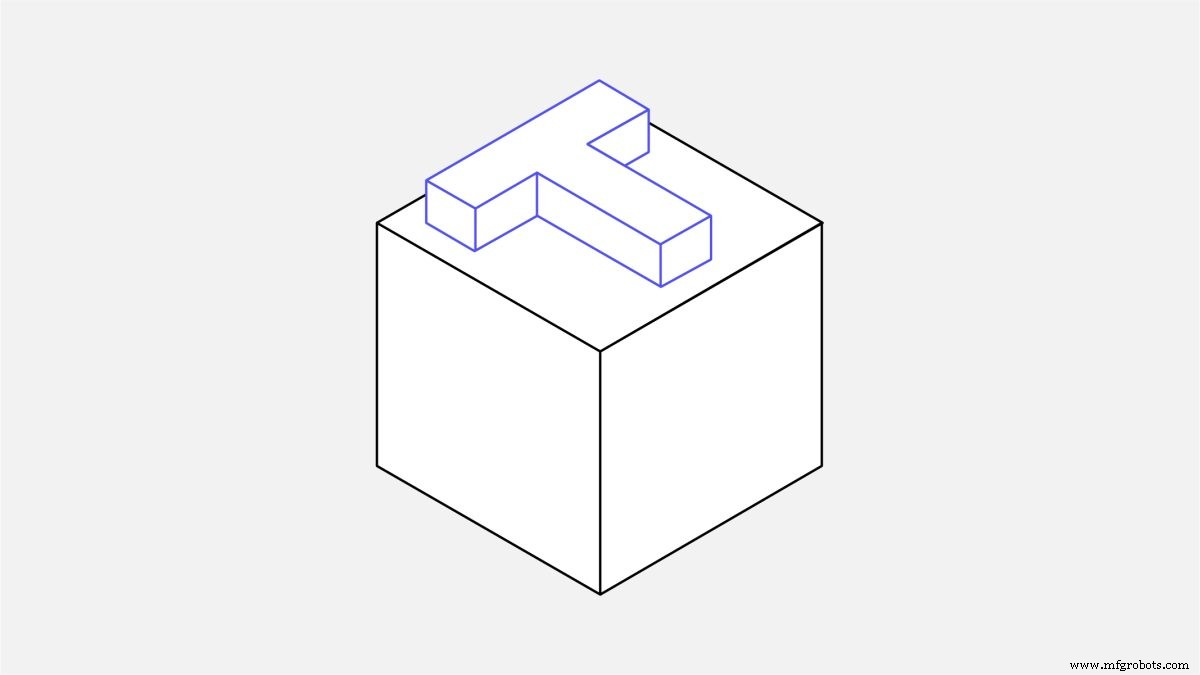
Het toevoegen van tekst op het oppervlak van een CNC-geproduceerd onderdeel kan de kosten aanzienlijk verhogen, omdat dit extra bewerkingsstappen vereist, wat meer tijd kost. Oppervlakteafwerkingsmethoden, zoals zeefdrukken of schilderen, zijn een kosteneffectievere manier om tekst op het oppervlak van een CNC-geproduceerd onderdeel aan te brengen.
Om de kosten te minimaliseren:
- Verwijder alle tekst en lettering van uw CNC-onderdelen.
- Als tekst noodzakelijk is, kies dan voor ingevijlde lettering in plaats van opgerekte lettering.
- Gebruik een minimum lettergrootte 20 zonder serifen (bijv. Arial of Verdana).
10. Houd rekening met de bewerkbaarheid van het materiaal
Bewerkbaarheid verwijst naar de gemakkelijkheid waarmee een materiaal gesneden kan worden. Hoe hoger de bewerkbaarheid, hoe sneller een materiaal CNC-geproduceerd kan worden, waardoor de kosten dalen. De bewerkbaarheid hangt af van de fysieke eigenschappen van elk materiaal. Over het algemeen is een metaallegering zover zachter en duktiler, des te makkelijker het te bewerken is.
C360 messing is de legering met de hoogste bewerkbaarheid, wat hoge-snelheidsbearbeiding mogelijk maakt. Aluminiumlegeringen (bijv. 6061 en 7075) kunnen ook heel gemakkelijk bewerkt worden, hoewel iets lagere snelheden vereist zijn.
Roestvrij staal heeft 10 keer lagere bewerkbaarheid dan aluminium en neemt ten minste tweemaal zoveel tijd in beslag om te bewerken. Verschillende staalsoorten hebben verschillende bewerkbaarheid. Bijvoorbeeld: roestvrij staal 304 heeft een bewerkbaarheidsindex van 45 procent, terwijl roestvrij staal 303 (een legering met een zeer vergelijkbare chemische samenstelling) een index van 78 procent heeft, wat het makkelijker te bewerken maakt.
De bewerkbaarheid van kunststoffen hangt voornamelijk af van hun thermische eigenschappen en stijfheid, omdat ze geneigd zijn te smelten en te buigen tijdens het bewerken.
POM (Delrin) is de makkelijkst te bewerken kunststof, gevolgd door ABS. PEEK en nylon 6 zijn veelvoorkomende technisch kunststoffen die moeilijker te bewerken zijn.
Om de kosten te minimaliseren:
- Als u opties heeft, kies dan het materiaal met de betere bewerkbaarheid, vooral voor grotere bestellingen.
11. Houd rekening met de prijs van het grondmateriaal
De prijs van het grondmateriaal is een andere factor die de kosten van CNC-geproduceerde onderdelen sterk kan beïnvloeden. De onderstaande tabel vat de prijs samen van metaallegeringen en kunststofmaterialen die veelvuldig in CNC gebruikt worden, voor een plaat met afmetingen 6'' x 6'' x 1'' (ongeveer 150 x 150 x 25 mm).
| Materiaal | Prijs |
|---|---|
| Aluminium 6061 | $25 |
| Aluminium 7075 | $80 |
| Roestvrij staal 304 | $90 |
| Roestvrij staal 303 | $150 |
| C360 messing | $148 |
| ABS | $17 |
| Nylon 6 | $30 |
| POM (Delrin) | $27 |
| PEEK | $300 |
Bron: McMaster-Carr
Aluminium 6061 is verreweg de meest kosteneffectieve manier om metalen prototypes te maken vanwege de lage kosten en zeer goede bewerkbaarheid.
Metalen die een betere bewerkbaarheid bieden, zoals roestvrij staal 303 en C360 messing, kosten meer en zijn dus beter geschikt voor grotere productievolumes. In dit geval speelt economie van schaal een rol, omdat de hogere materiaalkosten opgewogen worden door de veel kortere bewerkingstijden.
Wat kunststoffen betreft: ABS, nylon en POM (Delrin) kosten ongeveer hetzelfde als aluminium 6061. Ze zijn echter moeilijker te bewerken, dus reken op hogere kosten. PEEK is een heel duur materiaal en moet alleen gebruikt worden als absoluut noodzakelijk.
Om de kosten te minimaliseren:
- Kies een materiaal met een lage grondstofprijs, vooral voor lage volumes.
12. Vermijd meerdere oppervlakteafwerkingen
Oppervlakteafwerkingen verbeteren het uiterlijk van CNC-onderdelen en hun weerstand tegen harde omstandigheden, maar ze drijven de kosten ook op. Het vragen van meerdere oppervlakteafwerkingen op hetzelfde onderdeel verhoogt de kosten verder, omdat dit extra stappen vereist (bijv. het afkleben van oppervlakken). Een artikel dat de voordelen van elke oppervlakteafwerking voor CNC-onderdelen samenvat, kan hier gevonden worden.
Om de kosten te minimaliseren:
- Kies de "as machined" (zoals bewerkt) oppervlakteafwerking.
- Vraag meerdere oppervlakteafwerkingen alleen aan als absoluut noodzakelijk.
13. Rekening houden met grondstofafmetingen
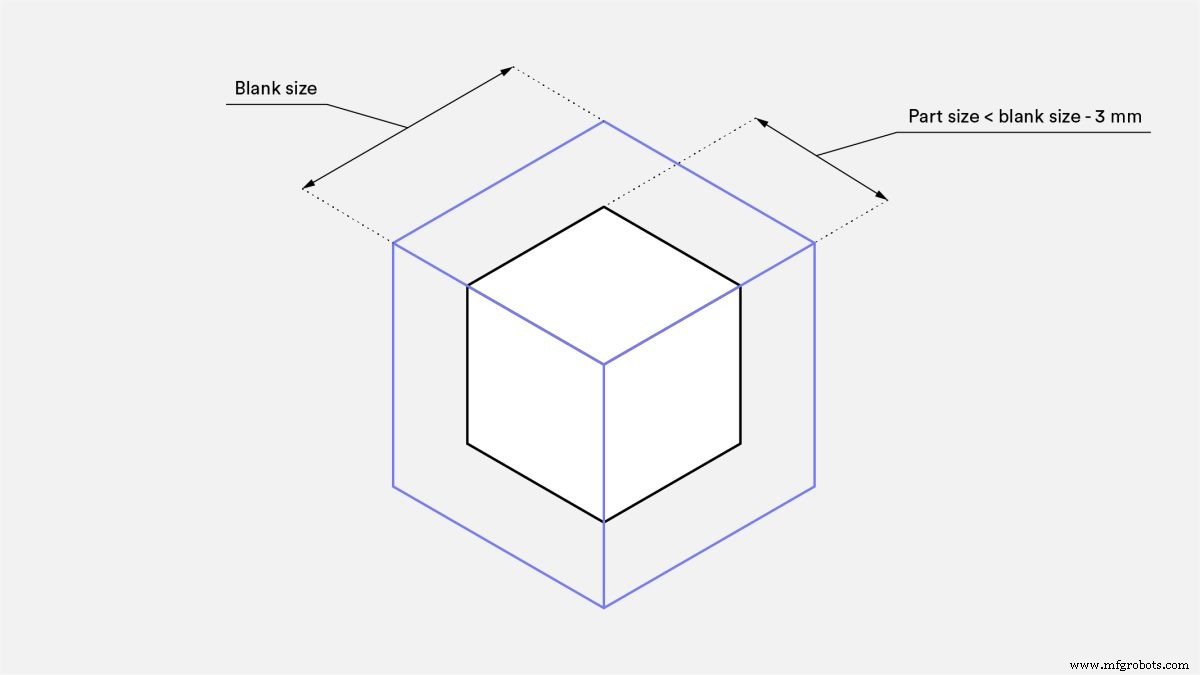
De grootte van de grondstof — dat is het uitgangsmateriaal — kan de totale kosten beïnvloeden. Als vuistregel geldt: de grondstof moet minimaal 3 mm groter zijn dan het eindonderdeel. Om nauwkeurigheid te garanderen, moet van alle randen van het onderdeel materiaal worden verwijderd.
Als voorbeeld van hoe de grondstofgrootte de prijs in CNC beïnvloedt: overweeg een onderdeel met een omhullende van 30 x 30 x 30 mm. Deze afmetingen zouden een grotere grondstof vereisen, die in dit geval typisch uit een plaat van 30 mm dik wordt gesneden. Als het onderdeel echter een omhullende had van 27 x 27 x 27 mm, dan zou een plaat van 30 mm gebruikt kunnen worden, wat veel materiaal bespaart.
Om de kosten te minimaliseren:
- Ontwerp onderdelen die een afmeting hebben van 3 mm kleiner dan een standaard grondstofgrootte.
14. Maak gebruik van economie van schaal
In CNC-bearbeiding beïnvloedt de hoeveelheid de eenheidsprijs sterk. Dit komt doordat de opstartkosten relatief hoog zijn en, bij kleine hoeveelheden, een groot percentage van de kosten vertegenwoordigen. Bij grote hoeveelheden dalen de per-eenheidskosten echter.
In het onderstaande grafiek tonen we de gemiddelde eenheidsprijs van 12 verschillende onderdelen, geproduceerd in roestvrij staal 304.
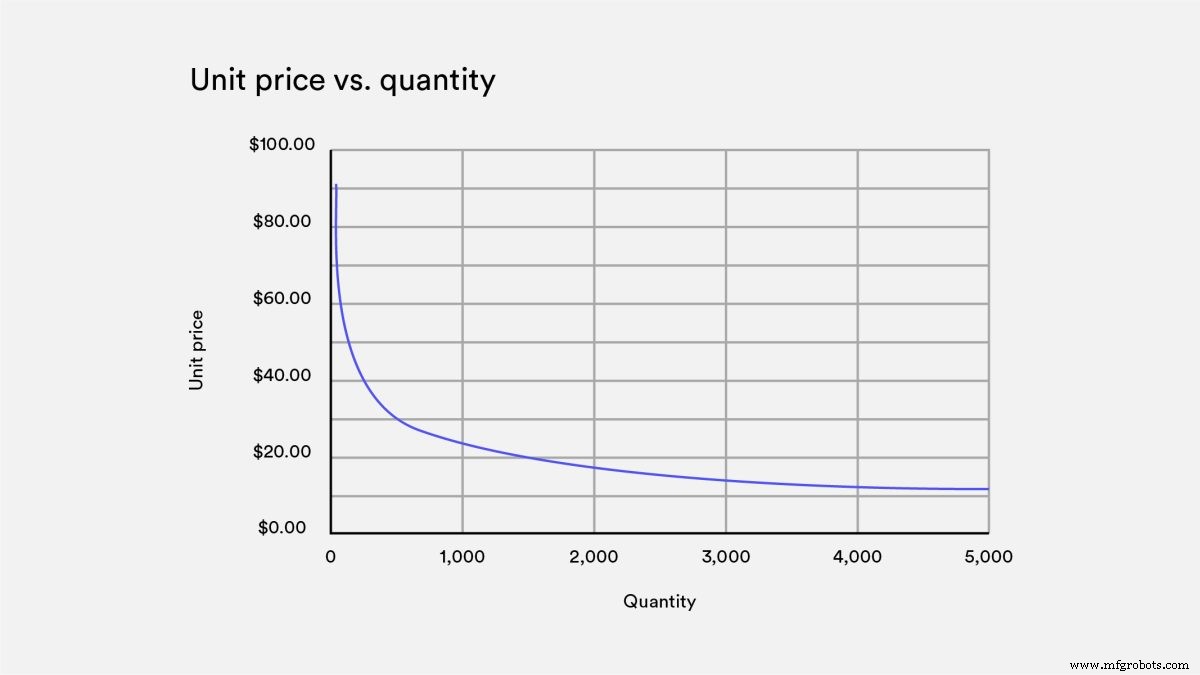
De daling in eenheidsprijs is bijna exponentieel, wat betekent dat zelfs het verhogen van het volume van één naar vijf de eenheidsprijs kan halveren. Ook het bestellen van zeer hoge volumes (> 1.000 onderdelen) verlaagt de eenheidsprijs met een factor vijf tot tien.
Om de kosten te minimaliseren:
- Maak gebruik van economie van schaal door hogere hoeveelheden te bestellen.
Best practices voor het verlagen van CNC-kosten
Concluderend: houd uw CNC-bearbeiding eenvoudig.
Complexiteit heeft een hoge prijs in CNC. Geometrieën die speciale gereedschappen of spanningsvoorzieningen vereisen, meerdere machine-opstellingen of speciale materialen, kosten meer.
Om de kosten laag te houden, stel uzelf de volgende vragen voordat u een offerte aanvraagt:
- Is mijn onderdeel geoptimaliseerd met behulp van richtlijnen voor ontwerp voor bewerkbaarheid?
- Zijn alle kenmerken in mijn model absoluut noodzakelijk? Of kan ik ze verwijderen of vereenvoudigen terwijl de volledige functionaliteit van het onderdeel behouden blijft?
- Kan mijn ontwerp opgesplitst worden in meerdere onderdelen die makkelijker CNC-geproduceerd en later gemonteerd kunnen worden?
- Is er een manier om mijn ontwerp aan te passen om de noodzaak voor meerdere machine-opstellingen of speciale gereedschappen te elimineren?
- Is er een materiaal dat goedkoper of makkelijker te bewerken is en dat aan mijn ontwerpeisen voldoet?
Het heden & de toekomst van CNC-bearbeiding
De mogelijkheden van CNC-bearbeiding breiden zich constant uit. Recentelijke vooruitgang in CNC-gereedschappen stelt moderne CNC-systemen in staat om gaten over hun volledige lengte te draaien, en gaten van elke diameter kunnen CNC-geproduceerd worden zonder significante prijsinvloed, door gebruik te maken van een CNC-duwgereedschap en profielinterpolatie (d.w.z. een helicale toolpath).
In dit artikel hebben we ons gericht op algemene ontwerp-voor-fabricageerbaarheid-tips die universeel toepasbaar zijn, ongeacht welk CNC-systeem gebruikt wordt. Interpreteer deze tips als algemene best practices die u helpen om onderdelen efficiënter te ontwerpen.
Download de CNC-checklist voor kostenverlaging
Als u dit artikel nuttig vond en het offline wilt nemen, kunt u onze essentiële CNC-bearwerkingskosten-reductie-checklist downloaden.
CNC machine
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Ontdek de voordelen van messing CNC-bewerking voor precisie-onderdelen
- Effectieve Technieken om Gereedschapsafbuiging in CNC-bewerking te Minimaliseren
- CNC Draaibankbewerking Beheersen: Essentiële Basisprincipes & Best Practices
- CNC Machining: Precisieoplossingen voor de Automotive Industrie
- CNC-bewerkingskosten Verlagen: Bewaarde Strategieën voor Precisie & Besparing
- CNC Bewerking: Productie Transformeren voor Snelheid, Precisie en Duurzaamheid
- De toekomst vormgeven: Innovaties die CNC-bewerking drijven
- CNC-machinisten: Meesters in precisie voor luchtvaart- en defensie-industrieën
- Hoe precisie CNC-bewerkingskosten worden bepaald – Kernfactoren uitgelegd
- Precisie CNC-bewerking: Professionele gids voor productiestappen