



Hytech: Leidend in innovaties voor thermovormen & dun-film kunststoffen
Hytech levert oplossingen voor thermovormen, precisioneren en trimmen van dun-film kunststoffen. Hun focus ligt primair op dun-film kunststofonderdelen die nauwkeurige grafische registratie vereisen. Er zijn ook niet-grafische toepassingen waar de Hytech-vormprocessen voordelen bieden ten opzichte van traditionele vormprocessen. Hun gepatenteerde technologieën worden gebruikt door OEM's in de Automotive, Huishoudapparaten, Medische, Luchtvaart en Militaire industrieën.
Ontwikkelen gepatenteerde processen & Vooruitgang in thermovormen en Match Metal Trim stempels
Vandaag de dag heeft Hytech productiefaciliteiten die productiediensten en tooling aanbieden in de VS en Europa en levert procesontwikkeling en apparatuur vanaf hun hoofdkantoor in Phoenix, AZ.
Hytech vroeg Rogers waarom de koepel niet van plastic was gemaakt. Ze ontdekten dat niemand de koepel van plastic maakte. Dus het eerste wat ze deden was een gespecialiseerde thermovormtechnologie uitvinden voor het precisioneren van een koepel in polyester en gingen er miljoenen van deze koepels verkopen aan Rogers Corporation en vervolgens tienduizenden aan Hewlett Packard voor hun lijn van financiële of wetenschappelijke rekenmachines. Het productievoordeel (in vergelijking met metalen koepels) op onderdelen als membraanschakelaars is dat je 100 plastic koepels in één vel kunt leggen, terwijl je bij metalen koepels alle 100 handmatig in de locatie moest plaatsen.
Toen Hytech deze koepellagen begon te verkopen aan membraanschakelaarfabrikanten, zeiden de fabrikanten: "Dit is echt geweldig, maar ik heb problemen met het precisioneren van mijn overlays die over jullie koepels heen gaan." Dus de oprichters van Hytech vonden een andere vormtechnologie genaamd hydrovormen waarbij ze de overlays precisioneerden. Op dat moment hadden ze een technologie voor het precisioneren van de overlay van een membraanschakelaar en een technologie voor het precisioneren van de tastbare laag die onder de overlay zit.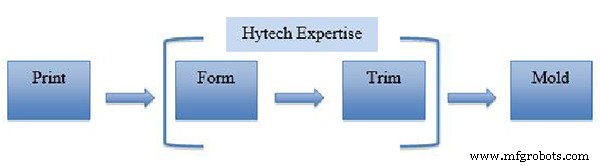
Match Metal Trim Stempel Proces: Hytech's continue ontwikkeling en vooruitgang in gepatenteerde technologie heeft hen een wereldwijde expert gemaakt voor 3-dimensionale match metal trim stempels voor dun-film plastic.
In de midden jaren '90 kwam de technologie van in-mold decoratie (IMD) of in-mold-labeling (IML) of film-insert molding (FIM) op, die een plat geprint plastic (meestal polycarbonaat) neemt en vormt in de 3D-vorm van een injectiegietvorm. Het decoratieve film wordt in de vorm geplaatst, de vorm wordt geïnjecteerd, en wanneer de vorm open gaat, is het onderdeel gedecoreerd.
Dit coincideerde met de tijd dat Hytech de hydrovorm- en polydome-processen had. Klanten kwamen bij hen en vroegen om plastic te precisioneren voor deze nieuwe film-insert molding technologie. Ze ontdekten snel dat geen van hun processen geschikt was voor dieper dan 1mm. Het voordeel van in-mold decoratie is dat je complexe 3D-onderdelen met geregistreerde graphics kunt maken. Dus de oprichters, samen met een net aangenomen ingenieur, ontwikkelden Accuform – een hoge-druk luchtvormtechnologie die hen in staat stelt om tot 50mm diepte te trekken met geregistreerde graphics. Nu kunnen ze de positie, locatie en grootte van verschillende graphics behouden over complexe 3-dimensionale oppervlakken.
Dit resulteerde in Hytech het bouwen van onderdelen voor de IMD-industrie. Ze ontdekten snel dat, hoewel ze de vormstempels gemakkelijk en continu konden bouwen, ze worstelden met het bouwen van match-metal trim stempels. Op dat moment bouwde niemand in de wereld 3-dimensionale match-metal snijgereedschappen voor dun-film kunststoffen. Dus Hytech moest die technologie zelf ontwikkelen.
Vroeg in het proces gaven ze de geharde staelcomponenten uit aan leveranciers die ze produceerden met sinker EDM's. Dit leidde Hytech tot de overtuiging dat ze in een sinker EDM moesten investeren en het werk in-house moesten brengen. Samen met de sinker EDM investeerden ze ook in een draad-EDM en alle nieuwe software en begonnen hun eigen trim-gereedschappen te bouwen. Hoe goed ze ook in het proces werden, ze wisten dat het veel beter zou zijn als ze nog een tiende van de omtrek van de geharde staal konden afhalen. Ze wisten dat ze dat niet op hun huidige bewerkingscentra konden doen omdat ze die tolerantie niet konden handhaven. Hytech CEO, Fred Himmelein, legt uit: "Over de jaren werden we beter en beter en bereikten we het maximum van hoe beter we konden worden. We konden de precisie, de tienden die we wilden, gewoon niet halen. We wilden een spelen tussen de passende geharde staalcomponenten van +/- .0003" maar we konden er gewoon niet komen met de sinker EDM en VMC apparatuur die we hadden. Dat is wat ons naar DATRON bracht."
Onderzoeken geavanceerde technologieën voor thermovormen en de perfecte oppervlakteafwerking
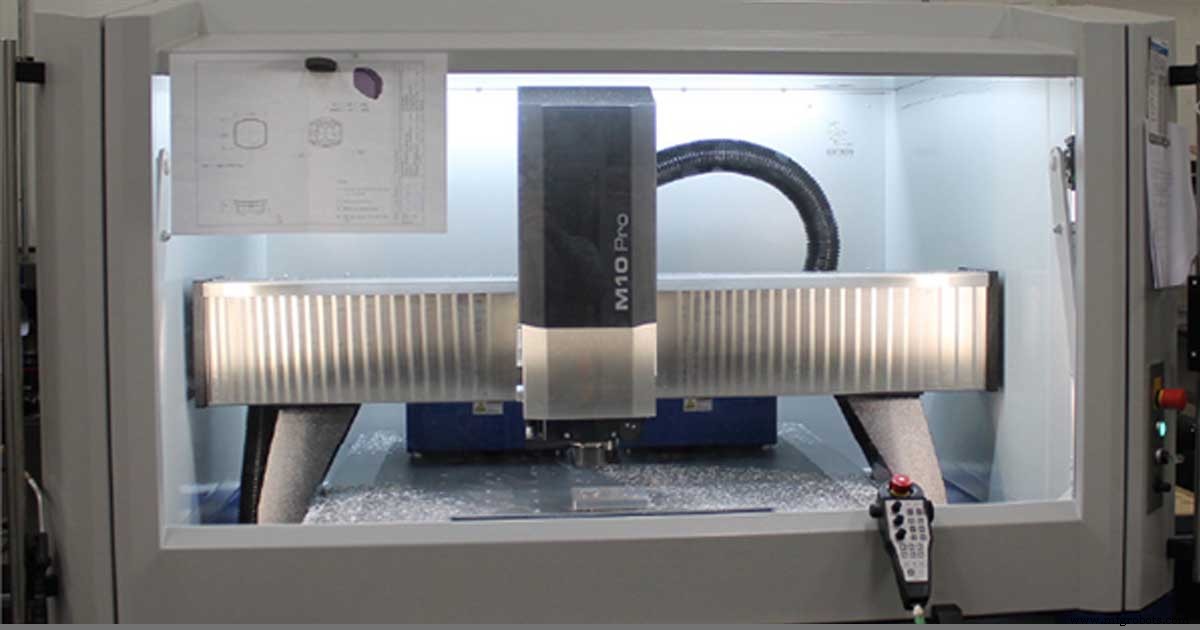
De hoofd van Hytech's toolshop, Dave Blandino, deed zeer grondig onderzoek en analyse van beschikbare bewerkingscentra en presenteerde verschillende toonaangevende oplossingen aan het managementteam. Uiteindelijk werd besloten een DATRON M10 Pro high-speed bewerkingscentrum aan te schaffen. Himmelein reflecteert: "Voor een combinatie van redenen zoals precisie, besturingsoftware (NC programmeren), de kosten van spindelonderhoud, de ondersteuning, en de locatie van de ondersteuning, brak Dave het af tot een matrix van ongeveer 10 of 12 elementen, en het liet ons duidelijk zien dat DATRON de juiste keuze was."
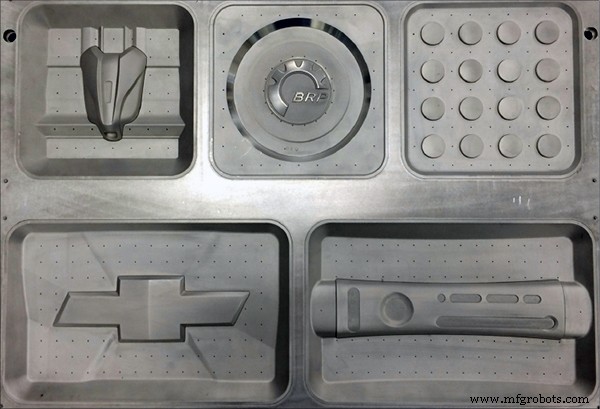
Maar de keuze voor de DATRON was niet alleen gebaseerd op deze matrix. Er was ook een afloop- of benchmarkproces dat elke machinefabrikant moest doorlopen – elk produceerde exact hetzelfde onderdeel voor een competitieve vergelijking. Terwijl de mogelijkheid om staal IMD-toepassingen te frezen een van de parameters was, was de oppervlakteafwerking voor de vormkant van hun bedrijftak van doorslaggevend belang in deze test. Dat komt doordat hun hoge-druk vormtechnologie zo precies is dat elke gereedschapsspoor zichtbaar zal zijn in het vormblad, zelfs als ze gesandstraald zijn. Himmelein legt uit: "Je kunt kijken naar een vormkern waar we overheen gaan vormen, het is gesandstraald en ziet er prachtig uit en de afwerking ziet er geweldig uit, maar als we het vormen, zul je een gereedschapsspoor zien waar je niet van kunt geloven." Op dat moment was veel van het werk dat ze deden zeer nauwkeurige 3-dimensionale bedrijfslogo's bovenop een gevormd onderdeel. Duidelijk was het uiterlijk van elk logo van groot belang voor de klant die hen inhuurde voor het werk. Himmelein uitgebreid: "Dat vormonderdeel is de insert die in de injectiegietvorm gaat. Het is een gevormde appliqué of film die in de injectiegietvorm gaat en wordt teruggegoten zodat wanneer de vorm open gaat het onderdeel gedecoreerd is. De cosmetische eisen aan deze onderdelen zijn absoluut kritiek en het is zo streng een cosmetische eis als er in de productie bestaat."
Hytech Tooling Manager, Dave Blandino, verduidelijkt hun ervaring met de CNC-leveranciers en de competitieve benchmarktest: "We deden uitgebreid onderzoek en gaven verschillende CNC-fabrikanten de kans om een onderdeel voor ons te frezen. Ik vroeg ze om een onderdeel voor me te leggen dat hun machine zou verkopen en niemand kwam in de buurt van het onderdeel dat DATRON produceerde. Ik ontving onderdelen van andere machinefabrikanten, en de kwaliteit voldede niet aan mijn verwachtingen. Maar binnen 2 weken na het sturen van het model naar DATRON, vloog ik naar Duitsland, en niet alleen was de gastvrijheid geweldig, maar DATRON legde een onderdeel voor me neer dat ik echt niet verwachtte gegeven de korte tijd. Het was verreweg het beste van wat alle CNC-leveranciers produceerden. Toen ik terugkwam in de VS en het DATRON-monster aan de andere leveranciers toonde, zeiden ze: 'Oh, ze hebben dit gepolijst.' en ik zei: 'Nee, dat hebben ze niet, dat is direct van de machine!' maar ze geloofden me niet. Het feit is, we hebben elk onderdeel meticulieus geïnspecteerd op een RAM Optische vergelijker met 200+ vergroting, dus het is niet alleen wat je met je ogen of een vergrootglas ziet. Ons proces toont alles en nog wat. In thermovormen, als je zelfs de geringste gereedschapsspoor hebt, zal het zichtbaar zijn in de film. Dus het is extreem kritiek om de oppervlakteafwerking te hebben die de DATRON ons geeft."
Naast kwaliteit is er een overeenkomstige kostenbesparing verbonden met het elimineren van secundaire operaties zoals handwerk, schuren en polijsten en Himmelein schrijft DATRON toe een resulterende 90% reductie in handtijd. Er zijn ook beperkingen aan schuren zoals Blandino uitlegt: "Je kunt altijd handwerk doen met schuurpapier, maar als je een gereedschap hebt dat meerdere caviteiten heeft, ga je het onderdeel niet twee keer op dezelfde manier schuren. Als je 15 tot 20 caviteiten hebt, ga je variatie krijgen en die variatie vertaalt zich in vormen, trimmen en gieten. Wat we eigenlijk doen is het onderdeel van de DATRON halen en we raken het niet aan en dat is ons doel. De onderdelen zijn klaar om te assembleren in onze tooling-assemblages direct van de machine. Soms is een lichte korrelstraaltextuur een klanteis, maar geen schuren of polijsten is nodig."
Hoge tolerantie vereist voor produceren Match Metal Trim Stempels (Stempelstempels)
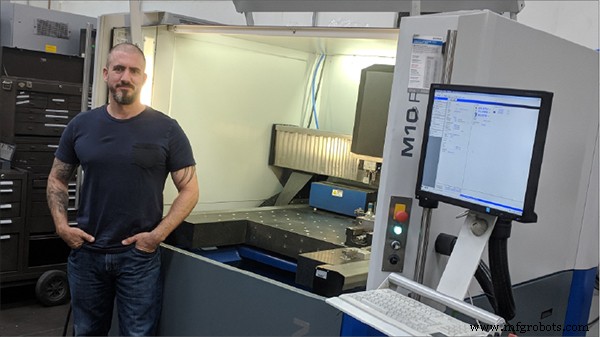
Nu gebruikt Hytech hun draad-EDM om de A-zijde geharde staalcomponent te maken wat hun vaste tolerantie vertegenwoordigt. Vervolgens produceren ze de B-zijde geharde staalcomponent wat de passende component is voor het A-zijde stuk. Ze laten de stempelkern meestal tussen .0005" en .0008" zwaar en gebruiken de DATRON M10 Pro om een tiende tegelijk af te halen totdat het past. Himmelein zegt: "Dit is waar de DATRON echt schittert omdat we een tiende tegelijk relatief snel kunnen doen, de deur openen met alles bevestigd en onze pasvorm testen en als het er nog niet is, sluiten we de deur en halen we nog een tiende af."
De combinatie van de draad-EDM en de DATRON-machine heeft echt het verschil gemaakt voor Hytech Forming en ze zijn de wereldwijde expert geworden voor 3-dimensionale match metal trim stempels voor dun-film plastic.
Blandino legt uit: "We moesten deze componenten voorheen uitbesteden aan winkels die de apparatuur hadden om dat aan te kunnen en sinds we de DATRON gekocht hebben, hebben we al dat werk in-house gehaald. We doen lichte afwerkpasses om strakke toleranties te handhaven op onze warmtebehandelde A2 staalonderdelen. Deze onderdelen zijn tooling-componenten die we hier ontwerpen en produceren. Een van de visies van ons bedrijf is trimmen. We zitten in thermovormen van dun-film kunststoffen, maar de andere kant van dat is dat we de plastic moeten trimmen zodra het gevormd is en deze getrimde vormen moeten precies in de vorm passen met strakke toleranties van +/- een paar duizendsten van een inch. Maar, voor het trimmen daadwerkelijk plaatsvindt, moeten de toleranties van de componenten die we frezen +/- een paar tienden van een inch zijn. Dit zijn de componenten die we gebruiken om onze trim-stempels mee te bouwen."
Blandino schrijft de DATRON-technologie ook toe aan het toevoegen van flexibiliteit aan hun ontwerpproces. "Het heeft ons ook in staat gesteld om onze tooling veel efficiënter te ontwerpen. Vroeger was de enige apparatuur die we konden gebruiken om die strakke toleranties te handhaven ons EDM-draad. Natuurlijk is het probleem met EDM-draad dat niet alles een doorboring is. Dus dat beperkte onze ontvrijheid omdat we moesten ontwerpen rond die beperking. Met de DATRON kunnen we vrijer ontwerpen en dingen doen zoals we ze wilden doen."
De DATRON M10 Pro is zo cruciaal geworden voor de kwaliteit van hun eindproduct en Blandino zegt dat ze er elke keer aan herinnerd worden wanneer de DATRON achterloopt met werk en ze gedwongen zijn om werk naar andere CNC-apparatuur te verplaatsen. "Zelfs met het handwerk, kun je niet in de buurt komen van de oppervlakteafwerking die we op de DATRON krijgen. Daarnaast zitten we vast op spindeltoer van 15k, 12k en 10k op de andere CNC-apparatuur, dus we moeten onze voeding met een goede 100% verminderen. Vanwege de spindeltrilling en achteruitgang op de spindel met onze andere bewerkingscentra, is de afwerking die we moeten doen zware schurwerk. Daarom druk ik echt aan voor een tweede DATRON-machine. We gebruiken de andere bewerkingscentra als onze 'Op Een machine' waar we al het vlees van de rug en alle niet-kritische oppervlakken ruwfrezen. Die machines doen die taak goed."
Deuren openen naar een nieuwe incomenstroom en een 25% toename in jaarlijkse omzet
CEO, Fred Himmelein geeft DATRON de eer voor de kwaliteit die het Hytech heeft geholpen te leveren aan een breed scala aan industrieën, waaronder automotive en luchtvaart. Himmelein is ook onder de indruk van de flexibiliteit van de DATRON en de andere bijkomende processen die het heeft beïnvloed en verbeterd sinds de installatie. Bijvoorbeeld, ze hebben een project dat ze al een decennium voor een klant doen waarbij ze .25" acrylaat snijden met een CO2-laser wat een prachtig gepolijste rand oplevert. Maar na een decennium besloot de klant dat ze wilden schakelen naar polycarbonaat om het risico op schade aan de onderdelen door hun levenscyclus te verminderen. Aangezien .25" polycarbonaat niet met een laser gesneden kan worden zonder te branden en een gezondheidsrisico te vormen, moesten ze een alternatief proces vinden. Dus ze deden een testsnede op de DATRON M10 Pro met een DATRON frees die specifiek ontworpen is voor het frezen van acrylaat. Het resultaat was een grote overwinning voor zowel Hytech als hun klant. De DATRON sneed de onderdelen uit polycarbonaat sneller dan de laser ze uit acrylaat had gesneden, de oppervlakteafwerking was vergelijkbaar, en de klant kon overschakelen naar het bevorzugde materiaal.
De DATRON M10 Pro is compatibel met een breed scala aan CAM-softwarepakketten en Hytech heeft in verschillende geïnvesteerd en uitgebreide tests gedaan om prestaties en oppervlakteafwerking te maximaliseren. Blandino zegt: "We hebben waarschijnlijk meer softwaretests gedaan dan de meeste winkels. We gebruiken de DATRON-software's contour gladstrijken, maar het is ook een combinatie van de dynamica en de programmeringsstrategieën die allemaal bijdragen aan een perfecte oppervlakteafwerking. We hebben getest met verschillende programmeersoftware inclusief SolidCam, SOLIDWORKS, FeatureCAM, Fusion 360 en PowerMill en we vergelijken appels met appels met verschillende frezen, snelheden en voedingen. Dus we gebruiken een combinatie van wat de software te bieden heeft gecombineerd met wat DATRON te bieden heeft, en we zijn een formule uitgekomen voor de beste oppervlakteafwerking die je kunt bereiken met 3-as frezen. Fusion heeft een echt goede post voor DATRON en levert uitstekende oppervlakteafwerkingen in combinatie met Dynamica en Contour Gladstrijken die de M10 te bieden heeft. Momenteel ligt onze primaire CAM-oplossing bij Autodesk. Testen wordt continu gedaan, en de DATRON complementeert alle software's postprocessors extreem goed."
Ze moeten er strak over zwijgen, maar Hytech kon ons vertellen dat ze net een bestaande industrie binnenstappen met een nieuwe manier van componenten maken die extreem nauwkeurige freeswerk vereist. Fabrikanten binnen die industrie kwamen eigenlijk naar Hytech omdat ze een foto van hun DATRON M10 Pro op hun website hadden. Tijdens de laatste ronde testsneden voor deze industrie liep het onderdeel meer dan 200 uur. Dat komt doordat het onderdeel zeer kleine frezen vereist met een kleine stapover om 3D-contouring te doen en zelfs tientallen uren zonder gereedschapswisseling kan duren. Met de machine momenteel 24/7 draaiend is een extra M10 Pro onmiddellijk. Dit nieuwe bedrijf wordt verwacht om te resulteren in een 25% toename in omzet voor het bedrijf.
CNC machine
- De Kansen Kwartet: 4 sleutelpijlers voor Industry 4.0 succes
- Van CM naar EMS naar MSP: De Evolutie van Elektronica-fabricage Traceren
- Voedseltoeleveringsketens versterken: Een veerkracht blueprint voor 2024
- Industrie 4.0: moderne klantverwachtingen begrijpen
- Industrie 4.0 & Duurzaamheid: Navigeren door milieu-uitdagingen
- Industrie 5.0: Productie herschrijven voor de toekomst
- Het belang van eerlijkheid tegenover klanten: Vertrouwen en succes opbouwen
- CNC Machining: Precisieoplossingen voor de Automotive Industrie
- Industrie Spotlight: De Mijnbouwindustrie – Van Koloniale Wortels Tot Moderne Innovatie
- De drukkerijindustrie begrijpen: sleutelrollen en diensten
- De Verf- & Coatingsindustrie: Belangrijkste Spelers & Producten