



De golf rijden: Hudson Boat Works' Shark-serie voor elite roeien
Hudson Boat Works is een roei-racebootfabrikant gevestigd in London, Ontario. Jack Coughlan en zijn schoonzoon, Hugh Hudson, richtten het bedrijf in 1981 op. Hudson is een officiële bootfabrikant voor het Canadese Nationaal Team en hun boten hebben 84 Wereld- en Olympische medailles gewonnen sinds 1984.
In maart 2007, begon Hudson Boat Works met de productie van hun "Shark" lijn boten. Hun Great White 1x en Hammerhead 8+ schalen zijn momenteel ontworpen door Steve Killing (Canadese Scheepsbouwkundige). Deze strakke boten zijn sneller, stabieler, en comfortabeler voor roeiers. Sinds 2005, is Glen Burston, Operaties Manager, de drijvende kracht achter Hudson's innovatie. Glen heeft zijn Master of Engineering kennis en nationale roeiervaring toegepast om het bedrijf te transformeren in een cutting-edge productiesucces.
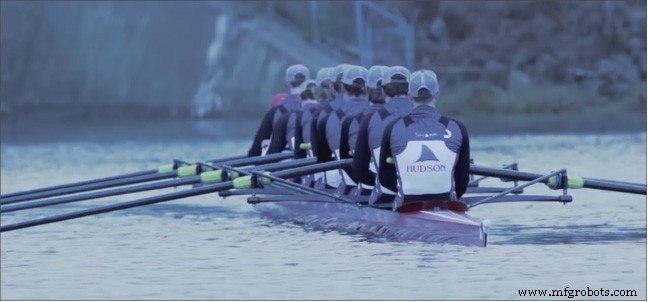
In 2015, werden plannen gemaakt om een lijn van lichtere, snellere boten te bouwen bestaande uit alle koolstofvezelcomponenten genaamd Ultimate Super Predator (USP). Hudson's vermogen om deze lijn snel op de markt te brengen zou hun competitieve voordeel en hun staande als industrieleider versterken. Echter, hun vermogen om dit te doen werd belemmerd door de trage omlooptijd en hoge kosten geassocieerd met het uitbesteden van 90% van hun gefreesde onderdelen. In het bijzonder, de aluminium vormgieten die nodig waren om alle koolstofvezelonderdelen te maken die een roeischaal omvatten, werden verwacht over een 3-jaarsperiode voltooid te worden — en die tijdlijn zou gewoon niet doen.
Hudson's Mechanisch Engineering Technoloog, Cam Fisher herinnert zich, "We hebben een tamelijk grote 3-as CNC-router die alle trimwerk voor de boethulsen doet en alle randprofielering van de boten, maar het heeft niet de nauwkeurigheid nodig voor vormgieten."
Dus, de zoektocht naar nieuwe CNC-bewerkingstechnologie begon. Het werd snel duidelijk dat standaard CNC-routers niet de nauwkeurigheid zouden hebben die ze nodig hadden voor vormgieten, en met hun grootste onderdeel in de orde van 64 inch van punt tot punt, zou een conventionele VMC waarschijnlijk niet het aantal werkgebied hebben dat ze nodig hadden. Dit was verergerd door het feit dat de ruimte die ze voor de machine hadden gereserveerd 20' x 10' (200 vierkante voeten) was. Echter, toen Glen Burston DATRON vond, leek het dat al Hudson Boat Works' "pijnpunten" aangepakt konden worden. Cam Fisher herinnert zich "In het algemeen, kijk je naar je Haas-machines omdat die naam altijd ergens is en we keken naar enkele andere grotere frezen. Maar, Glen kwam DATRON tegen en toen Jack Coughlan met ze sprak, leek hun MLCube-machine net al de punten te raken die we nodig hadden. Voetafdruk was een van de grote omdat we niet veel ruimte in onze winkel hebben om een heel grote freesmachine neer te zetten. De MLCube zou niet te veel ruimte innemen en wat we met een 60" x 40" werkgebied konden doen zou ongelooflijk zijn."
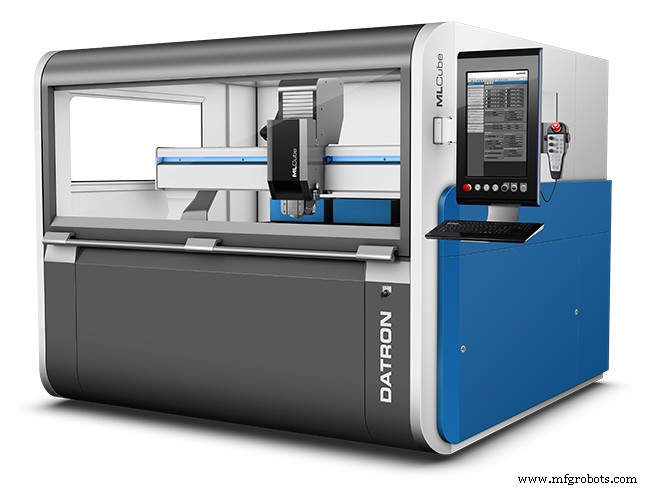
Het werd besloten dat Hudson Boat Works hun grootste model naar DATRON zou sturen voor een testpassing in hun Technologiecentrum in New England. Dit gebogen deel leek bijna als een enorme boomerang met een span van 64 inch tussen de twee punten. Dit betekende dat DATRON een beetje "creatief" moest zijn met de plaatsing van het deel en het verplaatsen van een gereedschapsmagazijn op de machinebank. Maar, met dit deel dat een "worst case scenario" vertegenwoordigde, waren ze ervan overtuigd dat ze de juiste oplossing voor Hudson hadden.
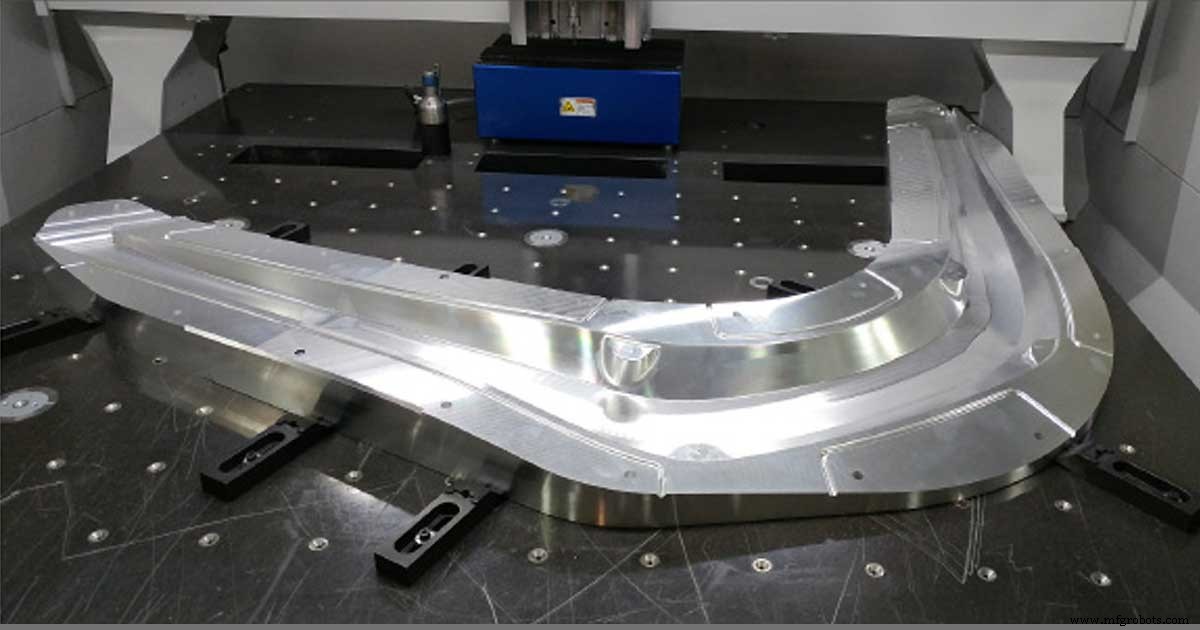
Uiteindelijk bleek dit waar te zijn en Hudson was heel enthousiast om de DATRON MLCue te kopen. Nu, net meer dan een jaar later, rapporteert Cam Fisher, "Het brengen van de DATRON-machine was een enorme kostenvermijding recht van de start. Oorspronkelijk keken we naar de 2-3 jaar markeer om alles wat we nodig hadden via uitbesteding te krijgen en de kosten van deze zeer grote vormgieten was astronomisch. Met de DATRON, zijn we al op het punt waar we klaar zijn om alles aan te bieden. In minder dan een jaar, zijn we waar we niet zouden zijn tot ongeveer 4 jaar van nu. Het brengen van deze lijn USP-boten op de markt gaf ons een enorm competitief voordeel." https://www.youtube.com/embed/-gsNvltcJJQ?feature=oembed&enablejsapi=1&origin=https://www.datron.com
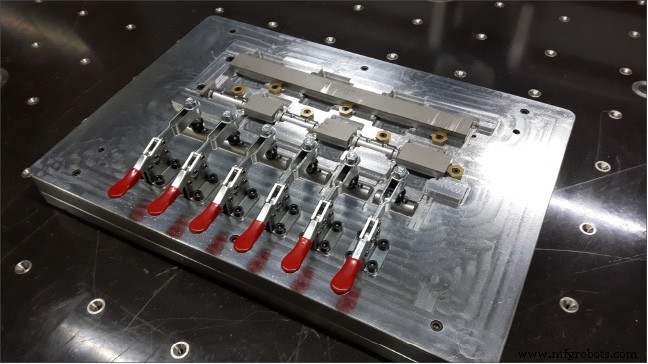
Naast de vormgieten die ze voltooid hebben, produceert Hudson Boat Works aluminiumonderdelen voor de rigging op hun boten en zoals gepland zijn ze overgegaan op deze productiefase voor hun nieuwe lijn. Fisher zegt, "Nu, kom ik uit het maken van vormgieten en breng ik productieonderdelen binnen. Ik had nog een vormgietfixateur op de machine vorige week en een ander deel kwam binnen en ik nam de andere fixateur nooit van de machine af. Vanwege de conicale, positioneerde ik het nieuwe deel waar ik het wilde en was ik van start."
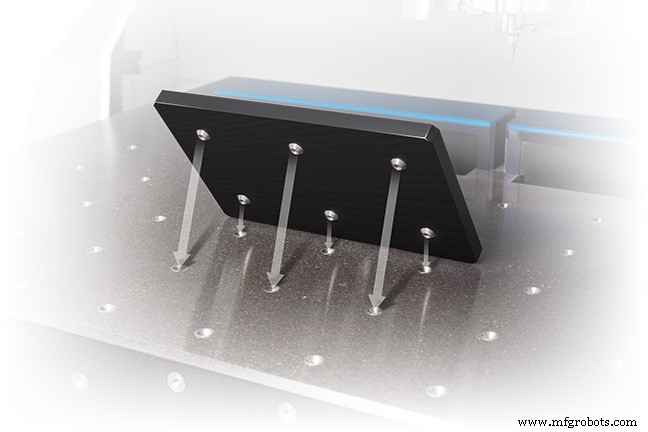
Fisher refereert aan een systeem van conicale geïntegreerd in de bank van de MLCube. Deze conicale worden gebruikt om werkhoudering te positioneren zoals klemmen, paletten en vacuümklemmen. De conicale gaten worden door de machine zelf gefreesd op het oppervlak van de bewerkingstafel. Dit resulteert in een "boss-in-cavity" systeem dat locatieherhaalbaarheid garandeert. Dus, als hij in het midden van een batch onderdelen zit en een onverwacht rushproject binnenkomt, kan hij één fixateur verwijderen en vervangen door de fixateur voor de nieuwe taak. Wanneer de rushtaak voltooid is, keert hij de eerste fixateur terug naar zijn plaats en kiest hij waar hij gebleven was. Omdat de MLCube zo'n groot werkgebied heeft, kan het meer dan één fixateur of opstelling accommoderen en in het geval dat Fisher noemde, vond hij gewoon een lege ruimte op de bank voor het nieuwe deel.
De aluminium rigging onderdelen die Fisher nu maakt zullen op de boot's outriggers gegoten worden en hij is onder de indruk van hoe de onderdelen van de machine afkomen "Gaan met ethanol als koelmiddel voor deze aluminiumonderdelen, ze komen van de machine en gaan recht naar onze letsel – omdat de ethanol verdampt is er geen na-werk te doen aan ze. Ze zijn gewoon schoon en klaar om te lassen. Dat is een enorme tijdbesparing."
Maar aluminium is niet het enige metaal dat Hudson op de DATRON-machine zal snijden en Fisher commentarieert op additionele plannen, "We zullen titanium ook binnenbrengen. Met alle koolstofvezelonderdelen, zijn alle metalen componenten die erin gaan titanium. Titanium is niet een leuk metaal om te snijden, maar voor één deel dat ik tot nu toe op de DATRON gedaan heb, liep ik op 200-220 ipm wat ongelooflijk snel is en ik dial nog steeds de voedsnelheden en snelheden in."
Om het programma voor het titaniumdeel te optimaliseren, raadpleegde Fisher DATRON Applicatie Technicus, Dann Demazure, en herinnert zich, "DATRON's applicatietechnici zijn geweldig en hebben me veel informatie gestuurd om me te helpen in mijn inspanning om de titaniumdelen in te stellen. Dann deed een ton onderzoek voor me. Aangezien ik niet veel ervaring had met het, zou het moeilijk zijn geweest om het zonder veel trial and error uit te zoeken, maar de DATRON-kers komen altijd door."
Deze soort relatie tussen operators en DATRON Applicatie Technici is gemeenschappelijk en wordt over het algemeen geïnitieerd tijdens het verkoopproces en bevestigd tijdens machine-installatie en training. Dat is het geval met Fisher en Demazure en Fisher zegt, "We hadden 3 dagen training met Dann Demazure, hier op ons faciliteit en dat is echt alles wat het kostte, een paar dagen en we waren klaar om te gaan. Het was pretty mind blowing om de machine te laten landen en de volgende dag waren we al onderdelen aan het frezen."
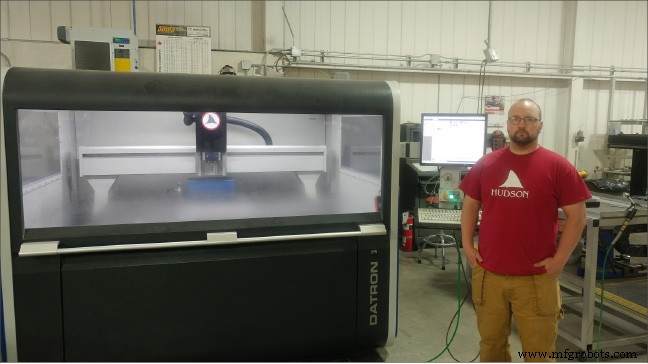
De initiële installatie omvatte de integratie van HSMWORKS die Hudson Boat Works had gekocht op hetzelfde moment als de DATRON-machine. Fisher commentarieert op de gemakkelijkheid van integratie, "Naast het brengen van de DATRON hebben we ook 3D CAM-software meegebracht die we nooit eerder gebruikt hadden. We besteedden alles uit, dus zelfs als we een vormgiet in huis deden, besteedden we nog steeds alle programmering uit. We gingen met HSMWORKS omdat we zwaar SolidWorks-gebaseerd zijn hier. De post die bij HSMWORKS voor DATRON kwam kon niet beter zijn. Ik kwam een beetje groen binnen met net enige ervaring met 2D platte delen, maar na het een beetje draaien, denk ik dat ik iemand anders in 2 dagen kan trainen om deze machine te gebruiken zelfs als ze nooit een DATRON gezien hebben … of nooit zelfs een CNC-machine gezien hebben. Het is ZO makkelijk!"
CNC machine
- Hoogsnelheidsmachine voor uitgebreid metaal: Precisie & Efficiëntie
- Premium hoogsnelheidsspindels voor superieure koppelprestaties
- Hogesnelheidsmachines Uitgelegd: Kenmerken & Industriële Impact
- Rapid Prototyping Revolusioneren met AFPM
- High-Speed 3D-Printen met de AION500 MK3 - Ongeëvenaarde Snelheid, Precisie en Kracht
- 3D-Printen Revolusioneren: De AION500 MK3 Levert 10× Snelheid en Precisie
- Hoge Supply Chain Maturiteit Toch Onvoorbereid op COVID-19, Enquête Toont Aan
- Versnellen van duurzaamheid: Hoe bedrijfsaccelerators snellere impact drijven
- Verticale Freesmachines Meesteren: Voordelen, Operaties en Waarom Ze Horizontale Modellen Overtreffen
- Hoog flexibele CNC-automatiseringslijnen voor geavanceerde productie
- GT-32 Hogesnelheid CNC Draaibank – Precisie, Rigiditeit, en Snelheid