



Consistente Snijdiepte Beheersen: 4 Bewezen Technieken voor CNC Bewerking
4 Manieren om Consistente Snijdiepte te Garanderen (zelfs op oppervlakken die allesbehalve plat zijn): Voor zover je CNC betreft, is de wereld alle zonneschijn en rozen: je snijgereedschap buigt of slijtet nooit, je spanning is rigide en vrij van trillingen, en het oppervlak van je werkstuk is perfect plat. Echter, wij met grijze stof hier in de echte wereld weten dat de waarheid van de situatie allesbehalve perfect is – gereedschappen slijten, spannen buigen, en dat oppervlak dat je gaat frezen is net zo plat als de goede aarde zelf.
De video hierboven legt het allemaal uit!
Video met dank aan #rapiddtm – bezoek ze op Facebook!
Als je onze blog volgt, weet je al dat we hebben gesproken over hoe je gereedschapsafbuiging onder controle kunt krijgen, en tips gedeeld over best practices voor werkspanning. Vandaag gaan we een paar trucs bespreken die je kunt gebruiken om een consistente snijdiepte te handhaven bij graveren, markeren of frezen van oppervlakken die niet precies het posterchild van platheid zijn.
Platheid Definiëren:
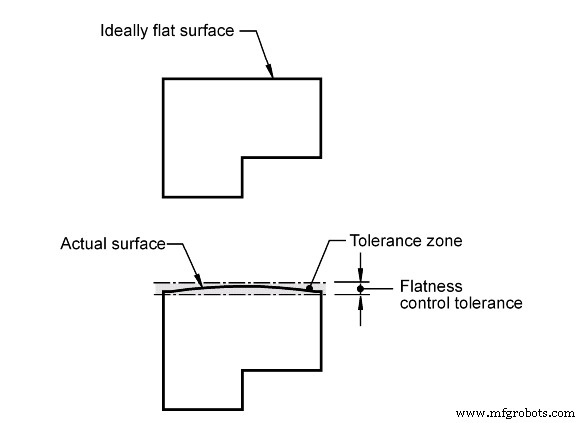
Eenvoudig gezegd, wordt de term "platheid" gebruikt om een gebied tussen twee parallellijnen te beschrijven waarbinnen een oppervlak moet liggen. Deze specificatie werkt vaak in combinatie met andere dimensionale oproepen op de tekening om het bereik van mogelijke locaties van een gegeven oppervlak te beschrijven:
Afbeeldingscredit: https://www.engineeringessentials.com/gdt/flatness/flatness.htm
Zoals je misschien wel of niet hebt gerealiseerd, is geen enkel oppervlak perfect plat – inderdaad komen heel weinig oppervlakken ook maar in de buurt van perfecte platheid – en als het op geproduceerde delen aankomt, kost platheid geld. Dus, als het niet plat hoeft te zijn, of als de tekening het niet als plat definieert, moet je aannemen dat het echt niet plat is. Afhankelijk van wat je met een bepaald oppervlak moet doen, zal de platheid (of het gebrek eraan) een sleutelrol moeten spelen in je freesstrategie.
Consistente Snijdiepte Methode 1: Kwalificeer het Oppervlak
Als je in staat bent om dit te doen, is het kwalificeren van het oppervlak verreweg de makkelijkste en meest zekere manier om ervoor te zorgen dat het oppervlak waar je over gaat werken redelijk plat en waar is. Een oppervlak kwalificeren is gewoon fancy freesmachinist taal voor het vlakfrezen van het hele oppervlak, een paar duizendsten inch af te nemen per keer tot het hele oppervlak redelijk uniform is in termen van platheid. Een kwalificatiepas is vaak de eerste stap die je ziet wanneer je een freesproces op een werkvloer of online bekijkt en dit is om een aantal redenen, niet in het minst om de platheid van het betrokken oppervlak te garanderen.
Als je begint met een stuk billet of rauwe voorraad, is het kwalificeren van een oppervlak bijna altijd een optie en in het algemeen gewoon goede freesmachinist praktijk. Soms is het kwalificeren van het oppervlak echter simpelweg geen optie – zoals bij het werken met drukgegieten materiaal, een smedstuk, of met anderszins voltooide delen die simpelweg markering of serialisatie nodig hebben. In deze gevallen zal een andere strategie moeten worden ingezet om een goed resultaat te bereiken.
Consistente Snijdiepte Methode 2: Gebruik van een Veerbelaste Graveertool
Als je alleen een basis gravering of deelmarkering hoeft te doen, en je oppervlak een beetje "overal en nergens" is, kan een veerbelaste graveertool precies wat de dokter voorschreef zijn. Veerbelaste tools komen in een paar verschillende varianten, met de populairste versies een veerbelaste versie van een traditionele gespleten schacht graveertool en een veerbelaste "sleep graveerbit", ook wel een "scribe" tool genoemd.
Veerbelaste Graveertool: Deze tool kan je in de buurt houden bij basale graveringsjobs.
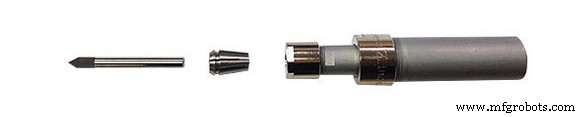
Veerbelaste graveertools incorporeren een comprimeerbaar mechanisch systeem tussen de spindelinterface en het snijgereedschap. Deze toolassemblages hebben meestal 0,20" tot 0,40" veerweg, dus ze kunnen een tamelijk dramatische verandering in Z-hoogte absorberen terwijl ze een consistente neerwaartse druk op het werkstuk handhaven. Veerbelaste graveerbits gebruiken een getapte gespleten schacht graveertool en kunnen als zodanig een verscheidenheid aan graveringsbreedtes en -dieptes produceren. Sleep graveer- of scribe tools worden letterlijk alleen over een oppervlak gesleept en zijn niet ontworpen om een rotationeel element in het proces te incorporeren. Als resultaat zijn scribe tools echt alleen geschikt voor zeer ondiepe deelmarkering.
Hoewel deze tools niet van veel hulp zullen zijn bij frees- of boorapplicaties, presteren ze heel goed voor ondiepe tot matige diepte deelmarkering. Er zijn echter enkele nadelen aan dit type tool: een veelvoorkomende schachtdiameter voor deze tools is ¾", wat te groot kan zijn voor sommige spindels. Ook, aangezien deze tools een mechanische assemblage zijn, zijn ze meestal beperkt tot 10.000 RPM max. Deze beperking kan je dwingen je voedsnelheid te verlagen, wat je cyclusijd verlengt.
Dus, als je gereedschappen moet klaarmaken om duizend gegoten aluminium delen te serialiseren, zal een veerbelaste tool waarschijnlijk het werk doen. Echter, als je van plan bent een frees- of boorproces te voltooien, of als de job een diepe, brede, of ingewikkelde/hoogwaardige gravering vereist, moet je wellicht andere methoden gebruiken om het werk gedaan te krijgen.
Consistente Snijdiepte Methode 3: Gebruik van een Tastsysteem om een Ongeregeld Oppervlak in te Meten
Oppervlaktemeting via tasten omvat meestal het geven van de machine verschillende basisdetails over wat je wilt tasten: grootte van het tastgebied, raster van het tastrooster, enz. Daarvanaf zal de machine zo vaak als nodig is op het werkstuk tasten om het gespecificeerde gebied te tasten tot de gewenste roosterpas. Zodra de tastcyclus voltooid is, zal de machinebesturing het snijbestand dat geprogrammeerd is om op een plat 2D oppervlak te frezen, aanpassen met de variatie in Z van het werkstuk die tijdens de tastcyclus is gevonden. Op deze manier, wanneer de frees het proces van frezen of graveren op het oppervlak begint, zal de diepte automatisch varieren zodat je een consistente snijdiepte krijgt ongeacht variatie in de Z-hoogte van het oppervlak.
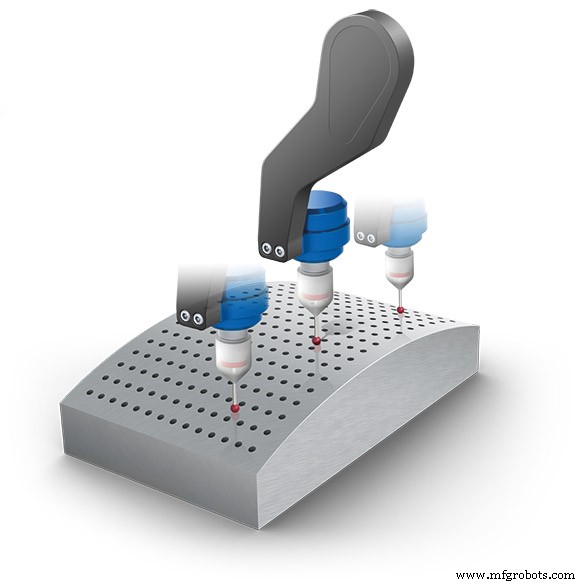
Niet alle CNC machines bieden tasten aan, en oppervlaktemeting is niet altijd een optie wanneer ze dat wel doen. Maar als je machine tasten en oppervlaktemeting heeft, is het geen slecht idee om er vertrouwd mee te raken – je weet nooit wanneer het handig kan komen.
Consistente Snijdiepte Methode 4: CMM Oppervlaktemeting en Afbeeldingsprojectie in CAM
Als alles mislukt… wanneer je het oppervlak niet kunt kwalificeren, wanneer een veerbelaste tool niet doet wat je nodig hebt en je CNC machine geen tasten heeft, wanneer je een CMM liggen hebt die beschikbaar is voor gebruik en je niet erg vindt een hoop CAM-werk te doen, is er een optie van laatste redmiddel.
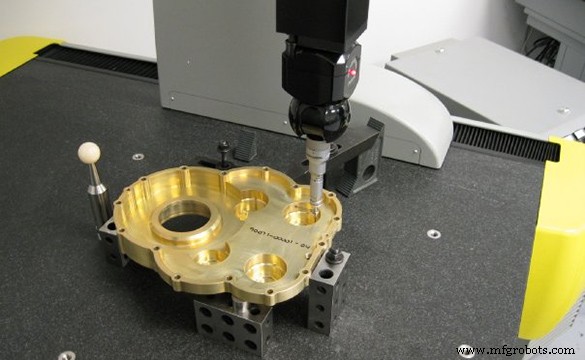
Bovenstaande foto met dank aan #rapiddtm – bezoek ze op Facebook!
Het gebruik van een CMM om een oppervlak te meten om hoogte-onregelmatigheden te compenseren is erg vergelijkbaar met het doen ervan op de CNC machine zelf – echter zonder de luxe van het hebben van de meting, frezen en NC geïntegreerd in één, wordt het proces veel meer arbeidsintensief.
Dit proces is betrokken genoeg dat er gemakkelijk een heel artikel voor geschreven zou kunnen worden. In een poging om beknopt te zijn, zal ik het terugbrengen tot een stap-voor-stap samenvatting:
- 1. Laad het werkstuk op de CMM
- 2. Meet handmatig zoveel punten als nodig om de volledige oppervlaktevariabiliteit binnen het werkgebied te realiseren
- 3. Exporteer de resulterende puntenwolk naar je CAD software
- 4. Maak splines die de gemeten punten verbinden om een 3D oppervlaktekaart te maken
- 5. Exporteer 3D oppervlaktekaart naar CAM software
- 6. Projecteer artwork / gefreeste kenmerken op het 3D oppervlak
- 7. Genereer benodigde toolpaths en post het snijbestand naar je CNC
- 8. Laad werkstuk op CNC en draai het deel
Om het duidelijk te maken: dit proces zou 100% herhaald moeten worden voor elke enkele deellaag. Zoals je waarschijnlijk kunt zien, zou het gebruik van deze methode een job die begin tot eind in ongeveer een dag gedaan zou zijn met tasten in de machine, gemakkelijk uitrekken naar meerdere dagen – puur door de vervelende aard van het moeten gebruiken van een CMM om het oppervlak te meten.
Niets in deze wereld is perfect – maar de capaciteit om imperfecties te managen om een goed resultaat te produceren ongeacht wat er is, is een van de dingen die goede freesmachinisten van grote scheidt. Ik hoop dat de methoden beschreven in deze post je een voordeel zullen geven de volgende keer dat je geconfronteerd wordt met een werkstuk dat er meer uitziet als een chips dan als een pannenkoek.
CNC machine
- Bewezen Strategieën om Tool Pon Levensduur te Verlengen en Downtime te Minimaliseren
- Maximaliseer de Levensduur van Ponstang: 5 Bewezen Strategieën
- Praktische strategieën om emissies in magazijnen en distributie te verminderen
- 3 Bewezen Strategieën voor E‑Retailers om Verzendkosten te Verlagen en Klanten Tevreden te Stellen
- Maximaliseer Standtijd & Verhoog Productiviteit: 5 Bewezen Strategieën
- Freeskundigen makes machtigen: In-proces oppervlakte-inspectie voor superieure productkwaliteit
- 8 veelvoorkomende fouten die frees levensduur verkorten
- Snijdiepte beheersen: Perferieel, Slotting en HEM strategieën voor precieze freesbewerking
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- De G76 Draaicyclus beheersen: Volledige controle over passen en snijdiepte
- Waterstraalsnijden: De ultieme veelzijdige tool voor elke productiewerkplaats