



De Vier Belangrijkste Lasposities Begrijpen Voor Elke Toepassing
Wie nog nooit leslassen heeft gevolgd of metaal in het veld heeft gesmolten, zou kunnen aannemen dat een lasker simpelweg aan een werkstation zit en de metalen componenten voor zich fusieert, vrij rond de tafel beweegt en het werkstuk herpositioneert zoals nodig.
Maar in alledaagse werkomgevingen, kan metaal verbinden veel lastiger zijn. Werkstukken kunnen aan het plafond, de hoek, of de vloer bevestigd zijn.
Laskers hebben technieken nodig om in elke positie te kunnen lassen. Zo zijn de vier gangbare lasposities ontwikkeld.
Wat Is Een Laspositie?
Lasposities zijn eigenlijk de verschillende hoeken van metaal verbinden. Normaal zijn er vier typen lasposities: horizontaal, plat, verticaal, en bovenhoofd. En de meest voorkomende typen lassen zijn keuzelas en kevelas. Laskers kunnen deze twee lassen in alle vier posities uitvoeren. Naast dit, zijn er speciale letters om kevelas en keuzelas aan te duiden.
Er zijn vier typen lasposities namelijk:
- Platte positie.
- Horizontale positie.
- Verticale positie.
- Bovenhoofd positie.
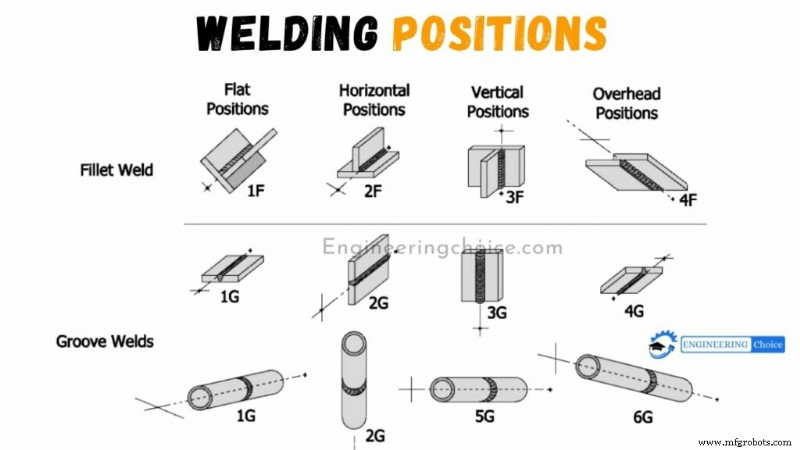
Kevelas (F) – Het is een lasmethode voor het combineren van twee delen metaal verticaal of licht onder een hoek.
Keuzelas (G) – Het is een las gemaakt in de keuze. Het vereist volledige penetratie voor het leggen van sterke lassen.
MEER: Wat is Lassen?
Keuze En Kevelas Posities:
Normaal worden de volgende nummers en letters gebruikt.
Voor keuzelas posities
- 1G – (platte laspositie)
- 2G – (horizontale laspositie)
- 3G – (verticale laspositie)
- 4G – (bovenhoofd laspositie of bovenhoofd)
- 5G – (opwaarts/neerwaarts verticale laspositie)
- 6G/6GR – (bovenhoofd verticale laspositie)
Voor kevelas posities
- 1F – (platte laspositie)
- 2F – (horizontale laspositie)
- 3F – (verticale laspositie)
- 4F – (bovenhoofd laspositie of bovenhoofd)
Verschillende Lasposities
Een laspositie is een techniek die een lasker in staat stelt om metalen te verbinden in de positie waarin ze gevonden worden of de positie waarin een specifiek component gebruikt zal worden.
Er zijn vier hoofdtypen lasposities:
1. Platte positie
Ook aangeduid als "down hand" positie, is de platte positie las de makkelijkste en vaak de eerste las die nieuwe studenten leren. De te verbinden metalen worden plat geplaatst, en de lasker leidt de elektrische boog over hen heen, bewegend over het werkstuk in een horizontale richting. De bovenzijde van de naad wordt samengelast, waardoor het gesmolten materiaal naar beneden in de randen of keuze kan bewegen.
2. Horizontale Positie
De horizontale positie wordt beschouwd als een buitennormale positie las. Samen met de verticale en bovenhoofd, kan de horizontale positie uitdagender zijn om uit te voeren en een hoger vaardigheidsniveau vereisen.
De lasas is horizontaal. Hoe de positie uitgevoerd wordt hangt af van het type las. Voor een kevelas, wordt de lasnaad geplaatst waar een verticale en een horizontaal metaalstuk elkaar ontmoeten op een 90 graden hoek. Bij het uitvoeren van een keuzelas, zal het lasgezicht langs een verticaal vlak zijn.
3. Verticale Positie
Voor een verticale positie las, zullen zowel de las als de plaat verticaal liggen. Een van de grote problemen bij het uitvoeren van deze las is het gesmolten metaal dat naar beneden vloeit en ophoopt. Lassen in afwaartse of opwaartse verticale positie kan dit probleem voorkomen.
4. Bovenhoofd
De bovenhoofd positie las is de moeilijkste positie om in te werken. Het lassen zal uitgevoerd worden met de twee metaalstukken boven de lasker, en de lasker moet zichzelf en de apparatuur aanwinkelen om de natten te bereiken.
Een groot probleem kan het metalen zijn dat van de plaat afzak. Wanneer het metaal zak, creëert het een kronkel. Om dit probleem te voorkomen, moet het bad van gesmolten metaal klein gehouden worden.
6G Lasposities
Dit is een van de moeilijkste typen lasposities voor laskers om uit te voeren. De positie is een voorwaarde voor certificering. Tot een mate is deze positie vergelijkbaar met 5G/PH/PJ maar de pijp staat op 45° ten opzichte van de andere. Andere namen zijn 6G Opwaarts/H-L045 en 6G Neerwaarts/J-L045 Positie.
6G laspositie ook bekend als bovenhoofd laspositie of laskercertificering testpositie. In deze positie, moet één pijp op een 45° hoek ten opzichte van de andere gepositioneerd worden. Daarom wordt het de meest complexe en uitdagende positie voor laskers. Verder moeten laskers veel lichaamsposities maken tijdens het lassen.
Terwijl 6G positie lassen, zijn er hoofdzakelijk drie lassen d.w.z., horizontaal (moeilijk), plat (makkelijk), en verticaal lassen (veeleisend). Vullingmetaal dat naar beneden vloeit is de hoofdoorzaak van de moeilijkheid. En in een verticale positie, wordt het nog moeilijker voor laskers omdat het bovenhoofd lassen is.
Daarom heeft een lasker veel oefening in een 6G positie nodig voordat hij gaat voor de echte las. Een gecertificeerde lasker komt zelden een 6G positie tegen tijdens het werken in de industrie tijdens hun dienst, maar het is een veelvoorkomende pre-indiensttreding toets voor hen.
Het hoofddoel van een 6G laspositie is voor de fabricage en installatie van pijpen en pijpleidingen voornamelijk in chemische installaties, olie- en gasinstallaties, industriële installaties, en elke andere vergelijkbare industrie die pijpen en pijpleidingen gebruikt.
Laspositie Video
Productieproces
- De uitdagingen van aluminiumlassen navigeren
- De Vier Essentiële Lasposities Begrijpen
- Uitgebreide gids tot buigtechnieken voor buizen
- Typen Onderhoudsmedewerkers: Rollen, Verantwoordelijkheden En Kleur Van De Das Uitgelegd
- De Ultieme Gids Naar Nageltypen: Elk Soort Begrijpen
- Typen straalmiddelen: het juiste materiaal kiezen voor uw project
- De Verschillende Rollen van Fabrieksarbeiders Begrijpen
- Expertgids Effectieve Ontgrondingsmethoden
- Essentiële handgereedschappen voor timmerlieden en doe-het-zelvers
- Beregeningshulpmiddelen: essentiële typen voor efficiënt waterbeheer
- Polystyreen Toepassingen: Van Verpakking tot Bouw