



Precieze kobelbewerking: Essentiële voorzorgsmaatregelen voor superieure oppervlaktekwaliteit
Voor kobelprecisie-onderdelen met hoge eisen aan oppervlaktekwaliteit en uiterlijke precisie, moet de slijpproductie en -verwerking plaatsvinden volgens het precisiebewerkingsproces om de kwaliteitsstandaarden te halen. Het algemene productieproces van standaardonderdelen kan echter niet mechanisch worden toegepast. Dit lost niet alleen het probleem niet dat slijpsel het slijphiel verstopt, maar zorgt ook voor ruwheid en krassen op het oppervlak van precisie-onderdelen, wat leidt tot een vermindering van de bewerkingskwaliteit. Hieronder volgen de voorzorgsmaatregelen voor precisie-kobelbewerking.
Voorzorgsmaatregelen bij het bewerken van precisie-kobelonderdelen
Gegeven de eigenschappen van koper, is de eerste overweging bij de verwerking de duktiliteit. Iedereen weet dat werkstukken met betere duktiliteit zachter zijn. Voor zachte koperonderdelen is draaibewerking moeilijk, wat CNC-draaibewerking van koperonderdelen vereist. Er zijn twee cruciale factoren bij de verwerking van koperonderdelen: de snijsnelheid tijdens het snijden en de voedsnelheid tijdens het snijden. Deze twee factoren zijn van vitaal belang en worden specifiek benadrukt in het CNC-draaiproces van koperonderdelen.
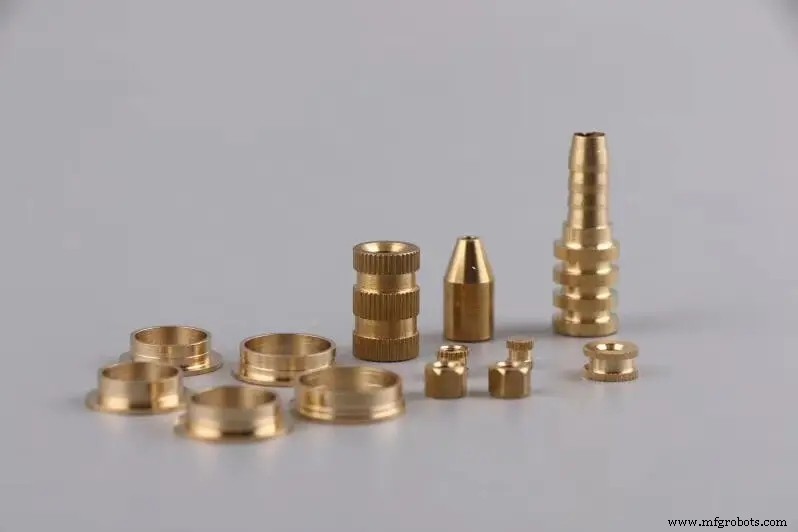
Een zeer belangrijke eigenschap van koper is de lage hardheid, wat gemakkelijk problemen veroorzaakt tijdens de bewerking. Koper is zacht, en de span kan zich gemakkelijk op de snijrand hechten, wat de bewerkingsoppervlakte-kwaliteit en de levensduur van het gereedschap beïnvloedt. Bovendien neigt het bewerkte werkstukoppervlak tot het vormen van golvende rimpels (waterripple) en geluidsproductie. Zuiver koper heeft een grote uitdilatatiecoëfficiënt en vervormt gemakkelijk onder invloed van de snijtemperatuur, waardoor het moeilijk is de afwerkdimensies en geometrische nauwkeurigheid te controleren. Als zuiver koper dergelijke makkelijk bewerkbare elementen als zwavel en lood bevat, verbetert de bewerkbaarheid. De zwaarte en plasticiteit van koper zijn relatief groot. De grote thermische vervorming tijdens het snijden vereist scherpe snijgereedschappen, lichte snijden, soepel spanverloop en het proberen de snijtemperatuur te verlagen.
Bij het gebruik van een CNC-verticaal bewerkingscentrum voor hogesnelheidsfrezen van koperwerkstukken, neemt de snijkracht af met de toename van de snijsnelheid, wat de snijvervormingscoëfficiënt van het koperwerkstuk aanzienlijk verlaagt. De oppervlaktekwaliteit van hogesnelheidsfrezen van koperlegeringen is uitstekend, wat volgende afwerkbewerkingen kan besparen. Bij het snijden van bewerkte koperonderdelen neemt de oppervlaktekwaliteit toe met de toename van de snijsnelheid en af met de toename van de voedsnelheid. Echter, bij hogesnelheidsbewerking heeft het verhogen van de voedsnelheid een veel geringere invloed op de oppervlaktekwaliteit dan bij lage-snelheidsbewerking.
Oppervlaktebehandelingsproces van koperonderdelen
Omdat koperonderdelen corrosiebestendig zijn, is oppervlaktebehandeling onder normale omstandigheden niet vereist. Echter, om te voldoen aan de oppervlaktebehandelingsvereisten voor precisie-koperonderdelen van klanten, bekijken we de veelvoorkomende oppervlaktebehandelingsprocessen voor precisie-koperonderdelen.
- Galvaniseren:
De te galvaniseren onderdelen worden gedompeld in een waterige oplossing met het af te zetten metaalverbinding, en er wordt stroom door de galvanisatiebad geleid om het galvanisatiemetaal op de onderdelen te precipitaten en af te zetten. Over het algemeen worden galvaniseren, verkoperen, vernikkelen, koper-nikkellegering, etc. gebruikt voor galvaniseren, en soms worden ook zwart koken (bluing), fosfateren, etc. meegerekend.
- Mechanisch galvaniseren:
De productoppervlak wordt bebumperd door de deeltjes van het bekledingsmetaal, en de bekleding wordt koud gelast op de productoppervlak.
- Warm galvaniseren:
Dit wordt voltooid door koolstofstaalonderdelen te dompelen in een bad van gesmolten zink met een temperatuur van ongeveer 510 °C. Hierdoor wordt het ijzer-zinklegering op het oppervlak van staalonderdelen geleidelijk gepassiveerd zink op het uiterlijke oppervlak van producten. Warm veralumineren is een vergelijkbaar proces.
Het oppervlaktebehandelingsproces van precisie-koperonderdelen is het proces van het vormen van een bekleding op het oppervlak van het werkstuk door bepaalde methoden. Het doel is om de precisie-koperonderdelen een mooi oppervlak en anticorrosie-effect te geven.
Productieproces
- Precisie-bewerking: Standaard vs. Niet-standaard onderdelen uitgelegd
- Precisie Mechanische Componenten Productie: Een Complete Gids
- Precisie Metaalbewerking: Een Uitgebreide Gids voor Exacte Fabricage
- Snel Prototyping voor Preciezebewerking: Snelheid & Nauwkeurigheid
- Precisie-bewerking Uitgelegd: Sleutelterminologie & Technieken
- Precisie bewerking: traceerbaarheidspraktijken voor productie-excellentie
- Hoogpresterende snijgereedschappen voor precisiebewerking
- Geavanceerde Oppervlaktebehandelingen voor Precisie-gefreesde Luchtvaartonderdelen
- Belangrijke Industrieën die Rekenen op Precisie CNC-gefreesde Onderdelen
- VTC 1000: Versnel mid-range draaien met modulaire precisie
- R07 Cincom CNC Draaibank – Precisie 7 mm Bewerking voor Kleine Onderdelen