



Het ideale gereedschap kiezen voor het bewerken van aangeharden staal
Wat is aangeharden staal?
Aangeharden staal verwijst naar het staal met martensitische structuur en hardheid hoger dan HRC50 na aanharden. Het neemt een groot deel in moeilijk te snijden materialen in. Slijpen is een traditionele methode voor het bewerken van gehard staal. Echter, draaien, frezen, boren, boren en reamen worden vaak gebruikt om de bewerkingsefficiëntie te verbeteren en het probleem op te lossen dat de vorm- en liggingfouten van het werkstuk na slijpen en aanharden te complex zijn om te produceren.
Kenmerken van aangeharden staal
De snijkenmerken van aangeharden staal zijn als volgt:
- (1) De hoofdsnijkenmerken van aangeharden staal zijn hoge hardheid, hoge sterkte en bijna geen plasticiteit.
- (2) Grote snijkracht en hoge snijtemperatuur
- (3) Aangeharden staal heeft hoge hardheid en brosheid. Het is niet gemakkelijk om spaan te produceren tijdens snijden, en lage oppervlakteruwheid kan op het bewerkte oppervlak worden verkregen.
- (4) De snijrand is gemakkelijk te breken en te verslijten
- (5) Lage thermische geleiding
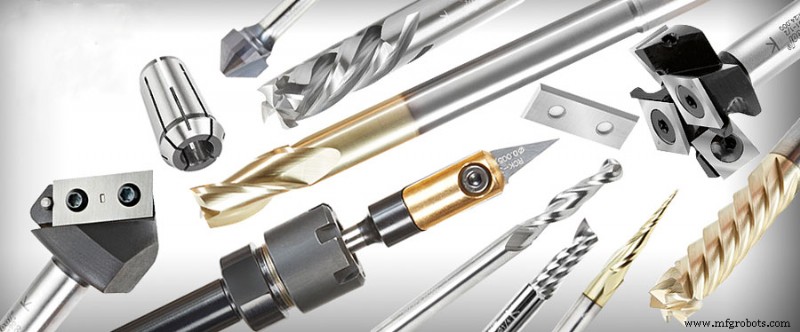
Hoe gereedschapsmateriaal te selecteren voor het bewerken van gehard staal?
Het is een belangrijke voorwaarde om het snijgereedschapsmateriaal redelijk te selecteren voor het bewerken van aangeharden staal. Volgens de snijkenmerken van aangeharden staal, moeten gereedschapsmaterialen niet alleen hoge hardheid, slijtvastheid en hittebestendigheid hebben, maar ook zekere sterkte en thermische geleiding.
(1) Hardmetaal: om de prestaties van hardmetaal te verbeteren, moet bij het selecteren van hardmetaal hardmetaal met een geschikte hoeveelheid TAC of NBC ultra-fijne deeltjes worden bevorzugd. Het toevoegen van TAC en NBC deeltjes in WC Co hardmetaal kan de korrelgrootte van hardmetaal verfijnen en de slijtvastheid van hardmetaal verbeteren. TAC kan ook de wrijvingscoëfficiënt van hardmetaal verminderen, de snijtemperatuur verlagen, en de warmtebarsting en thermoplastische vervormingsweerstand van hardmetaal verbeteren. Tegelijkertijd, vergeleken met gewoon hardmetaal, kan WC korrel worden verfijnd tot 0,5-1 µm. De hardheid toegenomen met HRA1,5-2, de buigsterkte toegenomen met 600-800 MPa, en de hoge temperatuur hardheid toegenomen.
Hardmetaalkwaliteiten die veelvoorkomend worden gebruikt voor het snijden van aangeharden staal zijn: YM051, YM052, YN05, YN10, etc.
(2) Keramische snijgereedschappen: door TIC en andere metaalelementen in alumina toe te voegen, het warmtepersproces te adopteren, verbetert de compactheid van keramiek, verbetert de prestaties van alumina-gebaseerde keramieken, verhoogt de hardheid van keramiek tot HRA95,5, de buigsterkte kan 800-1200 MPa bereiken, en de hittebestendigheid kan 1200 ℃ -1300 ℃ bereiken. Aansluiting en diffusieslijtage kunnen in gebruik worden verminderd. Keramische messen zijn geschikt voor draaien, frezen, boren en hobelen van gehard staal.
(3) Kubisch boornitride gereedschap: de hardheid is HV8000-9000, de samengestelde buigsterkte is 900-1300 MPa, de thermische geleiding is hoog, en de hittebestendigheid is 1400 ℃ -1500 ℃, wat de hoogste is onder de gereedschapsmaterialen. Het is erg geschikt voor fijn draaien en half-fijn draaien van aangeharden staal.
Kortom, het beste gereedschapsmateriaal voor het snijden van aangeharden staal is kubisch boornitride mes, gevolgd door keramische gereedschappen, en ten slotte nieuw merk hardmetaal gereedschappen.
Hoe de snijparameters te selecteren bij het bewerken van aangeharden staal?
De snijparameters van aangeharden staal worden voornamelijk geselecteerd volgens de fysieke en mechanische eigenschappen van gereedschapsmaterialen en werkstukmaterialen, werkstukvorm, procesysteemstevigheid en bewerkingsoverslag. Bij het selecteren van de drie elementen van snijparameters, is het eerste om een redelijke snijsnelheid te selecteren, het tweede is de snijdiepte, en het tweede is de voedsnelheid.
(1) Snijsnelheid VC: volgens eerdere ervaring is de snijsnelheid voor het snijden van gehard staal met verschillende gereedschapsmaterialen:
- Hardmetaal mes VC=30~75 m/min
- Keramisch gereedschap VC=60~120 m/min
- Kubisch boornitride mes VC=80~250 m/min
Bij intervalsnijden en de hardheid van het werkstukmateriaal te hoog is, moet de snijsnelheid worden verlaagd, wat over het algemeen meer dan 1/2 van de minimale snijsnelheid is.
(2) Snijdiepte AP: over het algemeen geselecteerd volgens bewerkingsoverslag en procesysteemstevigheid. Over het algemeen, AP=0,1~3 mm.
(3) Voedsnelheid FR: over het algemeen 0,05-0,5 mm/r. Wanneer het werkstukmateriaal hoge hardheid heeft of intervalgesneden wordt, om de eenheidssnij kracht te verminderen, moet de voedsnelheid worden verlaagd om te voorkomen dat het mes instort.
Hoe CBN-gereedschap te gebruiken om gehard staal te snijden?
CBN-messen worden voornamelijk gebruikt om diverse aangeharden stalen en andere moeilijk te snijden materialen te snijden. Het heeft niet alleen een hoge metaalverwijderingssnelheid, maar ook een goede oppervlaktebehandelingskwaliteit. Het snijden van diverse aangeharden stalen kan effectief slijpen vervangen, bewerkingsprocedures verminderen en productiviteit verbeteren. Omdat CBN-gereedschappen hoge hardheid (HV8000~9000) en hoge hittebestendigheid (1400 ℃ ~1500 ℃) hebben, is het toegestaan om gehard staal te snijden met een snijsnelheid die diverse keren hoger is dan die van hardmetaal, en de duurzaamheid is diverse keren tot tientallen keren die van hardmetaal. CBN-gereedschappen zijn niet geschikt voor lage-snelheidssnijden. Het CBN-gereedschap maakt het werkstukmateriaal in een klein snijgebied zacht door de warmte die in het snijproces wordt gegenereerd.
Bij het snijden van materialen met hardheid van HRC55-65, moet de snijsnelheid van CBN-gereedschap binnen het bereik van 90-200 m/min liggen. Tijdens frezen, VC=100-160 m/min, en de voedsnelheid per minuut VF=70-160 mm/min; Tijdens reamen, VC=60-130 m/min, AP=0,1-0,2 mm, F=0,07-0,2 mm/r. CBN-messen worden voornamelijk gebruikt voor half-afwerking en afwerking van aangeharden staal, en hun efficiëntie is ongeveer 10 keer hoger dan die van slijpen.
Voorbeeld van CBN-gereedschap snijden aangeharden staal
Het snijden van aangeharden staal is een van de meest representatieve harde snijmaterialen. In het verleden dachten mensen dat het hard was en alleen geschoven kon worden. Nu, door de vooruitgang van snijtechnologie, zijn mensen gewend om te draaien, frezen, hobelen en boren in plaats van te slijpen.
Het aangeharden lagerstaal (GCr15) werd gedraaid met kubisch boornitride mes KBN100, en de werkstukhardheid was HRC62. Het werkstuk is de buitenring van de lager. De snijparameters zijn VC = 115 m/min, AP = 0,3 mm, F = 0,1 ~ 0,2 mm/r, gereedschapsduurzaamheid voor 60 min, en oppervlakteruwheid Ra1,6.
Samenvatting
Volgens de huidige ervaring is kubisch boornitride CBN-gereedschap het meest geschikte gereedschap voor het bewerken van aangeharden staal wanneer de werktuigmachine en omgeving toestaan.
Productieproces
- De optimale graad knoppen gietijzer selecteren voor uw technische behoeften
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- De Ideale Nivelleringsvoeten Kiezen voor Meubels en Machines
- De Juiste LadenSchuiven Kiezen: Een Uitgebreide Gids
- De Juiste Compactor Kiezen: Uitgebreide Gids Voor Efficiënt Afvalbeheer
- De ideale remwrijvingsmateriaal selecteren: een praktische gids
- Expertgids: De Ideale Inlegmachine Selecteren voor Uw Productielijn
- De ideale waterjetsnijmachine kiezen voor uw machinewerkplaats
- De Ideale Buigmachine Kiezen Voor Uw Fabricagebehoeftes
- De Ideale Lasersnijmachine Kiezen: Productiviteit & Nauwkeurigheid Verhogen
- De Ideale Plasmasnijder Kiezen: Gids Voor Snelle, Nauwkeurige Sneden