



De Optimale Gereedschapspadmodus Kiezen voor CNC-frezen: Een Praktische Gids
Met de continue ontwikkeling van moderne fabricage- en bewerkingstechnologie, zijn CNC-bewerkingsapparatuur en het bijbehorende CAM-systeem breed gebruikt en ontwikkeld. Het bewerkingsgereedschapspad dat gegenereerd wordt door het CAM-systeem (d.w.z. het gereedschapspadpatroon) is de kern van de bediening van de besturingsapparatuur. Het beïnvloedt direct de nauwkeurigheid, oppervlakteruwheid, algehele bewerkingstijd, levensduur van werktuigmachines en andere aspecten van het bewerkte werkstuk, en bepaalt uiteindelijk de productie-efficiëntie.
Dit artikel analyseert de verschillende kenmerken van de snijmethode en enkele factoren die de selectie ervan beïnvloeden, en vergelijkt de technologische methoden en snijmethoden in het freesproces, en biedt een referentie voor hoe de juiste gereedschapspadmodus te kiezen.
1. Gereedschapspadmodus
Het basisconcept van de gereedschapspadmodus.
In CNC-bewerking, verwijst het gereedschapspadpatroon naar de padplanningsmethode wanneer het gereedschap het snijden van het werkstuk voltooit. In de verwerking van hetzelfde onderdeel, kunnen meerdere snijmethoden aan de afmetings- en nauwkeurigheidsvereisten van het onderdeel voldoen, maar de verwerkingsefficiëntie is verschillend.
De classificatie van de Gereedschapspadmodus
De gereedschapspadmodus kan worden onderverdeeld in 4 typen: eenrichtingsvoeding, heen-en-weer voeding, cirkelvormig snijden voeding en samengestelde voeding. De samengestelde voeding is een gemengde voeding van de eerste drie typen. Eenrichtings- of heen-en-weer voeding zijn allemaal lijnsnijden in termen van verwerkingsstrategieën. Daarom, volgens de verschillende verwerkingsstrategieën, kan de snijmethode worden onderverdeeld in lijnsnijden, cirkelvormig snijden en andere speciale methoden. Algemeen gebruikt zijn rijsneden en ringsneden.
Lijnsnijden is gunstig voor de maximale voedsnelheid van de werktuigmachine, en de snijoppervlakkwaliteit is ook beter dan cirkelvormig snijden. Echter, wanneer een complexe vlakke holte meerdere bossen heeft om meerdere binnencontouren te vormen, worden er vaak extra gereedschapsoptillingsacties gegenereerd, dat wil zeggen, ergens in het gereedschapspad, of om interferentie tussen het gereedschap en de bos te vermijden, of om het gereedschap terug te brengen naar het overige onbewerkte gebied, is het nodig om het gereedschap op een bepaalde hoogte van het bewerkingsvlak te tillen, en daarna te translateren naar het begin van een ander gereedschapspad, en vervolgens door te gaan met snijden.
Het rijsnij gereedschapspad bestaat voornamelijk uit een reeks rechte lijnsegmenten parallel aan een bepaalde vaste richting, en de berekening is eenvoudig. Het is geschikt voor eenvoudige holte-afwerking of ruwbewerking met grote overslag.
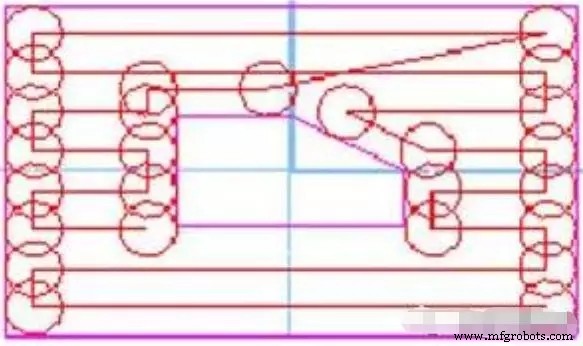
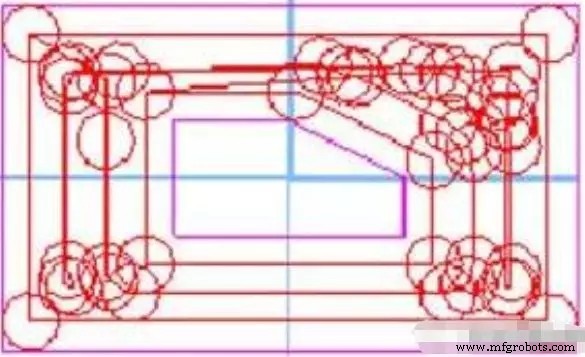
Bij ringsnijden beweegt het gereedschap langs een pad met vergelijkbare randcontouren, wat samengesteld is uit een set gesloten kurven, wat kan garanderen dat het gereedschap dezelfde snijtoestand behoudt bij het snijden van onderdelen. Aangezien het ringsnijproces de volgende ringbaaan berekent door continu de huidige ringbaaan grafiek te offsetten, is de berekening gecompliceerd en tijdrovend. Geschikt voor de verwerking van complexe holtes en gekromde oppervlakken.
2.De factoren die de gereedschapspadmodus beïnvloeden
De vorm en geometrische elementen van het werkstuk
De vorm en geometrische elementen van het werkstuk omvatten de geometrische vorm van het verwerkingsgebied, de afmeting en locatie van het eiland, enz. Dit is een inherent kenmerk van het werkstuk zelf, en het is een onveranderlijke factor, maar het is de fundamentele factor die de manier van gereedschapsvoeding bepaalt.
Procesroute
De procesroute is het directe proces om het verwerkingsdoel te bereiken en de directe basis voor de selectie van de gereedschapspadmodus. De procesroute bepaalt de volgorde van verwerkingsdomeinen, de samenvoeging en splitsing van eilanden, de verdeling van ruwbewerking, half-afwerking, en afwerking. Er zijn veel procesroutes om het doel te bereiken, wat de verschillende keuzes van de gereedschapspadmodus bepaalt.
Werkstukmateriaal
Het werkstukmateriaal is ook een van de factoren die de gereedschapspadmodus bepalen. Het materiaal van het werkstuk is het directe verwerkingsobject en beïnvloedt niet direct de gereedschapsvoeding, maar het zal de selectie van het gereedschapsmateriaal, afmeting, verwerkingsmethode, etc. beïnvloeden, wat indirect de manier van het gereedschap beïnvloedt. De vorm en afmeting van het werkstuk-ruwstuk zal de verdeling van de bewerkingsoverslag van elk deel van het werkstuk uniform maken. Tegelijkertijd, voor het werkstuk met optioneel ruwstuk, zal het gebruik van de afmeting en vorm van het ruwstuk de spanningsmethode en de herverdeling van het verwerkingsgebied veranderen om de verwerkingsstrategieën te beïnvloeden, wat leidt tot een andere benadering van de gereedschapsvoeding.
Werkstuk spannen en vastmaken methode
De spannen en vastmakingsmethoden van het werkstuk beïnvloeden ook indirect de manier van snijden, zoals de invloed van de nieuwe "eilanden" geproduceerd door de drukplaat, het effect van de spanningskracht op de snijhoeveelheid en de verandering van de snijmanier, en de impact van trilling op de snijmanier.
Gereedschapsselectie
De selectie van gereedschappen omvat gereedschapsmateriaal, gereedschapsvorm, gereedschapslengte, aantal gereedschaptanden, etc. Deze parameters bepalen het gebied en de frequentie van contact tussen het gereedschap en het werkstuk, en dus het volume van het snijmateriaal per eenheidstijd, de belasting van de werktuigmachine, en de graad van slijtvasteheid. En de gereedschapslevensduur bepaalt de lengte van de snijtijd. Daarbij heeft de gereedschapsafmeting (d.w.z. diameter) een directe invloed op de snijmethode. Aangezien de selectie van gereedschappen met verschillende diameters de grootte van het residuale gebied zal beïnvloeden, veranderingen in het verwerkingspad veroorzaken, en leiden tot verschillende snijmethoden.
Bewerkingsgebied Selectie
In het freesproces, wanneer de complexe vlakke holte meerdere bossen heeft om meerdere binnencontouren te vormen, worden er vaak extra gereedschapsoptillingsacties gegenereerd voor lijnsnijden, en het verwerkingspad wordt verlengd voor cirkelvormig snijden. Dit soort extra gereedschapsoptillingsactie of verlenging van het verwerkingspad zal de efficiëntie van snijverwerking ernstig verminderen. Daarom, hoe het aantal van dergelijke situaties te minimaliseren is een belangrijk kwestie waar we ons zorgen over maken.
Deel het gehele snijgebied in verschillende sub-gebieden volgens de verwerkingsbehoeftes, en verwerk elk sub-gebied apart. De gereedschapsoptilling vindt plaats tussen de sub-gebieden. Tegelijkertijd worden deze verwerkings-sub-gebieden samengevoegd of gesplitst volgens de snijmethode, of zelfs genegeerd. Deze keuze van verschillende verwerkingsdomeinen vermindert niet alleen het aantal gereedschapsoptillingen, maar maakt het verwerkingspad niet relatief langer. Tegelijkertijd kan de meest redelijke snijmethode worden aangenomen voor het nieuwe gebied, wat de bewerkingsefficiëntie verbetert.
3. Redelijke Keuze Van Gereedschapspadmodus
Basis selectieprincipe
Er zijn twee punten om te overwegen bij het kiezen van de voedingsmethode: een is de lengte van de verwerkingstijd, en de ander is of de bewerkingsoverslag uniform is. Over het algemeen is de cirkelvormige snijmethode een snijmethode gebaseerd op de vorm van het werkstuk, en de bewerkingsoverslag is relatief uniform. Echter, de bewerkingsoverslag van de rijsnijmethode is relatief oneffen. Als u een meer uniforme overslag na het rijsnijproces wilt laten, is het meestal nodig om de cirkelvormige snijgereedschapspad rond de rand te verhogen. Als de vereiste van overslag oneffenheid wordt genegeerd, is de padlengte van het lijnsnijgereedschap meestal relatief kort. Als de oneffenheid van de overslag wordt overwogen om de cirkelvormige snijgereedschapspad te verhogen, wanneer de verwerkingsgebiedgrens langer is, heeft de cirkelvormige snijgereedschapspad rond de rand een duidelijkere impact op de totale verwerkingstijd, en is de horizontale snijgereedschapspad over het algemeen beter dan de cirkelvormige snijgereedschapspad lang. De gereedschapspositie van het rijsnijgereedschap is gemakkelijk te berekenen, en neemt minder geheugen in beslag, maar er zijn meer keren van het tillen van het gereedschap. Wanneer een cirkelvormig gereedschapspad wordt gebruikt, is het nodig om de ringgrens meerdere keren te offsetten en de zichzelf-intersecterende lus op te ruimen.
Kies volgens uiterlijke kenmerken
De vormkenmerken van het werkstuk bepalen de manier van verwerking. Volgens de verschillende verwerkingsobjecten, kan het werkstuk eenvoudig worden onderverdeeld in vlakke holte-type en vrijvormig oppervlak-type. Vlakke holte-vormen worden over het algemeen verwerkt door rijsnijden. Aangezien de meeste van dit type werkstukken worden gevormd door ruwbewerking en frezen, zoals dozen, basissen en andere onderdelen, is de bewerkingsoverslag groot. De rijsnijmethode is gunstig om de voedersnelheid van de werktuigmachine te maximaliseren, de verwerkingsefficiëntie te verbeteren, en de snijoppervlakkwaliteit is ook beter dan ringsnijverwerking.
Vrijvormige oppervlakken gebruiken over het algemeen cirkelvormige snijverwerking, voornamelijk omdat het oppervlak meestal gegoten of gevormd is vanuit een regelmatige vorm, en de overslag niet uniform verdeeld is. Tegelijkertijd heeft het oppervlak hogere eisen aan de nauwkeurigheid van het oppervlak. Het kan de ware vorm van het oppervlak beter benaderen dan goede oppervlakteverwerkingskenmerken te hebben.
Kies volgens verwerkingsstrategie
De verwerking van onderdelen wordt vaak verdeeld in drie stadia van ruwbewerking, half-afwerking en afwerking, en soms is er een super-afwerkingsfase. Een redelijke verdeling van de verwerkingsfasen is nodig om de nauwkeurigheid van de verwerking te garanderen. Traditionele bewerkingsmethoden hebben relatief eenvoudige functies van werktuigmachines, dus de grenzen van elke fase kunnen duidelijk worden gezien in de procesroute. Echter, de grenzen van de CNC-freesverwerkingsmethoden zijn relatief vaag en kunnen gemengd zijn.
Het hoofddoel van ruwbewerking is om de materiaalverwijderingssnelheid per eenheidstijd na te streven en de geometrische contour van het werkstuk voor te bereiden voor half-afwerking. Daarom wordt de rijsnijmethode of de samengestelde methode vaak gebruikt voor laagsnijden. Het hoofddoel van half-afwerking is om de contour van het werkstuk glad te maken en de oppervlakte-afwerkingsoverslag uniform te maken. Daarom wordt de ringsnijmethode vaak gebruikt. Het hoofddoel van afwerking is om werkstukken te verkrijgen met geometrische afmetingen, vormnauwkeurigheid en oppervlakkwaliteit die aan de vereisten voldoen. Volgens de geometrische kenmerken van het werkstuk, zal de interne snijmethode worden aangenomen, en de cirkelvormige snijmethode zal worden aangenomen voor de randen en verbindingen.
Kies volgens programmeringsstrategie
De hoofdbeginselen voor het bepalen van de snijmanier tijdens programmeren zijn: het moet in staat zijn om de bewerkingsnauwkeurigheid en oppervlakteruwheidvereisten van de onderdelen te garanderen; de verwerkingsroute moet zo veel mogelijk worden verkort, de onbezette bewegingstijd van het gereedschap moet worden verminderd, de numerieke berekening moet eenvoudig zijn, en het aantal programmagelementen moet klein zijn. Verminder programmeerwerkbelasting. Over het algemeen, voor de vlakke holte, wordt het verwerkingsgebied verdeeld door de rijsnijmethode om het aantal gereedschapsoptillingen te verminderen, en de vrijvormige oppervlakte cirkelvormige snijmethode benadert de vorm. De geselecteerde afmeting van de ruwstukvorm zal de keuze van programmeren beïnvloeden. Door de vorm van het ruwstuk te vergroten, kan de vormverwerking die niet gemakkelijk te spannen is, worden omgezet in de gemakkelijke spannings lijnsnijmethode en holteverwerking, of de vrijvormige oppervlakte verwerkt door ringsnijden kan worden gewijzigd in lijnsnijden. Snijmanier met een grote overslag om de verwerkingsefficiëntie te verbeteren.
Productieproces
- De beste mini CNC freesmachine selecteren voor uw werkplaats
- Hoe de juiste koelvloeistof voor uw materiaal te kiezen: praktische gids
- Optimale CNC-frees en programmering selecteren voor piekprestaties
- De juiste CNC-plasmasnijmachine kiezen voor uw werkplaats: een praktische gids
- Essentiële vaardigheden voor het bedienen van CNC-frezenmachines
- CNC Machinegereedschappen Selecteren: Professionele Gids Voor Tool Levensduur En Productiviteit
- CNC-frezen onder de knie: complete handleiding voor bediening en instelling
- De ideale CNC-freesmachine kiezen: Uitgebreide gids
- CNC-freesnauwkeurigheid meesteren: bewezen stappen voor precisie-onderdelen
- De Juiste CNC-Machineshop Kiezen: Een Professionele Gids
- De ideale waterjetsnijmachine kiezen voor uw machinewerkplaats