



De juiste hotend kiezen: Gids voor FDM 3D-printen
De hotend is een van de fundamentele onderdelen van een FDM 3D-printer, en ondanks de schijnbare eenvoud een van de meest complexe. Dit onderdeel hangt niet alleen af van de resolutie van de printer, maar ook de capaciteit om bepaalde materialen te printen, zoals slijtende of hoge temperatuur. Er zijn meerdere opties bij het selecteren van een hotend, evenals meerdere reserveonderdelen en accessoires voor elk van hen. Er is geen perfecte hotend voor alle toepassingen, en de keuze van de meest geschikte voor elke gebruiker zal gedetermineerd worden door het preferentiële gebruik dat men geeft aan 3D-printen of door de materialen die men gewoonlijk gebruikt.
Om te leren hoe de meest geschikte hotend voor elke gebruiker te selecteren en te configureren, is het nodig om te begrijpen hoe het werkt en welke onderdelen het samenstellen.
Hoe de hotend werkt
De hotend is de set elementen bedoeld om het filament te smelten en te extruderen, voordat het in de bouwruimte wordt gedeponeerd. De hotend altijd werkt in combinatie met de extruder, zijnde in direct of indirecte montage (bowden). Het bestaat eigenlijk uit: de extruder duwt het filament in een kleine kamer waar het smelt en, door de gegenereerde druk, komt het gesmolten materiaal door een klein gat uit waar het solidifieert wanneer het op de basis van de bouw of het onderdeel wordt gedeponeerd. Omdat het filament geduwd wordt, is het nodig dat het maximale rigiditeit behoudt voordat het het smeltgebied bereikt. Hiervoor moeten er twee duidelijk gedifferentieerde delen in de hotend zijn: een koude zone en een warme zone, met een overgang ertussen die zo kort mogelijk is.
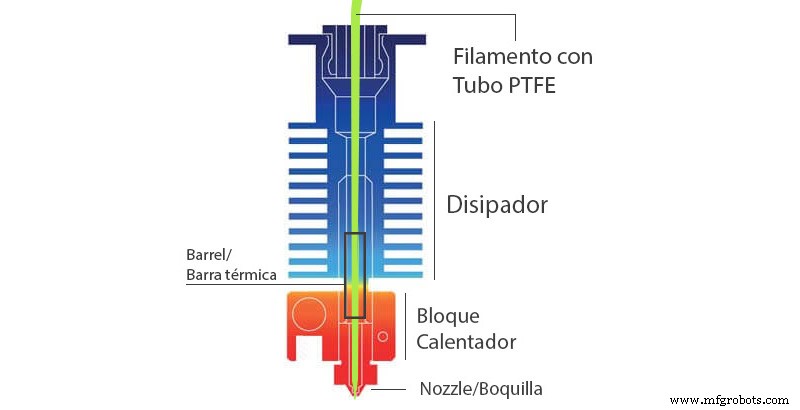
Afbeelding 1: Schema van een hotend. Bron: impresoras3d.com
Onderdelen van de hotend
Hotends bestaan voornamelijk uit zes componenten:
- Nozzle
- Verwarmingsblok.
- Temperatuursensor.
- Verwarmingscartridge.
- Heatbreak (warmtebreuk).
- Koelblok (heatsink)
Nozzle
Het is het laatste deel van de hotend en degene die de resolutie van de printer op het XY-vlak bepaalt. Bij het selecteren van de meest geschikte moeten we drie parameters overwegen: het systeem waartoe ze behoren, de diameter en het materiaal.
Systeem:
Er zijn meerdere hotend-systemen, hoewel de meest voorkomende twee zijn: het V6-systeem en de Mk8. Naast deze hebben enkele erkende merken zoals Ultimaker, BCN3D of Raise 3D hun eigen.
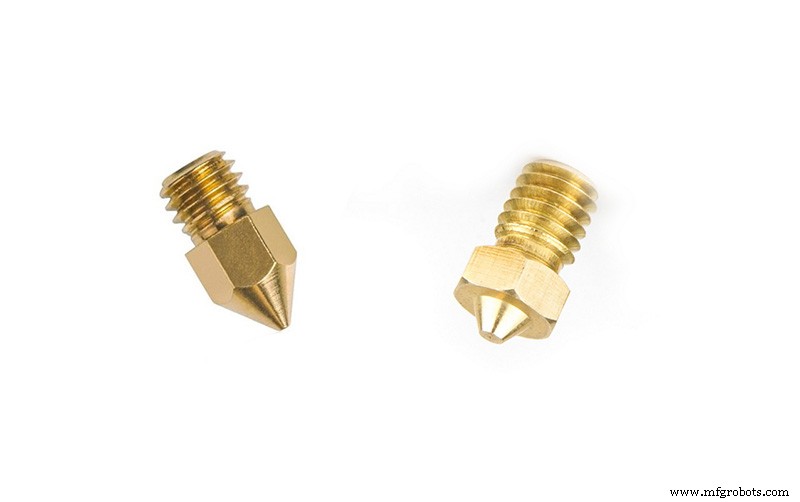
Afbeelding 2: Nozzle MK8 en V6.
Hoewel zowel de V6- als MK8-nozzles een M6x1-gewinde hebben en op het eerste gezicht compatibel lijken, is dit niet het geval. De afmetingen verschillen aanzienlijk tussen de twee. Terwijl de nozzles van het MK8-systeem een lengte van 8 mm hebben, hebben die van het V6-systeem een lengte van 5 mm. Dit impliceert dat op printers waar de niveausensor op het hoofd zit, de nozzle hoger zal zijn en niet printbaar. Hoewel aanpassingen aan de printer gemaakt kunnen worden om hotends van een ander systeem aan te passen, is het raadzaam om binnen het oorspronkelijke systeem te blijven en het mengen van componenten uit andere systemen te vermijden. Dit is momenteel geen probleem aangezien er fabrikanten in beide systemen zijn die componenten van buitengewone kwaliteit produceren zoals E3D, MicroSwiss of 3DSolex.
Diameter:
In het algemeen gebruiken de meeste hotends standaard een 0,4 mm nozzle, aangezien dit als de ideale compromis tussen resolutie en printtijd wordt beschouwd. Echter, er zijn veel andere diameteropties die in bepaalde gevallen beter kunnen zijn.
Het bereik van beschikbare nozzles varieert per systeem en fabrikant, maar ligt doorgaans van 0,25 tot 0,8 mm. Dit komt door de intrinsieke beperkingen van FDM-technologie. Kunststoffen, wanneer gesmolten, behouden een aanzienlijke viscositeit die het nodig maakt om een hogere druk toe te passen hoe kleiner de diameter. Daarom is onder 0,25 mm de benodigde druk zo hoog dat het onmogelijk is om sommige kunststoffen met hogere viscositeit te printen. Echter, sommige fabrikanten zoals E3D hebben experimentele nozzles tot 0,15 mm, waarmee het mogelijk is om uitstekende resultaten te behalen door met PLA op lage snelheid te printen.
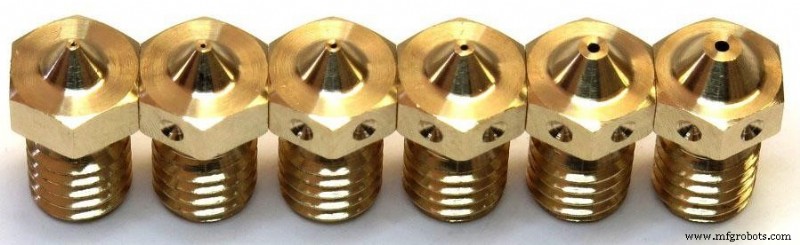
Afbeelding 3: Nozzles van verschillende formaten. Bron: e3d-online.com
Voor nozzles boven 0,8 mm is de beperking te wijten aan het vermogen van de hotends om voldoende plastische volumestroom te smelten om een correcte extrusie te behouden. Een grote diameter nozzle vereist een extrusiesnelheid die zo hoog is dat het onmogelijk kan zijn om het filament met dezelfde snelheid te smelten. Ondanks dit, hebben twee van de meest erkende fabrikanten deze limiet deels weten op te lossen met twee verschillende strategieën.
Aan de ene kant biedt E3D twee V6-subsystemen bekend als Volcano en Supervolcano die gebaseerd zijn op het verlengen van de warme zone van de hotend, wat het smelten van een veel grotere plastic flow mogelijk maakt. Dit omvat de mogelijkheid om met hogere snelheden te printen met nozzles van standaardformaten, evenals de mogelijkheid om nozzles tot 1,4 mm te gebruiken.
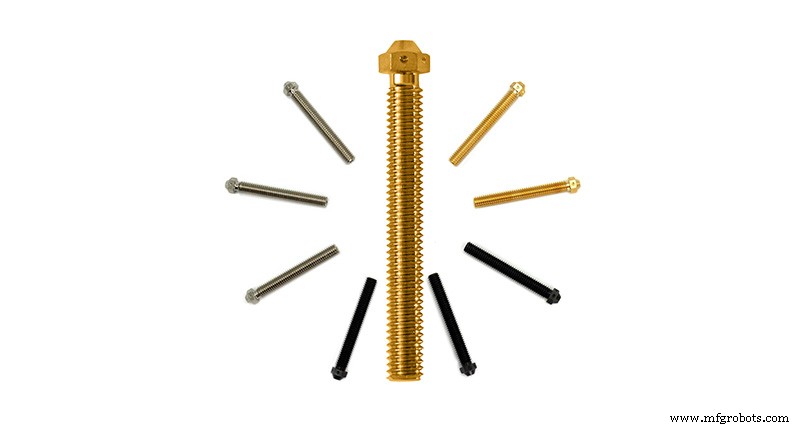
Afbeelding 4: Nozzles Supervolcano. Bron: e3d-online.com
Aan de andere kant heeft de fabrikant 3DSolex de innovatieve technologie "Core Heating Technology" geïntroduceerd. Deze technologie is gebaseerd op het verdelen van het interieur van de hotend in drie kamers, wat een groter warm oppervlak in contact met het filament en dus een snellere en meer homogene smelting bereikt zonder de lengte van de warme zone te hoeven vergroten. Dankzij dit biedt 3DSolex nozzles met diameters tot 2 mm compatibel met het V6-systeem.
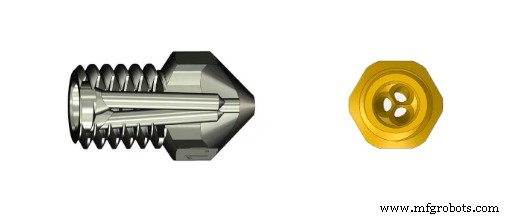
Afbeelding 5: Nozzle 3DSolex. Bron: 3DSolex.com
Materialen:
In de laatste jaren heeft het opduiken van nieuwe geavanceerde materialen ook de noodzaak betekend om nozzles in nieuwe materialen te ontwerpen. Momenteel zijn de meest voorkomende materialen in de fabricage van nozzles als volgt:
- Messing: Het is het meest voorkomende materiaal. De belangrijkste voordelen zijn de lage kosten, gemak van fabricage en hoge warmtegeleidingscoëfficiënt. Onder de belangrijkste nadelen zijn de lage slijtvastheid, alsook zijn lage weerstand tegen hoge temperaturen, aangezien het niet raadzaam is om het boven 300 °C te gebruiken. Het is het ideale materiaal wanneer alleen geprint wordt met materialen zoals PLA, ABS, ASA.
- Vernikkeld messing: Het wordt de standaard in de hoogste kwaliteit hotends. Het is een messingnozzle waaraan een fijn nikkellaagje is toegepast. Deze oppervlaktebehandeling geeft het grotere slijtvastheid, lagere wrijvingscoëfficiënt en hoge corrosieweerstand. Dit zorgt ervoor dat ze een duurzaamheid hebben die superieur is aan messing nozzles.
- Vernikkeld koper: Het specifieke materiaal voor printen met hoge-temperatuur filamenten. Moet gecombineerd worden met een verwarmingsblok van hetzelfde materiaal. Staat temperaturen tot 500 °C toe te bereiken.
- Geharde staal of gereedschapsstaal: Ze vallen op door hun hoge slijtvastheid. Ze zijn ontworpen om te werken met hoog slijtende filamenten zoals die versterkt met vezels of deeltjes. Het is essentieel in materialen zoals metaalfilamenten of die versterkt met glasvezel of koolstof. Hun hoofdnadeel is dat ze meestal lagere oppervlakteprintkwaliteit leveren dan de vorige. Hoewel ze doorgaans beschikbaar zijn in formaten vanaf 0,4 mm, is het raadzaam formaten groter dan 0,5 mm te gebruiken om verstopping te vermijden. Hoewel ze tot 500 °C kunnen weerstaan, wordt niet aangeraden ze met slijtende materialen boven 350 °C te gebruiken.
- Roestvrij staal: Hoewel het er op kan lijken als de vorige en veel gebruikers het aanschaffen voor gebruik met slijtende filamenten, is dit niet hun hoofptoepassing aangezien hun slijtvastheid veel lager is dan de vorige. Dit type nozzles worden voornamelijk gebruikt in medische en voedingsmiddelentoepassingen omdat, door hun hoge corrosieweerstand, ze geen giftige deeltjes afgeven die met het gesmolten materiaal gemengd kunnen worden. Het is waarschijnlijk het minst voorkomende materiaal in de fabricage van nozzles. Zoals vernikkelde koper-nozzles, zijn ze geschikt voor hoge-temperatuurttoepassingen, ondersteunend tot 500 °C.
- Messing of koper met robijnpunt: Dit zijn nozzles gemaakt van messing of koper, met een robijn ingesteld op de punt. Hoewel veel mensen geloven dat ze nozzles zijn die geen slijtage lijden, is dit niet volledig correct. Terwijl het waar is dat de hoge hardheid van de robijnpunt ervoor zorgt dat de robijnpunt geen slijtage lijdt en een hoge printkwaliteit behoudt gedurende de hele levensduur van de nozzle, lijdt de lichaam van messing of koper wél slijtage. Zonder belasting filamenten is de duurzaamheid van dit type nozzles zeer hoog en in veel gevallen hoger dan die van de printer, echter, met slijtende filamenten zorgt de interne slijtage van het messing of koperen lichaam ervoor dat de robijn van de nozzle met de tijd loskomt. Het is de ideale nozzle voor het printen van slijtende materialen met de hoogste kwaliteit mits dit gebruik een beperkte levensduur zal veroorzaken. Het is ook de ideale nozzle voor die gebruikers die geen slijtende materialen gebruiken en een nozzle met hoge duurzaamheid willen die de hoogste kwaliteit gedurende de hele houdbaarheid behoudt.
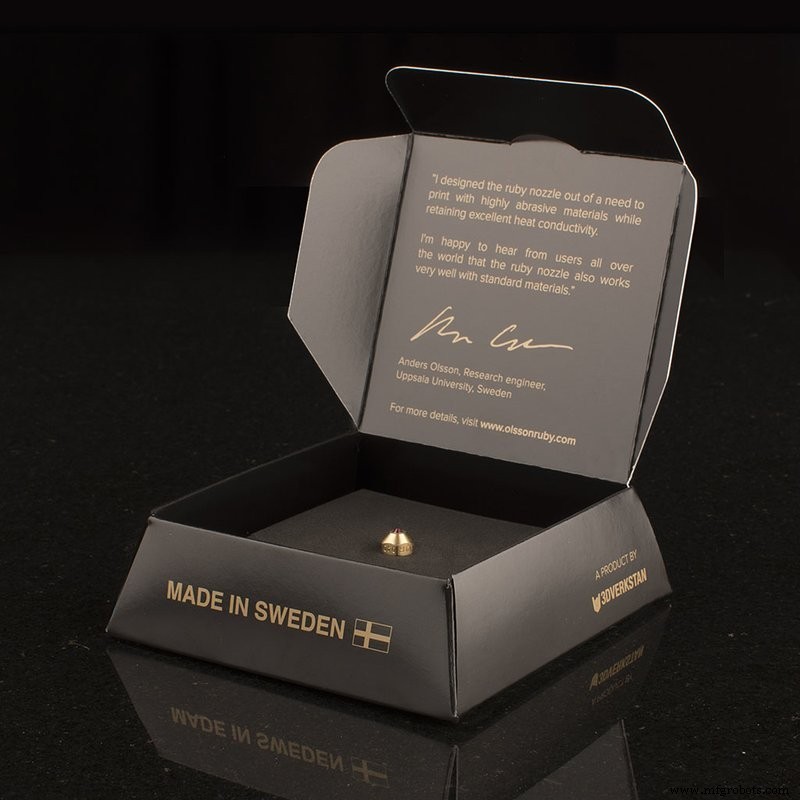
Afbeelding 6: Nozzle The Olson Ruby. Bron: olssonruby.com
Verwarmingsblok:
Het is het element verantwoordelijk voor het overbrengen van warmte naar de nozzle en de warme zone van de heatbreak. Er zijn voornamelijk twee typen: normaal en hoge temperatuur. Standaard verwarmingsblokken zijn doorgaans gemaakt van aluminium. Ze zijn het meest economisch, maar weerstaan alleen temperaturen tot 300 °C. Hoge-temperatuurexemplaren zijn gemaakt van vernikkeld koper, en kunnen temperaturen tot 500 °C weerstaan.
Sommige, zoals die in het V6-systeem, hebben als optie een siliconen hoes of sok die helpt het onderdeel te beschermen van uitgestraalde warmte, iets van bijzonder belang met materialen zoals PLA.
Temperatuursensor:
Het is het element verantwoordelijk voor het meten van de temperatuur van het verwarmingsblok. Er zijn meerdere verschillende typen, met verschillende vormfactoren en parameters. Het is misschien een van de moeilijkste elementen om te wisselen, aangezien naast het hebben van verschillende vormfactoren, het nodig kan zijn de printerfirmware te wijzigen of zelfs extra elektronische componenten toe te voegen. De meest voorkomende typen zijn drie:
- Thermistor: Het is het meest voorkomende. Het heeft hoge nauwkeurigheid bij lage temperaturen en de prijs is erg economisch. Als nadeel is het niet geschikt voor temperaturen boven 285 °C.
- Thermocouple: Ze laten zeer hoge temperaturen nauwkeurig meten, echter, wanneer gecalibreerd voor een specifiek bereik, kunnen ze hoge en lage temperaturen niet met hoge precisie tegelijk meten. Hoewel ze meestal goedkoop zijn, vereisen ze additionele elektronica om het signaal te converteren. Een van hun hoofdnadelen is dat ze gevoelig zijn voor elektromagnetische ruis, dus hun kabels moeten afgeschermd worden en ver van voedingen of spoelen gehouden.
- PT100 sensor: Ze hebben het gebruik van thermocouples bijna volledig vervangen. Ze staan toe temperaturen tot 500 °C met precisie te meten, combineren de voordelen van thermistors en thermocouples. Als tegenprestatie, is de prijs de hoogste en vereisen additionele elektronica.
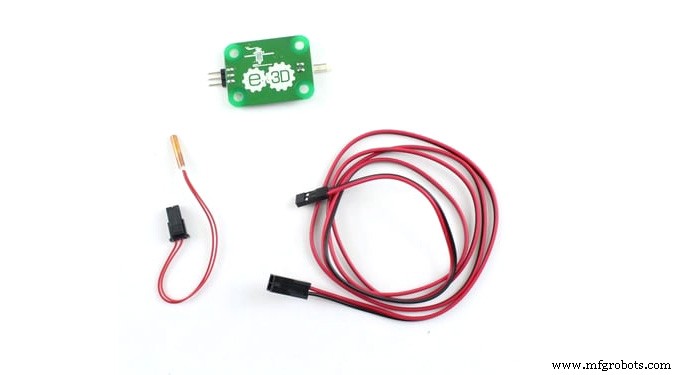
Afbeelding 7: PT100 sensor. Bron: e3d-online.com
Verwarmingscartridge:
Het bestaat eigenlijk uit een weerstand die, wanneer een stroom doorheen loopt, warmte overbrengt naar het verwarmingsblok. De meest voorkomende hebben een vermogen van 30 W of 40 W. Met uitzonderingen, zijn hun afmetingen doorgaans universeel. Ze zijn beschikbaar in 12V en 24V versies, het is essentieel om de spanning te gebruiken die geschikt is voor het printerbord.
Heatbreak (Warmtebreuk):
Een van de belangrijkste elementen van de hotend. De functie is om de warme zone en de koude zone van de hotend te scheiden en de kwaliteit ervan is beslissend om mogelijke verstoppingen te voorkomen. Het is het component dat zal bepalen of een hotend All-Metal type is of niet, afhankelijk van of het interieur met Teflon bekleed is of niet. Het wordt vervaardigd met materialen met lage warmtegeleidingscoëfficiënt zoals roestvrij staal om het thermische breukeffect te vergroten. De hoogste kwaliteit worden geproduceerd in titanium of met bimetallische combinaties zoals Slice Engineering.
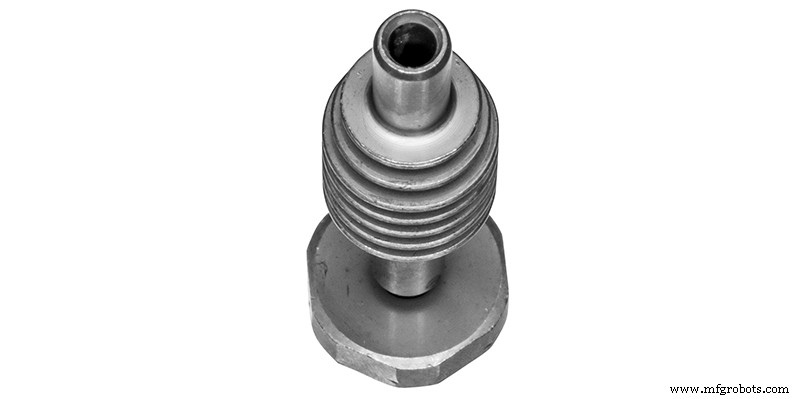
Afbeelding 8: Bimetallische heatbreak door Slice Mosquito. Bron: sliceengineering.com
Koelblok (Heatsink):
De functie is om de koude zone van de hotend te koelen, en het filament te verhinderen opnieuw te smelten voordat het de smeltzone bereikt. Het is heel belangrijk dat hun kwaliteit en prestaties zeer hoog zijn, vooral bij het gebruik van hoge temperaturen of polymeren met lage verzachtingstemperatuur zoals PLA. In het geval van het gebruik van directe extruders, is een andere belangrijke functie om warmteoverdracht naar deze te voorkomen, met uitzondering van compacte extruders zoals de E3D Aero en Hemera, waarin de extruderlichaam zelf als koelblok fungeert.
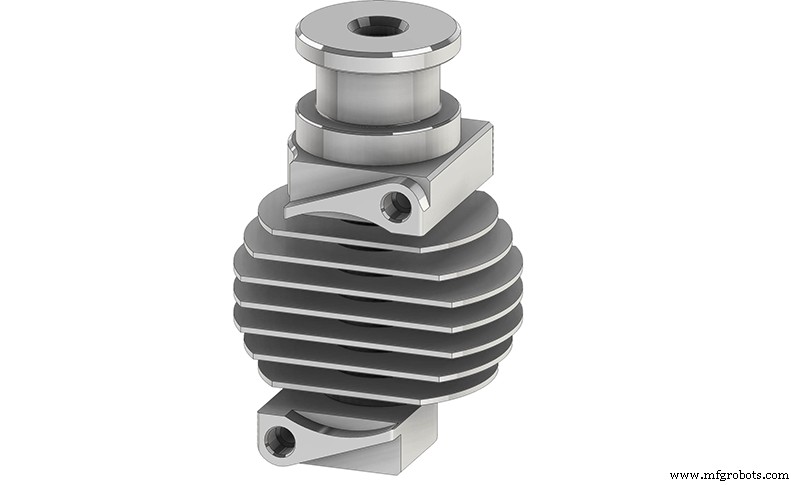
Afbeelding 8: Koelblok voor Slice Copperhead. Bron: sliceengineering.com
Hoe de juiste hotend te kiezen
Zoals we aan het begin bespraken, is er geen ideale hotend die in alle gevallen maximaal kan presteren. Voor elke situatie is er een optimaal model of combinatie. Hoewel standaard hotends doorgaans goed presteren bij occasionele prints met basismaterialen, wanneer meer veeleisende situaties optreden, kan het nodig zijn de hotend of bepaalde componenten ervan te vervangen. Onder deze speciale situaties zijn deze zes meest voorkomende:
- Printen met niet-slijtende materialen die hoge temperatuur vereisen
- Printen met slijtende materialen die hoge temperatuur vereisen
- Printen met slijtende materialen
- Medische en voedingsmiddelentoepassingen
- Grote formaat 3D-prints
- Hoge-snelheidsprints
Printen met niet-slijtende materialen die hoge temperatuur vereisen
Hoewel in het algemeen de meest voorkomende materialen printtemperaturen onder 280 °C hebben, zijn er enkele engineering-filamenten wiens printtemperatuur iets erboven kan liggen zoals polycarbonaat of zelfs ver boven zoals PEKK. In deze gevallen is het essentieel een hotend te selecteren wiens componenten in staat zijn hoge temperaturen te weerstaan. Hiervoor zijn zowel het verwarmingsblok als de nozzle gemaakt van vernikkeld koper. Daarnaast moeten ze vergezeld worden door een All-Metal heatbreak met de laagst mogelijke warmtegeleidingscoëfficiënt, zoals die gemaakt van titanium of bimetallische verbindingen.
Vanwege de beperking van de thermistors, is het essentieel dat de hotend de temperatuurmeting uitvoert via een thermocouple of een PT100-sensor.
In het geval van het gebruik van een directe extruder, moet de koelblok van hoge kwaliteit zijn en zo goed gekoeld worden.
Onder de beschikbare opties zijn waarschijnlijk de beste voor dit type toepassing de Mosquito en Copperhead hotends van Slice Engineering.
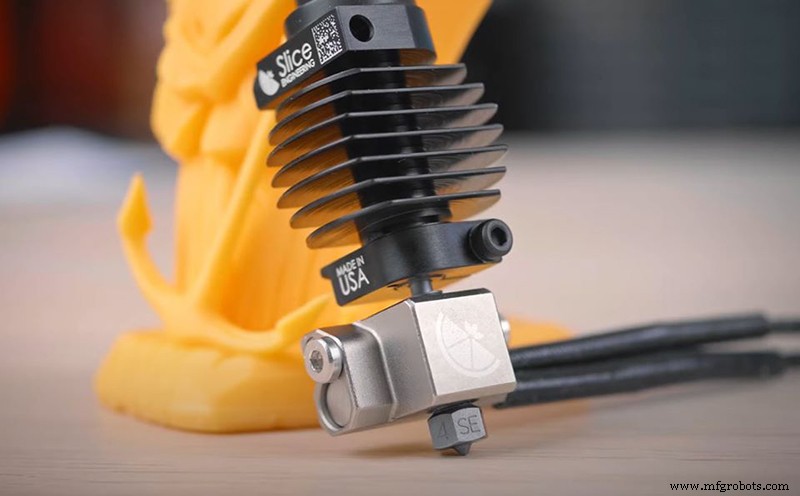
Afbeelding 9: Slice Copperhead. Bron: sliceengineering.com
Printen met slijtende materialen die hoge temperatuur vereisen
Waarschijnlijk een van de meest veeleisende gevallen. De keuze zou dezelfde zijn als in het vorige geval, behalve dat het nodig zou zijn om de vernikkelde koper nozzle te vervangen door een geschikte voor slijtende materialen zoals de Geharde Staal Nozzle of de E3D Nozzle X in formaten van 0,6 mm. Beiden compatibel met Slice Engineering hotends.
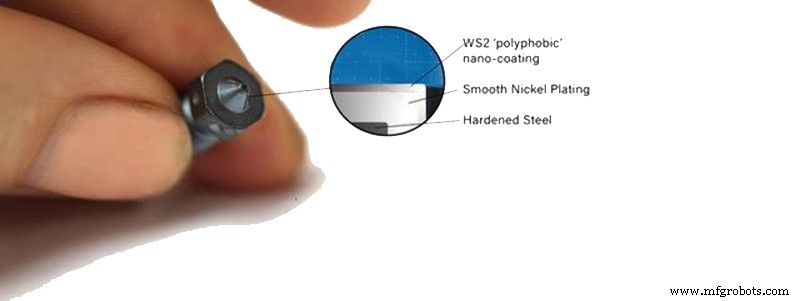
Afbeelding 10: Nozzle X. Bron: e3d-online.com
Printen met slijtende materialen
Wanneer slijtende materialen gebruikt worden, maar niet vereist is om temperaturen boven 285 °C te bereiken, is het ook raadzaam, zoals in het vorigegeval, een slijtvast nozzle en een All-Metal heatbreak te gebruiken. Hoewel een Teflon heatbreak ook goed zou werken, zou de slijtage hoog zijn, en de PTFE-buizen vaak vervangen moeten worden. Binnen de metalen heatbreaks, titanium heatbreaks hebben grotere duurzaamheid tegenover slijtende materialen door hun hoge hardheid. Echter, in dit geval zou een aluminium verwarmingsblok meer dan voldoende zijn.
Medische en voedingsmiddelentoepassingen
In het geval van printen van onderdelen met biocompatibele materialen of voor voedingsmiddelengebruik, is het essentiële om besmetting met metaalresten die toxiciteit kunnen veroorzaken te vermijden. Het beste is dat alle componenten in contact met het filament van roestvrij staal of titanium gemaakt zijn. Daarom zou een E3D V6 hotend met titanium heatbreak en roestvrij staal nozzle de perfecte combinatie zijn.
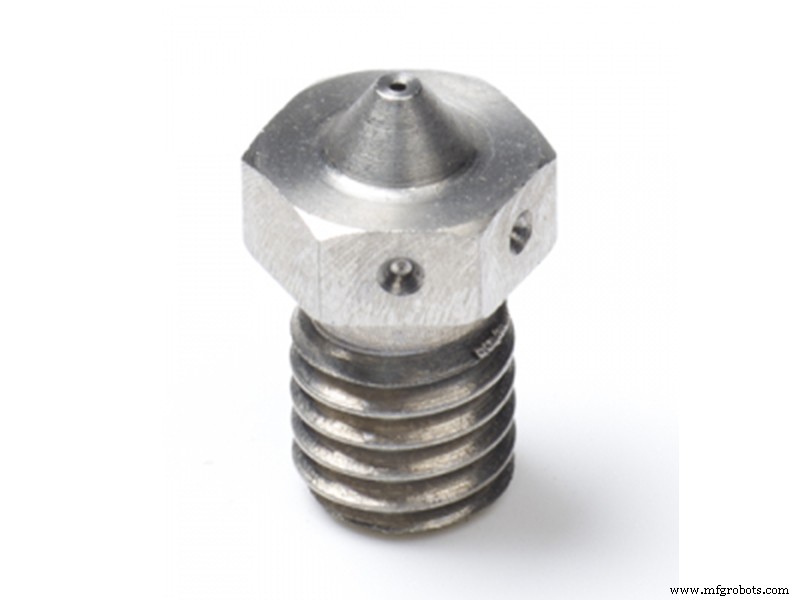
Afbeelding 11: Roestvrij staal nozzle. Bron: e3d-online.com
Grote formaat 3D-prints
Wanneer onderdelen met grote volumes printen, kan de printtijd voorop lopen op de resolutie. In deze gevallen kan het nuttig zijn om nozzles met grote diameters te gebruiken, groter dan 1 mm. Dit impliceert het gebruik van hotends in staat om grote filamentstromen met een redelijke snelheid te smelten. In deze situaties zijn het V6 Volcano of Supervolcano systeem een van de beste opties.
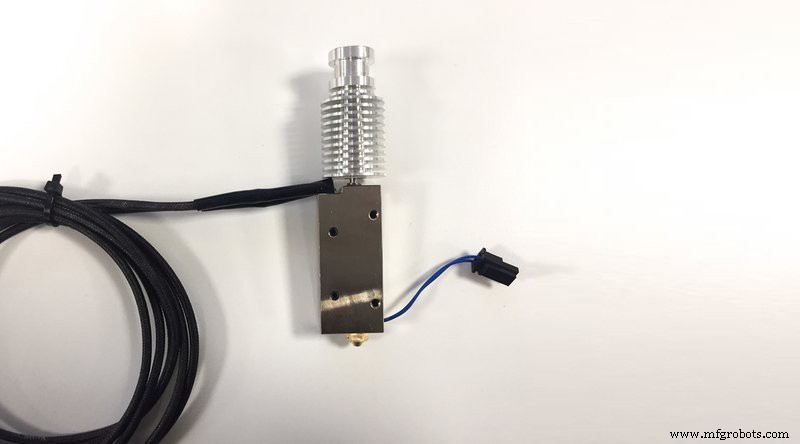
Afbeelding 12: V6 Supervolcano. Bron: e3d-online.com
Hoge-snelheidsprints
Zoals in het vorige geval, is de limiet bepaald door de snelheid waarmee onze hotend in staat is het filament te smelten. Hoewel in dit geval zowel het V6 Volcano als V6 Supervolcano systeem geschikt zou zijn, is de optimale optie het gebruik van Solex-nozzles met "Core Heating Technology"-technologie in staat om stroomsnelheden tot 30 mm3/s te bereiken en compatibel met zowel E3D als Slice Engineering hotends.
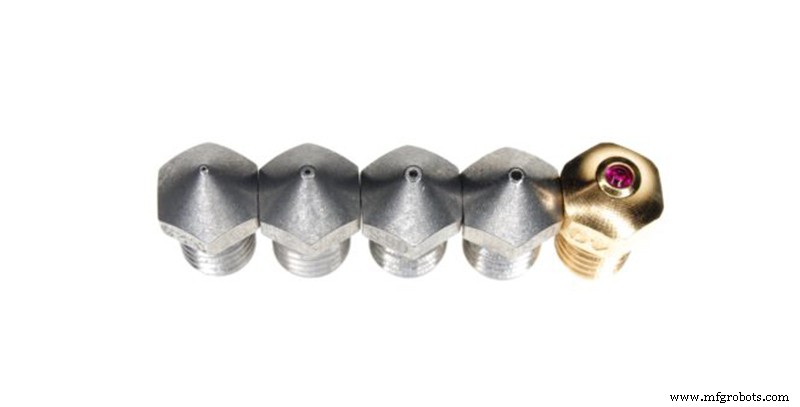
Afbeelding 13: Nozzles 3DSolex. Bron: 3dsolex.com
In veel gevallen zijn onze behoeften niet beperkt tot slechts één van deze gevallen, dus het zal nodig zijn om een compromis te zoeken dat adequate prestaties in verschillende situaties toestaat.
Echter, het is ideaal om een hoog modulair systeem te hebben zoals de E3D V6 of de nieuwe Copperhead van Slice Engineering. Dankzij deze twee systemen is het mogelijk om onze hotend te reconverteren om maximale prestaties in elke situatie te bieden.
3d printen
- Selecteren van de Optimale Zaagsnelheid voor Bandsagen: Praktische Gids
- De juiste potgietpomp kiezen: expert tips & sleutelkenmerken
- De Juiste CAD-software Kiezen Voor Juwelierontwerp: Uitgebreide Gids
- De juiste tandwielkoppeling kiezen: Expert tips voor optimale koppel en efficiëntie
- De Ideale Nivelleringsvoeten Kiezen voor Meubels en Machines
- De Juiste LadenSchuiven Kiezen: Een Uitgebreide Gids
- De Juiste Compactor Kiezen: Uitgebreide Gids Voor Efficiënt Afvalbeheer
- De Optimale Industriële Klinking Rem Selecteren: Een Praktische Gids
- Expertgids: De Ideale Inlegmachine Selecteren voor Uw Productielijn
- De ideale waterjetsnijmachine kiezen voor uw machinewerkplaats
- De Ideale Buigmachine Kiezen Voor Uw Fabricagebehoeftes