



Veelvoorkomende aluminium bewerkingsfouten en bewezen strategieën om ze te minimaliseren
Aluminium is een van de meest voorkomende metalen op aarde. Het voert ook een reeks functies uit in industrieën variërend van auto, luchtvaart tot bouw. Het legering is uniek van aard en heeft geweldige kenmerken.
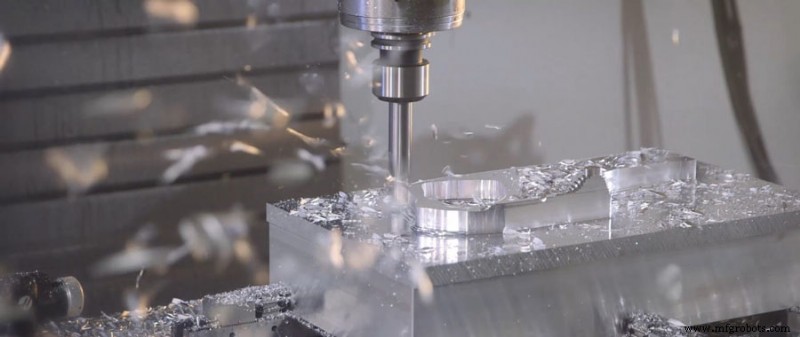
Wat we met name moeten controleren tijdens de bewerking van aluminiumprofielen is de bewerkingsfouten, maar sommige fouten zijn onvermijdelijk. Vandaag zullen we verschillende aluminiumprofiel afwerkings bewerkingsfouten introduceren. Daarnaast zullen we ook oplossingen voor aluminiumverwerking introduceren. De verkeerde methode in productie.
Aluminium Bewerking Fout Type:
1. Spanning Fout:
In het afwerkingsproces van industriële aluminiumprofielen, is de spanning om de onderdelenverwerking, gereedschap en CNC-draaibank van het geschikte deel te laten komen, en de positie fout van de spanning is zeer schadelijk voor de afwerkingsfout van aluminiumprofiel.
2. CNC Draaibank Fout:
CNC-draaibank fout omvat glijbaanfout, spindellager draaifout, en transmissietandwiel fout. Falen van deze drie fouten zal resulteren in fouten in het afwerkingsproces van industriële aluminiumprofielen.
3. Gereedschap Fout:
Het gereedschap zal beschadigd worden tijdens het boorproces, en het beschadigde gereedschap zal de specificaties en uiterlijk van het profiel veranderen. Daarom is het nodig om het gereedschap vaak te wisselen om het beschadigingsniveau van het gereedschap te controleren.
4. Nauwkeurige Positionering Fout:
Industriële aluminiumprofielen overlappen niet met de bewerkingspositie van de werktuigmachine op het oppervlak. Nauwkeurige positionering is verboden om fouten te veroorzaken. Het is doorgaans niet gemakkelijk om te veroorzaken tijdens het afwerkings laser snijproces, en wordt meestal veroorzaakt in het vroege stadium van afwerken.
5. Aanpassing Fout:
In het afwerkingsproces van aluminiumprofiel, wordt het profiel doorgaans aangepast, en de fout in het aanpassingsproces is heel gemakkelijk om te veroorzaken. Daarom moeten aanpassingsfouten in het productie- en verwerkingsproces overwogen worden, en aanpassingsfouten zoveel mogelijk vermeden worden.
6. Nauwkeurige Meting Fout:
Omdat het meetinstrument, nauwkeurige meetmethode en zijn subjectieve factoren allemaal mogelijk de nauwkeurigheid van de meetfout kunnen schaden.
Hoe Kunnen Wij Fouten Verminderen In Aluminium Bewerking Productie?
In de jaren van dienst in de aluminiumverwerkingsindustrie, hebben we een reeks methoden voorgesteld om fouten te verminderen. Dit is de sleutelmanier waarop we dit doel kunnen bereiken.
Verminder De Interne Spanning Van Metaal Onderdelen
De dimensionale flux komt voornamelijk van interne spanning. Er kunnen of kunnen geen externe krachten zijn. Er zijn twee hoofmethoden om fouten te verminderen die door interne spanning in aluminiumverwerking worden veroorzaakt. De eerste is de trillingsbehandeling van het werkstuk. De tweede is door de natuurlijke veroudering van het werkstuk.
Een andere methode omvat het vervormen van het plastic op een gecontroleerde manier. We kunnen tractieve of compressieve belasting gebruiken om dit te bereiken. We gebruiken deze methode alleen op open vormvormen. Bovendien kunnen we ervoor kiezen om warmtebehandeling uit te voeren. Dit omvat sub-nul behandeling van aluminium in een cyclische manier. Dit helpt ons de spanning met zoveel als 25% te verminderen.
Verbeter De Snij Capaciteit Van Gereedschappen
De correcte keuze van verwerkingsparameters voor aluminiumverwerking zal direct de resultaten beïnvloeden. Het beïnvloedt warmteverlies en snijkracht. Dit is de hoofparameter die we moeten overwegen bij het selecteren van de gereedschapsstructuur.
Eerst, hebben we de gereedschappen die voor aluminiumverwerking worden gebruikt correct geschuurd. Dit stelt ons in staat om vrijhoeken en zijhoeken toe te passen. We gebruiken grotere snijhoeken op gereedschappen geschikt voor eindcontact. Ze helpen ons ook om zachtere aluminiumlegeringen te bewerken omdat hun snijranden scherper zijn.
We produceren doorgaans grotere vrijhoeken. Dit beïnvloedt direct de slijtage van zijn oppervlak. Bovendien heeft het een impact op de kwaliteit van de eindverf. Soms gebruiken we een kleinere achterhoek. In dit geval zijn ruwbewerking en snelle voeding vereist. In precisie CNC aluminiumverwerking, moeten we elastische defecten verminderen. We moeten ook zorgen dat de wrijving tussen het werkstuk en het gereedschap laag is.
Verbeter Werkstuk Spanning
We hebben twee hoofmethoden om aluminiumwerkstukken beter te spannen. We gebruiken geen drie-klaauw zelfcentrerende klem om de dunwandige cylinder te propen. Omdat dit fouten zal veroorzaken. Daarom hebben we de eindvlak compressie methode gekozen. Het moet het eindvlak comprimeren met een deksel, en vervolgens vastdraaien met een moer. Deze methode is nauwkeuriger. De tweede methode omvat het gebruik von zuignappen op dunwandige panelen. Het stelt ons in staat om de spanningskracht gelijkmatig te verdelen over de dunne plaat. Dit stelt ons in staat om fouten in aluminiumbewerking te verminderen. Aanvullende methoden vereisen behandeling met vloeibare media om spanningsfouten te vermijden.
Productieproces
- Ontdek de zes essentiële typen CNC-bewerkingsmachines
- 5 metaalschaarfouten en strategieën om ze te elimineren
- Toolafwijking in CNC-bewerking begrijpen – oorzaken en effectieve reductiestrategieën
- Geavanceerde CNC HMC-bearbeitingscentra voor superieure productie-efficiëntie
- Aluminium Warmtebehandeling: Processen, Voordelen en Toepassingen
- Conventionele vs. Niet-Conventionele Bewerking: Technieken, Toepassingen en Voordelen
- Laserstraalbewerking Uitgelegd: Typen, Proces en Toepassingen
- Aluminiumbewerking Uitgelegd: Gereedschappen, Technieken en Operaties
- Machining-operaties beheersen: essentiële tools & technieken
- CNC Bewerkingskosten Begrijpen: Belangrijkste Kostendrijvers en Bewijzen Strategieën om Kosten te Verlagen
- Hoogprecisie Aluminiumplaat Bewerking: Beugels, Afdichtingen & Drempels