



Expertgids: CNC-bewerking van ondergesneden onderdelen – tips & best practices
Bij het bewerken van onderdelen zijn sommige ontwerpen makkelijker te produceren dan anderen, dus de bewerkbaarheid van verschillende kenmerken is een belangrijke overweging. OnderSNEDEN (undercut) is een kenmerk dat standaard eindfrezen niet kunnen bereiken. Daarom is het ontwerpen van onderdelen met ondergesneden vaak moeilijk, en vereist de verwerking van dergelijke onderdelen met moeilijke kenmerken enkele cruciale overwegingen en expertise voor optimale resultaten.
Wat is ondergesneden bewerking?
Ondergesneden bewerking is een bewerkingstechnologie die het creëren van een inkeping of inkepingskenmerk in een bewerkt onderdeel omvat. Standaard snijgereedschappen (zoals eindfrezen) die in de meeste bewerkingsservices worden gebruikt, kunnen geen ondergesneden produceren. Bovendien lijkt het moeilijk om ondergesneden onderdelen te ontwerpen in bewerking. Belangrijkst: het bewerkingsproject is ontworpen om de juiste functie te bereiken voor diverse bewerkte onderdelen. Daarnaast zal het produceren van sommige nauwkeurige ondergesneden standaarden meer kosten. Dit komt omdat sommige van hun oppervlakken niet direct bereikbaar zijn van bovenaf. Veel ondergesneden ontstaan waar een deel van het werkstuk uitsteekt boven een ander. De overhang creëert gaten die niet bereikbaar zijn met traditionele gereedschappen zoals routers en drie-as freesmachines.
Speciale gereedschappen voor ondergesneden bewerking
Zoals eerder gezegd, kan ondergesneden lastig zijn in de meeste situaties. Bovendien hebben typische rechte bewerkingsgereedschappen geen toegang tot de gaten die voor de meeste ondergesneden onderdelen worden gecreëerd. Eenvoudige ondergesneden vereisen vaak gereedschappen genaamd sleufsnijders en lollipop-frezen, de laatste ook bekend als ondergesneden eindfrezen. Deze gereedschappen hebben unieke vormen die hen in staat stellen ondergesneden te maken die traditionele gereedschappen niet kunnen.
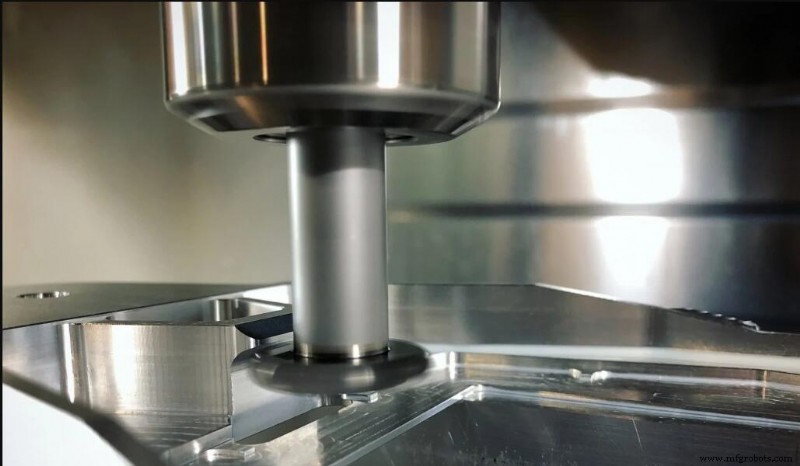
Sleufsnijders en lollipop-frezen
Zowel sleuf- als lollipop-frezen hebben smalle stelen met bredere uiteinden. Bij sleuffrezen is de punt platter, bij lollipop-frezen is de punt afgerond, perfect voor gekromde vormen. De afstand tussen de buitenkant van de punt en de rand van de steel bepaalt hoe ver de bewerker onder de uittredende oppervlakte kan snijden. Lollipop-frezen kunnen ook gebruikt worden voor gratvrijmaken en randafbreken van elk deel van het werkstuk, inclusief de onderkant.
Lollipop-frezen zijn verkrijgbaar in diverse omhulshoeken, zoals 220 en 300 graden. Een frees met dunnek hals toestaat grotere omhulshoek en meer bolle snijpunt, wat meer vrijheid geeft. Dikkere hals = kleinere omhulshoek, minder vrijheid, maar meer rigiditeit en stabiliteit.
De afgeronde punt van de lollipop-frees maakt het geschikt voor gekromde ondergesneden vormen. Daarnaast worden lollipop-frezen toegepast bij randlagers om werkstukken te degratieren. Dit ondergesneden eindfrees biedt multi-directionele snijden en is daarom duurder.
Sleuf- en lollipop-frezen zijn handige gereedschappen, vooral voor eenvoudige ondergesneden. Een nadeel: de meeste CAM-software bevat niet de algoritmes om ze te ondersteunen. Het is mogelijk ze met CAM te gebruiken, maar vereist vaak onhandige workarounds, zoals handmatige G-code of handmatige bediening van de freesmachine.
Speciale sneden bij ondergesneden onderdelen
Hier zijn unieke sneden die u kunt uitvoeren als het product ondergesneden vereist. De twee hoofdtypen zijn T-groef en duifstaartgroef, en soms eenzijdige ondergesneden.
T-groef
Deze snijder creëert een T-vormige ondergesnede. Het T-gereedschap bestaat uit een horizontaal mes en een verticale steel die met elkaar verbonden zijn. Deze kenmerken laten de machine in het werkstuk snijden en horizontaal in beide richtingen snijden → T-vorm. Standaard breedtebereik: 3–40 mm.
Duifstaart
Duifstaartsnijgereedschappen gebruiken een angewinkeld mes om ondergesneden onderdelen te produceren. De resulterende snede heeft een trapezium- of duifstaartvorm. Het ondergesnede deel heeft altijd een smalle bovenkant en een brede onderkant.
Duifstaartsnijgereedschappen hebben standaardhoeken van 45° en 60° — andere hoeken mogelijk, meestal veelvouden van 10° tot 120°, hoewel minder algemeen.
Eenzijdige ondergesneden
Het verschil met T-groef en duifstaart is dat de eerste symmetrische vormen produceren, terwijl eenzijdige ondergesneden dat niet doen. Eenzijdige ondergesneden is een extra snede vanaf de zijkant met een speciaal gereedschap die uitsteekt boven de oorspronkelijke ondergesnede, net als de uitsteeksel op een standaard puzzelstuk.
Als u een interieurmuur met eenzijdige ondergesnede ontwerpt, moet u rekening houden met de gatruimte. De hoofdbreedte vier keer de diepte van de ondergesnede houden, zorgt ervoor dat de frees voldoende vrijheid heeft om goed te werken.
Ondergesneden bewerkingsvaardigheden
1. Samenwerken met professionals
U zult instemmen dat samenwerken met experts uw werk makkelijker maakt. Ervaren individuen of bedrijven hebben waarschijnlijk de benodigde gereedschappen en expertise om u op diverse manieren te helpen. Samenwerken met experts verlaagt het foutenrisico voor correcte ondergesneden onderdelen.
2. Ondergesneden elimineren waar mogelijk
Bij het ontwerpen van uw bewerkte onderdelen, is het het beste om ondergesneden zoveel mogelijk te vermijden. Dit verhoogt de complexiteit van het ontwerp. Bovendien hebt u misschien speciale gereedschappen nodig, wat meer kosten met zich meebrengt. Ondergesneden elimineren maakt uw werk makkelijker en bespaart geld.
3. Behoefte aan aangepaste gereedschappen vermijden
Tijdens ontwerp moeten ondergesneden zoveel mogelijk vermeden worden. Ondergesneden is moeilijk te gebruiken en vereist speciale gereedschappen. Het is kosteneffectiever en efficiënter om ze niet in het ontwerp op te nemen. Een voorbeeld van een ontwerp zonder ondergesneden: een werkstuk met gereedschapsruimte ontwerpen zodat standaard bewerking vanaf de achterkant mogelijk is. Dit vermijdt moeilijke ondergesneden vanaf de voorzijde.
4. Maak ondiepe ondergesneden
Onthoud dat er een limiet is aan de diepte van het snijgereedschap. De meeste mesjes zijn verbonden met een verticale as. Zorg dus dat u alleen ondiepe ondergesneden diepten creëert die geschikt zijn voor uw snijgereedschap — hoe ondieper, hoe beter.
Een dieper ontwerp kan ook de stabiliteit van het snijgereedschap aantasten omdat de verticale as langer wordt. Dit kan gereedschapstrillingen verhogen, nauwkeurigheid verlagen, en het gereedschap kan beschadigen. Daarom is het belangrijk een ontwerp te maken dat diep genoeg is voor de meeste ondergesneden gereedschappen.
Productieproces
- 10 bewezen strategieën om CNC-bewerkingskosten te minimaliseren
- Expertgids voor CNC-aluminiumbewerking & precisie-gebewerkte aluminiumonderdelen
- Top 5 essentiële elementen voor accurate CNC-bewerkingsoffertes
- CNC-gefreeste onderdelen: Oppervlakteafwerking uitgelegd & hoe te verbeteren
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- CNC-bewerkingstoleranties onder de knie: Bewijzen tips voor precisie
- Expertgids voor CNC-bewerking van Kunststofonderdelen: Belangrijke Ontwerp- en Productietips
- CNC-gewindeonderdeel ontwerp: Expert tips voor precisie en betrouwbaarheid
- Top Tips voor het produceren van premium CNC-gebewerkte onderdelen
- Professionele CNC-Bewerkingstips voor Titanium – Luchtvaart, Automotive & Meer
- Custom CNC-bewerking voor motorfietsonderdelen: Precisie & Duurzaamheid