



Essentiële boortips: Prestaties & kwaliteit verbeteren
Boren is een materiaal-verwijderend of snijproces waarbij het gereedschap een boorkop gebruikt om een gat met cirkelvormige doorsnede in vaste materialen te snijden. We zullen de boortechnieken introduceren vanuit het gebruik van koelvloeistof, spaanbeheer, voeding en snijsnelheidscontrole, en een ruwe introductie tot de technieken voor het verkrijgen van hoogwaardige gaten en de boortechnieken voor verschillende materialen.
Gebruik van koelvloeistof
Het correcte gebruik van koelvloeistof is essentieel om goede boorprestaties te verkrijgen. Het zal direct de spaanverwijdering, gereedschapslevensduur en de kwaliteit van het bewerkte gat tijdens de bewerking beïnvloeden.
1. Hoe koelvloeistof te gebruiken
1) Interne koeling ontwerp
Het interne koelingontwerp is altijd de eerste keuze om spaanblokkade te voorkomen, met name bij het verwerken van lange spaan materialen en het boren van diepere gaten (groter dan 3 keer de gatdiameter). Voor een horizontale boor, wanneer de koelvloeistof uit de boor stroomt, mag er geen onderuitloop van de snijvloeistof zijn over een lengte van ten minste 30 cm.

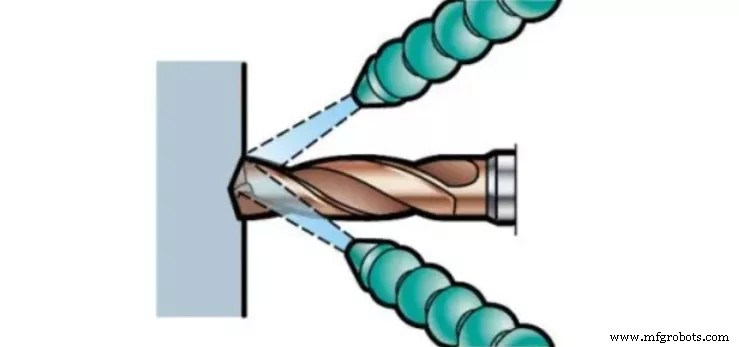
2) Externe koeling ontwerp
Het gebruik van externe koelvloeistof kan worden gebruikt wanneer de spaanvorming goed is en de gatdiepte ondiep is. Om de spaanuitstorting te verbeteren, moet er ten minste één koelvloeistofbus (of twee busjes als het een niet-rotterende toepassing is) dicht bij de gereedschapsas zijn.
3) Droge boortechnieken zonder koelvloeistof
Droog boren wordt doorgaans niet aanbevolen.
- Het kan worden gebruikt in toepassingen met korte spaan materialen en gatdiepte tot 3 keer de diameter
- Geschikt voor horizontale werktuigen
- Het wordt aanbevolen de snijsnelheid te verlagen
- Gereedschapslevensduur zal verminderen
Het wordt aanbevolen om niet droog te boren voor:
- Roestvrij staal materiaal (ISO M en S)
- Uitwisselbare boorkop boor
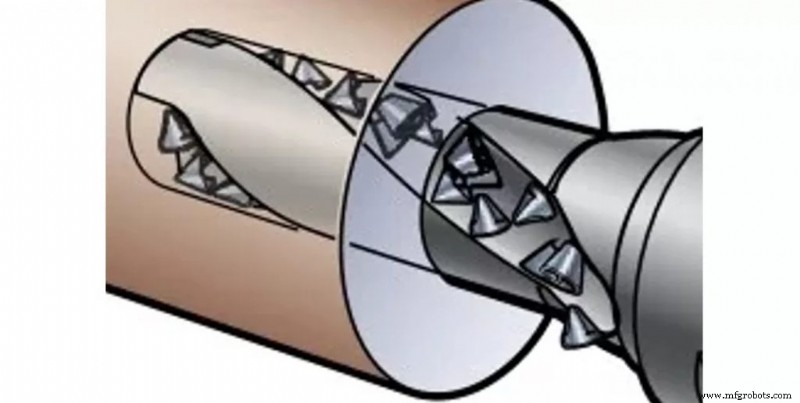
4) Hoge druk koeling (HPC) (~70 bar)
De voordelen van het gebruik van hoge-druk koelvloeistof zijn:
- Vanwege het verbeterde koelende effect, is de gereedschapslevensduur langer
- Verbeter de spaanverwijdering bij de verwerking van lange spaan materialen zoals roestvrij staal, en kan de gereedschapslevensduur verlengen
- Betere spaanverwijderingsprestaties, dus hogere veiligheid
- Bied voldoende stroom volgens de gegeven druk en gatgrootte om de koelvloeistoftoevoer te handhaven
2 Gebruiksvakkundigheden van koelvloeistof
Zeker een oplosbare snijolie (emulsie) gebruiken die EP (extreme druk) additieven bevat. Om de beste gereedschapslevensduur te garanderen, moet de olie-inhoud in het olie-water mengsel tussen 5-12% liggen (tussen 10-15% bij verwerking van roestvrij staal en superlegeringsmaterialen). Bij het verhogen van de olie-inhoud van de snijvloeistof, moet u zeker controleren met een oliescheider om te garanderen dat de aanbevolen olie-inhoud niet wordt overschreden.
Wanneer de omstandigheden toelaten, is interne koeling altijd de eerste keuze vergeleken met externe koeling.
Schoon olie kan het smeerend effect verbeteren en voordelen brengen bij het boren van roestvrij staal toepassingen. Zeker gebruiken samen met EP-additieven. Zowel massieve hardmetaal boortjes als wisselbare inzet boortjes kunnen schoon olie gebruiken en goede resultaten bereiken.
Gecomprimeerde lucht, mist snijvloeistof of MQL (minimale smering) kan een succesvolle keuze zijn onder stabiele condities, met name bij het bewerken van bepaalde gietijzers en aluminiumlegeringen. Aangezien de temperatuurstijging een negatieve invloed kan hebben op de gereedschapslevensduur, wordt aanbevolen de snijsnelheid te verlagen.
Spaanbeheervakkundigheden
Spaanvorming en spaanverwijdering zijn sleutelvraagstukken bij boren, afhankelijk van het materiaal van het werkstuk, de keuze van boor/mes geometrie, koelvloeistofdruk/capaciteit, en snijparameters.
Blokkerende spannen zullen de boor doen bewegen in radiale richting, wat de gatkwaliteit, boorlevensduur en betrouwbaarheid beïnvloedt, of de boor/mes laat breken.
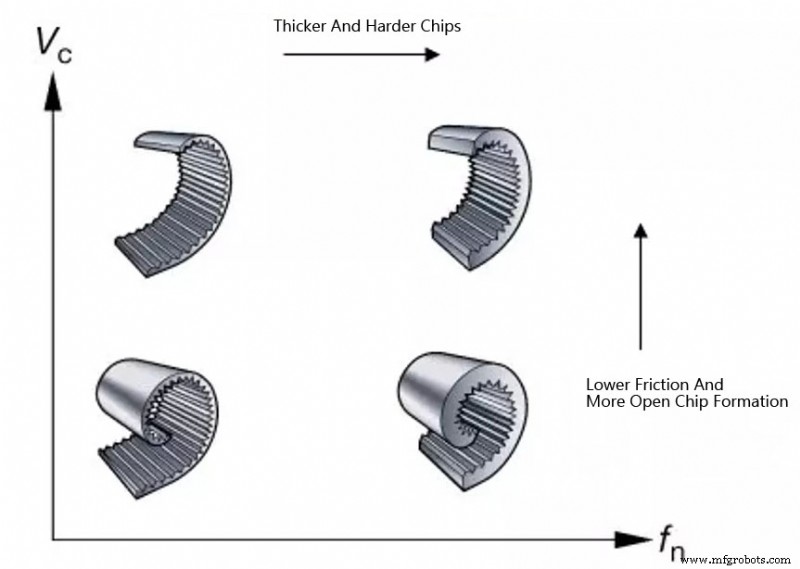
Wanneer de spannen soepel uit de boor kunnen worden uitgeplast, is spaanvorming acceptabel. De beste manier om het te identificeren is om te luisteren tijdens het boorproces. Continu geluid duidt op goede spaanuitstorting, en onderbroken geluid duidt op spaanverstoppingen. Controleer de voedingskracht of vermogenmonitor. Als er een abnormaliteit is, kan de oorzaak verstoppingen zijn. Controleer de spannen. Als de spannen lang en gebogen zijn, maar niet gekrulde, betekent dit dat de spannen verstopt zijn. Controleer het gat. Na spaanverstoppingen, zult u een ruw oppervlak zien.
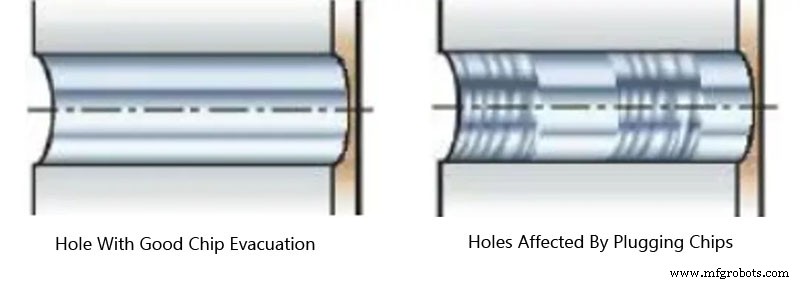
Tips om spaanverstoppingen te voorkomen:
- Zorg ervoor dat de juiste snijparameters en boor/mes puntgeometrie worden gebruikt
- Controleer de spaanvorm - pas de voedsnelheid en snelheid aan
- Controleer de snijvloeistofstroom en druk
- Controleer de snijrand. Wanneer de hele spaanbreker niet werkt, kan de snijrandbeschadiging/spaan lange spannen veroorzaken
- Controleer of de bewerkbaarheid is gewijzigd door de nieuwe batch werkstukken - pas de snijparameters aan
Controle van voeding en snijsnelheid
(1) De invloed van snijsnelheid Vc (m/min)
Naast materiaalhardheid, is snijsnelheid ook de hoofdfactor die gereedschapslevensduur en vermogensverbruik beïnvloedt.
- Snijsnelheid is de belangrijkste factor bij het bepalen van gereedschapslevensduur
- Snijsnelheid zal vermogen Pc (kW) en koppel Mc (Nm) beïnvloeden
- Hogere snijsnelheid zal hogere temperatuur produceren en flankenslijtage verhogen, met name aan de perifeere mespunt
- Bij het verwerken van sommige zachte lange spaan materialen (bijv. laagkoolstofstaal), is hogere snijsnelheid gunstig voor spaanvorming
Snijsnelheid te hoog:
- a) De flank slijt te snel
- b) Plastische vervorming
- c) Slechte gatkwaliteit en slechte gatdiameter
Snijsnelheid te laag:
- a) Opbouwvan opgebouwde rand genereren
- b) Slechte spaanverwijdering
- c) Langere snijtijd
(2) De invloed van voeding fn (mm/r)
- Beïnvloed spaanvorming, oppervlakkwaliteit en gatkwaliteit
- Beïnvloed vermogen Pc (kW) en koppel Mc (Nm)
- Hoge voeding zal de voedingskracht Ff (N) beïnvloeden, wat overwogen moet worden wanneer de werkomstandigheden onstabiel zijn
- Beïnvloed mechanische spanning en thermische spanning
Hoge voedsnelheid:
- a) Harde spaanbreking
- b) Korte snijtijd
- c) Gereedschapslijtage is klein maar het risico op boorrand afbreuk neemt toe
- d) De gatkwaliteit vermindert
Lage voedsnelheid:
- a) Langer en dunner spannen
- b) Kwaliteitsverbetering
- c) Versnelde gereedschapslijtage
- d) Langere snijtijd
- e) Bij het boren van dunne onderdelen met slechte stevigheid, moet de voedsnelheid laag gehouden worden
Tips voor het verkrijgen van hoogwaardige gaten
(1) Spaanverwijdering
Zorg ervoor dat de spaanverwijderingsprestaties aan de vereisten voldoen. Spaanverstoppingen beïnvloeden gatkwaliteit, betrouwbaarheid en gereedschapslevensduur. De boor/mes geometrie en snijparameters zijn cruciaal.
(2) Stabiliteit, gereedschapsspanning
Gebruik de kortst mogelijke boor. Gebruik de verfijnde stijve gereedschapshouder met de kleinste uittrekking. Zorg ervoor dat de machinespindel in goede conditie is en nauwkeurig gecentreerd. Zorg ervoor dat de onderdelen vast en stabiel zijn. Pas de juiste voedsnelheid toe voor onregelmatige oppervlakken, schräge oppervlakken en kruisgaten.
(3) Gereedschapslevensduur
Controleer de slijtage van het mes en stel het gereedschapslevensduurbeheerprogramma vooraf in. De meest effectieve methode is om een voedingskrachtmonitor te gebruiken om het boren te monitoren.
(4) Onderhoud
Vervang de mesdrukschroef regelmatig. Reinig de gereedschapshouder voordat u het mes vervangt, zorg ervoor dat u een dynamometrische sleutel gebruikt. Overschrijd niet de maximale slijtagehoeveelheid voordat u de massieve hardmetaal boor opnieuw slijpt.
Boortechnieken voor verschillende materialen
1. Laagkoolstofstaal boortechnieken
Voor laagkoolstofstalen die vaak voor lasonderdelen worden gebruikt, kan spaanvorming een probleem zijn. Hoe lager de hardheid, koolstofinhoud, en zwavelinhoud van het staal, hoe langer de geproduceerde spannen.
- Als het probleem gerelateerd is aan spaanvorming, verhoog de snijsnelheid vc en verlaag de voeding fn (let op dat bij het verwerken van gewoon staal, de voeding verhoogd moet worden).
- Gebruik hoge druk en interne koelvloeistoftoevoer.
2. Boortechnieken voor austenitische en duplex roestvrij staal
Austenitische, duplex en super duplex materialen kunnen problemen veroorzaken gerelateerd aan spaanvorming en spaanuitstorting.
- De juiste geometrie is erg belangrijk, omdat het de spannen correct kan laten vormen en hen helpt te ontlasten. Over het algemeen is het het beste om een scherpe snijrand te gebruiken. Als het probleem gerelateerd is aan spaanvorming, zal het verhogen van de voeding fn de spaan meer geneigd maken te breken.
- Interne koelingontwerp, hoge druk.
3. CGI (compact grafiet gietijzer) boortechnieken
CGI vereist meestal geen speciale aandacht. Het produceert grotere spannen dan grijs gietijzer, maar de spannen zijn gemakkelijk te breken. De snijkracht is hoger en daardoor beïnvloedt de gereedschapslevensduur. Moet super slijtvast materiaal gebruiken. Er zal dezelfde typische mespuntslijtage zijn als alle gietijzers.
- Als het probleem gerelateerd is aan spaanvorming, verhoog de snijsnelheid Vc en verlaag de voeding fn.
- Interne koelingontwerp.
4. Aluminiumlegering boortechnieken
Gratenvorming en spaanuitstorting kan een probleem zijn. Het kan ook korte gereedschapslevensduur veroorzaken door aanlijming.
- Om de beste spaanvorming te garanderen, gebruik lage voeding en hoge snijsnelheid.
- Om korte gereedschapslevensduur te voorkomen, moeten mogelijk verschillende coatings getest worden om aanlijming te minimaliseren. Deze coatings kunnen diamantcoatings omvatten, of helemaal geen coatings (afhankelijk van het substraat).
- Gebruik hoge-druk emulsie of mist koelvloeistof.
5. Titanlegering en hoge-temperatuur legering boortechnieken
De werkverharding van het gatoppervlak beïnvloedt de daaropvolgende processen. Het is moeilijk om goede spaanverwijderingsprestaties te verkrijgen.
- Bij het kiezen van een geometrie voor het bewerken van titanlegeringen, is het het beste om een scherpe snijrand te hebben. Bij het bewerken van nikkel-gebaseerde legeringen, is een robuuste geometrie essentieel. Als er een werkverhardingsprobleem is, probeer de voedsnelheid te verhogen.
- Hoge druk koelvloeistof tot 70 bar verbetert prestaties.
6. Verhard staal boortechnieken
Acceptabele gereedschapslevensduur verkrijgen.
- Verlaag de snijsnelheid om warmte te verminderen. Pas de voedsnelheid aan om acceptabele en gemakkelijk uit te werpen spannen te verkrijgen.
- Hoge-concentratie gemengde emulsie.
Productieproces
- Expertgids: CNC-bewerking van ondergesneden onderdelen – tips & best practices
- 12 bewezen strategieën om de groei van uw CNC-bewerkingsbedrijf te versnellen
- Rostvrij staal boren onder de knie krijgen: 6 bewezen technieken voor bewerkers
- Uw 5-As CNC Efficiëntie Boosten: 4 Bewezen Insider Tips
- Diepgaten boren & bewerken: kenmerken, uitdagingen en expert tips
- 7 expert tips voor hoogprecieze CNC-gebrande onderdelen
- Top 5 Toepassingen van Kunststof CNC-bewerking: Precisie, Snelheid en Kwaliteit
- 3 bewezen strategieën om CNC-prototypingkosten te verlagen
- De Juiste Koelmiddel Kiezen voor CNC-Bewerking: Typen, Voordelen en Onderhoud
- "Gummy" materialen bewerken beheersen: bewezen tips voor superieure afwerking en gereedschapslevensduur
- Precisie bewerking van geëngineerde kunststoffen & printplaten voor de elektronica-industrie