



Superieure bewerkingsnauwkeurigheid bereiken door draaien, frezen, plannen, slijpen, boren en boren (uitwendig)
Bewerkingsnauwkeurigheid wordt voornamelijk gebruikt om de fijheid van producten te karakteriseren, en is een term om de geometrische parameters van bewerkte oppervlakken te evalueren. De bewerkingsnauwkeurigheid wordt gemeten door tolerantieklassen. Hoe kleiner de klasse waarde is, hoe hoger de nauwkeurigheid is.
Er zijn 20 tolerantieklassen van IT01, IT0, IT1, IT2, IT3 tot IT18. Hierbij vertegenwoordigt IT01 de hoogste bewerkingsnauwkeurigheid van het onderdeel, en IT18 vertegenwoordigt de laagste bewerkingsnauwkeurigheid van het onderdeel. De algemene industriële en mijnbouwmachines behoren tot IT7, en de algemene landbouwmachines behoren tot IT8. Volgens de verschillende functies van productonderdelen, is de vereiste verwerkingsnauwkeurigheid verschillend, en de verwerkingsvorm en verwerkingstechnologie zijn ook verschillend. Dit artikel introduceert de bewerkingsnauwkeurigheid die kan worden bereikt door draaien, frezen, plannen, slijpen, boren en draaien (boren).
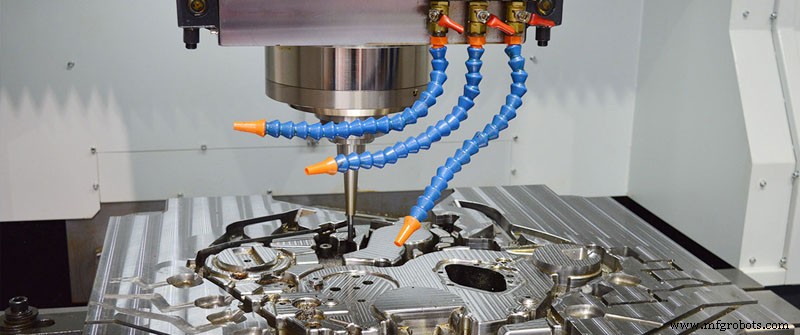
1. Draaien
Het werkstuk draait, en het draai mes voert snijverwerking uit van lineaire of gebogen beweging in het vlak. Draaien wordt doorgaans op een draaibank uitgevoerd om de binnen- en buitencilinderoppervlakken, eindvlakken, kegeloppervlakken, vormoppervlakken en gewinden van het werkstuk te verwerken.
De draai nauwkeurigheid is doorgaans IT8-IT7, en de oppervlaktereuwheid is 1,6-0,8 μm.
1) Ruwdraaien streeft ernaar om grote snijdiepte en grote voeding te gebruiken om de draaiefficiëntie te verbeteren zonder de snijsnelheid te verlagen, maar de bewerkingsnauwkeurigheid kan slechts IT11 bereiken, en de oppervlaktereuwheid is Rα20-10 μm.
2) Half-afwerk draaien en fijn draaien moeten zo veel mogelijk hoge snelheid en kleine voeding en snijdiepte gebruiken, de bewerkingsnauwkeurigheid kan IT10-IT7 bereiken, en de oppervlaktereuwheid is Rα10-0,16 μm.
3) Hoge-snelheid precisie draaien van non-ferro metaal onderdelen met fijn geslepen diamant draai messen op hoge-precisie draaibanken kan de bewerkingsnauwkeurigheid IT7-IT5 bereiken, en de oppervlaktereuwheid is Rα0,04-0,01 μm. Dit soort draaien heet "spiegel draaien".
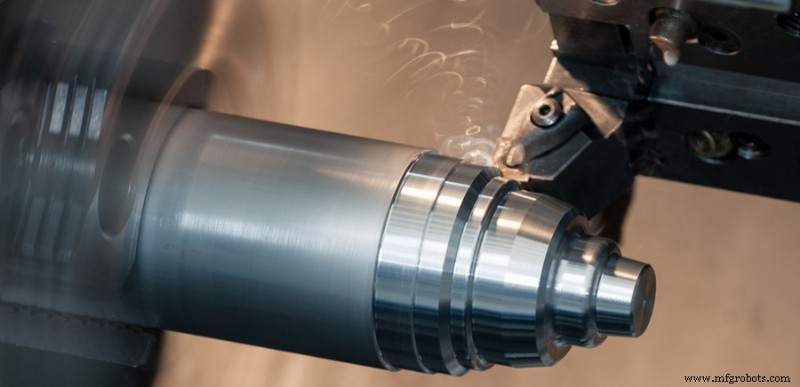
2. Frezen
Frezen verwijst naar het gebruik van roterende multi-mes gereedschappen om werkstukken te snijden, en is een hoge-efficiënt verwerkingsmethode. Het is geschikt voor het verwerken van vlakken, nuten, diverse vormoppervlakken (zoals splines, tandwielen en gewinden) en speciale vorm matrijzen. Volgens de dezelfde of tegenovergestelde richting van de hoofdbewigingssnelheid en werkstuk voedingsrichting tijdens frezen, wordt het ingedeeld in gelijkvloeiend frezen en tegenlopen frezen.
De bewerkingsnauwkeurheid van frezen is doorgaans tot IT8-IT7, en de oppervlaktereuwheid is 6,3-1,6 μm.
1) De bewerkingsnauwkeurigheid tijdens ruwfrezen is IT11-IT13, en de oppervlaktereuwheid is 5-20 μm.
2) De bewerkingsnauwkeurigheid van half-afwerk frezen is IT8-IT11, en de oppervlaktereuwheid is 2,5-10 μm.
3) De bewerkingsnauwkeurigheid van fijn frezen is IT16—IT8, en de oppervlaktereuwheid is 0,63—5 μm.
3. Plannen
Plannen verwerking is een snijverwerkingsmethode waarin een planer wordt gebruikt om een horizontale relatieve lineaire terugkerende beweging op een werkstuk te maken, en wordt voornamelijk gebruikt voor de vormverwerking van onderdelen.
De bewerkingsnauwkeurheid van plannen kan doorgaans IT9-IT7 bereiken, en de oppervlaktereuwheid is Ra6,3-1,6 μm.
1) De ruwplannen nauwkeurheid kan IT12-IT11 bereiken, en de oppervlaktereuwheid is 25-12,5 μm.
2) De nauwkeurheid van half-afwerk plannen kan IT10-IT9 bereiken, en de oppervlaktereuwheid is 6,2-3,2 μm.
3) De precisie plannen kan IT8-IT7 bereiken, en de oppervlaktereuwheid is 3,2-1,6 μm.
4. Slijpen
Slijpen verwijst naar een verwerkingsmethode die slijpmiddelen en slijpgereedschappen gebruikt om overmatig materiaal op een werkstuk te verwijderen. Het behoort tot afwerking en wordt breed gebruikt in de machinebouwindustrie.
Slijpen wordt meestal gebruikt voor half-afwerking en afwerking, en de nauwkeurheid kan IT8-IT5 of zelfs hoger bereiken. De oppervlaktereuwheid is doorgaans 1,25-0,16 μm.
1) De oppervlaktereuwheid van precisieslijpen is 0,16-0,04 μm.
2) De oppervlaktereuwheid van ultra-precisieslijpen is 0,04-0,01 μm.
3) De oppervlaktereuwheid van spiegel slijpen kan onder 0,01 μm bereiken.
5. Boren
Boren is een basismethode van gatverwerking. Boren wordt vaak uitgevoerd op boormachines en draaibanken, maar ook op draaibanken of freesmachines.
De bewerkingsnauwkeurheid van boren is relatief laag, doorgaans slechts IT10 bereikend, en de oppervlaktereuwheid is doorgaans 12,5-6,3 μm. Na boren, worden reamen en reamen vaak gebruikt voor half-afwerking en afwerking.
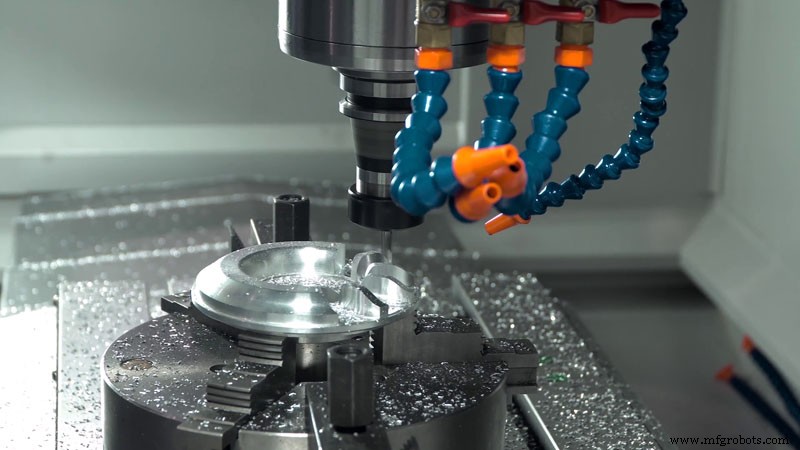
6. Draaien (Boring/Uitwendig draaien)
Draaien is een binnen-diameter snijproces dat gereedschappen gebruikt om gaten of andere cirkelvormige contouren te vergroten. Het toepassingsbereik varieert doorgaans van half-ruw verwerking tot afwerking. De gebruikte gereedschappen zijn meestal enkelmes draai gereedschappen (draai staven genoemd).
1) De draai nauwkeurheid van staalmaterialen kan doorgaans IT9-IT7 bereiken, en de oppervlaktereuwheid is 2,5-0,16 μm.
2) De bewerkingsnauwkeurheid van precisie draaien kan IT7-IT6 bereiken, en de oppervlaktereuwheid is 0,63-0,08 μm.
Productieproces
- Oppervlakteslijpen meesteren: sleutelprincipes voor superieure afwerking
- CNC-vlakschuurmachines: De sleutel tot precisiemetalaafwerking
- Essentiële Kenmerken & Voordelen van Frees- & Boormachines
- Productiviteit Maximeren door Frezen en Draaien te Combineren met Toer-gereedschappen
- Geïntegreerd Frezen en Draaien: Efficiëntie Verhogen met Multitasking Machines
- Draaibankprestaties optimaliseren: draaien en frezen combineren voor superieure bewerking
- Draai-frees bewerkingscentra: Duale frees- en draaioplossingen
- CNC Draaien vs. Frezen: Belangrijkste Verschillen & Toepassingen
- Begrip van boor- en freesmachines: werking en toepassingen
- CNC-frezen vs. CNC-draaien: Belangrijkste Verschillen en Ontwerpimplicaties
- CNC Draaien & Frezen: Precisiebewerking Essentiëls voor Moderne Productie