



Belangrijkste principes voor positioneringsreferentie in bewerkingscentra
We weten dat in de bewerkingsindustrie, de positioneringsreferentie van het bewerkingscentrum belangrijk is, dus wat zijn er?
1. Wanneer de stationbewerking inclusief de ontwerpreferentie niet op het bewerkingscentrum tegelijkertijd kan worden voltooid, moeten de positioneringsreferentie en de ontwerpreferentie zoveel mogelijk overlappen. Tegelijkertijd moet overwogen worden dat na positionering met deze referentie, alle cruciale precisieonderdelen in één spanning kunnen worden bewerkt. Over het algemeen worden de processen die op het bewerkingscentrum worden voltooid, aan het einde gerangschikt.
2. Bij het bewerken van zowel de referentie als de verwerking van elk station op het bewerkingscentrum, moet de selectie van de positioneringsreferentie overwogen worden zoveel mogelijk verwerkingsinhoud te voltooien. Hiervoor is het nodig om een positioneringsmethode te overwegen die alle oppervlakten die moeten worden bewerkt vergemakkelijkt. Bijvoorbeeld, voor een behuizing, is het het beste om een positioneringsmethode van twee pennen aan één kant te gebruiken om de verwerking van andere oppervlakken door het gereedschap te vergemakkelijken.
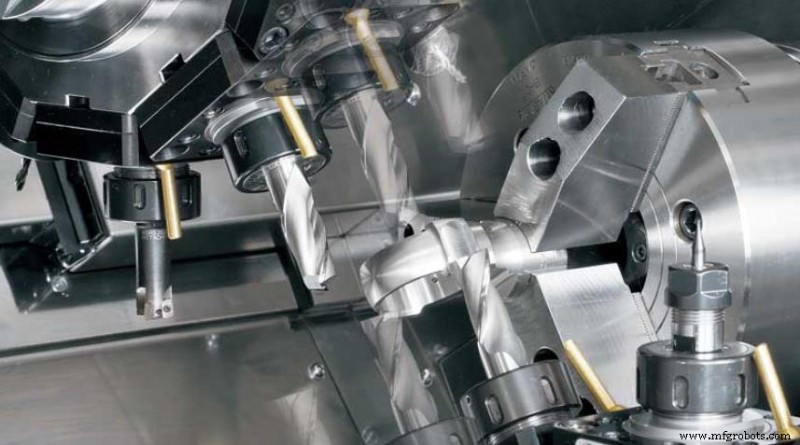
3. De oorsprong van het werkstukcoördinatensysteem, dat wil zeggen, het "programmeer nul punt", hoeft niet noodzakelijk te samen te vallen met de onderdeel positioneringsreferentie, maar er moet een bepaalde geometrische relatie tussen de twee zijn. De hoofdooverweging voor de selectie van de oorsprong van het werkstukcoördinatensysteem is om programmeren en meten te vergemakkelijken.
Voor onderdelen met hoge dimensionele nauwkeurigheidsvereisten, bij het bepalen van de positioneringsreferentie, moet overwogen worden of de coördinatenoorsprong nauwkeurig kan worden gemeten door de positioneringsreferentie, en de meetmethode moet in overweging worden genomen.
4. Probeer de ontwerpreferentie op het onderdeel te kiezen als de positioneringsreferentie. Dat wil zeggen, elke positioneringsreferentie die op het bewerkingscentrum wordt gebruikt, moet in het vorige gewone werktuigmachine of bewerkingscentrumproces zijn verwerkt, zodat het gemakkelijk is om de precisierelatie tussen de bewerkingsoppervlakken van elk station te waarborgen, en wanneer sommige oppervlakken meerdere keren gespannen moeten worden of wanneer andere werktuigmachines worden voltooid, het kiezen van dezelfde referentie positionering als de ontwerpreferentie kan niet alleen positioneringsfouten vermijden veroorzaakt door referenties die niet overlappen, de bewerkingsnauwkeurigheid waarborgen, en programmeren vereenvoudigen.
Productieproces
- De 7 kernsoorten technologie verkennen
- De verschillende typen prototyping begrijpen: Een gids voor founders
- De vier kernsoorten productieprocessen verkennen
- 5-As Bewerking Meesteren: Precisie, Efficiëntie en Belangrijke Toepassingen
- Lager typen verkennen: Bal, Rol, en Precisie Opties
- Meesterworden In Bewerking: Belangrijkste Stappen Voor Consistente, Hoogwaardige Onderdelen
- Top Industriële Bewerkingsprocessen Die Elke Fabrikant Moet Kennen
- Belangrijkste Principes Van Cilindrisch Slijpen: Een Uitgebreid Overzicht
- Lean Thinking in de industrie: 5 kernprincipes voor het elimineren van verspilling en efficiëntie verhogen
- CNC-Machines: Belangrijkste Toepassingen in de Moderne Productie
- Swiss vs. conventioneel draaien: belangrijke verschillen voor precisie micrometer-schaal bewerking