



Boren, Uithalen, Uitboren & Honen uitgelegd: Belangrijke verschillen & toepassingen
Afhankelijk van de grootte en nauwkeurigheidsvereisten, vereist de bewerking van macro-grootte gaten op vaste oppervlakken verschillende metalen snijoperaties. Boren, uitboren, uithalen, en honen zijn veelvoorkomende processen die door productiebedrijven worden gebruikt. Alle processen omvatten, tot een zekere mate, het creëren van nieuwe gaten in het werkstuk of het wijzigen van bestaande gaten. Boren is het proces van boren, terwijl uitboren de diameter van een bestaand gat vergroot. Uithalen en honen worden gebruikt om de oppervlakteafwerking en toleranties van bestaande gaten te verbeteren. De volgende secties zullen de overeenkomsten en verschillen tussen boren, uithalen, uitboren en honen processen bespreken.
Boren
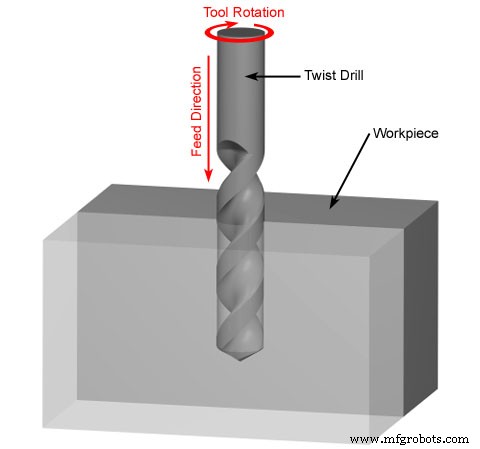
De boornauwkeurigheid is laag, doorgaans alleen IT13~IT11, en de oppervlakteruwheid is ook relatief groot, Ra is doorgaans 50~12,5 μm. Maar de boor metaalverwijderingssnelheid is hoog, en de snijefficiëntie is hoog. Boren wordt voornamelijk gebruikt om gaten met lage kwaliteitseisen te verwerken, zoals boutgaten, draadbodems, en oliegaten. Voor gaten die hoge bewerkingsnauwkeurigheid en oppervlakkwaliteit vereisen, moeten ze gerealiseerd worden door uithalen, uitboren of slijpen in de daaropvolgende verwerking.
Boren heeft de volgende technologische kenmerken:
1. De boor is gemakkelijk afgelenkt.
Bij boren op een boormachine, is het gemakkelijk om de as van het gat te laten afwijken en niet recht te zijn, maar de diameter van het gat verandert niet significant; bij boren op een draaibank, is het gemakkelijk om de verandering van de diameter van het gat te veroorzaken, maar de as van het gat is nog steeds recht. Daarom moet het eindvlak voor het boren worden verwerkt, en een kegelgat moet vooraf geboord worden met een boor of een centrumboor om de centrering van de boor te vergemakkelijken. Bij het boren van kleine gaten en diepe gaten, om de afwijking en niet-recht zijn van de as van het gat te voorkomen, moet de werkstukrotatiemethode zoveel mogelijk worden gebruikt voor boren.
2. De gatdiameter is gemakkelijk te vergroten.
De ongelijke radiale krachten van de twee snijranden van de boor tijdens het boren zullen de gatdiameter laten vergroten; de snijafwijking tijdens het boren van de horizontale draaibank is ook een belangrijke reden voor de gatdiametervergroting; bovendien is de radiale uittrekking van de boor ook de reden voor de gatdiametervergroting.
3. De oppervlakkwaliteit van de gaten is slecht.
Boorspanen zijn relatief breed en gedwongen spiraalvormig in het gat. Wanneer ze uitstroomen, zullen ze wrijven tegen de gatwand en het verwerkte oppervlak krassen.
4. Grote axiale kracht tijdens boren.
Dit wordt voornamelijk veroorzaakt door de meizelrand van de boor. Daarom, wanneer de boordiameter d>30mm is, wordt het boren doorgaans in twee keer uitgevoerd. Boor (0,5~0,7)d voor de eerste keer, en boor tot de vereiste gatdiameter voor de tweede keer. Aangezien de meizelrand de tweede keer niet deelt aan het snijden, kan een grotere voeding worden gebruikt om de oppervlakkwaliteit en productiviteit van het gat te verbeteren.
Uithalen
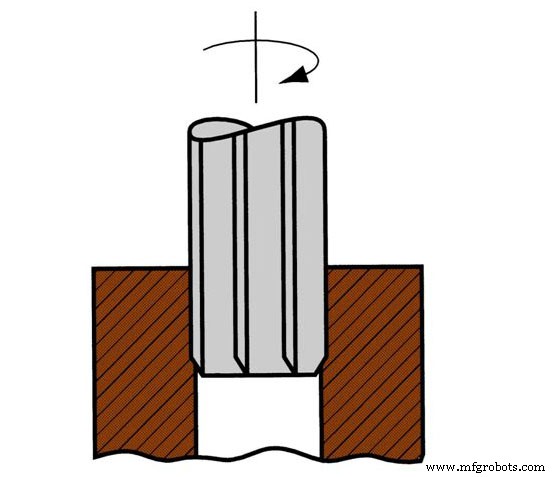
Uithalen is een snijproces dat het gebruik van een roterend snijgereedschap omvat om een gladde binnenwand in een bestaand gat in een werkstuk te creëren. Rotterende snijgereedschappen die voor uithalen worden gebruikt, heten uithaaltjes. Net als boortjes, kunnen uithaaltjes ook materiaal van het werkstuk waarop ze worden gebruikt verwijderen. Echter, de uithaal verwijdert veel minder materiaal dan de boor. Het hoofddoel van uithalen is om gladde wanden in bestaande gaten te creëren.
Uithalen is een afwerkingsmethode voor gaten op basis van half-afwerking (uithalen of half-afwerkings uitboren). Vergeleken met slijpen en uitboren, is de productiviteit van uithalen hoog, en de nauwkeurigheid van het gat is gemakkelijk te garanderen. Echter, uithalen kan de positie-fout van de gatas niet corrigeren, en de positie-nauwkeurigheid van het gat moet worden gegarandeerd door het vorige proces. De maattolerantie van het uithaalgat kan IT9~IT6 bereiken, en de oppervlakteruwheidswaarde kan Ra 3,2~0,2 μm bereiken.
Uitboren
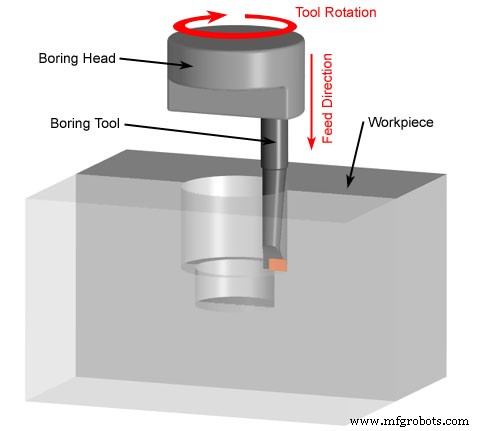
Uitboren is een snijproces dat het gebruik van een enkelpunt snijgereedschap of uitboorkop omvat om een bestaand gat in een werkstuk te vergroten. Dit is in schril contrast met boren, wat is om een initieel gat in het werkstuk te creëren.
De uitboorgatdiameter is niet beperkt door de gereedschapsgrootte, en de uitboerfoutcorrectiecapaciteit is sterk. Meervoudig snijden kan de afwijkingsfout van de oorspronkelijke gatas corrigeren, en het uitboorgat is consistent met het positioneringsoppervlak. Hoge positioneringsnauwkeurigheid.
Het verwerkingsbereik van uitboren is erg wijd, en gaten van verschillende groottes en verschillende nauwkeurigheidsniveaus kunnen worden verwerkt. Voor gaten en gatreeksen die grote diameter, afmeting en positie-nauwkeurigheid vereisen, is uitboren een goede verwerkingsmethode. De uitboernauwkeurigheid is IT9~IT7, en de oppervlakteruwheid is Ra 3,2~0,8 μm. Uitboren kan worden gebruikt in uitboormachines, draaibanken, freesmachines en andere werktuigen, met sterke flexibiliteit en wijde productietoepassingen.
Proceskenmerken van uitboren
(1) De aanpassingsvermogen van uitboren is sterk.
Uitboren kan worden uitgevoerd op basis van boren, gieten en smeden gaten. Het bereik van haalbare dimensionele tolerantiegraden en oppervlakteruwheidswaarden is wijd; behalve voor kleine en diepe gaten, kunnen gaten van diverse diameters en diverse typen structuren bijna allemaal uitgeboord worden.
(2) Moeilijk om uitboerkwaliteit te controleren
Uitboren kan de positie-fout van het oorspronkelijke gat effectief corrigeren, maar omdat de diameter van de uitboorstaaf beperkt is door de gatdiameter, is de stevigheid ervan doorgaans slecht, gemakkelijk te buigen en te trillen, dus de controle van uitboerkwaliteit (vooral lange en dunne gaten) is niet zo gemakkelijk als uithalen.
(3) De productiviteit van uitboren is laag.
Omdat uitboren meerdere passes vereist met een kleinere snijdiepte en voeding om de buigingsvervorming van de gereedschapsstaaf te verminderen, en uitboren op uitboor- en freesmachines vereist het aanpassen van de radiale positie van het uitboorgereedschap op de gereedschapsstaaf, dus de bediening is gecompliceerd en tijdrovend.
(4) Uitboren wordt wijd gebruikt in de gatverwerking van diverse onderdelen in enkelstuk en kleine serie productie.
In massaproductie, vereist het uitboren van de lagergaten van de beugel en kast een uitboormatrijzen.

(bron van https://thehemloft.com/drilling-vs-boring-vs-reaming/)
Honen
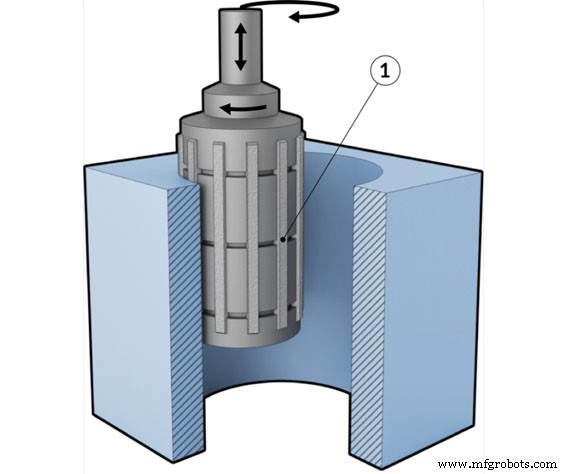
Honen is het gebruik van een honingkop met een honingstaaf om het gat te polijsten. Honen heeft een wijd bereik van toepassingen. Het kan gietijzer, verhard en onverhard staal, brons, enz. verwerken, maar het is niet geschikt voor het verwerken van plastic metalen die gemakkelijk olesten blokkeren. De diameter van het honingsproces is Φ5~Φ500mm, en diepe gaten met L/D>10 kunnen ook worden verwerkt. Daarom wordt het wijd gebruikt om motorcylinders, hydraulische cylinders en diverse vatgaten te verwerken.
Honingproceskenmerken
- Honen kan hogere dimensionele nauwkeurigheid en vormnauwkeurigheid bereiken, en de bewerkingsnauwkeurigheid is IT7~IT6. De rondeheid en cilindervervorming fouten van het gat kunnen worden gecontroleerd, maar honen kan de positie-nauwkeurigheid van het te bewerken gat niet verbeteren.
- Hoge oppervlakkwaliteit kan verkregen worden door honen, de oppervlakteruwheid Ra is 0,2~0,025 μm, en de diepte van het oppervlakte metaal vervormingsdefectlaag is erg klein (2,5~25 μm).
- Vergeleken met de slijpsnelheid, is de omtreksnelheid van de honingkop niet hoog (VC=16~60 m/min). Echter, door het grote contactoppervlak tussen de honingband en het werkstuk en de hoge terugsnelheid (VA=8~20 m/min), is de honingsefficiëntie nog steeds redelijk hoog.
Productieproces
- Polijsten vs. Buffing: Belangrijke Verschillen en Wanneer Elk Te Gebruiken
- Progressieve vs. Transfer Matrijs Stempelen: Belangrijke Verschillen Uitgelegd
- Boren, Uittrekken & Affrezen: Belangrijkste Verschillen Uitgelegd
- Thermoplast vs. Thermohardend: Belangrijkste Verschillen in Polymere Materialen Begrijpen
- Wielen vs. Lenkrollen: De Belangrijkste Verschillen Begrijpen
- Voorhand vs Achterhand Lassen: Belangrijkste Verschillen En Wanneer Elke Techniek Te Gebruiken
- IJzer vs. Staal: Belangrijkste Verschillen Uitgelegd
- Gesneden vs Draad Nagels: De Belangrijkste Verschillen Voor Bouw Begrijpen
- Plasma vs. Lasersnijden: Belangrijkste Verschillen En Wanneer Elke Te Gebruiken
- Frezen vs. Slijpen: de belangrijkste verschillen uitgelegd
- DC vs. AC Motoren: Belangrijkste Verschillen en De Juiste Keuze voor Uw Toepassing