



Complexe bewerkings tekeningen onder de knie: 5 essentiële inzichten
1. Afmetingsmethode voor gangbare structuren
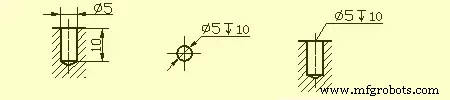
Gangbare afmetingsmethoden voor gaten:
Doorgaand gat
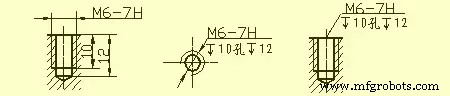
Gewindegat
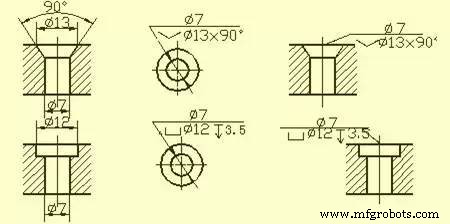
Inzettend gat
Afgeplat gat
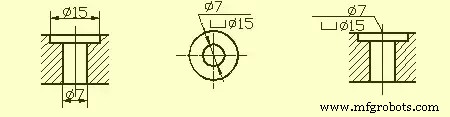
Afmetingsmethode voor affasen
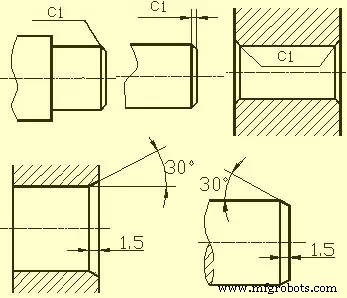
2. Bewerkingsstructuren op onderdelen
Ontlastingsnut en afslijp-uitloopnut
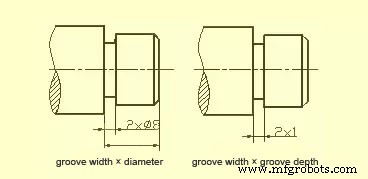
Bij het draaien van onderdelen worden ontlastingsnutten of afslijp-uitloopnutten voorgefrezen bij de trappen van de bewerkte oppervlakken. Dit vergemakkelijkt het terugtrekken van de snijhulp en zorgt ervoor dat de contactoppervlakken van de betreffende onderdelen tijdens de montage goed aansluiten.
De afmetingen van de ontlastingsnut bij het buitendraaien worden meestal aangegeven als "nutf breedte × diameter" of "nutf breedte × nutf diepte". Afslijp-uitloopnutten worden toegepast bij het buitenslijpen of het combineren van buitenslijpen en frontslijpen.
Boorstructuren
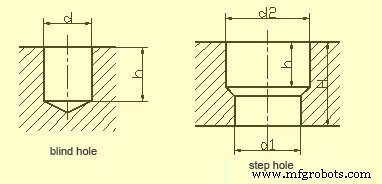
Een blind gat geboord met een boor heeft een kegelhoek van 120° op de bodem. De boordiepte verwijst naar de diepte van het cilindervormige deel, exclusief de kegelkuil. Bij de overgang van getrapte boringen ontstaat eveneens een kegelhoek van 120°; de weergave en afmetingsaanduiding worden getoond in de afbeelding.
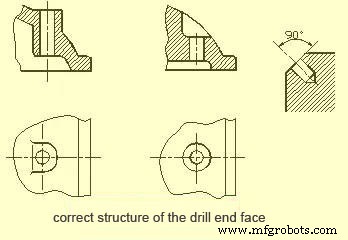
Bij boren moet de as van de boor zo loodrecht mogelijk staan op het eindvlak van het te boren gat om de boor nauwkeurigheid te waarborgen en breuk van de boor te voorkomen. De juiste structuur van drie booreindvlakken wordt geïllustreerd.
Steunen en kuilen
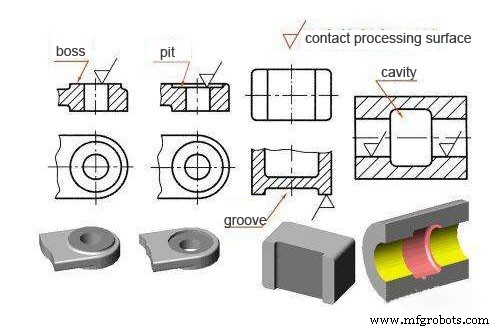
De contactoppervlakken van een onderdeel met andere onderdelen worden meestal bewerkt. Om het bewerkingsoppervlak te verkleinen en goede contact tussen de oppervlakken te garanderen, worden op gietstukken vaak steunen (bossen) en kuilen (putten) ontworpen. Bolzen steunen of ingelaten steunvlakken. Om het bewerkingsoppervlak te verkleinen, wordt een nutstructuur aangebracht.
3. Gangbare onderdeelstructuren
As-onderdelen
Deze onderdelen omvatten over het algemeen assen, busjes en dergelijke. Bij de weergave volstaat een hoofdaanzicht aangevuld met passende doorsneden en afmetingen om de hoofdfvormkenmerken en lokale structuren weer te geven. Voor eenvoudigere leesbaarheid tijdens bewerking wordt de as doorgaans horizontaal geprojecteerd, bij voorkeur met de as als lateraal verticaal lijn.
Bij het afmeten van bus-onderdelen wordt de as vaak gebruikt als radiale afmetingsreferentie. Hieruit volgen de afmetingen zoals Ø14 en Ø11 in de figuur (zie doorsnede A-A). Op deze manier worden de ontwerpeisen en de procesreferentie tijdens bewerking (bij draaien van as-onderdelen worden de centrumgaten aan beide uiteinden gespannen) geünificeerd. De lengterichting referentie is vaak een belangrijk eindvlak, contactvlak (schouder) of bewerkt vlak.
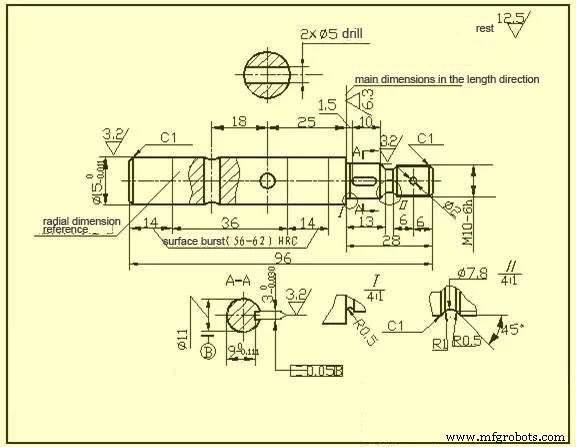
De rechterschouder met een oppervlaktereuwheid Ra6.3 zoals in de figuur getoond, wordt gekozen als hoofdmaatreferentie in de lengterichting, waaruit afmetingen als 13, 28, 1,5 en 26,5 volgen. Vervolgens dient het rechter as-einde als hulpbasis in de lengterichting voor de totale aslengte van 96.
Schijf- en dekselonderdelen
De basisvorm van deze onderdelen is een plate schijf, waaronder einddeksels, klepdeksels, tandwielen etc. Hun hoofstructuur is in wezen een draaikörper, meestal met diverse vormende flenssen en gelijkmatig verdeelde gatpatronen. Ook ribben en andere lokale structuren komen voor. Bij keuze van het aanzicht wordt meestal het doorsnede-aanzicht van het symmetrievlak of de draaias gekozen als vooraanzicht, aangevuld met andere aanzichten (zoals zijaanzicht of bovenaanzicht) om de vorm en gelijke verdeling weer te geven. In de figuur wordt een linkeraanzicht toegevoegd om een vierkante flens met afgeronde hoeken en vier gelijkmatig verdeelde doorboorgaten weer te geven.
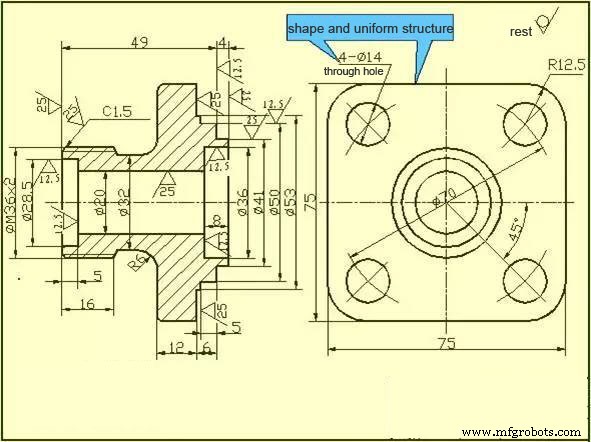
Bij het afmeten van schijf- en dekselonderdelen wordt de as door het asgat meestal gekozen als radiale maatreferentie, en het belangrijkste maatreferentie in de lengterichting is vaak het belangrijke eindvlak.
Vork- en frame-onderdelen
Deze omvatten vorken, verbindingsstangen, lagers etc. Vanwege hun variabele bewerkingsposities is bij de keuze van het hoofdaanzicht de werkpositie en vormkenmerken beslissend. Voor andere aanzichten zijn vaak twee of meer basisaanzichten nodig, aangevuld met passende detailaanzichten en doorsneden om de lokale structuur duidelijk te maken. Het aanzicht in de voetsteuntekening is helder en zuiver. Het rechteraanzicht is niet nodig om de breedte van de lager en ribben weer te geven; voor T-vormige ribben is een doorsnede passender.
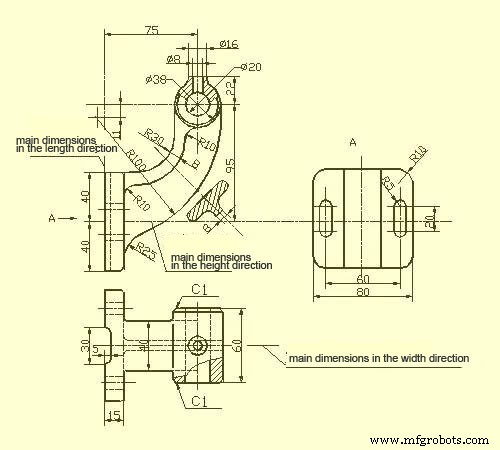
Bij het afmeten van vork-beugelonderdelen wordt meestal het montagebasisvlak of het symmetrievlak van het onderdeel gekozen als maatreferentie. Zie de figuur voor de afmetingsmethode.
Behuizingsonderdelen
De vorm en structuur van deze onderdelen is over het algemeen complexer dan de vorige drie typen, en de bewerkingspositie varieert meer. Voorbeelden zijn klephuizen, pomphuizen, reductiekasten etc. Bij keuze van het hoofdaanzicht worden werkpositie en vormkenmerken overwogen. Voor andere aanzichten worden passende doorsneden, dwarsdoorsneden, detailaanzichten en schuine aanzichten gebruikt om de interne en externe structuur duidelijk weer te geven.
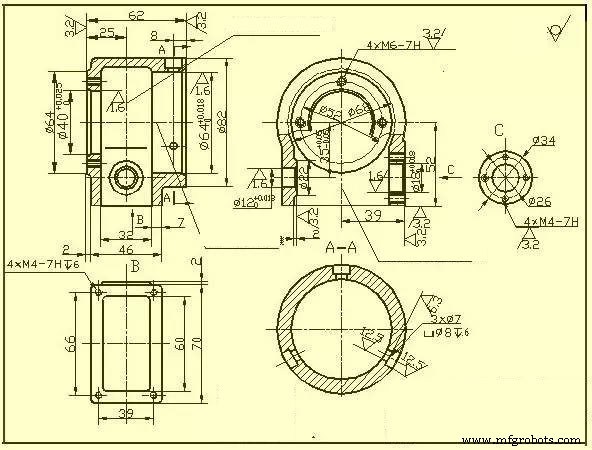
Wat betreft afmetingen: de as, belangrijke montagevlakken, contactvlakken (of bewerkingsvlakken), en symmetrievlakken (breedte, lengte) van sommige hoofstructuren van de behuizing worden meestal gekozen als maatreferenties. Voor te bewerken delen op de behuizing moeten afmetingen zo veel mogelijk zo worden geplaatst dat bewerking en controle vergemakkelijkt worden.
4. Oppervlaktereuwheid
De micro-geometrische kenmerken van pieken en dalen met kleine afstand op het oppervlak van een onderdeel heten oppervlaktereuwheid. Dit ontstaat voornamelijk door de sporen die het gereedschap achterlaat op het oppervlak en de plastische vervorming van het oppervlakte metaal tijdens snijden.
De oppervlaktereuwheid is ook een technische index voor de evaluatie van de oppervlakkwaliteit. Het heeft invloed op de pas eigenschappen, werknauwkeurheid, slijtvasteheid, corrosiebestendigheid, luchtdichtheid en uiterlijk van de onderdelen.
Code, symbool en aanduiding van oppervlaktereuwheid
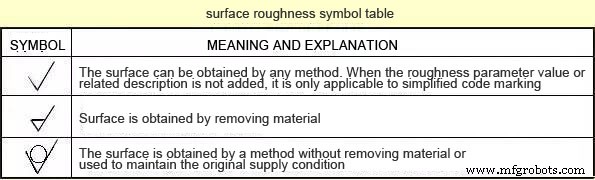
GB/T 131-1993 specificert de code voor oppervlaktereuwheid en de notatie. De symbolen op de tekening die de oppervlaktereuwheid van de onderdelen aanduiden, zijn in de onderstaande tabel weergegeven.
Hoofdevaluatieparameters van onderdeel oppervlaktereuwheid
1) Rekenkundig gemiddelde afwijking van profiel (Ra)
Binnen de meetlengte is dit het rekenkundig gemiddelde van de absolute waarde van de profielafwijking.
2) Maximale profielhoogte (Rz)
De afstand tussen de top lijn van de profielpieken en de bodemlijn van de profieldalen binnen de meetlengte.
Opmerking: De Ra-parameter wordt bij voorkeur gebruikt.
Aanduiding van oppervlaktereuwheid symbolen op tekeningen
1) De oppervlaktereuwheid code (symbool) moet doorgaans worden aangebracht op de zichtbare contourlijn, de grenslijn of hun verlengde, waarbij de punt van het symbool van buiten het materiaal naar het oppervlak wijst.
2) De richting van cijfers en symbolen in de oppervlaktereuwheid code moet conform eisen worden aangebracht.
Op dezelfde tekening wordt elk oppervlak doorgaans slechts één keer voorzien van een code (symbool), en zo dicht mogelijk bij de betreffende maatlijn. Bij beperkte ruimte of ongemakkelijke plaatsing kan een uitlooplijn gebruikt worden. Wanneer alle oppervlakken van het onderdeel dezelfde oppervlaktereuwheidseis hebben, kunnen ze uniform in de rechterbovenhoek van de tekening worden gemarkeerd. Wanneer de meeste onderdelen dezelfde eis hebben, kan de meest gebruikte code (symbool) in de rechterbovenhoek worden geplaatst met de toevoeging "de rest". De hoogte van de uniform gemarkeerde code en toelichtende tekst moet 1,4 keer die van de tekeningmaat zijn.
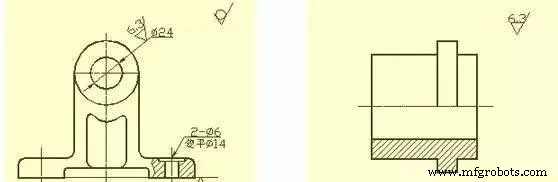
De code (symbool) voor aaneengesloten oppervlakken, herhalende elementen (zoals gaten, tanden, nutten) en gescheiden oppervlakken verbonden door een dunne volle lijn, wordt slechts één keer aangebracht.
Wanneer op hetzelfde oppervlak verschillende oppervlaktereuwheidseisen gelden, worden dunne volle lijnen gebruikt als scheidingslijnen, met de bijbehorende codes en afmetingen.
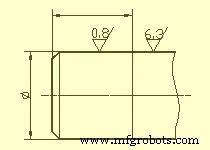
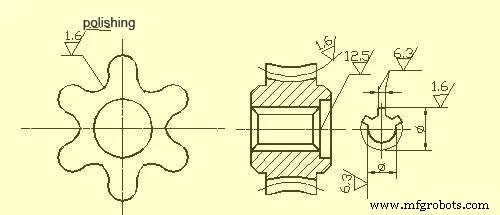
Wanneer de tandvorm niet getekend is op de werkvlakken van tandwielen, gewinden etc., wordt de aanduiding van de oppervlaktereuwheid code getoond in de figuur.
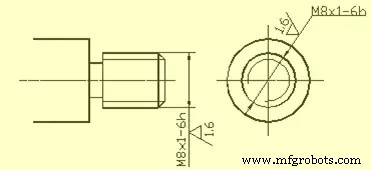
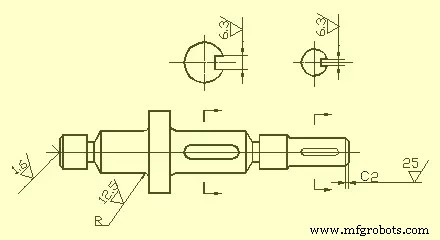
De werkvlakken van het centrumgat, sleutelgat, affasering en afronding kunnen vereenvoudigd worden gemarkeerd.
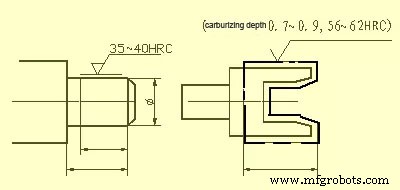
Wanneer onderdelen lokaal warmtebehandeld of lokaal geplateerd (gecoat) moeten worden, moeten dikke stipellijnen het bereik aanduiden met de bijbehorende afmetingen. De eisen kunnen ook op de horizontale lijn van de lange zijde van het oppervlaktereuwheidssymbool worden geschreven.
5. Standaardtoleranties en basisafwijkingen
Om productie te vergemakkelijken, uitwisselbaarheid van onderdelen te realiseren en aan verschillende gebruiksvereisten te voldoen, stelt de nationale standaard "Limieten en Passingen" vast dat de tolerantiezone samengesteld wordt uit twee elementen: standaardtolerantie en basisafwijking. De standaardtolerantie bepaalt de grootte van de tolerantiezone, de basisafwijking de ligging.
1) Standaardtolerantie (IT)
De waarde van de standaardtolerantie wordt bepaald door de basismaat en tolerantieklasse. De tolerantieklasse is een aanduiding voor de nauwkeurigheid van de maat. De standaardtolerantie is verdeeld in 20 niveaus: IT01, IT0, IT1, ..., IT18. De nauwkeurigheid daalt van IT01 naar IT18. De specifieke waarden zijn in de relevante standaarden te vinden.
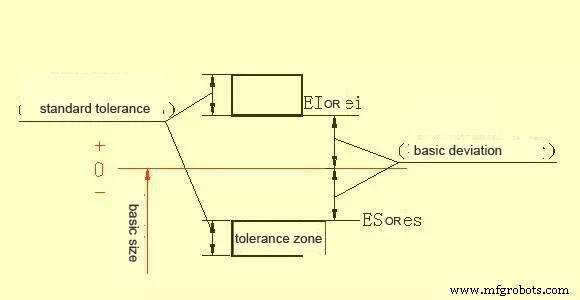
2) Basisafwijking
De basisafwijking verwijst naar de boven- of onderafwijking van de tolerantiezone ten opzichte van de nulin positie in de standaard limieten en passingen, meestal de afwijking dichtst bij de nulin. Wanneer de tolerantiezone boven de nulin ligt, is de basisafwijking de onderafwijking; anders de bovenafwijking. Er zijn in totaal 28 basisafwijkingen, aangeduid met Latijnse letters: hoofdletters voor gaten, kleine letters voorassen.
Volgens de definitie van maattolerantie gelden de volgende berekeningsformules:
ES = EI + IT of EI = ES - IT
Productieproces
- Over-engineering voorkomen: stroomlijn bewerkingsonderdeelontwerp voor efficiëntie
- Expertgids voor bewerking van geanodiseerd aluminium
- Beheersing van analyse van bewerkingstekeningen: een stapsgewijze handleiding
- Slimme Kostenbesparende Strategieën Voor Prototype Bewerkingsproductie
- Precisie-bewerking: Standaard vs. Niet-standaard onderdelen uitgelegd
- CNC Bewerking Uitgelegd: Een Uitgebreide Gids Voor Beginners
- Precisie Metaal Stampen voor Auto-onderdelen
- Precisiebewerking meesteren: Essentiële technieken voor vliegtuigonderdelen
- Precisie CNC-bewerking voor Maatwerkonderdelen – Snel, Nauwkeurig, Op Maat
- CNC-bewerking van Grote Onderdelen: Strategieën om Groottebeperkingen te Overwinnen
- Expert CNC-bewerkingsservices leveren precisie voor complexe onderdelen