



Beheersing van analyse van bewerkingstekeningen: een stapsgewijze handleiding
Allereerst moeten we de rol van de bewerkte onderdelen in het product, de locatie, de montagerelatie en de werkomstandigheden kennen, de invloed van de verschillende technische eisen op de montagekwaliteit en prestaties van de onderdelen duidelijk maken, de belangrijkste en cruciale technische eisen identificeren, en daarna de deeltekening analyseren.
(1) Controleer de volledigheid en correctheid van de deeltekening
Na het begrijpen van de vorm en structuur van het bewerkte onderdeel, is het nodig te controleren of het gezicht van het onderdeel correct en voldoende is, of de uitdrukking intuïtief en helder is, of de tekening voldoet aan nationale standaarden, of de afmetingen, toleranties en technische eisen volledig en redelijk zijn gemarkeerd, etc.
(2) Analyse van technische eisen van onderdelen
Technische eisen van onderdelen omvatten de volgende aspecten: dimensionale nauwkeurheid van de bewerkte oppervlakken, vormnauwkeurheid van de hoofdbewerkte oppervlakken, wederzijdse positie nauwkeurheid tussen de hoofdbewerkte oppervlakken. Rauwheid van de bewerkte oppervlakken en andere eisen aan oppervlakte-kwaliteit, warmtebehandelingsvereisten, Overige eisen (zoals dynamisch balanceren, afronden of afschuinen, deburren, rauwe materiaalvereisten, etc.).
Aandacht moet worden besteed aan het analyseren of deze eisen economisch en redelijk zijn onder de voorwaarde dat de prestaties worden gewaarborgd, en of ze gerealiseerd kunnen worden onder de bestaande productieomstandigheden. In het bijzonder worden de technische eisen van het hoofpoppervlak geanalyseerd, omdat de bewerking van het hoofpoppervlak het algemene contour van het onderdeelproces bepaalt.
(3) Analyse van onderdelen materiaal
Dit wil zeggen de mechanische eigenschappen en warmtebehandeling van het rauwe materiaal zelf analyseren, de gietkwaliteit van het rauwe materiaal en de hardheid van het te bewerken materiaal, of er witmond, zand, losheid en dergelijke is. Om de moeilijkheidsgraad van bewerking te beoordelen en een basis te bieden voor het selecteren van gereedschapsmaterialen en snijparameters. De geselecteerde onderdelenmaterialen moeten economisch en redelijk zijn, met goede bewerkbaarheid, en voldoen aan de vereisten van gebruiksprestaties.
(4) Redelijke quotering afmetingen
- De belangrijke afmeting op de deeltekening moet direct worden gemarkeerd, en bij de bewerking moet men proberen de procesdatum en ontwerpdatum te laten samenvallen, en in overeenstemming met het principe van de kortste keten-afmeting. In figuur 1 is de afmeting van de zuiger-ringgrootte een belangrijke maat, en de breedte ervan moet direct worden geïnjecteerd.
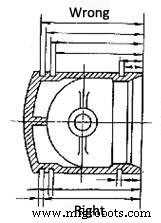
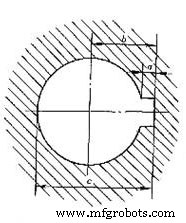
- De afmeting gemarkeerd op de deeltekening moet gemakkelijk te meten zijn, markeer geen afmeting vanaf de as, middenlijn, fictieve vlak en andere moeilijk te meten datums. De diepte van de naaf sleutelgat getoond in figuur 2 is gemakkelijk te meten met schuifmaten of sjablonen, alleen als afmeting C wordt aangegeven.
-
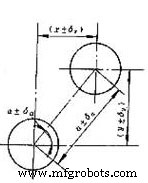
De afmetingen op de deeltekening mogen niet in een gesloten keten worden gemarkeerd, om contradicties te voorkomen. Zoals getoond in FIG. 3, gatafstandsafmetingen A ± en Hoek ± zijn al gemarkeerd, dus de x- en Y-as coördinaatafmetingen mogen niet willekeurig worden gemarkeerd. Soms om de bewerking te vergemakkelijken, kan worden berekend volgens de afmetingsketen, en tussen haakjes gemarkeerd, als referentieafmeting tijdens bewerking.
-
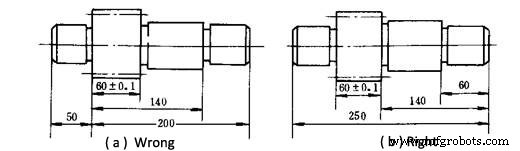
De niet-passende vrije afmeting op de onderdelen moet zoveel mogelijk in volgorde worden bewerkt vanaf de procesreferentie aantekeningen. Wat de tandwielas in FIG. 4 betreft, vereist de weergavemethode in FIG. (a) dat de meeste afmetingen worden omgerekend en niet direct gemeten. De markeringmethode van figuur (b) is consistent met de bewerkingsvolgorde en gemakkelijk voor bewerkingsmeting.
-
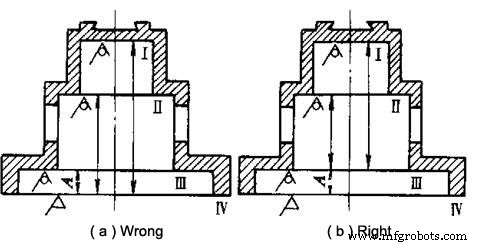
De positie en afmeting van elk niet-bewerkt oppervlak op het onderdeel moet direct worden gemarkeerd, en er kan slechts één contactafmeting zijn tussen het niet-bewerkte oppervlak en het bewerkte oppervlak. Zoals getoond in FIG. 5, is de annotatiemethode in FIG. (a) niet redelijk. Slechts één afmeting kan worden gegarandeerd om aan de vereisten van de tekening te voldoen, terwijl de andere afmetingen buiten tolerantie kunnen vallen. Afmeting A in figuur (b) kan worden gegarandeerd bij bewerking van oppervlak Ⅳ, anders dan de positie direct te markeren, gegarandeerd tijdens gieten.
Productieproces
- Het Product Requirements Document (PRD) Beheersen: Een Stap-voor-Stap Gids
- CNC-bewerkingskosten verlagen: Expert tips voor precisie-onderdelen
- Vind de ideale VMC 5-as machine voor uw productiebehoeften
- Proactief CNC-centrum Onderhoud: Houd Uw Machines in Topconditie
- De Juiste Freesmachine Kiezen: Een Professionele Gids
- Essentiële Stappen in het Bewerkingsproces voor Foutloze Onderdelen
- CNC-bewerkingskosten Verlagen Zonder Kwaliteit In Te Boeten
- CNC-bewerkingskosten Verlagen: Bewezen Strategieën voor Betaalbare Precisie
- CNC-bewerking: Uitdagingen voor grote en kleine onderdelen overwinnen
- Beheersing van Oppervlaktecartografie: Tasttechnieken voor Hoge-Snelheid Frezen
- Precisie kleinonderdelensbewerkingsservices voor industriële excellentie