



5 Bewezen Technieken Om Vastzetnauwkeurigheid Te Garanderen
Twijfels In Vastzetontwerp
- Weet niet hoe het ontworpen vastzet geproduceerd moet worden.
- De positie- en dimensienauwkeurigheid voorgesteld in de vastzettekening, welke middelen om de realisatie te garanderen.
- Het vastzet wordt in één stuk geproduceerd, en de ontwerproutine volgens conventionele producten brengt eindeloos ongemak voor de nauwkeurigheid van het vastzet.
- De nauwkeurigheidsborgingsmethode is de primaire oplossing voor het probleem van vastzetontwerp.
Vastzetproductieproces Bijzonderheid
Het primaire doel van het gebruik van vastzetten: om de grootte (vorm) nauwkeurigheid en positie nauwkeurigheid van bewerkte onderdelen te garanderen.
Werkstukproductienauwkeurigheidsfactoren: Naast machine- en gereedschapsfactoren, moeten werktuigmachine vastzetten aan de ontwerpnauwkeurigheidsvereisten voldoen.
Traditioneel vastzetproductieproces: De overgrote meerderheid gebruikt nog steeds de montage-aanpassingsmethode. Dit vastzetproductieproces lijkt op gewone mechanische productie. Alle onderdelen worden geproduceerd volgens de onderdeeltekening en daarna gemonteerd. De eindige vastzetnauwkeurigheid hangt ervan af om te proberen de positie van een bepaald onderdeel aan te passen of af te slijpen. Of grootte om te bereiken.
Nadelen van traditionele vastzetproductie: Vanuit het perspectief van praktische toepassing, is het moeilijk om aan de diverse grootte- en vormtolerantievereisten van de montagetekening te voldoen.
Daarom, om de nauwkeurigheid van vastzetproductie te garanderen, moeten speciale procesmethoden worden toegepast. De volgende 5 procesmethoden garanderen de nauwkeurigheid van gereedschapsvastzetten.
1. Groepsverwerkingsmethode
Methode Definitie:
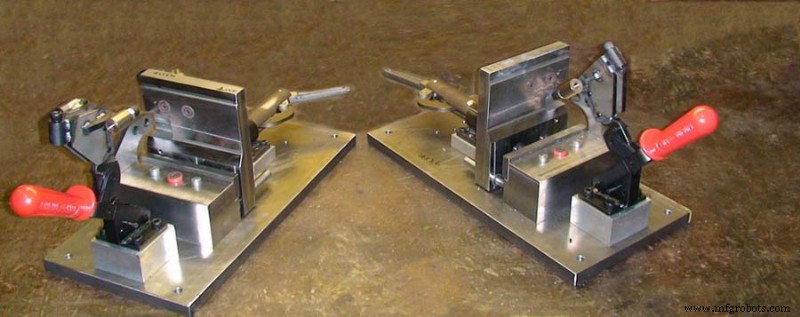
Het verwijst naar het verwerken van dezelfde structurele elementen op meerdere elementen tegelijkertijd bij het verwerken van vastzetelementen. Deze structurele elementen zijn meestal geometrische afmeting of doorsnedevorm, en de relatieve positie onderling. De dezelfde verwerkingsomstandigheden maken het gemakkelijk om de kwaliteit en uitwisselbaarheid van vastzetcomponenten te garanderen, waardoor de algehele productienauwkeurigheid van het vastzet wordt verbeterd.
Methode Classificatie:
Volgens verschillende productiemethoden kan groepsverwerking worden verdeeld in twee specifieke procesmethoden: "paarverwerking" en "spiegelverwerking".
Gepaarde Verwerking:
Het betekent dat alle gepaarde componenten in het vastzet in paren worden verwerkt door middel van "combinatie slijpen", "combinatie uitbooren", "combinatie boren", "combinatie vlechten", enz., om dimensiefouten en positie-afwijkingen tussen werkstukken te elimineren.
Praktische Toepassing:
voorbereiding van positioneringspennen, uitboren van leidingsgaten, slijpen van contourblokken, enz.
Spiegelverwerkingsmethode:
Verwijst naar sommige vastzetcomponenten met een symmetrische structuur, die kunnen worden begrensd door het symmetrievlak, en de dubbele lengte wordt eerst verwerkt, en het werkstuk met equivalente toeslag wordt toegevoegd, en dan gesneden langs het symmetrievlak, en na verwerking, het spiegelbeeldprincipe gebruiken om twee symmetrische stukken te combineren om symmetriefouten te elimineren.
Case
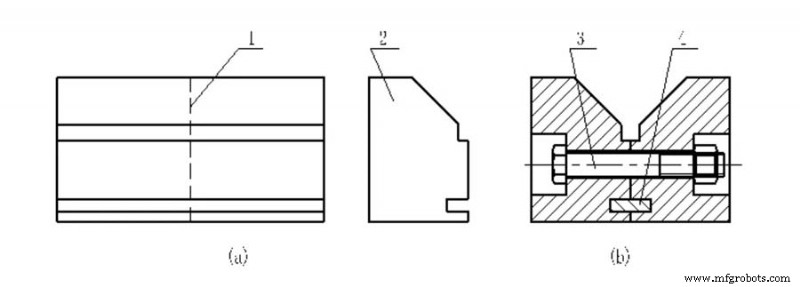
In het functionele ontwerp van het V-vormige positioneringsblok, heeft het een automatische centreringfunctie, en de nauwkeurigheid van de symmetrie van de twee werkhellingen is zeer hoog. De traditionele productiemethode van het V-vormige blok is doorgaans een integraal productie. De eindafwerking van de twee schuine vlakken wordt vaak uitgevoerd op een plattenslijpmachine met behulp van een precisie sinusvastzet en een V-vormige geleidingsmagneet. Maar deze verwerkingsmethode is erg nauwkeurig om te garanderen dat de V-vormige symmetrie de ideale toestand bereikt.
Praktische Toepassing:
Bij het gebruik van de spiegelverwerkingsmethode, maak eerst het V-vormige blok in het half-fabrikat monomeer zoals getoond in Figuur (a), snij het langs het symmetrievlak, verwerk het schroefgat, en gebruik dan de oriëntatie zoals getoond in Figuur (b). De sleutel en de verbindingsbout worden gemonteerd in een gecombineerd type V-blok.
Proceskenmerken:
hoge precisie werktuigmachines zijn niet vereist, maar alleen met behulp van gewone werktuigmachines, kan de symmetrie van het V-blok zeer hoge precisie bereiken.
Hoofdgebruik:
Gebruikt in de productie van vastzetelementen met symmetrische structuur of herhaling van meerdere stukken.
2. Klinische Verwerkingsmethode
Methode Definitie:
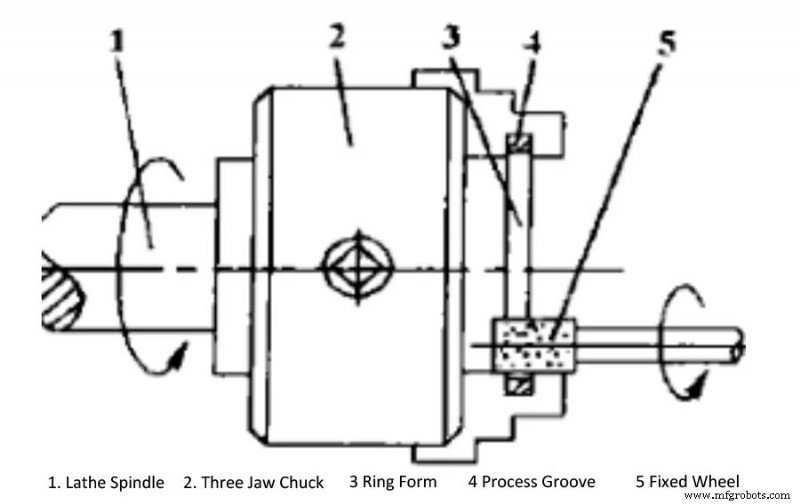
Het is om de snijfunctie van de werktuigmachine van het vastzet te gebruiken om een ander onderdeel te snijden om de positie-fout tussen elkaar te elimineren, om te garanderen dat elk onderdeel de ideale positie inneemt, waardoor de precisie van de productie van het centrum wordt verbeterd.
Proceskenmerken:
Gebruik de werktuigmachine van het vastzet om de eindverwerking uit te voeren om de vastzetnauwkeurigheid te garanderen.
Hoofdgebruik:
Het wordt gebruikt in het bewerkingsproces van het positioneringselement van het vastzet en gebruikt om de eindige nauwkeurigheid van de machine in de werktuigmachine montage te garanderen.
Typische Toepassing:
Slijpmachine slijpen extern cilinderachtig vastzet en slijpen binnenoppervlak vastzet, mandrel type vastzet van draaibank, werktafel van freesmachine, elektromagnetische klem van plattenslijper.
Technologische Voordelen:
Elimineer fouten in de productie, montage en installatie van vastzetten, en verkrijg uiterst hoge precisie.
Gebruiksvoorwaarden:
Klinische verwerkingsmethode, alleen werktuigmachines met klinische verwerkingsvoorwaarden kunnen worden gebruikt.
Patroonontwerp:
Wanneer de ontwerper vereist dat deze procesmethode wordt gebruikt om het vastzet te ontwerpen, moet op de algemene vastzettekening worden vermeld dat "reserveer de afwerkingsopslag volgens de grootte van het patroon voor de eindverwerking op de werktuigmachine".
3. Uitlijnen En Vasten Methoed
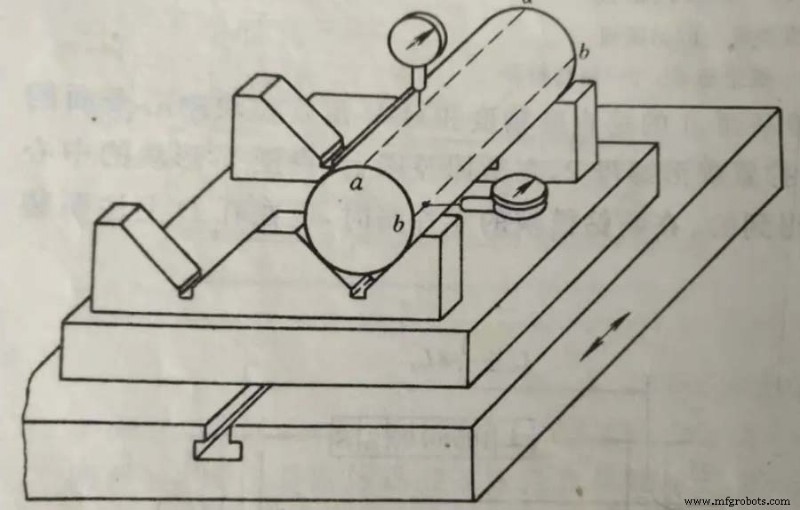
De methode van eerst uitlijnen en dan vastzetten gebruikt meestal algemene meetgereedschappen.
Toepassingsvoorbeeld:
V-vormig positioneringsblok wordt uitgelijnd en vastgezet, de richtingssleutel positioneringsgroef en boutmontage op de ν-vormige vaste blok zijn verwerkt.
Methodeproces:
Gebruik een wijzerplaatje om de bovenste bus en de meetbus van de mandrel uit te lijnen, en maak de mandrel parallel aan het richtingssleuteloppervlak (T-groefzijde) en het vastzetinstallatie referentievlak. Het uitlijningsproces vereist herhaalde aanpassing en afslijpen. Na voltooiing van de uitlijning, draai de schroeven vast, boor de scharnier vastzettingspengaten, en sla de vastzettingspennen in.
Proceskenmerken:
De nauwkeurigheid van de uitlijning hangt af van het vaardigheidsniveau van de werknemers, de nauwkeurigheid van de meetgereedschappen, en de nauwkeurigheid van de meetreferentie.
4. Overgangsreferentiemethode
Schuine gaten en schuine vlakken met hogere eisen worden vaak tegengehouden in vastzetontwerp. Vanwege de beperking van verwerkingsapparatuur, moeten de schuine gaten en schuine vlakken in een verticale of horizontale positie worden geplaatst om de verwerking te vergemakkelijken.
Vanwege de moeilijkheid van meettechnologie, is het onmogelijk om de afmeting tijdens de verwerking direct te meten en te controleren. Daarom is het nodig om het procesreferentiegat in te stellen als een overgangsreferentie om deze afmetingen die gecontroleerd moeten worden om te zetten in procesafmetingen die direct gemeten of gecontroleerd kunnen worden.
Door controle van de getransformeerde procesafmeting, worden de vereisten van de ontwerpaafmeting van het werkstuk indirect gegarandeerd. Deze procesmethode heet de overgangsreferentiemethode, en is wijdverspreid toegepast in vastzetproductiepraktijk.
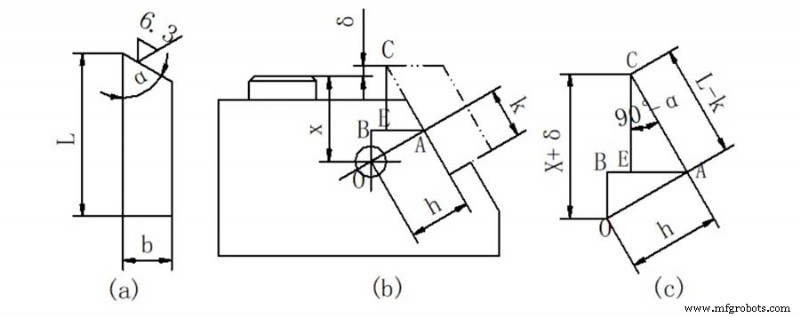
Zoals in de bovenstaande figuur getoond, onder de voorwaarde van het garanderen van de afmetingen h en K, zolang de werkoppervlak van het gereedschapblok gegarandeerd wordt tot de as X van het procesreferentiegat O, kunnen de verwerkingsvereisten van de lange zijde afmeting L gegarandeerd worden.
Daarnaast, bij het verwerken van enkele grote uitboormatrijzen op een uitboormachine, het nemen van het procesreferentiegat als de overgangsreferentie is een effectieve procesmethode die vaak wordt gebruikt.
Met deze methode, nadat de uitboormatrijs als geheel is gemonteerd, kunnen leidingsgaten met hogere coaxiale nauwkeurigheid vanaf beide uiteinden van de uitboormatrijs achtereenvolgens worden verwerkt. Nadat de horizontale uitboorkop de leidingsgaten op één einde van de sjabloon heeft verwerkt, gebruikt u de verticale uitboorkop om twee procesreferentiegaten op de twee uiteinden van de sjabloon te machine. Het centrum van het procesreferentiegat moet loodrecht snijden het centrumlijn van de verwerkte leidingsgat.
De uitboormatrijs wordt omgedraaid, en de procescilinderpen wordt gemonteerd in het procesreferentiegat, de wijzerplaatje wordt geklemd op de verticale uitboorkop, en de balk wordt heen en weer bewogen om de centrumpositie van de procescilinderpen aan beide uiteinden te corrigeren. Na calibratie en vastzetting, kan het leidingsgat op de eindsjabloon worden verwerkt. Omdat het vastzet na montage als geheel wordt verwerkt, kan deze methode hoge coaxialiteit garanderen.
5. Montageverwerkingsmethode
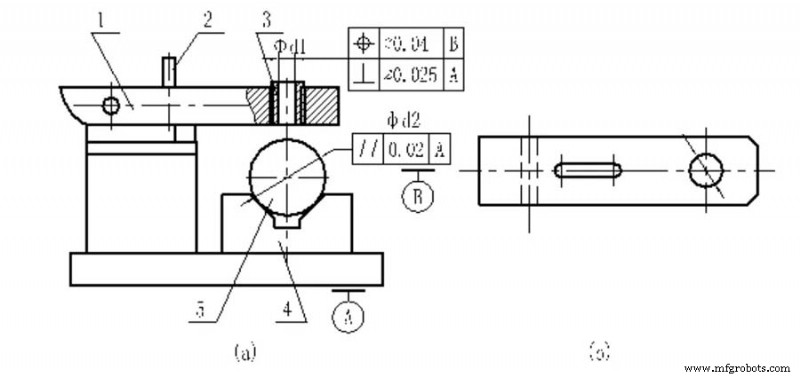
Ontwerpvereisten:
De loodrechtigheid van de centrumas van de binnenste gat φd1 van de boerbus tot het installatiereferentievlak A, en de positienauwkeurigheid van het centrumvlak van het V-vormige positioneringsblok.
Vervaardigingsproces:
Op de coördinaatuitboormachine, lijn het centrumvlak van het V-vormige positioneringsblok uit, trek de vleugelmoot na montage vast, en boor de bodemgat van de bus op de boorsjabloon.
Proceskenmerken:
Staatend op de nauwkeurigheid van de coördinaatuitboormachine, wordt de positie nauwkeurigheid die vereist is door het vastzet direct gegarandeerd. Het is de meest effectieve methode om de loodrechtigheid van de centrumas van de boerbus en het vastzetinstallatie referentievlak te garanderen. Het bodemgat van de leidingsbus van de boor- en uitboorvastzetten die gebruikt worden, wordt door deze procesmethode verwerkt.
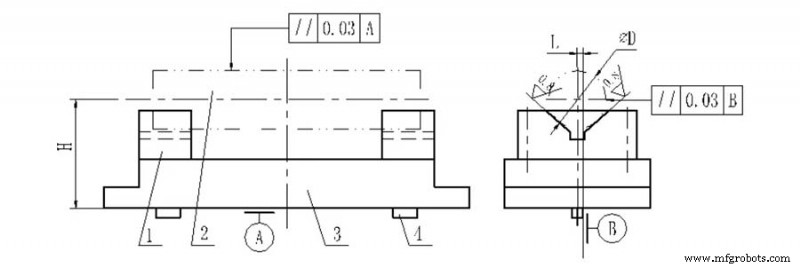
Ontwerpvereisten:
De positie van de twee V-vormige blokken wordt bepaald door de hoogteafmeting H en de horizontale afmeting L, en de zijden van de twee richtingssleutels worden voorgesteld door referentie B. Het vastzetontwerp vereist dat de positioneringsoppervlakken van de twee V-blokken volledig contact moeten hebben met het werkstuk, terwijl de twee parallelismevereisten gegarandeerd worden.
Proces:
Om de parallelisme van H, L en de twee te garanderen, bij het maken van het vastzet, kunt u eerst de twee V-vormige blokken in een schuine vorm maken, en voldoende half-fabrikaten met een slijptoeslag achterlaten, en het V-vormige blok monteren aan het vastzetbeton. De kegelpen vastzet zowel het V-vormige blok als het vastzetlichaam.
Op een gereedschapsslijper of railslijper, gebruikmakend van A en B als positioneringsreferentie, het 90° schuine oppervlak van het V-vormige blok slijpen om te voldoen aan de vereisten van H, L en twee parallelismetoleranties.
Opmerkingen
- Bij het toepassen van de montageverwerkingsmethode voor vastzetontwerp en -productie, moet u bekend zijn met de kenmerken van het productieproces van de montageverwerkingsmethode, en aan deze vereiste voldoen in diverse aspecten zoals structureel ontwerp, afmetings- en vormtolerantieaanduiding, vastzetonderdeelverwerking en technische voorwaarden formulering.
- In vergelijking met traditioneel vastzetontwerp, hebben vastzetten geproduceerd door montageverwerkingsmethoden een groot verschil in patroonontwerp. Er moeten vier ontwerppatronen zijn: vastzetmontagetekeningen, vastzetleidingsstructuren (zoals boerbussen, uitboorbussen, enz.) montagetekeningen, productietekeningen zoals voor-montagetekeningen van vastzetleidingslementen (d.w.z. half-fabrikaten), klemmechanisme en klemdetails.
- Het doel van het gebruik van deze vier patronen tegelijkertijd is om te voorkomen dat de vastzetproductieafdeling nog steeds de proceslijnen van het maken van onderdelen, het monteren van componenten en het aanpassen van nauwkeurigheid tijdens vastzetproductie gebruikt, wat de gehele vastzetproductie kan leiden en beperken.
Productieproces
- Top 5 Bouwapparatuurmerken Die Elke Aannemer Moet Kennen
- Hulpmiddelen en Spanklemmen: Functie, Voordelen en Verschillen
- Precisie bewerking: Bewezen technieken voor het bereiken van werkstucknauwkeurigheid
- Vijf Jaar Innovatie Vieren: Onze Reis & Klantsuccesverhalen
- Robotprogrammering begrijpen: Methodes uitgelegd
- Magazijn-noodvoorziening meesteren: een uitgebreide gids
- Jig vs. Fixture: Belangrijkste Verschillen voor Productie-excellentie
- Expertgids voor het Ontwerpen van Geavanceerde CNC-Spannen voor Complexe Onderdelen
- De Complete Gids voor CNC-Spannen: Functies, Types & Best Practices
- Jig vs. Fixture in CNC-bewerking: essentiële verschillen & praktische toepassingen
- Prestaties van Qt State Machines maximaliseren