



9 cruciale factoren die leiden tot tapbreuk: expertanalyse
1. Slechte tapkwaliteit
Hoofdmaterialen, gereedschapsontwerp, warmtebehandeling, bewerkingsnauwkeurheid, coatingkwaliteit, etc. Bijvoorbeeld: de maatverschil bij de overgang van de tap-dwarsdoorsnede is te groot of de overgangsafronding is niet ontworpen, wat spanningsconcentratie leidt, en breuk treedt op bij spanningsconcentratie in gebruik. De dwarsdoorsnede-overgang aan de verbinding van steel en mes is te dicht bij de letselkrater, wat leidt tot superpositie van complexe letselspanning en spanningsconcentratie bij de dwarsdoorsnede-overgang, resulterend in grote spanningsconcentratie, wat tapbreuk in gebruik veroorzaakt. Bijvoorbeeld: onjuist warmtebehandelingsproces. Tijdens tap-warmtebehandeling, als taps niet voorverhit worden voor aanharding en verwarmen, is aanharding oververhit of overbrand, taps niet tijdig aangelaten en te vroeg gereinigd, wat scheuren kan veroorzaken. Dit is ook een belangrijke reden waarom de algehele prestaties van inlandse taps achterblijven ten opzichte van geïmporteerde taps.
2. Onjuiste tapselectie
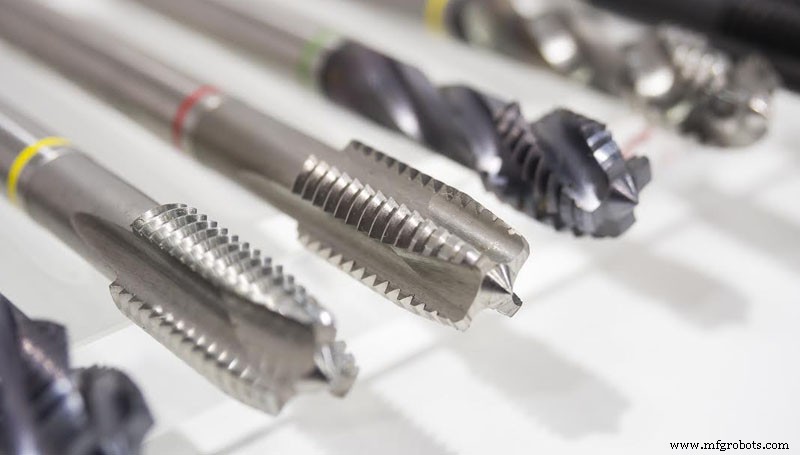
Voor tappen in delen met te hoge hardheid, moeten hoogwaardige taps worden geselecteerd, zoals kobaltbevattende HSS-taps, hardmetaaltaps, gecoate taps, etc. Daarnaast worden verschillende tapontwerpen in verschillende werkplekken gebruikt. Bijvoorbeeld: het aantal, de grootte en de hoek van de spaansgroef van de tap hebben invloed op de spaanverwijderingsprestaties.
3. De tap past niet bij het te bewerken materiaal
In de laatste jaren is er steeds meer aandacht voor dit probleem. vroeger dachten inlandse fabrikanten altijd dat import goed en duur was, maar in feite ging het om geschiktheid. Met de continue toename van nieuwe materialen en moeilijk te bewerken materialen, om aan deze behoefte te voldoen, neemt de variëteit van gereedschapsmaterialen ook toe. Dit vereist de selectie van geschikte tapproducten vóór het tappen.
4. De bodemgaatdiameter is te klein
Bijvoorbeeld: bewerken van ferromateriaal M5 × 0,5 draad met snijtap, de boor met geselecteerde diameter 4,5 mm moet worden gebruikt voor het bodemgat. Als de boor met verkeerde diameter 4,2 mm wordt gebruikt voor het bodemgat, moet het snijgedeelte van de tap toenemen tijdens tappen, en dan breekt de tap. Het wordt aanbevolen de juiste bodemgaatdiameter te selecteren volgens het type tap en het materiaal van het te tappen deel. Als er geen volledig gekwalificeerde boor is, kunt u een grotere kiezen.
5. Tappmateriaalprobleem
Het te tappen stuk is gemaakt van onzuiver materiaal, en er zijn lokale harde plekken of poriën, wat ertoe leidt dat de tap direct het evenwicht verliest en breekt.
6. De werktuigmachine voldoet niet aan de nauwkeurigheidseisen van de tap
Werktuigmachines en spanningslichamen zijn ook erg belangrijk, vooral voor hoogwaardige taps. Alleen werktuigmachines en spanningslichamen met een zekere nauwkeurigheid kunnen de rol van taps spelen. Het is veelvoorkomend dat de concentriciteit onvoldoende is. Aan het begin van tappen is de start en positionering van de tap onjuist, dat wil zeggen de spindelas is niet concentrisch met de middenlijn van het bodemgat, en het moment is te groot tijdens tappen, wat de hoofdoorzaak is van tapbreuk.
7. Snijvloeistof en smeerolie zijn van slechte kwaliteit
Vele inlandse bedrijven hebben begonnen hier aandacht aan te besteden. Veel bedrijven die buitenlandse snijgereedschappen en werktuigmachines inkopen, hebben hier een diepgaande ervaring. Er zijn problemen met de kwaliteit van snijvloeistof en smeerolie, en de kwaliteit van bewerkte producten neigt tot graten en andere nadelige condities. Tegelijkertijd zal de levensduur aanzienlijk worden verminderd.
8. Onredelijke snijsnelheid en voedersnelheid
Wanneer er problemen zijn in bewerking, verlagen de meeste inlandse gebruikers de snijsnelheid en voedersnelheid, zodat de dryfkracht van de tap afneemt, en de draadnauwkeurigheid van de productie aanzienlijk daalt. Dit verhoopt de ruwheid van het draadoppervlak, en de draaddiameter en draadnauwkeurigheid kunnen niet worden gecontroleerd. Natuurlijk zijn problemen zoals graten onvermijdelijk. Echter, als de voedersnelheid te snel is, zal het excessive moment gemakkelijk leiden tot breuk van de tap. De snijsnelheid bij machinetappen is doorgaans 6–15 m/min voor staal, 5–10 m/min voor aangehaard/gehard staal, 2–7 m/min voor roestvrij staal en 8–10 m/min voor gietijzer. Voor hetzelfde materiaal: kleinere tapdiameter neemt de hogere waarde, grotere tapdiameter de lagere waarde.
9. De techniek en vaardigheden van de operators voldoen niet aan de eisen
De bovenstaande problemen vereisen operators om oordelen te vellen of feedback te geven aan technici, maar de meeste inlandse operators besteden er op dit moment onvoldoende aandacht aan. Bijvoorbeeld: bij het verwerken van blindgatdraden, wanneer de tap bijna de bodem van het gat bereikt, beseft de operator niet dat het nog steeds wordt gevoed met de tapsnelheid wanneer het de bodem nog niet bereikt, of het wordt gedwongen gevoed toen spaanverwijdering niet soepel verloopt, wat de tap doet breken. Het wordt voorgesteld dat operators hun verantwoordelijkheidsgevoel versterken.
Uit het bovenstaande is te zien dat er diverse redenen zijn voor tapbreuk, waaronder werktuigmachines, spanningsmiddelen, werkstukken, processen, spankoppen en messen, etc. De echte reden kan nooit worden gevonden door alleen op papier te praten.
Productieproces
- Trillingsanalyse Fundamenten: Een Praktische Gids Voor Predictief Onderhoud
- Belangrijkste Oorzaken van Ponbreuk en Hoe Ze Te Voorkomen
- CNC boor-tap machine: precisie boren & tappen oplossingen
- Geavanceerde Golfvormanalyse met Winscope: Van Tijd‑ naar Frequentiedomein
- AC-Analyse Configuratie: Kurven, Punten en Frequentie-sweep Instellingen
- Component foutanalyse: Troubleshooting technieken voor serie- en parallelcircuits
- Geavanceerde component foutanalyse: Kwalitatieve technieken voor troubleshooting complexe circuits
- Netwerkanalyse uitgelegd: geavanceerde technieken voor complexe elektrische schakelingen
- Geavanceerde Spectrumanalyse: Golfvormen en Harmonische Interpreteren
- De basiscorzen van 'stringing' in 3D-printen begrijpen
- Software-Gedreven Power Analyse: Semiconductor Ontwerp Optimaliseren voor Efficiëntie