



Expert draaien van AISI 304 roestvrij staal: ongekende corrosiebestendigheid & prestaties
AISI 304 austenitisch roestvrij staal (0Cr18Ni9) heeft goede corrosiebestendigheid, hittebestendigheid, lage-temperatuursterkte en algehele mechanische eigenschappen. Het wordt wijd gebruikt in voedselapparatuur, chemische apparatuur en kernenergie-industriële apparatuur. Dit soort austenitisch roestvrij staal heeft goede interkristallijne corrosiebestendigheid, uitstekende corrosiebestendigheid in veel oxidiserende zuren (zoals HNO3), sterke corrosiebestendigheid in alcalische oplossingen, de meeste organische en anorganische zuren, alsook in atmosfeer, water en stoom. AISI 304 austenitisch roestvrij staal heeft een relatieve bewerkbaarheid Kr van ca. 0,4, wat een typisch moeilijk te bewerken materiaal is.
Kenmerken van AISI 304 roestvrij staal draaien
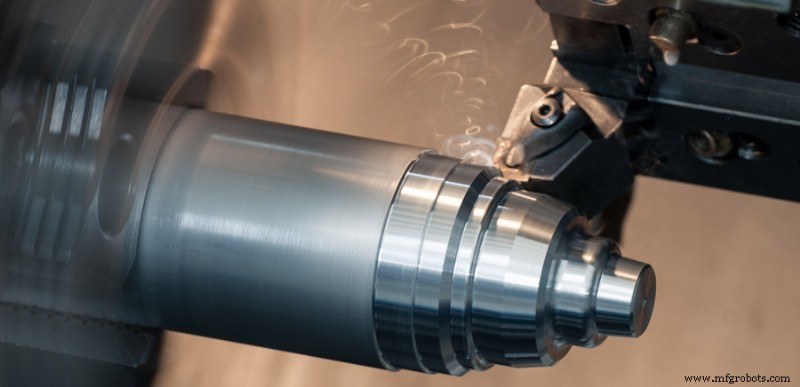
AISI 304 austenitisch roestvrij staal heeft slechte bewerkbaarheid, wat zich voornamelijk uit in grote snijkracht, ernstige werkverharding, hoge lokale temperatuur in het snijgebied en gemakkelijke heching en slijtage van gereedschappen.
(1) Grote snijkracht
AISI 304 austenitisch roestvrij staal heeft lage hardheid (hardheid ≤ 187 HB) en goede plasticiteit (rekt na breuk δ ≥ 40%, krimp ψ ≥ 60%) door de grote hoeveelheid Cr, Ni, Mn en andere elementen. De plastische vervorming tijdens snijden is groot, en de sterkte kan nog worden gehandhaafd bij hoge temperatuur (de sterkte van gewoon staal daalt aanzienlijk wanneer de snijtemperatuur stijgt), wat resulteert in een grote snijkracht van AISI 304. Onder conventionele snijcondities is de eenheidssnijkracht van AISI 304 roestvrij staal 2450 MPa, wat > 25% hoger is dan 45 staal.
(2) Ernstige werkverharding
AISI 304 roestvrij staal gaat gepaard met duidelijke plastische vervorming tijdens bewerking, en het materiaalrooster produceert ernstige vervorming; tegelijkertijd, door de defecten in de stabiliteit van de austenietstructuur, verandert een klein deel van de austeniet in martensiet in dit proces; bovendien zullen de onzuiverheden in de austeniet ontbinden door vertering naarmate het snijproces vordert, en de gedispergeerde onzuiverheden zullen een verhardde laag op het oppervlak produceren, wat het werkverhardingsfenomeen zeer duidelijk maakt, en de sterkte na verharding σb tot 1500 MPa en de diepte van de verhardde laag is 0,1–0,3 mm.
(3) Hoge lokale temperatuur in snijgebied
Omdat AISI 304 roestvrij staal grote snijkracht vereist en de spanen niet gemakkelijk worden afgesneden, is het verbruikte werk om spanen te scheiden ook groot. Het snijden van AISI 304 roestvrij staal onder conventionele condities is ca. 50% hoger dan dat van laagkoolstofstaal, wat meer snijwarmte oplevert. Austenitisch roestvrij staal heeft slechte warmteleiding. De warmteleiding van AISI 304 is 16,3–21,5 W/m·K, slechts 1/3 van 45 staal. Daarom is de temperatuur van het snijgebied hoog (doorgaans moet de warmte die door spanen wordt meegenomen > 70% van de snijwarmte bedragen). Een grote hoeveelheid snijwarmte wordt geconcentreerd op het snijgebied en het 'gereedschap-span' contactoppervlak, en de warmte die in het gereedschap wordt overgedragen is tot 20% (de waarde is slechts 9% bij snijden van gewoon koolstofstaal). Onder dezelfde snijcondities is de snijtemperatuur van AISI 304 roestvrij staal ca. 200–300 °C hoger dan die van 45 staal.
(4) Het gereedschap is gevoelig voor heching en slijtage
Vanwege de hoge temperatuursterkte en hoge werkverhardingstendigheid van austenitisch roestvrij staal, is de snijbelasting zwaar, en de affiniteit tussen austenitisch roestvrij staal en gereedschappen en spanen zal aanzienlijk worden versterkt door de affiniteit tussen austenitisch roestvrij staal en gereedschappen tijdens het snijproces, wat onvermijdelijk heching, diffusie en andere verschijnselen produceert, resulterend in gereedschapsheching en slijtage. In het bijzonder versnellen de harde inclusies gevormd door een klein deel karbieden de slijtage van gereedschappen, en kunnen zelfs randbreuk veroorzaken, wat de levensduur van gereedschappen aanzienlijk vermindert en de oppervlaktekwaliteit van bewerkte onderdelen beïnvloedt.
Kies een redelijk draaiproces
Vanwege de slechte bewerkbaarheid van AISI 304 austenitisch roestvrij staal, is het noodzakelijk een redelijk draaiproces te kiezen, inclusief redelijke selectie van draaigereedschapsmaterialen, gereedschapsgeometrische parameters, snijparameters en koelvloeistof, om hogere productie-efficiëntie en bewerkingskwaliteit te verkrijgen.
(1) Gereedschapsmateriaal
Juiste selectie van gereedschapsmaterialen is van groot belang om efficiënte bewerking van austenitisch roestvijl staal te garanderen. Volgens de moeilijke draaikenmerken van AISI 304 roestvrij staal, toont de analyse dat de geselecteerde snijgereedschappen de kenmerken moeten hebben van hoge sterkte en zwaarte, tegelijkertijd ook goede slijt- en hittebestendigheid, en garanderen dat ze weinig affiniteit hebben met roestvrij staal. Op dit moment zijn hardmetaal en HSS nog steeds de meest gebruikelijke snijgereedschapsmaterialen.
① Hardmetaal
Omdat de snijkracht van moeilijk te bewerken materialen groot is en het contact tussen spanen en voorvlak kort is, is de snijkracht voornamelijk geconcentreerd nabij de snijde, wat randbreuk veroorzaakt. Daarom kunnen YG hardmetaal gereedschappen worden geselecteerd voor bewerking. YG hardmetaal heeft goede zwaarte, hoge slijtvastheid en roodhardheid, en goede warmteleiding. Het is geschikt voor bewerking van austenitisch roestvrij staal. YG8N gereedschap kan ook worden geselecteerd. Door toevoeging van Nb is het snijvermogen 1–2 keer hoger dan YG8, en het effect is goed bij ruw- en half-fijnafwerking.
② HSS (High Speed Steel)
HSS-gereedschappen kunnen effectief het fenomeen vermijden dat harde gereedschappen gemakkelijk beschadigd raken door de afmetingen, vorm en structuur van het draaien van roestvrij staal werkstuk. Traditionele HSS-gereedschappen (zoals W18Cr4V) kunnen de huidige bewerkingsvereisten qua duurzaamheid niet meer halen, maar nieuwe HSS-gereedschappen met superieure snijprestaties zoals aluminiumbevattende HSS (W6Mo5Cr4V2Al) en stikstofbevattende HSS (W12Mo3Cr4V3N) kunnen worden gebruikt.
(2) Gereedschapsgeometrische parameters
Redelijk bepalen van de geometrische parameters van het geselecteerde gereedschap is een belangrijke factor om de gereedschapsduurzaamheid en het bewerkingseffect van AISI 304 roestvrij staal materialen effectief te verbeteren. Over het algemeen wordt vereist dat het gereedschap grote hak- en vrijhoeken en scherpe snijden heeft.
(3) Snijparameters
AISI 304 roestvrij staal is een typisch moeilijk te bewerken materiaal, dus de snijparameters moeten redelijk worden geselecteerd. Snijparameters hebben grote invloed op werkverharding, snijkracht, warmte en bewerkingsefficiëntie. Snijsnelheid heeft de grootste impact op snijtemperatuur en gereedschapsduurzaamheid vc. De tweede is de voeding f, en de snijdiepte ap heeft de minst invloed.
(4) Koelvloeistof
Vanwege de slechte snijprestaties van AISI 304 roestvrij staal, moet de geselecteerde koelvloeistof betere koeling, smering en doorlatendheid (d.w.z. anti-hechting prestaties) hebben. Emulsies en gevulcaniseerde oliën met extreme-druk additieven zoals S en Cl moeten zoveel mogelijk worden geselecteerd.
Emulsie heeft goede koelprestaties en wordt voornamelijk gebruikt voor ruwdraaien van roestvrij staal. Gevulcaniseerde olie heeft bepaalde koel- en smeringseigenschappen en lage kosten. Kan worden gebruikt voor half-afwerking of afwerking van roestvrij staal. Als extreme-druk of olieadditieven aan de koelvloeistof worden toegevoegd, kan de smeringsprestaties aanzienlijk worden verbeterd. Wordt doorgaans gebruikt voor fijnbewerking van roestvrij staal. De koelvloeistof gemaakt van mengsel van koolstoftetrachloride, petroleum en oleïnezuur verbetert de doorlatendheid van de koel- en smeringsvloeistof enorm, en is met name geschikt voor de fijnbewerking van AISI 304 austenitisch roestvrij staal materialen. Vanwege de grote snijwarmte van austenitisch roestvijl staal, moeten spuitkoeling, hogedrukkoeling en andere methoden zoveel mogelijk worden gebruikt om het koeleffect te verbeteren.
Productieproces
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Roestvrij Staal Pneumatische Cilinders: Functie, Voordelen en Toepassingen
- Inconel vs Roestvrij Staal: De juiste legering kiezen voor hoge-temperatuur, corrosievaste toepassingen
- Koolstofstaal vs Roestvrij Staal: Het juiste materiaal kiezen voor uw project
- Precisie Staalsnijden met Hoogdruk Waterstraaltechnologie
- Hoe roestvrij staal geproduceerd wordt: van smelten tot eindproducten
- Austenitisch Roestvrij Staal: Structuur, Voordelen En Toepassingen
- Roestvrij Staal begrijpen: Eigenschappen, Voordelen en Toepassingen
- Zacht staal vs roestvrij staal: Belangrijkste verschillen uitgelegd
- Koper-geïmpregneerd Antibacterieel Roestvrij Staal: Verbeterde Veiligheid & Corrosiebestendigheid