



Veelvoorkomende problemen bij elektropolijsten: een praktische gids
Elektropolijsten gebruikt het te polijsten werkstuk als anode, een onoplosbaar metaal als kathode, en beide worden in de elektrolysecel geplaatst. Door DC-ionisatie ontstaat selectieve anodedissolutie, wat fijnere gratjes verwijdert en de glans verhoogt.
Vandaag delen we vragen en antwoorden over basiskennis van elektropolijsten in de dagelijkse productie van galvanisatie, in de hoop te helpen wie het nodig heeft.
1. Waarom zijn er grijze en zwarte vlekken op het gepolijste oppervlak?
Oorzaak: de oxidelaag is mogelijk niet volledig verwijderd. Oxidatie bestaat nog lokaal.
Oplossing: versterk de verwijdering van oxidatie.
2. Wat veroorzaakt overmatige corrosie aan hoeken en puntjes na polijsten?
Oorzaak: overmatige dissolutie door te hoge stroomdichtheid aan randen, hoeken en puntjes, of te hoge elektolyttemperatuur en polijsttijd.
Oplossing: regel stroomdichtheid of vloeistoftemperatuur, verkort de tijd. Controleer elektrodenpositie en plaats afscherming aan randen en hoeken.
3. Waarom is het werkstuk na polijsten niet blank, maar grijzig en donker?
Oorzaak: de elektropolijstvloeistof heeft geen of nauwelijks effect.
Oplossing: controleer of de vloeistof te lang gebruikt is, de kwaliteit gedaald is, of de samenstelling van de componenten uit evenwicht is.
4. Wat is de witte streep op het gepolijste oppervlak?
Oorzaak: de relatieve dichtheid van de vloeistof is te hoog (diker dan 1,82).
Oplossing: verhoog de roersnelheid. Als de dichtheid te hoog is, verdun tot 1,72 met water en verhit 1 uur op 90–100 °C.
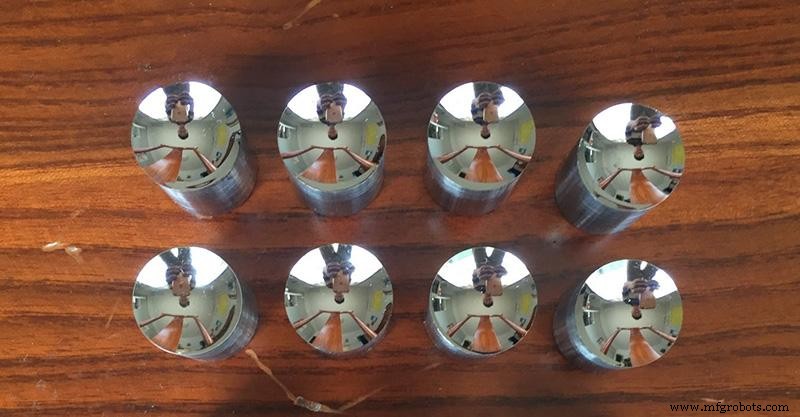
5. Waarom zijn er 'yin-yang' oppervlakken, en zijn sommige delen mat?
Oorzaak: de positie van het werkstuk is niet uitgelijnd met de kathode, of werkstukken schermen elkaar af.
Oplossing: regel de werkstukpositie zodat de verdeling van de stroom gelijkmatig is.
6. Na polijsten is het oppervlak vlak en glad, maar sommige punten of blokken zijn niet helder genoeg, of er zijn verticale niet-bladerende strepen. Wat is de oorzaak?
Oorzaak: bellen die in de late polijstfase ontstaan, lossen niet tijdig los en blijven op het oppervlak hangen, of er is een luchtstroomlijn op het oppervlak.
Oplossing: verhoog stroomdichtheid en gasontwikkeling zodat bellen lossen, of verhoog de roersnelheid van de vloeistof.
7. Het contactpunt tussen onderdeel en ophanger is mat en heeft bruine vlekken, terwijl de rest blank is. Waarom?
Oorzaak: slecht contact tussen onderdeel en ophanger veroorzaakt ongelijke stroomverdeling, of er zijn te weinig contactpunten.
Oplossing: polijs het contactpunt van de ophanger voor betere geleiding, of vergroot het contactoppervlak.
9. Sommige onderdelen in dezelfde bak zijn blank, andere niet, of sommige zijn niet blank.
Oorzaak: te veel werkstukken in één bak veroorzaakt ongelijke stroomverdeling, of overlappende/afschermende werkstukken.
Oplossing: verminder het aantal werkstukken per bak, of let op de plaatsing.
10. Waarom zijn er zilverwitte vlekken bij ingevallen delen en contactpunten met de ophanger?
Oorzaak: het ingevallen deel kan worden afgeschermd door het werkstuk zelf of de ophanger.
Oplossing: verander de positie zodat stroomlijnen de ingevallen delen bereiken, of verminder de elektrode-afstand en verhoog stroomdichtheid.
11. Waarom is er na polijsten geen glans en zijn er gele vlekken?
Oorzaak: de relatieve dichtheid van de elektrochemische vloeistof is te laag (onder 1,70).
Oplossing: reg de dichtheid van de elektropolijstvloeistof, of verhit en concentreer op 80–100 °C om de dichtheid te verhogen. Of vervang door nieuwe vloeistof.
12. Waarom verschijnen bruine vlekken wanneer het werkstuk na polijsten uit de bak gehaald wordt?
Oorzaak: elektropolijsten is onvoldoende of de tijd te kort.
Oplossing: verleng de polijsttijd. Als dat niet helpt, controleer temperatuur en stroomdichtheid.
13. Waarom ontstaat er brand tijdens elektrolyse?
Oorzaak: drie factoren: 1) slecht contact tussen ophanger en werkstuk, 2) te lage elektrolytdichtheid, 3) te hoge stroomdichtheid.
Oplossing: verander de verbindingsmethode, vergroot contactpunten. Bij te lage dichtheid: vervang elektrolyt.
Productieproces
- Snelle & Betrouwbare Oplossingen voor Veelvoorkomende Magazijndeur Problemen
- Industriële generatorproblemen: identificeren en oplossen van de meest voorkomende issues
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Precisie bewerking: Bewezen technieken voor het bereiken van werkstucknauwkeurigheid
- Belangrijkste mechanische problemen die de prestaties van FDM 3D-printers beïnvloeden
- Analoge Oploser Presteert Beter Dan Digitale Computers Bij NP-Harde Optimalisatie
- 9 Lasproblemen die u zult tegenkomen – Expert oplossingen & preventie tips
- Veelvoorkomende Gerber-bestandsproblemen & Expertoplossingen
- Expert Gids Voor Het Diagnosticeren En Oplossen Van Veelvoorkomende Drukregelaarproblemen
- Effectieve Oplossingen voor Veelvoorkomende Elektrode Bindingsproblemen
- Veelvoorkomende Auto-Koelsysteemproblemen & Hoe Ze te Diagnosticeren