



Zandgieten Uitgelegd: Stappen, Toepassingen en Voordelen
Wat is Zandgieten?
Bij zandgieten wordt vloeibaar metaal door zwaartekracht of kracht in een uitputtelijk zandgietvorm-kavel gegoten, waar het uithardt tot de vorm van het kavel. Een 3D-object gevormd door dit proces wordt ook gietwerk genoemd. De meest voorkomende zandgietwerkstukken zijn motorblokken en cilinderkoppen.
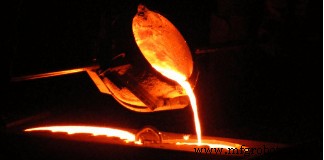
Het is de meest gebruikte metaalgiet fabricageproces en staat voor een significant percentage van het totale gegoten gewicht. Tijdens het zandgietproces wordt het materiaal verhit tot de juiste temperatuur om te smelten en soms behandeld om de chemische samenstelling aan te passen om de gewenste materiaaleigenschappen te bereiken. Vervolgens wordt het vloeibare metaal in een vorm gegoten die de gewenste kavelvorm heeft om af te koelen en uitharden.
Om de beste kwaliteit zandgietwerkstukken te produceren tegen de laagst mogelijke kosten, moeten ontwerpers zorgvuldig aandacht besteeden aan diverse procesvereisten en de beperkingen van zandgieten begrijpen. Er zijn 8 kernfactoren van zandgieten, namelijk: trekhoek, scheidingslijn, ondergraten & kernen, dwarsdoorsnedes, wanddikte, hoeken & hoeken, knooppuntontwerp, giettoeslag, die in overweging genomen moeten worden om de veelvoorkomende valkuilen te vermijden die mechanische ingenieurs tegenkomen tijdens het zandgietproces.
Defecten of nadelen zijn alleen een probleem als ze de functionaliteit van het onderdeel beïnvloeden. Dus de selectie van een geschikt fabricageproces is vitaal om te voldoen aan de functionele vereisten van het onderdeel.
Kenmerken van Zandgieten
Zandgieten is de meest veelzijdige onder de fabricagemethoden en geeft ingenieurs de vrijheid om complexe onderdelen te ontwerpen uit een onbeperkt aantal metalen en legeringen.
- Meer dan 70% van alle metaalgietwerkstukken worden via dit proces geproduceerd
- Zandgieten kan geproduceerd worden in een wijd bereik aan formaten, van kleine standbeelden tot onderdelen van meer dan 100 ton
- Zeer complexe onderdelen kunnen eenvoudig en in één stuk geproduceerd worden
- Lage dimensionele nauwkeurigheid
- Slecht oppervlakafwerking
- Hoogst aanpasbaar en kan gebruikt worden voor massaproductie
Hoe werkt het Zandgietproces?
Elementen van het Gietstelsel
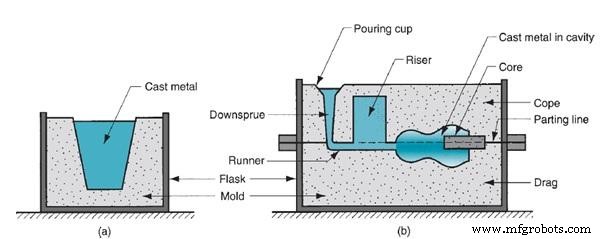
Een van de meest voorkomende metaalgietprocessen is zandgieten, en de vorm bestaat uit twee helften. Twee helften zijn in een doos genaamd een fles, de bovenste helft heet de kop, en de onderste helft heet de trek. Zoals in de onderstaande afbeelding getoond, is de fles ook in twee helften verdeeld. De lijn die de twee helften scheidt, heet de scheidingslijn.
Zandgiet Stappen
De volgende zijn de zeven hoofdstappen van de zandgietcyclus:
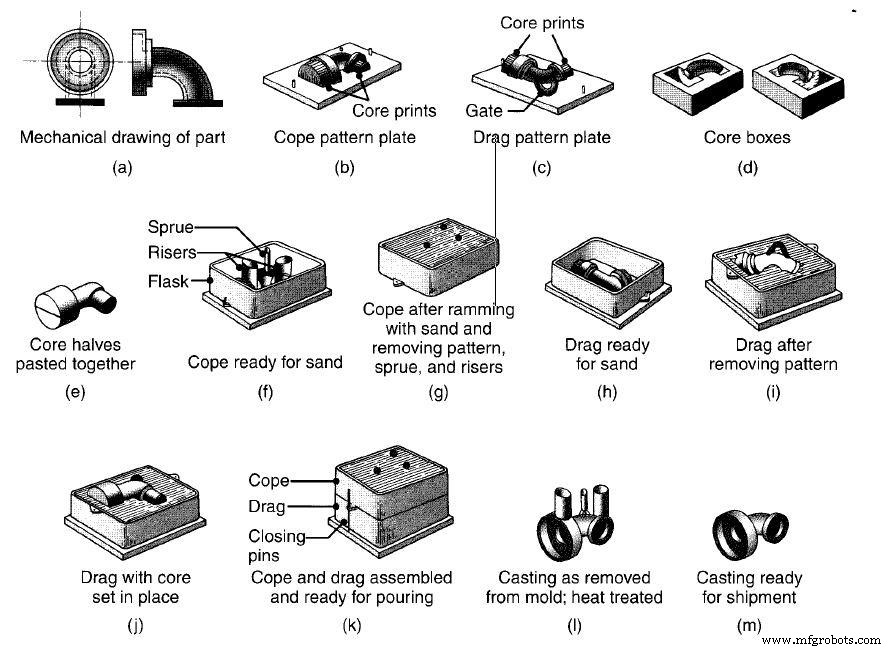
- Patronenmakerij stap waarin een replica van het te gieten object van geschikt materiaal gemaakt wordt. Het patroon is meestal overgroot om rekening te houden met metaalkrimp tijdens de afkoelingsfase.
- In de vormmakerij stap wordt een zandvorm gevormd door zand in de vorm rond het patroon te stampen. De zandvorm is verdeeld in twee helften, de bovenste helft heet de "Kop", en het onderste deel heet de "Trek". Wanneer het patroon uit de kavel verwijderd wordt, blijft de ruimte over voor het gieten van het vloeibare metaal. De vorm heeft ook andere kenmerken zoals Spruit, loopkanalen, inlaat, gietbeker, voederkop etc., die later in detail besproken worden.
- De spanningsstap omvat het veilig spannen van de twee vormhelften Kop en Trek, klaar voor het gieten van metaal.
- Gieten vloeibaar metaal wordt op een vaste temperatuur gehouden. Vloeibaar metaal wordt snel gegoten om vroege uitharding te voorkomen.
- Het gegoten vloeibare metaal begint te koelen en uitharden zodra het in de kavel is. De meeste mogelijke zandgietdefecten worden in deze uithardingsfase geïntroduceerd.
- Zodra de afkoelperiode verstreken is, kan de vorm geschud/afgebroken worden en het gietwerkstuk.
- Afwerken omvat het reinigen en verwijderen van de secties die verbonden waren met het hoofponderdeel, zoals de loopkanaal, spruit, etc.
Voordelen en Nadelen van Zandgieten
Om elk fabricageproces te begrijpen, moet eerst zorgvuldig rekening gehouden worden niet alleen met de voordelen, maar belangrijker nog met de potentiële beperkingen en procesmoeilijkheden.
Voordelen
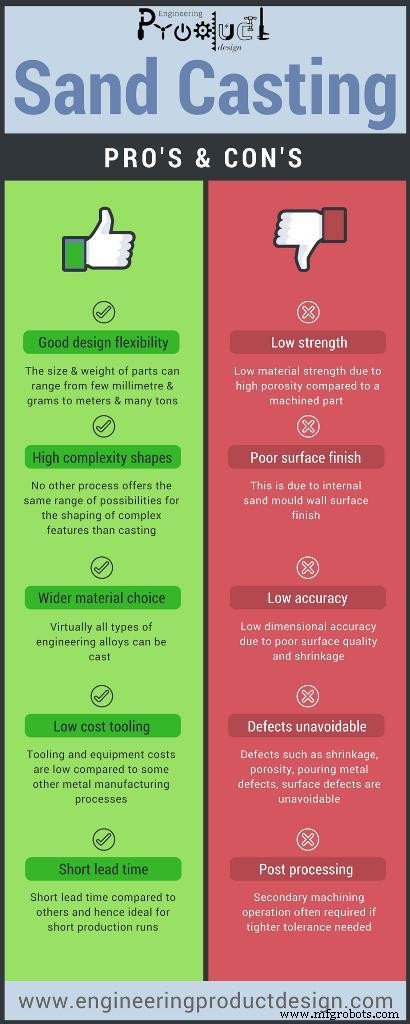
- Ontvrijheid van ontwerp – De grootte en het gewicht van onderdelen kunnen variëren van enkele millimeters & grammen tot meters & vele tonnen. De grootte en het gewicht van het gietwerk zijn alleen beperkt door de beperkingen die opgelegd worden door de afhandeling en voorraad van vloeibaar metaal. Daarom kunnen grote onderdelen geproduceerd worden.
- Hoog-complexe vormen – Geen ander proces biedt dezelfde reeks mogelijkheden voor het vormgeven van complexe kenmerken als gieten dat nabij-netto-vorm componenten produceert.
- Werdere materiaalkeuze – Virtueel alle typen ingenieurslegeringen kunnen gegoten worden zolang ze gesmolten kunnen worden.
- Lage gereedschapsfree – Gereedschaps- en apparatuurkosten zijn laag vergeleken met andere metaalbewerkingsprocessen. Hierdoor is het een van de goedkoopste methoden om nabij-netto-vorm componenten te bereiken.
- Korte doorlooptijd – Korte doorlooptijd vergeleken met anderen en dus ideaal voor korte productieruns.
- Minder afval – Schrootmetaal kan gerecycled worden
Nadelen
- Lage materiaalsterkte – Lage materiaalsterkte door hoge porositeit vergeleken met een gefreesd onderdeel.
- Lage dimensionele nauwkeurigheid – Krimp en de oppervlakte-afwerkings dimensionele nauwkeurigheid is zeer slecht.
- Slechte oppervlakte-afwerkingen – Vanwege de interne zandvorm-wand oppervlakte-textuur.
- Onvermijdelijke defecten – Net als elke andere metallurgische proces, zijn defecten of kwaliteitsvariaties zoals krimp, porositeit, gietmetaaldefecten, oppervlaktedefecten onvermijdelijk. Porositeit is hoog bij zandgieten vergeleken met andere gietprocessen zoals drukgieten en lost-wax gieten.
- Nabewerking – Secundaire bewerkingsoperatie is vaak vereist als strakkere toleranties nodig zijn om te interfaceren met andere passende onderdelen. Verwerkingskosten zijn hoog vergeleken met gereedschaps- en materiaalkosten.
- Hoger risico – Veiligheidsrisico's voor mensen en milieuproblemen
- Productieproblemen – Verwijderen van het patroon van dunne en kleine onderdelen is uitdagend
Aanbevolen lezing
- Kalpakjian, S., & Schmid, S. R. (2009). Manufacturing Engineering & Technology (Zesde editie ed.). London: Pearson.
Productieproces
- CI Gieten uitgelegd: Samenstelling, kleur en scheurpreventie
- Premium zandgietoplossingen voor industriële toepassingen
- Vormzand uitgelegd: Samenstelling, toepassingen en voordelen in zandgieten
- Gietvormgieten: Hoe Metaalproducten Gemaakt Worden
- Gietpersmachines: werking, typen en voordelen
- Lost Wax Metaalgieten Begrijpen: Technieken & Geschiedenis
- Zandgieten vs. Centrifugaalgieten: de juiste metaalonderdelenproductiemethode kiezen
- Zandgieten vs. Dijgieten: de belangrijkste verschillen begrijpen
- Zandgieten vs Smeden: de juiste metaalfabricatiemethode kiezen
- Zandgieten uitgelegd: een bewezen, kosteneffectieve metaalfabricatiemethode
- Niet-verbruikbare Vormgieten Begrijpen: Typen, Voordelen En Toepassingen