



Ontdek 6 Belangrijke Gietprocessen in Metaalgieters
Inleiding tot metaalgietprocessen
Gieten is een metaalbewerkingsproces in de gieterij dat wordt gebruikt om gegoten onderdelen te produceren voor een breed scala aan industrieën, van mechanische engineering en automobielcomponenten tot luchtvaartonderdelen en alledaagse huishoudproducten.
Het gietproces werkt door metaal te smelten, in gietvormen te gieten en te wachten op verstarding. De ruwe gietstukken kunnen direct worden gebruikt of moeten door verdere bewerkingsstappen gaan.
Metaalgieten is een zeer flexibel proces dat complex gevormde onderdelen kan produceren, ongeacht de hardheid van het metaal, mits de smelttemperatuur bereikt wordt. Men kan stellen dat elk metaal dat gesmolten kan worden, ook gegoten kan worden.
Er zijn verschillende technieken voor metaalbewerking en elke gieterij specialiseert zich in bepaalde gietprocessen. In dit artikel stellen we de 6 meest voorkomende gietprocessen in metaalgieters voor. U ontdekt hoe gietstukken worden geproduceerd met verschillende gietmethoden en wat de voor- en nadelen zijn van elke technologie.
1. Groenzandgieten
Wat is groenzandgieten?
De groenzandtechniek heeft een lange traditie in de gietindustrie, maar wordt nog steeds breed toegepast door de effectiviteit. Groenzandgieten is een van de meest traditionele en voorkeursmethoden in de gieters.
Bij dit gietproces worden zandvormen in serie geproduceerd. Elke zandvorm wordt één keer gebruikt en gebroken om het ruwe gietstuk te verzamelen.
In tegenstelling tot harszandgieten, kenmerkt groenzand zich door vochtinhoud. De term "groen" verwijst niet naar de kleur, maar naar de vochtige textuur van het zand. Het heeft de natuurlijke capaciteit om te binden, voornamelijk door kleistoffen.
Samenstelling groenzandvorm
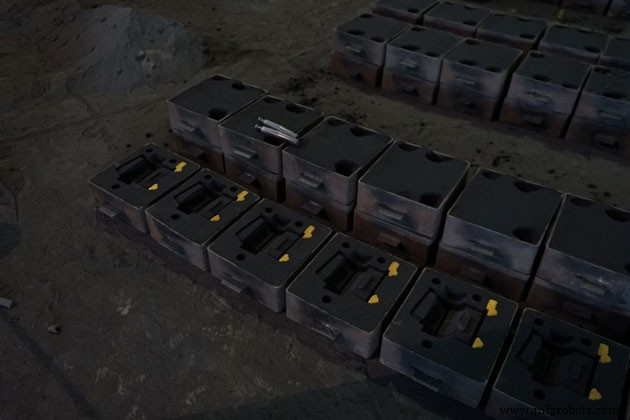
Om een groenzandvorm te maken, combineert de metaalgieterij de volgende componenten:
- Zand: Kieselzand (SiO2), Chroomerzand (FeCr2O4) of Cirkoonzand (ZrSiO4) (ca. 75-85%)
- Bentonietklei: (5-11%)
- Water (2-4%)
- Overige (3-5%)
Het groenzandgietproces
Groenzandgieten wordt verwerkt door de volgende stappen te volgen:
- Stap 1: Mengen van het zand volgens een verhouding. Dit is cruciaal en bepaalt de binding van het zandmengsel. Elke gieterij volgt de bovenstaande verhouding, maar heeft een eigen geheime mengformule door toevoeging van andere middelen.
- Stap 2: Laden van het zand in de vormmachine en persen van het model om de vormholte te creëren. Moderne gieters gebruizen een cope-and-drag-apparaat voor zandvormen.
- Stap 3: Verwijderen van het model, waarbij een vormholte ontstaat die de vorm van het beoogde gietstuk heeft.
- Stap 4: Aanbrengen van een coatinglaag op het vormoppervlak om de oppervlakteglans en hittebestendigheid te verhogen.
- Stap 5: Gieten van het vloeibare metaal in de vormholte en laten afkoelen. Verzamelen van het ruwe gietstuk en eventuele verdere bewerkingsstappen.
- Stap 6: Herhalen van deze stappen voor serieproductie.
Kenmerken van groenzandgieten
Voordelen:
- Economisch en goedkoop, vooral bij kleine series
- Vereist geen zeer hoge technologische investeringen in fabrieksfaciliteiten
- Toepasbaar voor middelgrote tot grote gietopdrachten
- Alle legeringen kunnen gegoten worden (zowel ferro- als non-ferro-materialen). Geschikt voor bijna elk model en ontwerp
- Het zand kan hergebruikt worden na het verzamelen van het gietstuk, wat de inkoopkosten voor de gieterij verlaagt
Beperkingen:
- Beperking in gietgrootte. Geschikt voor gietstukken van 1 tot 500 pond. Voor grotere stukken moeten andere methoden overwogen worden
- Grote toleraties die meer bewerking vereisen
- Risico op gietfouten zoals blazen, porositeit, etc., maar beheersbaar door technische expertise van de gieterij
Minder geschikt voor ingewikkelde gietdetails
Toepassingen van groenzandgieten
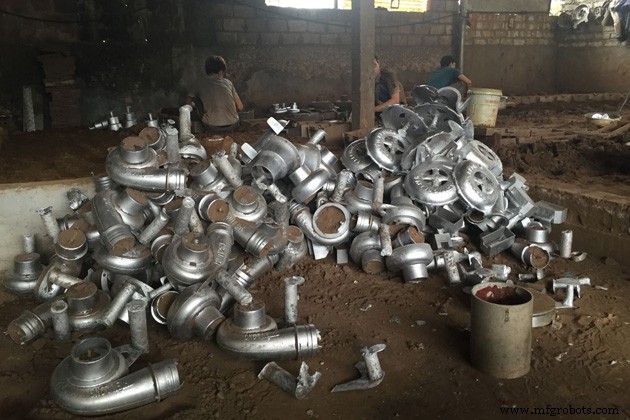
Groenzandgieten is zeer populair met een breed scala aan toepassingen. In Amerika worden 42% van de gietstukken gemaakt via het groenzandproces, terwijl no-bake gieten 40% beslaat (de tweede meest populaire methode).
U vindt groenzandgietstukken in buitendecoratie zoals lantaarnpalen, banken, afvalbakken; technische details, auto-onderdelen, luchtvaart, pomphuizen tot zeeboeien, etc.
2. Furaanharszandgieten
Wat is furaanharszandgieten?
Een andere veelvoorkomende gietmethode in metaalgieters is furaanharszandgieten. In tegenstelling tot groenzand dat natuurlijke binding biedt, steunt furaanharszandgieten op katalysatoren en bindmiddelen voor de binding van het zand. Bij deze methode worden zand, furaanhars en katalysatoren gemengd en hardt het zandmengsel zelf door chemische reactie.
De verzamelde ruwe gietstukken hebben een goede gladde oppervlakteafwerking en hoge precisie.
Samenstelling furaanharszandvorm
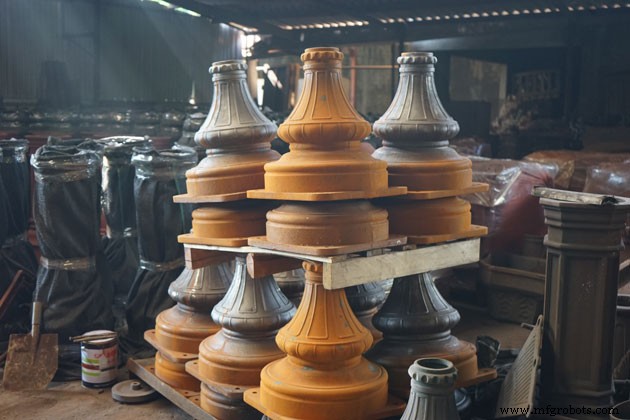
Bij furaanharszandgieten wordt de vorm gemaakt volgens deze formule:
- Zand: Kieselzand (SiO2) (40-60%)
- Furaanhars: 0,7-1,3% afhankelijk van de gietmassa. Minder of geen stikstof vereist, afhankelijk van gietvereisten en structuur.
Furaanhars speelt een cruciale rol. Het is een polymere verbinding met 75% Furfurylalcohol + 11% Formaldehyde + 9% Ureum + 5% Water. De verhouding van Formaldehyde en Ureum beïnvloedt de verstijvingstijd en sterkte van het harsmengsel, terwijl Furfurylalcohol (FA) de hittebestendigheid beïnvloedt.
- Katalysator: verstijvingsmiddel en annexmiddelen (30-50%)
Het furaanharszandgietproces
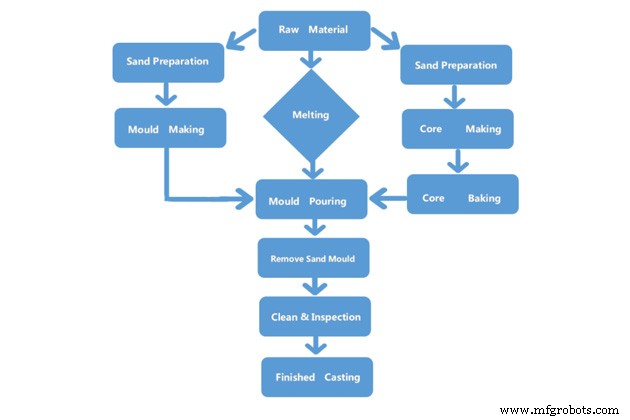
Het furaanharszandgietproces wordt uitgelegd in het volgende schema:
Kenmerken van furaanharszandgieten
Voordelen:
- Nauwere toleranties en hoge precisie
- Uitstekende gladde oppervlakteafwerking vergeleken met andere methoden
- Minimaliseert gietfouten zoals zandgaten, luchtgaten en krimp
- Flexibel in gietgrootte. Kan grote stukken produceren van tientallen kilo's tot diverse tonnen
Beperkingen:
- Durdere methode dan andere gietprocessen
- Strenge eisen aan grondstoffen
- Omgevingsverontreiniging
Toepassingen van furaanharszandgieten
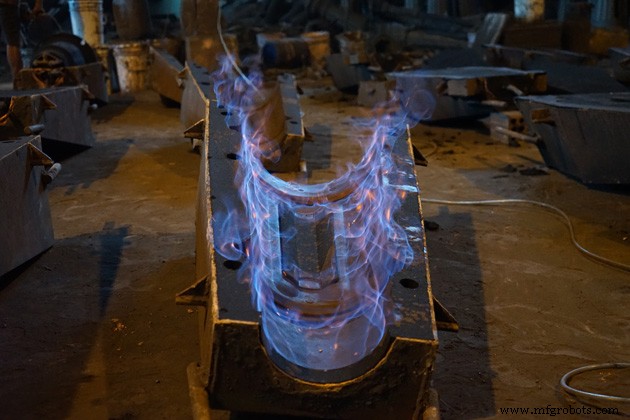
Vanwege de uitstekende voordelen wordt furaanharszandgieten vaak gekozen voor ingewikkelde en gedetailleerde onderdelen die hoge precisie en nauwe toleranties vereisen, zoals auto-onderdelen, landbouwmachine-details, luchtvaartonderdelen, scheepsmotoren, etc.
3. Verloren schuimgieten
Wat is verloren schuimgieten?
Verloren schuimgieten is een soort verdampend modelproces dat lijkt op wasgieten. In plaats van was, wordt het model van schuim gemaakt bij de verloren schuimmethode.
In tegenstelling tot zandgieten, waar het model verwijderd en hergebruikt kan worden, kan het verloren schuimmodel één keer gebruikt worden en verdampt, wat leidt tot de vorming van de gietstukken.
Hoewel minder populair dan zandgieten, blijft verloren schuimgieten een van de gietprocessen met notable voordelen voor serieproductie van kleine en middelgrote detailgietstukken.
Het verloren schuimgietproces
Het verloren schuimgietproces volgt deze stappen:
- Stap 1: Modelmaken. Het verloren schuimmodel kan gemaakt worden door sneidmachines of polystyreenkorrel injectiegieting. Het model kan een compleet model zijn (simpel ontwerp) of uit verschillende secties bestaan die samen gelijmd worden tot een replica van het beoogde gietstuk.
- Stap 2: Isolerende verfcoating om de duurzaamheid van het vormoppervlak te verhogen en bescherming tegen erosie en breuk
- Stap 3: Het schuimmodel wordt in een flask geplaatst, omringd door ongebonden zand en gecompact
- Stap 4: Gieten van het vloeibare metaal, verdampen van het schuimmodel en vorming van het ruwe gietstuk
- Stap 5: Reinigen van overgebleven zand en eventuele verdere bewerking
Kenmerken van verloren schuimgieten
Voordelen:
- Flexibel ontwerp
- Gieten van complexe vormen die onmogelijk zijn met andere processen
- Hoge precisie en nauwe toleranties
- Geen kernfouten, geen vormverschuiving, uitstekende gladde oppervlakte
- Verkort de verwerkingstijd
- Verlaagt productie- en investeringskosten
Beperkingen:
- Durdere methode dan andere
- Zeer kostbaar voor opzet of kleine opdrachten
Toepassingen van verloren schuimgieten
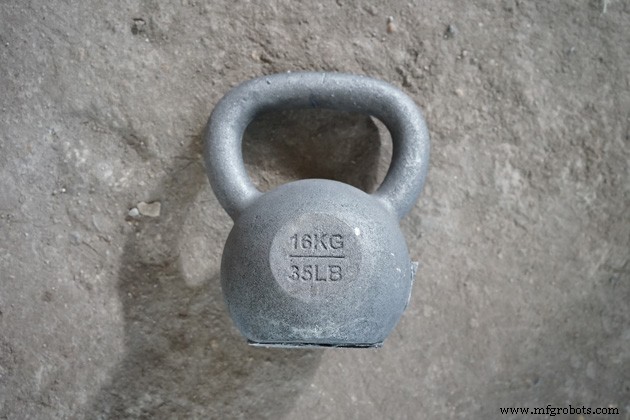
Verloren schuimgieten kent geen beperkingen in ontwerp en legeringstype. Het wordt vaak gekozen voor complexe gietstukken waar andere methoden niet toe in staat zijn. Bijvoorbeeld: auto-detailonderdelen, hoogprecisie machine-elementen, ingewikkelde kernproducten...
4. Wasgieten (Investment Casting)
Wat is wasgieten?
Wasgieten of investment casting is een geavanceerde gietmethode voor ingewikkelde en dunwandige vormen. Dit proces lijkt op verloren schuimgieten. In plaats van het schuimmodel, wordt een eenmalig wasmodel gevormd door injectie en vervolgens gecoat met verschillende lagen refractair materiaal.
Door het wasmodel te smelten, ontstaat een vormholte klaar voor het gieten van het vloeibare metaal. Let op: het model wordt slechts één keer gebruikt en elk gietstuk vereist een model.
Deze methode kenmerkt zich door hoge nauwkeurigheid bij details, daarom vaak bevorzugd voor machinebouwindustrie, met name productie van kleine details, hoge precisie, zonder bewerking of niet te bewerken.
Het wasgietproces
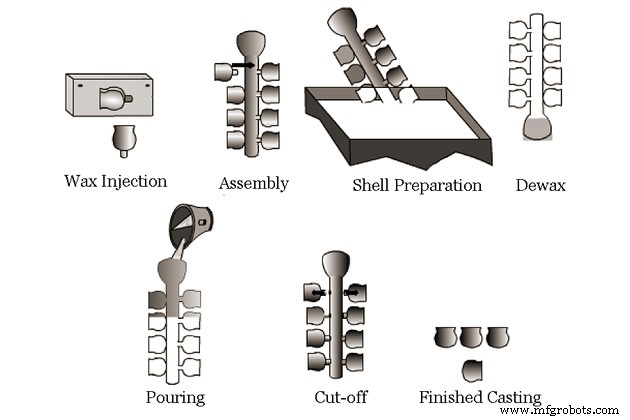
- Stap 1: Maken van het hoofdmodel en de vorm
- Stap 2: Injecteren van was in de vorm voor wasmodellen
- Stap 3: Assembleren van modelsecties
- Stap 4: Schalmaken
- Stap 5: Ontwasen door hitte
- Stap 6: Gieten van het vloeibare metaal
- Stap 7: Breken van de schaal
- Stap 8: Afsnijden
- Stap 9: Afgewerkte gietstukken
Kenmerken van wasgieten
Voordelen:
Wasgieten is een moderne gietbenadering met veel voordelen.
- Vergeleken met zandgieten kan wasgieten betere complexe details, dunne wanden, hoge oppervlaktekwaliteit produceren en bewerkingswerk significant verminderen. Veel afgewerkte gietstukken zijn direct bruikbaar
- Kan producten produceren van enkele gram tot een ton
- Kan moeilijk te smelten legeringen gieten zoals roestvrij staal, dun staal
- De gietoppervlakte is hoogprecies en glanzend
- Het gietstuk barst of vervormt minder snel
Beperkingen:
- Hoge arbeidsintensiteit
- Lange productiecyclus
- Hoge vormproductiekosten
Toepassingen van wasgieten
Complexe gietstukken, of in serieproductie voor tandwielen; fietsstammen; motor schijven; reserveonderdelen in straalmachines... Gieten met gewicht van 0,02 tot 100kg; dunte tot 0,3mm en gatdiameter tot 2mm.
5. Kokillengieten (Die Casting)
Wat is kokillengieten?
Kokillengieten is een vormmateriaalmethode onder hoge druk, toegepast voor het gieten van non-ferro metalen en legeringen.
Het wordt gebruikt voor grote series omdat het voordeel van deze methode de hoge productiviteit en vereenvoudigde proces is dankzij een volledig geautomatiseerde lijn. De verzamelde ruwe gietstukken hebben nauwe toleranties, hoge precisie en een mooie glanzende oppervlakte.
Het kokillengietproces
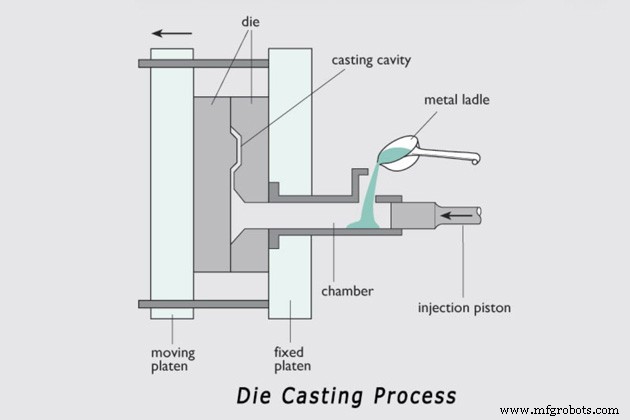
- Stap 1: Smelten van het metaal tot vloeistof
- Stap 2: Gieten van het vloeibare metaal in de kamer
- Stap 3: Hoge-druk zuigerinjectiesysteem duwt de vloeistof in de vorm
- Stap 4: Wachten tot het gietstuk is verstold, dan kern verwijderen
- Stap 5: De klik zet het object uit
- Stap 6: Verwijderen van afvalmateriaal en doorgaan met volgende segment
Het gehele kokillengietproces vereist hoge-druk zuigers en stevige pressen om de duurzaamheid van het gietstuk te garanderen. Met de geautomatiseerde lijn hangt de kwaliteit af van factoren zoals samenstelling vloeibaar metaal, machinesysteem, gietdruk, etc.
Kenmerken van kokillengieten
Voordelen:
- Nauwe toleranties en hoge precisie
- Kan dunwandige gietstukken produceren, zelfs 1mm
- Hoge glans op gietoppervlakte
- Hoge consistentie in afmetingen en uniform ontwerp
- Vermindert bewerkingswerk
- Hoge volume productie-efficiëntie, geschikt voor grote orders
- Volledig geautomatiseerde lijnen die arbeidskosten besparen
Beperkingen:
- Dure gereedschapskosten
- Vereist geavanceerde machine-investeringen
- Beperking in vormontwerp
Toepassingen van kokillengieten
Kokillengieten wordt vaak gebruikt voor kleine onderdelen, grote series zoals zuigers, krukasen, tandwielkasten, etc. Het kan gietstukken produceren tot 5kg, maar er zijn ook gevallen tot 50kg tegen zeer hoge prijs.
De legeringen voor kokillengieten moeten uniform zijn, goede vloeieigenschappen hebben bij smelting, stabiele samenstelling om niet aan de vorm te hechten, en plastische sterkte bij hoge temperaturen. Koper, aluminium en roestvrij staal zijn vaak bevorzugd.
Bij kokillengieten worden aluminiumlegeringen het meest gebruikt. Alleen in de VS is aluminium kokillengieten jaarlijks $2,5 miljard waard. In het bijzonder staat aluminium kokillengieten voor twee keer zoveel als alle andere methoden samen.
6. Permanentvormgieten (Permanent Mold Casting)
Wat is permanentvormgieten?
Permanentvormgieten, ook bekend als metalen vormgieten, is een gietproces waarbij een vorm van metaal gemaakt wordt, zoals bij kokillengieten. Het wordt gebruikt om grote hoeveelheden gietstukken te produceren met een enkele herbruikbare vorm. De vorm kan vaak hergebruikt worden, vandaar de naam permanentvormmethode.
Permanentvormgieten is geschikt voor grotere gietstukken dan kokillengieten, ongeveer 10kg, natuurlijk kan het hoger, 20kg zelfs 50kg, met hogere kosten.
Het permanentvormgietproces
Het permanentvormgietproces omvat eenvoudig deze stappen:
- Stap 1: Gieten van vloeibaar metaal in de vorm
- Stap 2: Laten afkoelen en verstollen
- Stap 3: Openen van de vorm en verzamelen van het gietstuk
- Stap 4: Vervolg van bovenstaande processen voor zoveel gietstukken als vereist
Opvallend is dat de vorm in dit proces gemaakt wordt van hoogtemperatuur metaalmateriaal zoals gietijzer om de continue verhit en afkoeling te weerstaan bij grote volumes.
Kenmerken van permanentvormgieten
Voordelen:
- Hoogprecieze en nauwe tolerantie gietresultaten
- Mooi oppervlak met minder gietfouten dan zandgieten
- Het gietstuk heeft hoge sterkte, zwaartekracht en duktiliteit
- De duurzaamheid van de vorm is hoog
- Door besparing op vormmakingsduur, hoge productiviteit verlaagt productiekosten
Beperkingen:
- Moeilijk om te gieten objecten die te complex zijn, met grote wanden en gewicht
- Hoge vormproductiekosten
- Er is een mechanisme nodig om het gietstuk uit de vorm te duwen, wat soms een deuk in het gietstuk vormt
Toepassingen van permanentvormgieten
Deze permanente gietvorm wordt meest gebruikt voor aluminium, magnesium, koperlegeringen en grijs gietijzer vanwege hun lage smeltpunt. Geschikt voor serieproductie met eenvoudige en kleine of middelgrote gietstukken zoals zuigers, tandwielbillets, keukengereedschappen, details in werktuigmachines, vliegtuigwielen, pomponderdelen, etc., niet zwaarder dan 25kg. Voor objecten met complexe interne vorm wordt een zandkern aanbevolen.
Samenvatting
De bovenstaande inhoud heeft de 6 verschillende gietprocessen die algemeen gebruikt worden in metaalgietersfabrieken, genoemd en geanalyseerd. Over het algemeen behoudt elk van deze giettechnieken zowel sterktes als beperkingen. Afhankelijk van de gietvereisten en projecteisen zullen gieters het geschikte gietproces overwegen.
Als een van de toonaangevende gietbedrijven en groothandel naar de wereldmarkt, is VIC de zandgietersgieterij met drie hoofdbewerkingstechnieken: groenzandgieten, furaanharsgieten en verloren schuimgieten. Met deze drie verschillende gietmethoden kunnen wij elk gietstuk produceren, van klein, middelgroot, groot formaat tot simpel, ingewikkeld ontwerp. Neem contact op met VIC gieterij voor een OEM gietstukproject via e-mail ADMIN@MFGROBOTS.COM
Productieproces
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Essentiële Booglasapparatuur: Typen, Functies en Toepassingen
- De juiste hamer kiezen: typen voor hout, metaal en meer
- Top Bladmetaalvormtechnieken voor Moderne Ingenieurswese
- Spoortypes bij Metaalbewerking Begrijpen: Classificatie, Oorzaken en Impact
- Zandgieten: proces, kenmerken en industriële toepassingen
- 10 Essentiële Gietpatroon Types voor Optimale Metaalproductie
- Zandgietapparatuur verkennen: typen en toepassingen
- Metaalgieten uitgelegd: definitie, types & proces