



Evolutie van Walserijen: Een Historisch Overzicht
In de metaalbewerking is walsen een metaalvormingsproces waarbij metaal door een of meer paren rollen wordt geleid om de dikte te reduceren, de dikte uniform te maken, het een gewenste vorm te geven, en/of een gewenste mechanische eigenschap toe te kennen. Bij walsen wordt werk materiaal vervormd door drukrachten tussen constant spinnerende rollen. Met andere woorden, metaal wordt tussen spinnerende rollen geleid en de toegepaste kracht verlaagt de dikte van het materiaal. Zowel de metaalvormen als interne structuren worden gewijzigd. Het metaalwalsproces kan worden vergeleken met het uitrollen van deeg met een deegroller. Walsen is een van de belangrijkste productieprocessen in de moderne wereld. De grote meerderheid van alle metaalproducten die vandaag geproduceerd worden, ondergaan op een gegeven moment in hun vervaardiging walsen.
Moderne walserijen zijn volledig geautomatiseerd, hoge snelheid, en hoge capaciteit walzen die frequent metallurgische behandeling van materialen die gewalst worden omvatten om de gewenste microstructuur en/of mechanische eigenschappen van het gewalste materiaal te bereiken. Dit niveau van perfectie in het walsproces en in de walserijen is niet bereikt door een enkele uitvinding maar is het resultaat van een groot aantal kleine continue verbeteringen die in de loop van de tijd zijn uitgevoerd.
Historische ontwikkeling
Walsen bestaat al honderden jaren. De eerste rollen waren klein, handaangedreven en werden gebruikt om goud en zilver te verplaten in de vervaardiging van sieraden en kunst. Walserijen werden in het Midden-Oosten en Zuid-Azië al zo vroeg als 600 v.Chr. (voor de Christus-tijdrekening) gevonden. Deze walzen waren van een ruwe vorm maar ze gebruikten dezelfde basisprincipes die geassocieerd zijn met het walsproces. Het eerste bekende ontwerp van een walserij in Europa dateert uit 1485 en wordt toegeschreven aan Leonardo da Vinci. In een van zijn tekeningen had hij voor het eerst de mogelijkheid beschreven van 'een materiaal laten passeren' tussen twee cilindrische rollen met parallele assen om zijn dikte te wijzigen. Ook in dit geval was voorzien in het koudwalsen van buigzame materialen, met name lood en tin etc. Dit ontwerp was zeer geavanceerd voor de tijd en het is niet zeker of er ooit een walz gebaseerd op dit ontwerp is gebouwd.
Energiebronnen voor walserijen
De kracht die gebruikt wordt voor het aandrijven van de walserijen is door vier fasen gegaan. De eerste fase was de handmatige fase. Tijdens deze fase was de bron van kracht die nodig was voor vroege walsen klein en handaangedreven rollen werden gebruikt om metalen te verplaten voor sieraden en kunstwerk. In latere machines draaiden mannen een verstelbaar kruis of krik, die aan de rollen bevestigd waren. Handmatige kracht kon alleen zachtere metalen zoals goud, zilver, tin, en lood walsen.
In de tweede fase gebruikten de walserijen waterkracht. Het benutten van de energie van stromend water uit een rivier leverde gratis kracht, sterke genoeg om harder metaal zoals ijzer te walsen. Waterkracht had ernstige nadelen. Droogte en koude temperaturen konden de waterstroom reduceren. Verder, de rollen die de waterkracht benutten, bewogen alleen in één richting.
In de derde fase gebruikten de walserijen stoomkracht. Stoomkracht verscheen voor het eerst in de late 1700s vanwege de uitvinding van James Watt. De stoommotor creëerde de fysieke kracht die de handmatige/dierenkracht verving. De walserijen van deze tijd benutten de kracht gecreëerd door de stoommotoren. Stoommotoren werden gemeenschappelijk gebruikt voor het aandrijven van de walzen in de 1800s, en tegen het einde van de 1800s, waren stoommotoren de populairste bron voor kracht. Ondanks zijn kracht in het leveren van vermogen, waren stoommotoren grotendeels inefficiënt.
In de vierde fase gebruikten de walserijen elektriciteit. Het voordeel was dat de krachtopwekking losgekoppeld kon worden van de walserijen, aangezien de elektrische kracht handig overgedragen kon worden van externe generatoren naar motoren direct bevestigd aan de walzen. De elektrisch aangedreven walserij verscheen voor het eerst rond 1900. Elektrische kracht blijft de keuze voor operaties vandaag de dag.
Vroege productie en industriële doorbraak
De eerdere productie van plaatijzer in Europa was door smeden, en niet door walserijen. De echte keerpunt in de bladmetaalproductie vond plaats met de introductie van de walserij. In de 1600s waren walserijen, in plaats van kleine, handaangedreven rollen, bekend om in operatie te zijn en ijzer werd net geïntroduceerd als een metaal dat in staat was om gewalst te worden. Er zijn rapporten van twee walserijen rond 1501. Eén werd gebruikt om goudbladen met uniforme dikte te verkrijgen waaruit munten getrokken werden, de tweede om ealier gevormde bladen in stroken te snijden. Beide werden meer gebruikt als 'afwerkapparaten' dan voor de reductie van de dikte.
De vroegste walserijen waren spleetwalzen, die in 1590 geïntroduceerd werden. Deze lieten platte staven tussen rollen passeren om een plaat van ijzer te vormen, die vervolgens tussen gegolfde rollen (spleeters) werd geleid om staven van ijzer te produceren. In 1590 werd Leonardo da Vinci's walserij tot leven gewekt door gebruik te maken van twee zware cylinders om verschillende soorten metaal te persen en hun dikte te veranderen. De eerste industriële installatie waarvoor zeker bewijs is, was er in 1615, om lood- en tinplaten te verkrijgen. Andere volgden, aangedreven door handmatige of waterkracht.
Eerdere walserijen werden ook gebruikt om zwarte platen te walsen voor de productie van tinplaat. Tinplaat werd gemaakt door het staal (voorheen ijzer) in een walserij te walsen, eventuele walschilfer te verwijderen door het in zuur te pikelen en het vervolgens te bekleden met een dunne laag tin. Zware platen werden ooit geproduceerd individueel of in kleine groepen, in wat bekend werd als een 'pak-walserij'. De eerste experimenten met het walsen van ijzer voor tinplaat vonden plaats rond 1670. In 1697 richtte Majoor John Hanbury een walz op te Pontypool om 'Pontypool-platen' te walsen, ook wel de zwarte platen genoemd. Later begonnen deze platen te worden hergewalst en getind om tinplaat te maken.
In de late 1700s verschenen de eerste warmwalserijen, waardoor ijzer een populairder gewalst materiaal werd. De Industriële Revolutie (rond 1760s tot rond 1840s) creëerde een ongekende vraag naar ijzer. Nieuwe technologie werd uitgevonden om ijzer te vervaardigen en uiteindelijk staal en de metalen werden gebruikt in nieuwe producten zoals machines, spoorwegen, en stoomschepen. Vanwege de verhoogde mogelijkheid om ferro-materiaal te verkrijgen, werd het koudwalsen van staal gelijktijdig gestart. In 1682 was een koudwalserij van opmerkelijke omvang aanwezig in Newcastle in Engeland. De eerste gedetailleerde beschrijving dateert uit een paar jaar later. Het is een installatie in Galles die 700 mm lange staven met 100 mm breedte verwerkte, die bladen van 1500 mm × 700 mm formaat konden verkrijgen. Het is het eerste zekere bewijs van het staalwalsproces om bladmetaal te produceren, de aandrijvingskracht werd geleverd door waterwielen. Galles bleef de belangrijkste Europese producent van dunne bladen tot het einde van de 1700s.
Reeds op dat moment was begrepen dat walsen een heel productief proces was dat in staat was om de enorme vraag naar half-fabrikaten te voldoen, onder welke duidelijk het metaalblad was. Echter, de walserijen hadden toen nog een aanzienlijke hoeveelheid handmatig werk nodig.
De productafmetingen namen continu toe naarmate de tijd voorbijging, en op de 'British Great Exposition' in 1851 was een bladmetaal met meer dan 6 meter lengte, 1 meter breedte en 11 mm dikte, van meer dan 500 kg te zien.
De vooruitgang in de walserijen voldaan aan de eisen van die tijd voor de productie van de benodigde materialen. In 1600 waren loodplaten voor dakbedekingen sterk gevraagd en deze mogelijkheid werd toen ontwikkeld, aan het einde van de 1700s, in het midden van de industriële revolutie, waren rails en half-fabrikaten van staal nodig, en dus werden de walserijen ontwikkeld om aan deze vraag te voldoen. Aan het begin van de negentiende eeuw was de walserijstructuur essentieel de huidige d.w.z. een stevige gietijzeren walsstand met twee staalrollen en de mogelijkheid om, door een spindel, de rol afstand aan te passen.
Henry Cort en de moderne walserij
Moderne wals-praktijk kan worden toegeschreven aan de pioniersinspanningen van Henry Cort van Funtley Iron Mills, nabij Fareham in Hampshire, Engeland. In 1783 werd een octrooi uitgegeven aan Henry Cort voor zijn gebruik van gegolfde rollen voor het walsen van ijzerstaven. In de gegolfde rollen maakte een groef van de vereiste afmetingen het mogelijk om staven van ronden, vierkanten en platten, of andere profielen te walsen. Hoewel Cort niet de eerste was die gegolfde rollen gebruikte, was hij de eerste die het gebruik van veel van de beste kenmerken van diverse ijzerproductie- en vormgevingsprocessen die op dat moment bekend waren, combineerde. Daardoor hebben moderne schrijvers hem 'vader van het moderne walsen' genoemd. Sinds Cort's vroege walserij, is er een continue ontwikkeling geweest van het proces en van de grootte van de walzen. In de achttiende eeuw begon het walsen van complexere vormen zoals ronden, vierkanten, rails, dubbele-T-balken etc.
Met dit nieuwe ontwerp, waren walserijen in staat om 15 keer meer output per dag te produceren dan wat geproduceerd werd met een smiedhammer. Met de uitvinding van Henry Cort, was de kleine walz te Funtley in staat om meer dan 10.000 ton staven per jaar te produceren (equivalent aan 200 ton per week). Vanaf daar aan, zijn deze outputs van de walserijen opgelopen totdat, in de VS alleen, de hoeveelheid materiaal die in het jaar 1890 gewalst werd (uitgezonderd alle platte-gewalste producten) ongeveer 5 miljoen ton ijzer en staal was (equivalent aan 100.000 ton per week), en in 1899, meer dan 8 miljoen ton (equivalent aan 167.000 ton per week) werden gewalst met elk pond waarvoor door gegolfde rollen ging zoals die eerst gebruikt werden in de 'kleine walz te Funtley'.
Uitbreiding in de VS en technologische innovaties
Het jaar 1810 was getuige van de vestiging van de Brandywine Iron Works en Nagelfabriek in VS, die een walserij exploiteerde. Brandywine Iron Works werd een succes door zijn productie van de sterk gevraagde ketelplaat, en zijn kwaliteitsproduct. In 1867 vond George Fritz, toen hoofdingenieur van de Cambria Iron Company, Johnson, Pennsylvania, VS de bloemwalz uit waarop staalingoten gewalst werden in plaats van ze te reduceren door smeden, zoals de praktijk was.
De walz die door Cort gebruikt werd, was natuurlijk van de gewone 2-hoog walserij. Wijziging na wijziging volgde Cort's 2-hoog walz, roepende alle soorten, soorten, en klassen voort, onder hen de bekende omkeerbare en 3-hoog walzen, alle geëvolueerd door de eisen van de vooruitgaande beschaving in altijd varierende en talloze combinaties, voor iets groters en beters, langers and sterker. Meneer Fritz bouwde zijn eerste reguliere drie-hoog walz in 1871. Deze afwijking van de oude praktijk hielp de productie aanzienlijk te verhogen. De drie-rollen-configuratie walzen kwamen in bestaan waarin de intermediaire rol met veel kleinere diameter was om de reductie in de vereiste kracht te bereiken en om het walsen in twee richtingen toe te staan zonder de beweging van de motor om te keren. Op tot de vier-rollen-configuratie (al gehypotheseerd door Leonardo da Vinci) met de twee externe rollen die als ondersteuning fungeren voor de twee binnenste voor het walsen van platten werden geïntroduceerd. Verder walzen met hoger aantal rollen (zelfs met 20 rollen) werden ook ontwikkeld voor walsen.
Een andere verbetering in het walsproces was het gebruik van mechanische toestellen toegevoegd aan de rollen. Eerder werd het walsmateriaal handmatig gevoed door het gebruik van haken en tangen. Een aantal uitvinders tot die tijd had geprobeerd om dit werk door machines te verrichten die automatisch in hun actie zouden zijn, maar geen was daadwerkelijk gebouwd. In 1884 werden aangedreven rollentafels geïntroduceerd voor de afwerkrollen van de railwalz van de Albany and Rensselaer Iron and Steel Company van Troy, New York. Dit werkte zo goed dat een automatische regeling voor de ruwwalsrollen werd geplaatst.
Een octrooi werd in 1766 verleend aan Richard Ford van Engeland voor de tandemswalz. Een tandemswalz is er een waarin het metaal in opeenvolgende stands gewalst wordt. Ford's tandemswalz was voor het warmwalsen van draadstaven.
Continue walserijen en de Belgische methode
De verdere evolutie in de walserijen was de ontwikkeling van een continue walz, en de grote familie van hulpapparatuur die met het is opgegroeid. Als alle uitvindingen, had het zijn dag van kleine beginnelingen. Er zijn sporen van voorlopige pogingen in Frankrijk om het te gebruiken. Het eerste geregistreerde octrooi en eerste daadwerkelijk gebruik voor een continue walz lijkt die van een Amerikaan, J.E. Serrell, in 1842-43 te zijn. Het gebruik was echter door hem beperkt tot het walsen van loodpijp en koper. Een andere Amerikaan, Henry B. Comer, in 1859, bevestigde een octrooi voor een continue walz, maar dit type walz werd nooit geconstrueerd. Door elke overweging, gaat de krediet voor de eerste continue walserij aan Meneer George Bedson van Manchester, Engeland voor het in dienst stellen van zo'n walz voor het walsen van ijzer en staal, voor het met succes combineren van zijn essentiële elementen, en voor het verkrijgen van de brede toepassing die het genoot.
Deze walz, zoals de naam impliceert, werkt continu op het metaal. De rollen worden dicht bij elkaar in tandem geplaatst en het metaal wordt geleid door middel van gidsen direct van pas naar pas, zonder de inbetweenkomst van enige handmatige arbeid. Er zijn geen interrupcies, geen vangen of lussen, maar een continue voortgaande transitie van het metaal van de beet van de ruwwalsrollen tot de afgifte van de afwerkwalzstand. Elk paar rollen, door zorgvuldig geregelde tandwielen, wordt versneld volgens de reductie van elke opeenvolgende pas, om de corresponderende utrekking op te vangen. Fenomenen eigenaardig aan deze walz moesten bestreden worden, maar de deur was direct geopend voor aanzienlijk verhoogde lengtes, gewichten, en snelheden. Europa, op dat moment, walste gemakkelijk 50-pond blokken door het Belgische of Lus-systeem tegenover de VS-walzen die 15 pond walsten op gewone 2-hoog en 3-hoog walzen. De Bedson-walz handelde direct van 70 pond tot 80 pond blokken, wat snel verhoogd werd totdat 300-pond blokken normaal gewalst werden. In de continue walzen uitgevonden door George Bedson, werden rollen van draadstaf, van 281 pond gewicht, in lengte 530 yards, gewalst vanuit een enkel blok.
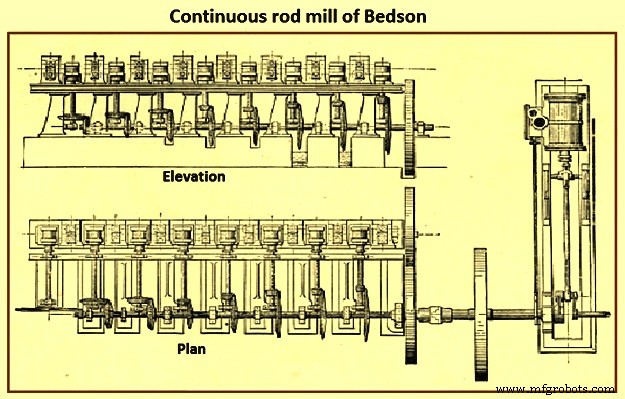
'De eerste van deze continue walzen in de VS die ontworpen en geconstrueerd was door Bedson en opgezet en in operatie gesteld in de lente van 1869 wordt getoond in Fig 1. De walz bestond uit 16 stands van rollen in tandem geplaatst, en walste 1 en 1/8 inch blokken, van 70 pond tot 80 pond gewicht. Het continue walsen van een blok in een vlak altijd onder dezelfde hoek tot zijn as, produceert alleen verplating van de massa. Om utrekking te verkrijgen, is compressie in vlakken die in hoek variëren met die van de as noodzakelijk, vergelijkbaar met de rotatie van het metaal door de smid op de hoorn van de anker tussen elke opeenvolgende slag. In de Bedson-walz werd dit bereikt door elk paar rollen (naar de manier van de universele walz) onder een hoek van 90 graden te plaatsen ten opzichte van zijn voorganger. Dit bevestigde het gewenste eind perfect, maar berokkende enorme vervelende in de zorg en het beheer van de walserij. Dit had het gebruik van een tandwielstelsel boven de vloerlijn en een ander in een put eronder genoodzaakt. Toegankelijkheid tot deze, als ook tot de rollen zelf, in het veranderen en aanpassen, was serieus belemmerd. In de volgende continue walz die in 1878 ontworpen werd, werden alle rollen in een horizontaal vlak geplaatst, alle tandwielen in een enkel vlak, en de zeer essentiële vereiste van het varieren van het compressievlak bevestigd door het gebruik van draaigidsen, waardoor het metaal 90 graden werd gedraaid in het reizen tussen elke opeenvolgende pas, wat een apparaat was dat universeel in deze walzen geadopteerd werd.
Het is vrijwel onmogelijk om elke minuut ontwikkeling te traceren. Zoals in alle nieuwe dingen, moesten verrassingen constant ontmoet en overwonnen worden. Aanpassing werd onlosmakelijk een kenmerk van de continue walserijen. Exacte matching van de corresponderende snelheid en passes van de rollen was moeilijk. Zonder het was een van twee dingen onvermijdelijk, levering aan een pas sneller dan zijn capaciteit om te ontvangen, producerend laterale lussen, of langzamer dan zijn capaciteit om te ontvangen, producerend rekken. Van de twee alternatieven, was het laatste te prefereren, want de verlichting door lussen werd belemmerd door de gidsen. Het was cumulatief in effect, en veroorzaakte ernstig gevaar voor de veiligheid van de walz en zijn operators. Rekken, echter, legde een eis aan het verwarmde metaal groter dan wat veel graden goed ijzer konden weerstaan, bij reden van hun lage trekkrachten en gebrek aan homogeniteit. Om deze reden werd het gebruik van de continue walz, zoals oorspronkelijk geïnstalleerd, in het walsen van gewone kwaliteiten ijzer zo veel verminderd, dat de volgende walz gebouwd door de Washburn & Moen Company, in 1877, een 3-hoog walz was aangepast aan het Belgische systeem. Echter, met de verbeteringen in Bessemer- en Open-Hearth-stalen, met hun grotere trekkracht en homogeniteit, bracht uiteindelijk een product voor walsen waarvoor de continue walz goed aangepast was.
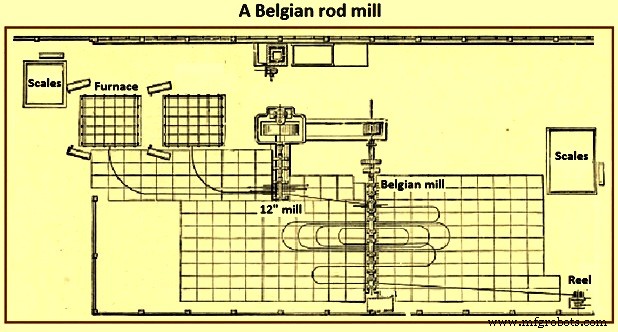
Met toename in gewicht en afname in de doorsnede van het eindproduct ontstond de praktijk van continue of gelijktijdige walsing van het metaal in 3-hoog walzen door slangenvormige lussen aan elke kant van de walz. Dit werd onderscheiden van de 'heen-en-weer' walsing. In dit geval werd het metaal vrij van de rollen ontladen bij elke pas. Dit type walz werd door Europa gebruikt, vermoedelijk eerst in België, en dus de naam 'Belgisch' gekomen om te worden begrepen als de betekenis van een lus-walz. Het was het gebruik van deze walzen dat voor enige tijd de Europese fabrikanten in staat stelde om de 30 pond en 50 pond blokken te walsen tegen 15 pond tot 20 pond blokken op de 'heen-en-weer' 3-hoog walzen. Een plan van de continue walserij van dit type wordt getoond in Fig 2. In zo'n walz, werd de ruwwalsing gedaan op een 2-hoog walz in staat om 4-inch blokken te hanteren, reducerend tot 1 en 1/8 inches. Vanaf deze grootte ging het naar de lus- of Belgische walz, en walste tot de gewone draadstaf. Dit systeem werd in een aantal walzen gebruikt voor het walsen van draadstaven en koopmansproducten.
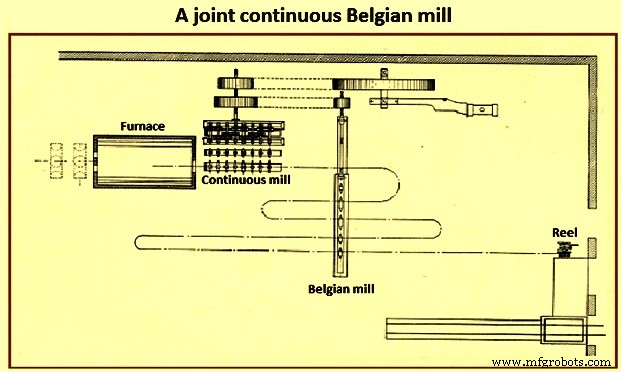
De combinatie of gezamenlijke continue-Belgische walz (Fig 3) was de inspanningen gedurende de tijd om een consolidatie van de merieten van beide typen walzen te bewerkstelligen. Een walz van dit type werd in 1881 in bedrijf gesteld bij de werken van de Washburn and Moen Company. Het ruw-walste blokken van ongeveer 100 pond in gewicht van 1 en 3/16 inches tot 3/8 inches op de continue walz, en afwerkte van 3/8 inches op de Belgische walz tot de gewone draadstaf. Dit was de eerste walz van dit type gebouwd. Een van de hoofmerieten van deze walz was dat het gewoon ijzer even goed walste als het lus- of Belgische systeem deed, en dat ook, met minder arbeid. Met toename in grootte en gewicht van de blokken begonnen de accessoires van de walz te groeien, hoewel de noodzaak voor iets nieuws aan het afgifte-einde van de walz snel volgde. De sprong van blokken en rollen van 15 pond en 20 pond naar die van 70 pond en 80 pond dwingde een 'politiek van expansie'. De walz zelf had onontwikkelde capaciteit met de beperking lag in de verbranding en opwinden, twee nevenfuncties van de walz die een snelle en interessante groei hadden.
In de jaren 1880 en 1890 veranderden twee ontwikkelingen het nationale walserij-landschap in de VS. Ten eerste, was er een groeiende vraag naar staal, in plaats van ijzer. Staal werd bevorzugd omdat het sterker was dan ijzer. Ten tweede, de opkomende voorkeur voor bredere platen, wat het aantal geniete-naden in schepen reduceerde. Nieten creëerden zwakke punten, bronnen van falen voor ketels en schepen. Bedrijven namen grotere walserijen in gebruik om bredere platen te maken, wat het aantal geniete-naden reduceerde.
In 1882 begon Worth Brothers Company een 90-inch walserij in Coatesville te exploiteren, wat de concurrentie in de VS aanzienlijk verhoogde. Voor de volgende drie decennia concurrerden Worth Brothers en Lukens Iron and Steel Company om de wijdste walserij. In het jaar 1890 plaatste Lukens een 120-inch plaatwalz in bedrijf, Worth brothers plaatste een 132-inch plaatwalz in 1896 in bedrijf. Lukens plaatste een 134-inch plaatwalz in 1900 en een 140-inch plaatwalz in 1903 in bedrijf. Dit werd gevolgd door Worth brothers die een 152-inch plaatwalz ook in 1903 in bedrijf stelden. De concurrentie eindigde in 1915, toen Midvale Steel and Ordnance Company Worth Brothers overnam. Toen in 1918, zette Lukens de werelds grootste plaatwalz in bedrijf.
Lukens' oorspronkelijke plannen waren om een 180-inch drie-hoog walz te bouwen, net groot genoeg om de titel van de werelds wijdste walz te claimen. Echter, geen rolfabrikant kon de vereiste grootte en gewicht van de rollen produceren die voor die walz nodig waren. In plaats daarvan collaboreerde Lukens met de United Engineering and Foundry Company (UE&F) van Pittsburgh. Lukens en UE&F ingenieurs werkten samen om een 204-inch brede, vier-hoog walserij te produceren. Deze walz walste zijn eerste platen op 22 mei 1918 en werd uitgebreid tot 206-inch breed in 1919. Deze walz hield de titel van de werelds grootste plaatwalz voor meer dan veertig jaar. De walz had 34-inch diameter werkrollen (3 ton elk) en 50-inch diameter achtersteunrollen (60 ton elk). Het was in staat om ingoten tot 90.000 pond en platen tot 192 inch in breedte te walsen. Het had een wekelijkse walscapaciteit van tot 4.000 ton. De kracht aan de walz werd geleverd door een 20.000 pk tweeling-tandem samengestelde stoommotor. De walzbehuizing was van staal gemaakt in vier delen, en was meer dan 42 voet hoog en het gebruikte overbrengingstabellen verminderde de hoeveelheid handmatige arbeid.
Tijdens deze periode werden rotszout en jutezakken op de ingot gegooid om de schilfer van het exterieur af te breken als het door de rollen van de walz passeerde.
De eerste railwalserij werd opgericht door John Birkenshaw te Bedlington ironworks in Northumberland, Engeland in 1820, waar hij visbelly wrought-ijzer rails produceerde in lengtes van 15 voet tot 18 voet. Drie-hoog walzen voor het walsen van zware profielen werden in 1853 geïntroduceerd.
De methode van het produceren van een I-profiel, als gewalst vanuit een enkel stuk staal, werd in 1849 geoctrooierd door Alphonse Halbou T van het bedrijf Forges de la Providence. Bethlehem Steel was een toonaangevende leverancier van gewalst constructiestaal van diverse doorsnedes in Amerikaanse brug- en wolkenkrabber-werk van de mid-twintigste eeuw.
Warmbandwalserijen werden ontwikkeld in de eerste helft van de twintigste eeuw. De warmbandwalz was een grote innovatie in staalwalsen, met de eerste opgericht te Ashland, Kentucky in 1923. Dit bood een continu proces, het uitsnijden van de noodzaak om de platen over de rollen te laten gaan en ze te verdubbelen, zoals in een pakwalz. Aan het einde werd de band gesneden met een gilotine-schaar of opgerold in een spoel. Vroegere warmbandwalserijen produceerden geen band geschikt voor tinplaat, maar in 19929 koudwalsen begonnen te worden gebruikt om de dikte verder te reduceren. De eerste warmbandwalz in het Verenigd Koninkrijk werd geopend te Ebbw Vale in 1938 met een jaarlijkse output van 200.000 ton. In 1961 waren de vroegere warmbandwalserijen geüpgraded of vervangen door grotere capaciteit semi-continue en continue warmbandwalserijen met capaciteiten van ongeveer 400.000 ton per jaar tot 3 miljoen ton per jaar.
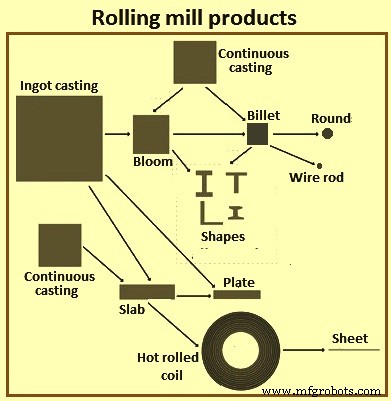
Met de commercialisering van de continue gieting tijdens de jaren 1950, verdwenen de blokwalserijen en de bloemwalserijen langzaam van het walserij-toneel. Nu worden blokken, bloemen, en staven continu gegoten voor verdere walsing tot afgewerkte gewalste producten (Fig 4. In oktober 1989 werd dun-blok-gieten-en-walsen-proces gecommercialiseerd. Dit proces heeft zelfs de ruwwals-trein van de warmbandwalz geëlimineerd.
Walserijen bleven zich ontwikkelen en de ontwikkelingen duren nog steeds voort. Hedendaagse walzen zijn continue walzen die hoge capaciteiten hebben en die met hoge snelheden draaien. De walzen zijn in staat om materialen te walsen die zwaarder zijn en grote afmetingen hebben. De walzen zijn in staat om dunne profielen te walsen. Verder voeren moderne walzen niet alleen walsen uit maar voeren ook de metallurgische functies uit door on-line warmtebehandeling van de gewalste materialen. Hedendaagse walzen zijn volledig geautomatiseerd. De walzen hebben hoge productiviteit en hoge opbrengst. De benodigde bemanning om de walzen te laten draaien is ook verminderd. De gewalste producten hebben ook betere maattoleranties. Echter, het is de moeite waard om te vermelden dat het walsen, zoals het vandaag bestaat, niet aan een enkele uitvinder toegeschreven kan worden maar het is het resultaat van diverse kleine continue verbeteringen die het hebben geleid tot het meest gebruikte proces in de metaalbewerking van walsen. Op dit moment hebben ongeveer 90% van de metalen die in de industrie gebruikt worden, wel of niet, spoedig of later, een walsproces ondergaan.
Productieproces
- Hurdles In Nieuwe Productontwikkeling Overwinnen: Een Bewezen Blauwdruk
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
- Walserij uitgelegd: typen walserijen en veelvoorkomende metaaldefecten
- Walserijen Begrepen: Types, Processen en Toepassingen
- Hoe Walzwerks Staal Vormen: Inzicht in het Proces dat Kracht en Consistentie Garandeert
- Durabor® 30MnB5 – Premium vergietbaar boorstaal voor superieure hardheid en uniforme microstructuur
- Durabor® 20MnB5 – Geavanceerd Aanhardbaar Boerstaal voor Superieure Hardheid en Prestaties
- Durabor® 22MnB5: Hoogpresterend afkoelbaar boorstaal
- Durabor® 28MnB5: Hoogpresterend afkoelbaar boorstaal voor superieure hardheid