



Dolomitem: Verwerkingstechnieken en Cruciale Rol in de IJzer- en Staalindustrie
Dolomitem – Verwerking en Toepassing in de IJzer- en Staalindustrie
Dolomitem is een anhydraat carbonaatmineraal. Het is een dubbel carbonaat van calcium en magnesium (CaCO₃·MgCO₃). Het is een van de belangrijke grondstoffen gebruikt in de productie van ijzer en staal.
Dolomitem bevat theoretisch 54,35% CaCO₃ en 45,65% MgCO₃ of 30,41% CaO, 21,86% MgO, en 47,73% CO₂. In de natuur is dolomitem echter niet in deze exacte verhouding beschikbaar. Daarom wordt de gesteente die in het bereik van 40% tot 45% MgCO₃ bevat doorgaans dolomitem genoemd.
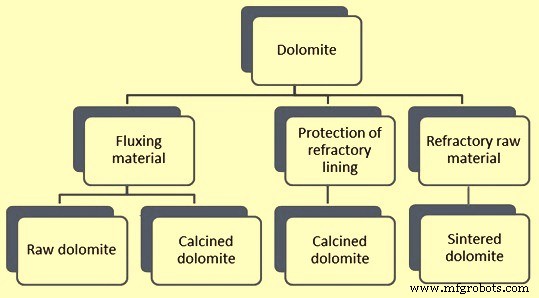
De hoofdttoepassingen van dolomitem in de ijzer- en staalindustrie zijn: (i) als fluxmiddel, (ii) voor bescherming van refraktaire bekleding, en (iii) als refraktair grondstof. Dolomitem in de ijzer- en staalindustrie wordt normaal in drie vormen gebruikt. Deze zijn: (i) rauwe dolomitem wat ook de natuurlijke vorm van dolomitem is, (ii) gekalkste dolomitem, en (iii) gesinterde dolomitem. Wanneer dolomitem als fluxmiddel wordt gebruikt, dan wordt het gebruikt als ofwel rauwe dolomitem of gekalkste dolomitem. Wanneer dolomitem voor de bescherming van refraktariën wordt gebruikt, wordt het in gekalkste vorm gebruikt en wanneer dolomitem als refraktair grondstof wordt gebruikt, wordt het in de vorm van gesinterde dolomitem gebruikt. De toepassingen en vorm van dolomitem in de ijzer- en staalindustrie worden getoond in Fig. 1.
Verwerking van Dolomitem
Dolomitem na de winning moet verschillende verwerkingsstappen doorlopen voordat het in diverse processen gebruikt kan worden. De basisprocessen in de productie van dolomitem zijn: (i) delven van rauwe dolomitem, (ii) voorbereiden van gewonnen dolomitem voor gebruik door breken en sizen, (iii) kalsineren van rauwe dolomitem, (iv) verder verwerken van de gekalkste dolomitem door hydrateren om gehydrateerde dolomitem te produceren indien vereist voor gebruik, (v) sinteren van dolomitem voor gebruik als refraktair materiaal, en (vi) diverse transport, opslag, en hanteringsoperaties. Al deze processen hoeven niet in elke fabriek aanwezig te zijn.
Basis drie typen dolomitemproducten worden gebruikt in ijzerproductie- en staalproductieprocessen. Zij zijn: (i) rauwe dolomitemproducten, (ii) gekalkste dolomitemproducten, en (iii) gesinterde dolomitemproducten. De verwerking voor dolomitem voor deze producten wordt hieronder beschreven.
Het eerste proces vindt plaats in dolomitemijnen waar het gewonnen erts breken en ziften ondergaat voor de scheiding van de verschillende groottefracties van het erts. In de ijzer- en staalfabriek, op sommige plaatsen, wordt rauwe dolomitem verder verwerkt. Voorbeeld is sinterfabriek waar de rauwe dolomitem in hamermaalers tot -3 mm wordt gebroken (doorgaans in het bereik van 85% tot 90%).
Kalsinatie van dolomitem is een thermische behandeling voor het uitvoeren van de thermische ontbinding van de rauwe dolomitem en verwijdering van LOI (verlies bij aansteking) of kooldioxide (CO₂) deel van de samenstelling. Het kalsinatieproces is een endotheme reactie en wordt in de vaste toestand uitgevoerd. Hoogwaardige dolomitem bevat doorgaans ongeveer 40% tot 43% MgCO₃ en ongeveer 57% tot 60% CaCO₃. Het vereist ongeveer 2 ton rauwe dolomitem om 1 ton gekalkste dolomitem te produceren. Aangezien tijdens kalsinatie CO₂ uit de rauwe dolomitem wordt verwijderd, is de gekalkste dolomitem (i) porieus (ii) heeft hogere oppervlakte, (iii) heeft hoge reactiviteit, en (iv) is hygroskopisch.
Wanneer rauwe dolomitem wordt verwarmd, worden de carbonaat in de dolomitem ontbonden volgens de volgende vergelijking.
CaCO₃·MgCO₃ + ongeveer 725 kcal warmte = CaO·MgO + 2 CO₂
De kalsinatie van rauwe dolomitem is een eenvoudig eentonig vuurproces dat in een schachtoven of een rotatieoven wordt uitgevoerd. De rauwe dolomitem wordt in de oven geladen en, terwijl het door de oven vordert, wordt het ontbonden of gekalkst in twee stappen. In de eerste stap begint CO₂ vrij te komen van het MgCO₃-component van de dolomitem en in de tweede stap begint CO₂ vrij te komen van het CaCO₃-component van de dolomitem. De ontbindingstemperatuur is afhankelijk van de gedeeltelijke druk van de CO₂ aanwezig in de procesatmosfeer.
Dolomitem ontbinding vindt plaats in twee stadia. Het eerste stadium begint rond 550 °C wanneer de ontbinding van MgCO₃ begint en het tweede stadium vindt plaats rond 810 °C wanneer de ontbinding van CaCO₃ begint. De twee stadia van het kalsinatieproces worden voorgesteld door de volgende vergelijkingen.
Stadium 1 – CaCO₃·MgCO₃ = CaCO₃·MgO + CO₂ (in temperatuurbereik 550 °C tot 700 °C)
Stadium 2 – CaCO₃·MgO = CaO·MgO + CO₂ (in temperatuurbereik 810 °C tot 900 °C)
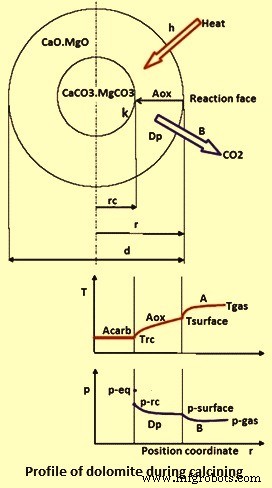
Het kalsinatieproces kan worden uitgelegd met behulp van een deels ontbonden stuk dolomitem, wiens profielen van CO₂ gedeeltelijke druk en temperatuur worden getoond in Fig. 2. Het monster bestaat uit een dichte carbonaatkern omringd door een porieuze laag. In de kalsinatieoven bij een temperatuur Tgas wordt warmte overgedragen door straling en convectie (gesymboliseerd door 'h') aan het vaste oppervlak bij een temperatuur van Tsurface. Middels thermische geleiding (A) dringt warmte door de oxidelaag naar het reactiefront, waar de temperatuur Trc is. Aangezien de reactie-enthalpie vele malen groter is dan de interne energie, is de warmte die verder in de kern stroomt verwaarloosbaar tijdens de reactie. Daarom is de kerntemperatuur slechts iets lager dan de fronttemperatuur. Eenmaal warmte toegevoegd, vindt de chemische reactieconstante (k) plaats waarvoor de dryvende kracht de afwijking van CO₂ gedeeltelijke druk van het evenwicht is (p-eq – p-f). De vrijgekomen CO₂ diffuseert (Dp) door de porieuze oxidelaag naar het oppervlak en passeert uiteindelijk door convectie (B) naar de omgeving waar de CO₂ gedeeltelijke druk p-surface bestaat. De chemische en fysische eigenschappen van gekalkste dolomitem worden beïnvloed door de kalsinatie wat op zijn beurt wordt beïnvloed door de geleiding, stofoverdrachtscoëfficiënt, en diffusiviteit van de gekalkste dolomitemlaag.
Voor de volledige kalsinatie van dolomitem en om geen residuele kern van ongekalkste dolomitem te hebben, is het noodzakelijk dat de aan het oppervlak van de rauwe dolomitem toegevoegde warmte via geleiding doorvoert naar de kern. Een temperatuur van 900 °C moet in de kern ten minste voor een korte periode bereikt worden aangezien de atmosfeer binnen het materiaal zuiver CO₂ is. Het rauwe dolomitemoppervlak moet tot meer dan 900 °C worden verwarmd om het benodigde temperatuurgradient te handhaven en het isolerende effect van het gekalkste materiaal in het dolomitemoppervlak te overwinnen. Echter, bij het produceren van gekalkste dolomitem, mag de oppervlaktetemperatuur niet 1.100 °C tot 1.150 °C overschrijden anders treedt herkristallisatie van CaO op en resulteert in lagere reactiviteit en dus verminderde slakken van het gekalkste product.
Een zekere retentie- of verblijftijd is vereist om de warmte van de verbrandingsgassen naar het oppervlak van de rauwe dolomitem en dan van het oppervlak naar de kern van de rauwe dolomitem over te dragen. Grotere stukken rauwe dolomitem vereisen langere tijd om te kalsineren dan kleinere stukken. In principe verlaagt kalsineren bij hogere temperaturen de benodigde retentietijd. Echter, te hoge temperaturen beïnvloeden de reactiviteit van het product nadelig. De relatie tussen kalsinatietemperatuur en benodigde retentietijd voor verschillende groottes van rauwe dolomitem wordt getoond in Tabel 1.
| Tabel 1 Relatie tussen kalsinatietemperatuur en verblijftijd | |||
|---|---|---|---|
| Nr. | Rauwe dolomitemgrootte | Kalsinatietemperatuur | Verblijftijd (benaderend) |
| Eenheid | mm | °C | Uren |
| 1 | 50 | 1000 | 2,2 |
| 1200 | 0,75 | ||
| 2 | 100 | 1000 | 8,5 |
| 1200 | 3 | ||
Verscheidene typen ovens worden gebruikt voor het kalsinatieproces. Deze ovens kunnen rotatieovens of schachtovens zijn. Het type oven dat geselecteerd moet worden, hangt sterk af van de kenmerken van de rauwe dolomitem, verwachte productiesnelheid, brandstofkosten, investeringskosten, beschikbare brandstof, lokale omstandigheden, infrastructuur en andere dingen. In het algemeen moeten alle gegevens inclusief laboratoriumtests geëvalueerd worden voorafgaand aan de selectie van de kalsinatieoven.
Rotatieovens, met of zonder voorverhitters, verwerken doorgaans rauwe dolomitem met materiaalgrootte tussen 10 mm en 50 mm. De warmtebalans van dit type ovens wordt gekenmerkt door enigszins hoge verliezen met de afgassen en door de ovenschaal. Typische waarden voor de afgasverliezen liggen in het bereik van ongeveer 25% en voor ovenschaalverliezen in het bereik van ongeveer 20% van de totale warmtevereiste. Slechts ongeveer 60% van de brandstofenergie die in de oven met voorverhitter wordt geïntroduceerd, wordt gebruikt voor het kalsinatieproces.
In het geval van enkele verticale schachtovens, bestaat er een onbalans tussen de warmte beschikbaar uit de kalsinatiezone en de warmte vereist in de voorverhitzone. Zelfs met het ideale kalsinatieproces kan de temperatuur van de afvalgassen hoger zijn dan 100 °C. In het geval van parallelle stroom regeneratieve (PFR) type ovens, is er betere benutting van de warmte van de kalsinatiezone en minimalisatie van het warmteverlies in de afvalgassen, wat resulteert in lagere warmteverbruik per ton gekalkste dolomitem.
Vergelijking van gegevens betreffende ovens die typisch gebruikt worden voor dolomitemkalsinatie met belangrijke verbruikscijfers en typische grondstofgrootte is gegeven in Tabel 2.
| Tabel 2 Vergelijking van verschillende typen kalsinatieovens | ||||
|---|---|---|---|---|
| Type kalsinatieoven | Ovencapaciteit | Kalksteengrootte | Specifiek brandstofverbruik | Specifiek stroomverbruik |
| tpd | mm | kcal/kg | kWh/t | |
| Rechthoekige PFR oven | 100-400 | 30-120 | 810-870 | Rond 20 |
| Cirkelvormige PFR oven | 300-800 | 30-160 | 810-870 | Rond 20 |
| Annulaire schachtoven | 200-600 | 15-200 | 910-980 | Rond 30 |
| Enkele schachtoven | 50-300 | 10-100 | 980-1100 | Rond 35 |
| Rotatieoven met voorverhitter | 300-1200 | 10-50 | 1150-1350 | Rond 30 |
| Lange rotatieovens zonder voorverhitter | 300-1000 | 10-50 | 1600-1700 | Rond 20 |
De derde verwerking van dolomitem bestaat uit het sinteren van de dolomitem. Het proces wordt ook wel roesten van rauwe dolomitem genoemd. Gesinterde dolomitem wordt gebruikt voor het maken van refraktaire producten. Gesinterde dolomitem is ook bekend als dood gebrande dolomitem welke gemaakt wordt door de rauwe dolomitem te verwarmen tot een temperatuur die hoger is dan 1650 °C en bij voorkeur 1800 °C overschrijdt. Sinteren van rauwe dolomitem wordt uitgevoerd met het doel om een maximum bulk specifieke dichtheid en hoge weerstand tegen hydratatie te bereiken.
Het meest voorkomende proces voor de productie van gesinterde dolomitem is een eentonig vuurproces in een schachtoven of een rotatieoven. De rauwe dolomitem wordt in de oven geladen en, terwijl het door de oven vordert, wordt het ontbonden in twee stappen. In de eerste stap wordt CO₂ vrijgemaakt van het MgCO₃-component van de dolomitem beginnend rond 550 °C en in de tweede stap wordt CaCO₃-component ontbonden bij temperaturen rond 810 °C. Na complete kalsinatie wordt de gekalkste dolomitem verder verwarmd tot de sintertemperatuur. Bij deze temperatuur neemt de porositeit van het al gekalkste materiaal af wat resulteert in een verhoogde bulk specifieke dichtheid van het product wat vitaal is voor refraktaire toepassingen. De typische verbruikscijfers alsook sommige basiskiln voer rauwe dolomitemgrootte is gegeven in Tabel 3.
| Tabel 3 Typische parameters voor sinteren van dolomitem | ||||
|---|---|---|---|---|
| Nr. | Parameter | Eenheid | Hoge temperatuur verticale oven | Rotatieoven |
| 1 | Thermische energie | kcal/kg | Rond 1200 | Rond 2400 |
| 2 | Elektrische energie | kWh/ton | Rond 65 | Rond 65 |
| 3 | Grondstof voergrootte | mm | 10-50 | 5-50 |
De prestatie van het sinterproces is sterk afhankelijk van de sinterbaarheid van de rauwe dolomitem, wat op zijn beurt wordt beïnvloed door kenmerken van de specifieke textuele karakteristieken zoals chemische samenstelling, zuiverheid, homogeniteit, oorsprong, genesis, porositeit en kristalstructuur. Bovendien kan de brandstof (zoals de as van vaste brandstof) voor het brandproces een significante invloed hebben op de eindproductkwaliteit. In het geval van rauwe dolomitem van hoge zuiverheid, kan een bevredigende productkwaliteit vaak alleen worden bereikt in combinatie met vaste brandstoffen met de brandstofonzuiverheden die fungeren als 'sinterhulpstoffen'. De rauwe dolomitemkenmerken kunnen de productkwaliteit negatief beïnvloeden wat resulteert in een lage en inhomogene bulk specifieke dichtheid of in een slechte weerstand tegen hydratatie. Een van deze parameters kan de toepassing in de refraktaire industrie beperken, vooral als topkwaliteit refraktaire stenen geproduceerd moeten worden. Het is bijna onmogelijk om deze effecten te corrigeren met gemodificeerde ovenoperatie.
De verticale schachtoven gebruikt voor het sinteren van dolomitem gebruikt gekalkste dolomitem briketten als voermateriaal. Het werkt op een counter-current stroomtechnologie en bestaat uit een cilindrische staalmantel met een hoogte van ongeveer 10 m en bekleed met basische refraktariën. De gekalkste dolomitem briketten gaan de oven binnen via een voerhopper gepositioneerd aan de top van de oven. Terwijl ze de voorverhitzone in de bovenste ovensectie passeren, worden de dolomitem briketten verwarmd van omgevingstemperatuur dicht bij sintertemperatuur door de intensieve contact met hete upstream ovengassen.
De enkele schachtoven kan ontworpen worden om oventemperaturen wel ver boven 2000 °C te bereiken bij de laagste specifieke warmteverbruik voor sinteren van dolomitem voor de productie van basische refraktariën. Dit wordt bereikt door: (i) het gebruik van het counter-current stroomprincipe, (ii) een specifiek radiale multi-burner systeem, (iii) een continu werkende ontlaadtafel, en (iv) een geïntegreerd productkoelsysteem in de ontlaadzone van de oven.
De hoge temperatuur verticale schachtoven kan de kwaliteitseisen volledig voldoen terwijl aan de zware eisen met betrekking tot lage productiekosten wordt voldaan. Ook het ovenconcept stelt een stabiele operatie zelfs bij verminderde capaciteit in. De oven is doorgaans van compact ontwerp wat de gewenste betrouwbare prestaties biedt en continue en soepele ovenoperatie waarborgt. De vrij korte verblijftijd van het product in combinatie met de optimale blootstelling aan de ovenatmosfeer verklaart de kleine ovenafmetingen vergeleken met de hoge specifieke productiesnelheden. Verschillende bedrijfsparameters en een gedefinieerd temperatuurprofiel kunnen gemakkelijk worden aangepast wat hoge flexibiliteit in ovenoperatie biedt. Deze kenmerken worden gecombineerd met laag specifiek warmteverbruik alsook lage operatieve en investeringskosten.
Toepassing van Dolomitem in IJzerproductie- en Staalproductieprocessen
Tijdens de productie van ijzer via de hoogoven (BF) route, wordt dolomitem toegevoegd ofwel in het sinterproces of als directe voeding in de hoogoven. Rauwe dolomitem wordt normaal gebruikt voor deze toevoeging. Dolomitemtoevoeging wordt gedaan tijdens ijzerproductie voor het verkrijgen van gewenst percentage MgO in de BF-slak. Toevoeging van dolomitem via sinter is de meer voorkeur route aangezien CO₂ van dolomitem wordt uitgejaagd tijdens het sinterproces. In het geval van sinteren, wordt dolomitem gebroken tot -3 mm (in het bereik van 85% tot 90%) in hamerbrekers voordat het in de sintermix wordt gemengd. In het geval van directe voeding aan hoogoven, wordt lump dolomitem (10 mm tot 30 mm grootte) gebruikt.
In het geval van dolomitemtoevoeging via sinteren, wordt tegenwoordig ook gekalkste dolomitem direct gebruikt. Gebruik van gekalkste dolomitem in het sinterproces heeft de voordelen van: (i) Verbetering in de bindingskarakteristieken van sintermix, (ii) verbetering in de productiviteit van sintermachine, (iii) verbetering in de sintersterkte, en (iv) reductie in het volume van uitlaatgassen met geassocieerde voordelen.
Hoog silica (SiO₂) gehalte in de dolomitem gebruikt voor sinterdoeleinden wordt bevorzugd aangezien SiO₂ het effect van alumina (Al₂O₃) in de hoogoven tegengaat.
In de productie van direct gereduceerd ijzer (DRI) door het rotatieovenproces, wordt dolomitem gebruikt als ontzwavelingsmiddel. Rauwe dolomitem wordt gebruikt in de groottebereik van 4 mm tot 8 mm.
Het tweede grote gebruik van dolomitem is in staalproductie. In staalproductie wordt dolomitem zowel als fluxmiddel als ook als refraktair materiaal gebruikt. Voor gebruik in staalproductie, moet het SiO₂ (vanwege zijn zuur aard) gehalte in de dolomitem heel laag zijn, preferabel minder dan 1%. Wanneer het als fluxmiddel wordt gebruikt, wordt het in gekalkste vorm gebruikt. Als fluxmiddel heeft het een dubbele rol. In zijn eerste rol is het een bron van enige kalk (CaO) en vermindert dus het verbruik van gekalkste kalk. Maar de tweede rol van gekalkste dolomitem is de belangrijkere rol. In deze rol wordt het gebruikt om de magnesia-koolstof bekleding van de staalproductievat te beschermen. Dit wordt gedaan door een staalproductieslak te maken die verzadigd is in MgO bij de temperatuur van staalproductie.
Deze dagen wordt slak spatten technologie uitgebreid gebruikt voor de verbetering van de bekledingslevensduur van de BOF (basis zuurstofoven) vat. In deze technologie, wordt gekalkste dolomitem toegevoegd aan de behouden vloeibare slak die op het BOF-vat moet worden gespoten. Dit wordt gedaan om de viscositeit van de slak te verbeteren zodat het betere hechteigenschappen kan hebben en ook de refraktariteit van de slak te verbeteren.
Gekalkste dolomitem wordt ook steeds vaker gebruikt als onderdeel van synthetische slakken doorgaans toegevoegd tijdens ladle metallurgie. Dit wordt gedaan om de ladle bekleding te beschermen, vooral aan de slaklijn.
Wanneer dolomitem als refraktair materiaal wordt gebruikt, dan wordt het in vorm van gesinterde dolomitem gebruikt. Gesinterde dolomitem wordt in staalproductie gebruikt voor de productie van teer dolomitem stenen, pekimpregneerde dolomitem stenen of hars gebonden dolomitem stenen voor de bekleding van BOF-vat, AOD (argon zuurstof decarburisatie) vat, en in mindere mate lichtenboogoven. Deze stenen worden ook gebruikt voor de bekleding van staalladders.
Dolomitem-gebaseerde monolithische refraktariën zoals gunniting mengsels worden ook gebruikt voor het onderhoud van de refraktariën van de staalproductieovens. Gunniting wordt normaal gedaan in die gebieden van refraktaire bekleding waar hoge slijtage is. Deze refraktariën worden ook gebruikt om de hearth en banken in EAF te vormen, en ze regelmatig te onderhouden. Het onderhoud van deze gebieden wordt vaak uitgevoerd met een hoog ijzer, gesinterde dolomitem wat op frequente basis tussen heats wordt toegepast met een draaiende machine. De machine wordt in de oven gelaten en brengt diverse tonnen vettingmateriaal in een paar minuten tussen de heats aan. Deze snelle, lage kosten oplossing wordt met name in die delen van de oven gebruikt waar snelle slijtage van refraktariën is.
Productieproces
- Direct Gereduceerd IJzer (DRI): productietechnieken en industriële processen
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Effectieve Afgifte Strategieën voor Direct GereDUCEerd IJzer en Warm Transport
- Staal Gieterpannen & Refractaire Voeringen: Efficiëntieverhoging in Moderne Staalproductie
- CNC-machines: efficiëntie en precisie in de industriële engineering ontgrendelen
- Toolstaal uitgelegd: sleuteleigenschappen & toepassingen in bouw & productie
- Toolstaal: typen, eigenschappen en belangrijke industriële toepassingen
- Essentiële grondstoffen in ijzer- en staalproductie
- Belangrijkste Trends Die De IJzer- En Staalindustrie Vandaag Vormgeven
- Niobiums cruciale rol in de moderne staalproductie
- Molybdeenmetaal en legeringen: sleuteltoepassingen in diverse industrieën