



Premium Draadstaven & Walserijen – Hoogwaardige Staafstaven voor Industriële Toepassingen
Stalen draadstaven zijn een allround talent, omdat ze het sleutelproduct van de staalindustrie zijn met veelvoudige toepassingen. Ze worden gebruikt als materiaal voor bevestigingsmiddelen, veren, lagers, draadtouwen, ketens, kabels, draadnetting, heiningen, bandenband, versterking in spoorwegschwellen, en vele andere toepassingen. Ze worden gebruikt voor componenten die nodig zijn voor de automobielindustrie, chemische industrie, elektriciteitscentrales en machinebouw. In tegenstelling tot koudgewalste platen, zware platen, buizen, profielen en andere staalproducten, worden draadstaven zelden als warmgewalst voor eindproducten gebruikt, maar ze worden na een of meer fasen van zogenaamde nabewerking zoals warmtebehandeling, smeden en draadtrekken in specialistische fabrieken vervaardigd tot machine-onderdelen. Draadstaven worden doorgaans getrokken tot een specifieke diameter voordat ze worden onderworpen aan smeden of andere vormgevingsoperaties in de secundaire verwerking. In veel gevallen moet de afmeting van de draadstaven voor deze vormgevingsoperaties kleiner zijn dan de minimumafmeting van 5,5 mm die als gewalst kan worden geleverd.
Kenmerken van Draadstavenproducten
In het algemeen wordt elk draadstavenproduct ontwikkeld met de nodige aandacht voor het gedrag tijdens de nabewerkingsfasen. Wat van een staalfabriek vereist wordt ten aanzien van draadstaven, is goede verwerkbaarheid en voldoening aan de vereiste eigenschappen na de verwerking. Verder, omdat de kosten van de nabewerking soms een veelvoud is van de prijs van de draadstaven, is het steeds belangrijker om de totale geïntegreerde productiekosten van het staalmateriaal tot het eindproduct te reduceren. Ook thermomechanisch behandelde (TMT) wapeningsstaven van 6 mm, 8 mm en 10 mm, die in de basis voor de bouw nodig zijn, worden in draadstavenwalserijen geproduceerd.
De volgende kenmerken karakteriseren doorgaans draadstavenproducten:
- Productkwaliteiten variëren wijd van gestandaardiseerde gewone kwaliteiten voor algemene toepassingen tot hoogwaardige kwaliteiten voor high-end toepassingen met specificaties die individueel voor elke klant worden gedefinieerd, voornamelijk voor de automobiel- en andere fabricage-industrieën.
- High-end producten voor veiligheidsgerelateerde toepassingen, typisch zoals automobielmotoren, aandrijfssystemen en chassis, worden als functionele materialen gebruikt en moeten daardoor zeer veeleisende eigenschappen bezitten zoals hoge sterkte en lange vermoeidheidslevensduur.
- Draadstavenstaalproducten zijn half-fabrikaten, die zelden als warmgewalst worden gebruikt, en worden na secundaire en zelfs tertiaire verwerking zoals smeden, warmtebehandeling en bewerking tot eindproducten vervaardigd.
- De eindindustriële producten waarvoor ze worden gebruikt, onderworpen zijn aan harde concurrentie op de internationale markt.
- De industriële producten waarvoor ze worden gebruikt, moeten de belasting op de wereldwijde milieu gedurende de levenscyclus minimaliseren.
Bij de ontwikkeling van een nieuw draadstavenstaalproduct in overweging van het bovenstaande, moet aandacht worden geschonken aan belangrijke kwesties zoals:
- Of het mogelijk is om een of meer van de secundaire en tertiaire verwerkingsstappen te elimineren of te vereenvoudigen om de productiviteit te verbeteren en de productiekosten te verlagen.
- Of het nieuwe product de functionaliteit verbetert, de levensduur verlengt, het gewicht reduceert of andere voordelen oplevert voor het eindproduct waarvoor het wordt gebruikt.
- Of het mogelijk is om milieuwsschadelijke stoffen te elimineren.
Deze eisen zijn niet altijd onderling compatibel, en het is belangrijk om te werken met ontwikkelingsstappen gebaseerd op een goed begrip van de werkingsomstandigheden tijdens de verwerkingsfasen, de gebruiksomstandigheden en kenmerken van het eindproduct waarvoor de draadstaven zullen worden gebruikt, enz.
Kwaliteitseisen en Marktvraag
Draadstaven worden in een breed scala aan industriële velden gebruikt. Daarom moeten ze aan gegeven combinaties van eigenschappen voldoen zoals sterkte, duktiliteit, koudvormbaarheid, trekgbaarheid en verhardbaarheid. Daarnaast eist de huidige markt enkele additionele eigenschappen in de draadstaven: (i) ultra-precisie dimensionele toleranties en ovaliteit, (ii) lagere schilverlies, (iii) negatieve toleranties (in dwarsdoorsnedegewicht), (iv) geen variatie in afmetingen over de gehele lengte van de draadstaaf, (v) uniforme fysieke eigenschappen, en (vi) uniform gewicht met nominate variatie tussen voor-, midden- en achterste einde.
Draadstavenkwaliteit is de laatste tijd steeds belangrijker geworden. Voor veel toepassingen van draadstaven is het belangrijk dat de draadstaven oppervlaktes hebben zonder enige merken, krassen, schillen, scheuren, overvullingen, en oxide-deeltjes.
Kwaliteitsborging over de gehele lengte van de draadstaaf na walzen kost tijd en arbeid, en om die reden is kwaliteitscontrole van billetten, het materiaal voor walzen, van groot belang. Billetten worden normaal geïnspecteerd door automatische magnaflux-inspectieapparatuur en geconditioneerd voor de verwijdering van oppervlaktedefecten.
Draadstavenwalserijen: Ontwerp en Flexibiliteit
Vanwege de enorme variëteit aan eisen aan draadstaven, worden draadstavenwalserijen meestal met veelzijdigheid in gedachten ontworpen. Betrouwbare apparatuur, procesconsistentie, productieflexibiliteit en afvalminimalisatie zijn allemaal vereist van een draadstavenwalserij. Verder moeten alle afmetingsbereiken, materialen en legeringen efficiënt en met hoge productiviteit in de draadstavenwalserijen worden gewalst. De walserij moet de productiviteit maximaliseren door procesoptimalisatie en door geminimaliseerde downtime en naadloze koppeling van productiefasen. De complexe walserij-indeling moet geoptimaliseerd worden om de benodigde tijd voor elke verwerkingsstap, de vereiste temperatuurprofielen en efficiënte overbrengingsgebieden te garanderen. Verder is snelle omschakeling de sleutel tot de flexibiliteit van de walserij. De walserij moet in staat zijn om te converteren naar de volgende opdracht terwijl de huidige nog wordt verwerkt en de lijn van het ene product naar het andere te veranderen met praktisch geen downtime. Een typische indeling van een draadstavenwalserij met een capaciteit van 400.000 ton per jaar is weergegeven in Fig. 1.
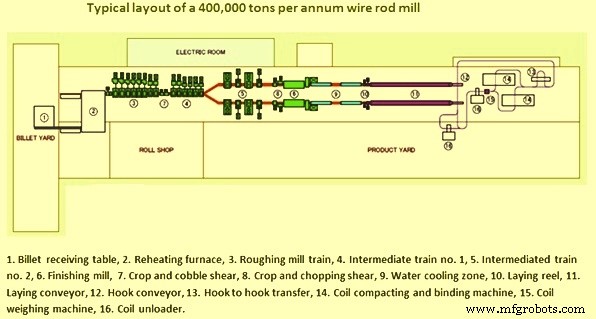
Fig. 1 Typische indeling van een draadstavenwalserij
Verder is het noodzakelijk dat draadstavenwalserijen in staat zijn om een zeer hoge precisie te bereiken met walsstanden die ontworpen zijn om hoge belasting en veranderende temperatuureisen te weerstaan. De combinatie van procesTechnologie, mechanische apparatuur, elektrische componenten en automatiseringsfuncties is een cruciaal aspect voor het walserijontwerp. Deze samen maken een breed bereik van procesomstandigheden mogelijk voor de gewenste kwaliteiten van de draadstavenproducten. Ook moet de walserij geoptimaliseerd worden voor de kosten. Kostenoptimalisatie heeft veel facetten, waaronder procesgereguleerde opbrengstmaximalisatie, downtime-reductie en onderhoudskostenbeheer.
Om te voldoen aan de benodigde eisen, kan het staal dat voor het walzen van draadstaven wordt gebruikt, voldoende legeringselementen nodig hebben die austenietversterking tijdens warm walzen kunnen geven en verslechtering van zowel koudpersvormbaarheid als treklimiet, door de toename van de als-gewalste stafhardheid. Daarom worden dure warmtebehandelingen (bijv. aanlaten) uitgevoerd om de warmgewalste draadstaaf te verzachten. Om productiekosten te reduceren, door een vereenvoudiging van het hele proces, worden on-line gecontroleerde afkoelsystemen toegepast, maar verdere verbeteringen zijn nodig om de klanten tevreden te stellen. Draadstavenproducenten zijn overgegaan op meer gesofistikeerde staafproducten met in-line warmtebehandeling alsmede precisiewalstechnologieën gebaseerd op spanningscontrole plus AGC (automatische diktecontrole). Uniform verwarmen van billetten en spanningscontrole tijdens warm walzen worden doorgaans gebruikt om de vereiste dimensionale nauwkeurigheid te bereiken, aangezien het in de praktijk moeilijk is om nauwere toleranties te garanderen door conventionele draadstavenwalserijen over uitgebreide productieperiodes.
Walsprofielen en Pass-ontwerpen
In draadstavenwalserijen is het normaal om rollen met nuten te gebruiken. Veelvoorkomende nutsequenties in de tussengelegen walserijen zijn 'vierkant-ovaal' en 'vals rond (rond) ovaal'. Het is ook wijdverspreid om 'diamant-vierkant', diamant-diamant, en 'box nut' sequenties upstream in de ruwwalserij te gebruiken. Er zijn ook andere typen pass-ontwerpen. De gepatenteerde ovaal-rond-rond-rond walspass-sequentie van Morgan is ontworpen voor hoge-reductie walzen en genormaliseerde en thermomechanische verwerking, terwijl de oppervlaktekwaliteit wordt verbeterd en de rollenlevensduur wordt verlengd. Het walspass-ontwerp moet een hoge opbrengst en adequate kwaliteit van de draadstaven garanderen, wat van uiterste belang is om de productiekosten onder controle te houden.
Productiviteitsverbetering en Moderne Technologieën
Voor het verbeteren van de productiviteit richten draadstavenwalserijen zich normaal op het minimaliseren van de downtime van de walserij. De effectiviteit van dergelijke focus wordt doorgaans versterkt door de tijd en noodzaak voor het wisselen van rollen te reduceren wanneer nieuwe eindafmetingen en nieuwe staalkwaliteiten en -vormen geproduceerd moeten worden. Dit wordt bereikt door het verbeteren van het werkbereik, ook wel flexibiliteit van de serie genoemd. Verbeterde flexibiliteit wordt bereikt wanneer een grote hoeveelheid verschillende staalkwaliteiten, met verschillende vormen en afmetingen, worden gewalst met een minimum aan wijziging van het walsschema. Elke staalkwaliteit wordt gekenmerkt door zijn specifieke manier van materiaalstroming, zoals verschillende spreiding, bij het passeren van de walskloof. Ook de opstarttijd en wachttijd voor de juiste walstemperatuur, afhankelijk van de actuele staalkwaliteit, moeten worden verminderd. Echter, verschillende verwarmingscycli veroorzaken nog steeds te hoge downtimes wanneer een breed bereik aan kwaliteiten moet worden gewalst. Om te voldoen aan de marktvraag van vandaag, die kleinere partijen en talrijke staalsoorten omvat, is het een noodzaak geworden dat moderne staafwalserijen een hoge mate van flexibiliteit vertonen.
Voortgang in draadstavenproductietechnologieën (bijv. tussenstandsafkoeling, toevoeging van afmettingapparatuur na conventionele afwerkblok, verbeterde gecontroleerde afkoelfaciliteiten) maken de introductie van precisiewalzen alsmede thermomechanisch beheerd proces (TMCP) mogelijk, het bereik van laag- en medium-koolstof draadstaven uit te breiden, en de fabricage van draadstaven geschikt voor vereenvoudigde productieroutes of directe verwerking.
Door hoge-precisie walsTechnologieën is het mogelijk om lage afwerkwalstemperaturen te bereiken, naast verbeterde productafmetingen (toleranties). De plaatsing van de compacte afmettingwalserij na het afwerkblok is niet alleen voordelig voor het verkrijgen van verhoogde productiviteit, maar ook voor het verbeteren van metallurgische eigenschappen. De mogelijkheid om producten bij lage temperaturen te walzen maakt het mogelijk om de voordelen van thermomechanisch walzen in korrelverfijning te benutten om de duktiliteit te verhogen en de daaropvolgende thermische behandelingsprocessen te verkorten.
Echter, er zijn diverse parameters die in het thermomechanische proces overwogen moeten worden. Deze zijn: (i) locatie van walsapparatuur, (ii) locatie van waterafkoeling, (iii) walsnelheden, en (iv) afwerktemperaturen.
Bijvoorbeeld, de introductie van een mini-blok helpt bij het reduceren van de afwerktemperaturen onder 950 °C in een bestaande draadstavenwalserij die beperkingen heeft in scheidingskracht en vermogen en dus afwerktemperaturen hoger dan 1000 °C heeft. Echter, een adequate afstand tussen de no-twist walserij en de afmettingwalserij is nodig voor het gebruik van waterafkoeling om de walstemperatuur te reduceren. De locatie van de afmettingwalserij is belangrijk om tijd te geven voor de staaf om gecontroleerd te worden afgekoeld en geëgaliseerd voor de eindreductie, waardoor het risico op oververhitting van de staafkern wordt verminderd. Dit is cruciaal voor speciale stalen die gevoelig zijn voor korrelvergroting bij hoge afwerktemperaturen.
Ook een kritische combinatie van vervorming en afwerktemperatuur is nodig om een uniforme microstructuur te bevorderen. Statische en meta-dynamische herkristallisatieprocessen zijn sterk afhankelijk van temperatuur en geaccumuleerde vervorming. Tijdens staafafmetting, zonder een voldoende hoeveelheid vervorming, wordt het herkristallisatieproces niet adequaat bevorderd of een laag aantal herkristallisatiekernen gevormd. Gevolgelijk kunnen gelokaliseerde grove korrels optreden.
De introductie van thermomechanische verwerking van draadstaven leidt tot hogere afwerksnelheid en fijner austenietkorrelgrootte. Het gevolg is dat een ander afkoelpatroon moet worden gebruikt langs de transportband door een ander transformatiegedrag en wrap-overlapping (spoelopbouw op de luslaag). In dit opzicht kunnen wiskundige modellen die in staat zijn om de austenietevolutie tijdens warm walzen en gecontroleerde afkoeling van draadstaven te voorspellen, effectief worden toegepast, samen met de huidige fabrieks- en technologische gegevens, om het effect van de fabrieksconfiguratie, wals- en afkoelpraktijken op de evolutie en uniformiteit van de draadstavenmicrostructuur te voorspellen.
Superieure Metallurgische Eigenschappen
Met de draadstaven reducerende en afmettingwalserij geplaatst tussen het afwerkblok en het leghoofd, voorzien waterafkoelings- en equalisatiezones gecontroleerde instroomtemperaturen, die zo laag als 750 °C kunnen zijn, om fijnkorrelige structuur te bereiken. De resulterende verbeterde eigenschappen kunnen dure downstream aanlaatprocessen reduceren of elimineren. Verschillende staalkwaliteiten kunnen profiteren van lage-temperatuur walzen zoals hieronder gegeven.
- Bij koudpersdraadstaven omvatten de voordelen: minder schillen nodig, dus verliesreductie. Schillen, materiaalverlies kan met tot 30% worden gereduceerd voor bepaalde roestvrije stalen en titanium-kwaliteitsproducten. Ook verbeterde vormbaarheid en uitstekende tolerantie kunnen leiden tot schrootbesparing van tot 50% voor downstream processen zoals het maken van bouten.
- Bij veerstafdraadstaven omvatten de voordelen: reductie in martensietvorming, met name in draadstaven van kleine diameters. Ook in dergelijke draadstaven is er minder behoefte aan frequente voor-trek warmtebehandeling.
- Bij elektrodekwaliteit draadstaven omvatten de voordelen: verfijnde microstructuur die betere trekgbaarheid mogelijk maakt en fijner korrelgrootte die martensietvorming onderdrukt.
- Bij lagersstaalkwaliteit draadstaven omvatten de voordelen: vorming van pseudo-sferoidale microstructuur met fijn, goed verdeelde carbiden. Ook het vermijden van de meeste downstream sferoideringsaanlating, dus het volledig elimineren of reduceren van inlaattemperaturen en -tijden. Het verlaagt ook de verhardbaarheid wat martensietvorming elimineert.
- Bij draadtrekkwaliteit draadstaven kan de verwerking bij lage temperaturen door de reducerende en afmettingwalserij verschillende voordelen bieden voor de downstream draadtrekfabriek. Dit zijn: (i) betere mechanische ontschilming, met uniforme breuk van schil, reductie van martensiet op stafoppervlak en verminderde draadbreeken, (ii) verbeterde trekuniformiteit als resultaat van uitstekende maattolerantie en ovaliteit, (iii) verhoogde matrixlevensduur, met betere smering en gelijkmatige trekking, en (iv) geoptimaliseerde matrixconfiguratie met niet-standaard stafafmetingen door vrije-maat walzen.
Veel draadstavenwalserijen van vandaag de dag hebben on-line maatmeetsystemen en on-line gat-aanpassingsprocedures. Deze systemen maken het mogelijk om op maat te zijn bij de eerste gewalste draadstaaf en de volledige controle over het walzen te hebben zonder behoefte aan proefstaven te walzen.
Oppervlakte-inspectie en Kwaliteitsverbetering
In draadstavenwalserijen zijn traditioneel beschikbare methoden om oppervlaktedefecten te detecteren ruw, wat etchsen en vilen, upset-testen, visuele testen, etc. omvat. Maar al deze methoden eindigen in onpraktisch gezien de hoeveelheid materiaal die geproduceerd wordt door een hoge-snelheid moderne draadstavenwalserij en de harde omgeving waarin het kwaliteitscontrolepersoneel moet werken. De consumenten van warmgewalste draadproducten eisen altijd betere oppervlaktekwaliteit. Inspanningen om de kwaliteit van het geleverde product te verbeteren, zijn noodzakelijk weg bewogen van louter inspectie en naar procesverbetering.
Verstopt binnen de smelt- en walsprocessen zijn potentiële bronnen van oppervlaktedefecten. Ze te vinden vereist uitvinding. Iedereen die bekend is met procesverbetering begrijpt het belang van een goede responsvariabele waarmee de effecten van veranderingen in het proces betrouwbaar gemeten kunnen worden.
Het doet weinig goed en vaak veel kwaad om procesvariabelen aan te passen als er geen duidelijke manier is om de resultaten van de verandering te meten. Gegeven de walserijomstandigheden zoals hierboven beschreven, is de responsvariabele voor oppervlaktekwaliteit ontwijkt, maar een in-line waaierstroom-oppervlakte-inspectiesysteem heeft belofte getoond. Het is de enige methode die vandaag de dag beschikbaar is om potentiële productieproblemen te detecteren voordat ze leiden tot ernstige kwaliteits- en materiaalverliezen en tegelijkertijd. Deze methode voert ook betrouwbare defectdetectie uit in het gewalste product. Het heeft zich bewijsbaar als een heel nuttig apparaat voor het vinden van veel typen oppervlaktedefecten op warmgewalste draadstafspoelen. Het is nog niet duidelijk of het dicht gewalste nazen kan detecteren. Nog indrukwekkender is echter de mogelijkheid om de effecten van bewuste of onvoorziene veranderingen in de processen die de spoel produceerden, aan te geven.
Productieproces
- Sinker EDM vs. Wire EDM: Belangrijke Verschillen & Praktische Toepassingen
- Walserijen Begrepen: Types, Processen en Toepassingen
- 5 essentiële voordelen en toepassingen van Wire EDM-technologie
- Molybdeendraad: Typen, Eigenschappen en Industriële Toepassingen
- Titaandraad: Typen, eigenschappen en industriële toepassingen
- Legering 3 (C17510) – Hoogpresterende TB00 Staven & Buizen
- Hoogpresterende Legering 3 (C17510) TD04 Staven en Buizen – Superieure Geleiding & Sterkte
- UGI® 4362 Oplossingsgeglühde Staven, Warmgewalste Staven, Gedraaide Staven & Draadstangen – Superieure Sterkte & Corrosieweerstand
- AMPCO® 8 Extruderen & Getrokken Staven – Hoogsterkte Aluminiumbrons voor Superieure Prestaties
- UGI® 4062 Oplossingsgegloven warmgewalste staven & draadstaaf – Premium duplex roestvrij staal
- Epoxy RM511A Staven – Hoge Sterkte, IEC 61212 Standaard, Hoge-Temperatuur Glasvezel Composiet