



Steenkool Vergassing: Omzetten van Steenkool in Schone Syngas
Vergassing van steenkool is een conversietechnologie die elk koolstof (C) bevattend materiaal, zoals steenkool, omzet in synthesegas (syngas). Het is een hoge temperatuur proces met temperaturen die typisch 1.225 °C bereiken. De temperatuur is geoptimaliseerd om een brandstofgas te produceren met een minimum van vloeistoffen en vastestoffen. Dit proces bestaat uit het verwarmen van het voedermateriaal steenkool in een vat met of zonder toevoeging van zuurstof (O2). Koolstof reageert met water in de vorm van stoom en O2 bij relatief hoge druk, typisch groter dan 30 kg/cm², en produceert rauw syngas, een mengsel samengesteld uit voornamelijk koolstofmonoxide (CO) en waterstof (H2) en enkele kleine bijproducten. De bijproducten worden verwijderd om een schone syngas te produceren die gebruikt kan worden: (i) als brandstof om vermogen of stoom te genereren, (ii) als een basische chemische bouwsteen voor een groot aantal toepassingen in de petrochemische en raffinaderijindustrieën, en (iii) voor de productie van H2. Vergassing voegt waarde toe aan laag- of negatieve-waarde voedstof door het om te zetten in bemarkbare brandstoffen en producten. De basisprincipes van het vergassingsproces zijn in Afbeelding 1 weergegeven.
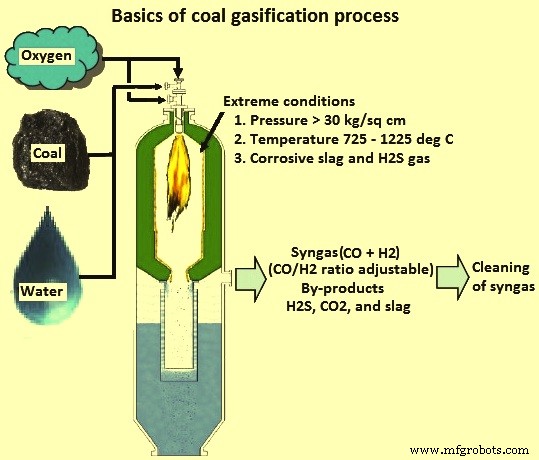
Afbeelding 1: Basisprincipes van het vergassingsproces
Geschiedenis en Huidige Ontwikkeling
Stadsgas, een gasvormig product vervaardigd uit steenkool, bevattende ongeveer 50% H2, met de rest bestaande uit voornamelijk methaan (CH4) en koolstofdioxide (CO2), met 3-6% CO, is een gasvormig product vervaardigd uit steenkool. Het wordt gebruikt sinds begin 1800s.
Het oorspronkelijke proces voor steenkoolvergassing werd ontwikkeld door de Duitse onderzoekers Franz Fischer en Hans Tropsch aan het Kaiser Wilhelm instituut in de jaren '20. Vergassing werd uitgebreid gebruikt tijdens de Tweede Wereldoorlog om steenkool om te zetten in transportbrandstoffen via het Fischer-Tropsch proces. Sasol bouwde een plant bij Sasolburg met als primair doel laagwaardige steenkool om te zetten in petroleumproducten en de eerste vloeistof werd in 1955 van deze plant geproduceerd. Het steenkoolvergassingsproces is de laatste 50-60 jaar uitgebreid gebruikt om steenkool en zware olie om te zetten in H2 voor de productie van ammonia/ureum kunstmest. De chemische industrie en de raffinaderijindustrie pasten vergassing in de jaren '60 en '80 respectievelijk toe voor voedselbereiding. In de afgelopen 10-15 jaar wordt het proces gebruikt door de energie-industrie in Integrated Gasification Combined Cycle (IGCC) centrales.
Fischer-Tropsch Proces
Het Fischer-Tropsch proces is een gecatalyseerde chemische reactie waarin CO en H2 omgezet worden in vloeibare koolwaterstoffen van verschillende vormen. Typische katalysatoren zijn kobalt en ijzer. Het hoofddoel van dit proces is om synthetische brandstof te produceren. De nut van dit proces is voornamelijk te danken aan zijn vermogen om vloeibare koolwaterstoffen of H2 te produceren uit een vaste voedstof.
Het oorspronkelijke Fischer-Tropsch proces wordt beschreven door de chemische vergelijking (2n+1)H2 + nCO = CnH(2n+2) + nH2O. Initiële reactanten in de bovenstaande reactie (d.w.z. CO + H2) kunnen geproduceerd worden door andere reacties zoals de gedeeltelijke verbranding van CH4 in het geval van GTL (gas to liquid) toepassingen volgens de vergelijking CH4 + 0,5O2 = 2H2 + CO of door de vergassing van steenkool in het geval van CTL (coal to liquid) volgens de vergelijking C + H2O = H2 + CO. De energie nodig voor de reactie van steenkool en stoom wordt geleverd door toevoeging van lucht of O2. Dit leidt tot de reactie C + 0,5O2 = CO. De productie en synthese van syngas door Fischer-Tropsch proces is in Afbeelding 2 weergegeven.
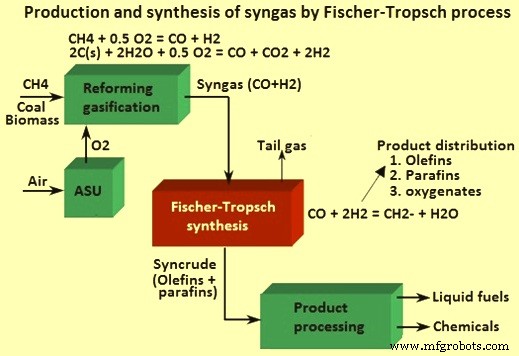
Afbeelding 2: Productie en synthese van syngas door Fischer-Tropsch proces
Vergelijking van Steenkool Vergassing met Steenkool Verbranding
Vergassing en verbranding kunnen essentieel beschouwd worden als twee uiteinden van een bereik voor reacties. De verbranding is volledige oxidatie terwijl de vergassing partiële oxidatie is. Ook vindt verbranding plaats in een oxidiserende (overmaat O2) omgeving terwijl vergassing plaatsvindt in een reducerende (O2-ontheemde) omgeving. Vergassing is efficiënter en heeft lagere emissies. In het geval van vergassing kan water als reactant toegevoegd worden om de H2-inhoud van het product te verhogen. Tabel 1 geeft een lijst van de meest significante reacties en de entalpieverandering geassocieerd met elk van deze reacties. Kijkend naar de eerste twee reacties in de tabel, is te zien dat steenkool aangeduid als C gereageerd wordt met één O2 atoom (0,5 O2) om CO te krijgen en met twee O2 atomen om CO2 te krijgen. In de realiteit is de tweede reactie geen een-stap proces omdat de vaste fase C reageert met één O2 atoom om CO te produceren wat dan reageert met het tweede O2 atoom om CO2 te vormen. Alle reacties in de tabel zijn exotherm behalve de twee reacties geïdentificeerd als vergassing met stoom en vergassing met CO2. Deze twee endotherme reacties zijn de reacties die het meest vaak als vergassing worden aangeduid, waar de vaste C omgezet wordt in een reactief gas door een reactie met een 'niet-reactief' gas (H2O of CO2). Daarnaast vereisen deze twee reacties, omdat ze endotherm zijn, hoge temperaturen om voort te gaan.
De algemene partiële oxidatie reactie is 2CHn + O2 = 2CO + nH2. Het verbruik van O2 in het proces hangt af van de asinhoud en CV van de steenkool. Onvoldoende aanvoer van O2 zorgt voor partiële oxidatie van de steenkool. Deze reactie produceert een mengsel van gassen: H2, CO, CH4, en CO2. Het eindproduct is syngas. De samenstelling van de mengsel verandert met de druk.
| Tabel 1: Vergassings- en verbrandingsreacties | |||
|---|---|---|---|
| Nr. | Reactieproces | Vergelijking | Verandering in entalpie |
| 1 | Vergassing met O2 | C + 0,5O2 = CO | -2180,3 kcal/kg C |
| 2 | Verbranding met O2 | C + O2 = CO2 | -7844,7 kcal/kg C |
| 3 | Vergassing met CO2 | C + CO2 = 2CO | 3484 kcal/kg C |
| 4 | Vergassing met stoom | C + H2O = CO + H2 | 2640,7 kcal/kg C |
| 5 | Vergassing met H2 | C + 2H2 = CH4 | -1485,4 kcal/kg C |
| 6 | Water-gas shift reactie | CO + H2O = CO2 + H2 | -361,4 kcal/kg CO |
| 7 | Methanatie | CO + 3H2 = CH4 + H2O | -1768,4 kcal/kg CO |
Steenkoolvergassing wordt uitgevoerd met een beperkte hoeveelheid O2 wat ongeveer een vijfde tot een derde is van de theoretisch benodigde O2 voor complete verbranding. Alleen een fractie van C wordt verbrand voor warmteopwekking. H2 en CO zijn de hoofproducten van vergassing. CH4 en CO2 zijn de andere twee hoofproducten en hun inhoud gaat op met toenemende druk en H2+CO inhoud dalend. In steenkoolvergassers vinden twee fysico-chemische processen plaats: (i) pyrolyse of devolatilisatieproces, en (ii) vergassingsproces.
In het pyrolyseproces, naarmate de steenkool in de vergasser binnenkomt, wordt het eerst gedroogd door de hete gassen aanwezig in de vergasser. Een reeks complexe fysieke en chemische processen begint langzaam bij temperatuur minder dan 350 °C en versnelt als temperatuur 700 °C overschrijdt. De samenstelling van de vrijgekomen producten van pyrolyse is afhankelijk van de temperatuur, druk en gassamenstelling tijdens pyrolyse. Het pyrolyseproces kan voorgesteld worden door de reactie Steenkool → Warmte → Char → Gassen → Dampen of vloeistof.
De drie producten die door pyrolyse geproduceerd worden zijn: (i) lichte gassen zoals CO, H2, CO2, CH4, en H2O (waterdamp), (ii) teer wat een corroderende en viskeuze vloeistof is samengesteld uit zware anorganische en organische moleculen, en (iii) char wat een vast residu is dat voornamelijk C bevat.
Het vergassingsproces betreft een reeks endotherme reacties die ondersteund worden door de warmte geproduceerd uit de verbrandingsreacties die binnen de vergasser plaatsvinden. Deze reacties worden voorgesteld door de vergelijkingen: (i) C + O2 = CO2 met delta H = -94,05 kcal/mol, en (ii) H2 + 0,5O2 = H2O met delta H = -68,3 kcal/mol. De hoofvergassingsreacties die plaatsvinden zijn: (i) water-gas shift reactie, (ii) Boudouard reactie, (iii) shift conversie, en (iv) methanatie.
In de water-gas shift reactie waar de partiële oxidatie van C door stoom plaatsvindt en voorgesteld wordt door de vergelijking C + H2O = H2 + CO met delta H = 28/3 kcal/mol. Tijdens de Boudouard reactie reageert de char in de vergasser met de CO2 en produceert CO. De reversibele reactie wordt voorgesteld door de vergelijking CO2 + C = 2CO met delta H = 38 kcal/mol. De shift conversie is een endotherme reactie en bekend als water-gas shift reactie. Door deze reactie neemt de verhouding H2 tot CO in het gas toe. Deze reactie wordt gebruikt tijdens de productie van syngas. De reactie is CO + H2O = CO2 + H2 met delta H = -10,1 kcal/mol. Voor methanatie wordt nikkel-gebaseerde katalysator gebruikt. Deze katalysator bij 1100 °C en bij een druk van 6-8 kg/cm² versnelt de reactie van de vorming van CH4 wat bevorzugd is in IGCC toepassingen vanwege de hoge verwarmingswaarde. De betrokken reactie is gegeven door de vergelijking C + 2H2 = CH4 met delta H = 17,8 kcal/mol.
De complete vergassingsreacties worden uitgevoerd in de vergassers die vereist zijn om op bepaalde temperatuur te opereren om bepaalde endotherme C-stoom en C-CO2 reacties aan te drijven. De vereiste temperatuur wordt gehandhaafd door warmte ontwikkeld uit exotherme reactie tussen O2 en steenkool.
Afhankelijk van het vergassingsmedium, worden vergassers geclassificeerd in twee categorieën: (i) luchtgeblazen, en (ii) O2-geblazen. In luchtgeblazen vergassers wordt lucht gebruikt als vergassingsmedium, terwijl in O2-geblazen vergassers zuivere O2 als vergassingsmedium gebruikt wordt. Wanneer lucht gebruikt wordt als vergassingsmedium, wordt N2 simultaan in het proces gebracht wat resulteert in productgasverdunning. Als resultaat heeft het productgas een lagere calorische waarde (CV).
Afhankelijk van de contact tussen gas en brandstof, zijn er vier typen vergassers (Afbeelding 3): (i) bewegende of vaste bed vergasser, (ii) gefluidiseerde bed vergasser, (iii) ingetogen bed vergasser, en (iv) transportstroom vergasser. Alle vier typen vergassers zijn gebaseerd op partiële oxidatie (vergassing) van een koolstofhoudende (C-bevattende) voedermateriaal (steenkool). Hoewel elk van deze een acceptabel reducerend gas kan maken voor de productie van DRI, zijn de vaste bed en gefluidiseerde bed vergassers de voorkeurskeuze voor hoge as stenen.
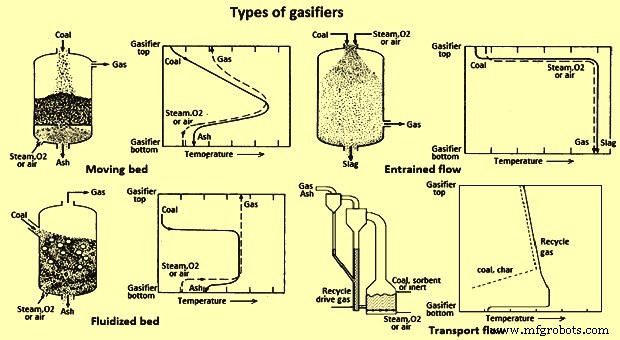
Afbeelding 3: Typen vergassers
Bewegende Bed Vergassingstechnologie
Bewegende bed vergassingstechnologie is de oudste technologie en wordt wijd gebruikt. De vergasser heet ook vaste bed vergasser. Vergassingsmedium stroomt langzaam door een vast bed van vaste deeltjes. De twee mogelijke configuraties van dit type vergassers zijn up-draft en down-draft, afhankelijk van de stroomrichting van het vergassingsmedium. De up-draft configuratie is meer algemeen gebruikt omdat er lage teerinhoud is. De voorkeurs voeder steenkoolgrootte is 5-80 mm. De verbrandingszone bereikt een maximum temperatuur van ongeveer 1500-1800 °C en voor de slaggerende en droge as vergassingszone een maximum temperatuur van ongeveer 1300 °C. Het temperatuurprofiel wordt gevormd over het bed, zodat de voeder steenkool successief voorverwarmd, gedroogd, gepyrolyseerd, vergast en verbrand wordt. Lurgi vergasser is de oudste bewegende bed vergasser technologie.
Gefluidiseerde Bed Vergasser
De gefluidiseerde bed vergasser heeft het bed van vaste deeltjes dat zich gedraagt als een vloeistof. In dit type vergasser is de deeltjesgrootte van de voedstof minder dan 5 mm en de deeltjes zijn opgeschort in de O2-rijke gas. Het stijgende gas reageert met de voedstof en handhaaft de gefluidiseerde toestand van de steenkooldeeltjes. Een uniforme temperatuurverdeling wordt in dit type vergassers bereikt. Ook in dit type vergasser wordt de klinkervorming en ont-gefluidiseering van het bed vermeden aangezien de werkingtemperatuur in het bereik van 800-1050 °C ligt, wat goed onder de as smelttemperatuur is. Asafvoer kan uitgevoerd worden in de vorm van ofwel de droge ofwel de geagglomereerde as. Droge as gefluidiseerde bed vergasser wordt traditioneel gebruikt voor de lage rang stenen. De geagglomereerde as gefluidiseerde bed vergasser wordt gebruikt voor elke rang van steenkool.
Ingetogen Stroom Vergasser
Ingetogen stroom vergasser gebruikt gepulveriseerde steenkooldeeltjes van grootte minder dan 0,1 mm die opgeschort zijn in een stroom van stoom en O2 bij hoge snelheid. Afhankelijk van de methode van steenkoelvoeding, droog (stikstof gebruikt als transportgas) of nat (gedragen in water slurry), accepteren vergassers bijna elk type steenkool. Ingetogen stroom vergassers garanderen hoge C-conversie aangezien ze opereren bij een hoge temperatuurbereik van 1400-1600 °C (goed boven de as slagtemperatuur). Deze vergassers zijn van hoge capaciteit aangezien de gasverblijftijd in seconden gemeten wordt.
Transport Vergassers
De transport vergassers zijn droog gevoede non-slaggerende vergassers. De transport vergasser is gebaseerd op het hydrodynamische stroomveld. Het heeft uitstekende gas-vaste stof contact en zeer lage massaoverdrachtsweerstand tussen gas en vastestoffen. Het heeft een hoog turbulente atmosfeer wat toelaat voor hoge steenkooldoorvoer en hoge warmtevrijgave snelheden bij een lage temperatuur die problemen met slagafhandeling en liner erosie vermijdt.
Naast de gewenste CO en H2, bevat het syngas dat een vergasser verlaat ook andere verbindingen. Het product van vergassing bevat gewenste componenten zoals CO, H2, CH4 en ongewenste componenten zoals CO2, H2O, as, ingetogen roet, teer, deeltjesmaterie, bepaalde hoeveelheid H2S (waterstofsulfide), en sporen van ammoniak, zoutzuur, waterstofcyanide. Daarom is reiniging van syngas een belangrijk aspect van het steenkoolvergassingsproces. De ongewenste componenten moeten uit het productgas verwijderd worden. Er zijn een aantal technieken die gebruikt worden om de ongewenste componenten te verwijderen.
Productgassen (CO, H2, en CH4) van het steenkoolvergassingsproces hebben brandstofwaarde. Als een vaste bed vergassingstechnologie gebruikt wordt, bevat het syngas ook aromatische organische verbindingen. Typisch kan 1 kg bitumineuze steenkool omgezet worden in 1,5-1,7 m³ syngas.
Wat betreft voedstofflexibiliteit, zijn diverse vergassingsplantontwerpen ontwikkeld om diverse graden steenkool te benutten. Vergassing resulteert in zeer lage gasvormige emissies van conventionele (non GHG) verontreinigingen, door de aard van de procesoperatie. Het biedt ook een potentieel lage marginale kostenroute voor het vastleggen van de resulterende CO2-bijproduct voor ofwel geologische opslag ofwel verhoogde oliewinning uit de olievelden.
Daarnaast vereisen steenkoolvergassingsprocessen significant watergebruik. Ze zijn ook grote emittenten van CO2. Voor 1 ton syngas, is typische steenkoolverbruik ongeveer 2,8 ton, waterbehoefte ongeveer 6,6 ton en CO2-generatie ongeveer 2,5 ton. De CO2 wordt vrijgegeven als bijproduct en kan verkocht of gecomprimeerd worden voor transport naar ondergrondse opslag.
Belangrijke Vergasser Concepten
GE Energy Vergasser
GE Energy verwierf zijn vergassingstechnologie van Chevron in 2004. De GE steenkoolvergasser omvat een enkel-traps, neerwaarts-gevoede, ingetogen-stroom, refractaire beklede vergasser om syngas te produceren. Steenkool/water slurry wordt in de top van de vergasser gepompt, die samen met O2 geïntroduceerd wordt door een enkele brander (Afbeelding 4). De steenkool reageert exothermisch met de O2 bij hoge temperatuur (1200-1480 °C) om syngas te vormen. Het syngas bevat voornamelijk H2 en CO, en slag.
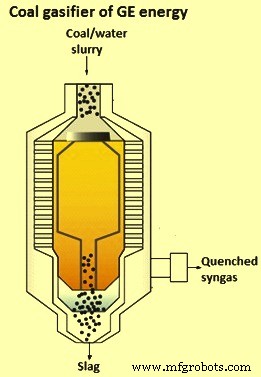
Afbeelding 4: Steenkoolvergasser van GE Energy
De slag die naar beneden stroomt, wordt gequenched en vervolgens verwijderd van de bodem van de vergasser via een lock-hopper rangschikking. Het water dat de lock-hopper verlaat, wordt gescheiden van de slag en naar een scrubbing unit gezonden waarna het gerecycled kan worden voor slurrybereiding. Het rauwe syngas dat de vergasser verlaat, kan afgekoeld worden door een stralings- en/of convectieve warmtewisselaar en/of door een direct quench systeem, waar water in het hete rauwe syngas geïnjekteerd wordt. De selectie uit deze alternatieven is een keuze van kosten en toepassing.
Het stralingskoelontwerp gebruikt een roet-tolerante stralende syngas koeler die hoogdrukstoom genereert. Slag wordt gequenched in een waterbad aan de bodem van het reactorgevat, en via een lock-hopper verwijderd. Het syngas wordt verder afgekoeld na het verlaten van de vergasser door een water scrubber om fijn deeltjesmaterie te verwijderen, voordat het gas naar downstream verwerking gestuurd wordt. Het directe quench systeem gebruikt een uitlaatgas water quench waar heet gas dat de vergasser verlaat direct in contact komt met water via een quench-ring. Het wordt dan gedoopt in water in het lagere deel van het vergasservat. Het afgekoelde, verzadigde syngas wordt dan naar een scrubber gestuurd voor roet en deeltjesverwijdering. Het quench ontwerp is minder efficiënt, maar ook minder kostbaar, en wordt gemeenschappelijk gebruikt wanneer een hogere H2 tot CO verhouding syngas nodig is.
Conoco Phillips E-Gas Vergasser
De Conoco Philips E-gas vergasser werd oorspronkelijk ontwikkeld door DOW Chemicals en gedemonstreerd bij Louisiana Gasification Technology Inc. (LGTI) van 1987 tot 1995. Het is een ingetogen stroom vergasser en is in Afbeelding 5 getoond. Het is een twee-traps vergasser met 80% van de voer naar de eerste trap (lagere). De vergasser is steenkool-water slurry gevoed, O2-geblazen, refractaire beklede vergasser met continu slagverwijderingssysteem en droge deeltjesverwijdering. Het E-Gas proces is goed voor een breed bereik van stenen.
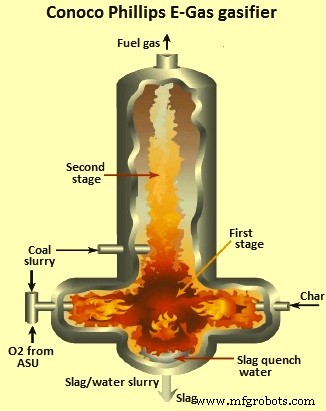
Afbeelding 5: Conoco Philips E-gas vergasser
Shell Vergasser
Vergassingstechnologie van Shell omvat een droog-gevoede, geperstiseerde, ingetogen-stroom, slaggerende vergasser. De steenkool-gebaseerde variant werd in de jaren '70 ontwikkeld. Steenkool wordt gepulveriseerd en aan de vergasser toegevoerd door twee sets horizontaal tegenovergestelde branders gebruikmakend van een transportgas (ofwel syngas ofwel stikstof). Voorverhitte O2 en stoom (als moderator) worden gemengd en aan de injector toegevoegd, waar ze reageren met de steenkool om syngas te produceren bestaande voornamelijk uit H2 en CO met alleen een kleine hoeveelheid CO2 en geen koolwaterstof vloeistoffen of gassen. De hete productgassen stromen omhoog door een verticale membraancylindrische wand, zoals in Afbeelding 6 getoond.
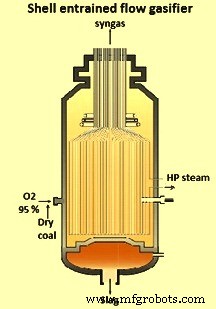
Afbeelding 6: Shell ingetogen stroom vergasser
Gesmolten as ingesleept met de opwaarts-stromende syngas wordt gedeponeerd op de waterwanden en stroomt naar beneden. Het wordt verwijderd door de basis van de vergasser waar het gequenched wordt in een waterbad. Het rauwe syngas verlaat de vergasser in het temperatuurbereik 1370-1480 °C en wordt dan behandeld met lagere temperatuur gerecycled productgas om eventuele ingesleepe gesmolten vliegas tot een gehard vast materiaal te converteren. Het gaat dan de syngas koeler binnen voor warmteherwinning, hoogdruk (HP) oververhitte stoom genererend. Het grootste deel van de vliegas in het rauwe syngas dat de syngas koeler verlaat, wordt uit het gas verwijderd met behulp van commerciële filterapparatuur of cyclonen. Eventuele overgebleven vliegas wordt downstream opgevangen met een natte scrubber.
Siemens Vergasser
De Siemens vergasser is een droog-gevoede, geperstiseerde, ingetogen-stroom systeem, met een bovenbrandbrander door welke steenkool samen met O2 en stoom geïntroduceerd wordt (Afbeelding 7). Het kan ontworpen worden met ofwel een refractaire bekleding, voor lage as voedstoffen, ofwel met een gasdichte membraanwandstructuur in de vergassingsectie van de vergasser.
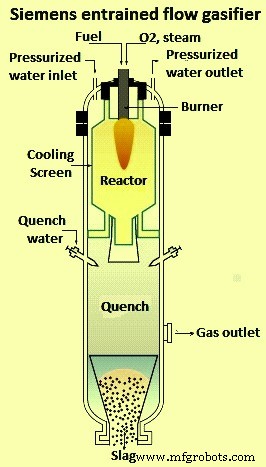
Afbeelding 7: Siemens ingetogen stroom vergasser
De gesmolten slag gevormd in de vergasser stroomt de reactorkamer af in de quench sectie waar het solidificeert bij contact met water van een ring van quenchmondstukken en wordt verwijderd via een lock-hopper rangschikking. De vergasser kan C-conversiesnelheden hoger dan 99% bereiken en de technologie is goed geschikt voor alle typen stenen van anthraciet tot ligniet.
KBR TRIG Steenkoolvergasser
De Transport Integrated Gasification (TRIG) technologie werd ontwikkeld door de Southern Company en KBR Inc. Het is ontworpen om reactieve lage rang stenen te verwerken, inclusief die met tot 50% as en hoog vochtgehalte, en kan bediend worden met stoom en ofwel lucht ofwel O2 als vergassingsmedium. Luchtgeblazen operatie is preferabel voor stroomopwekking, terwijl O2-geblazen operatie beter geschikt is voor syngasproductie. Het vereenvoudigde lay-out van het TRIG-proces is in Afbeelding 8 getoond.
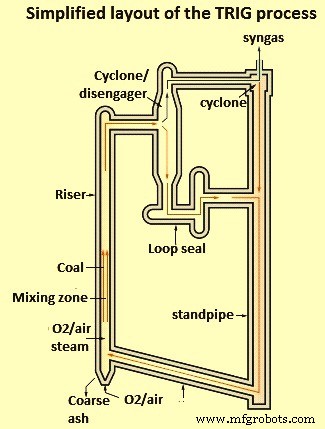
Afbeelding 8: Vereenvoudigde lay-out van het TRIG-proces
Het systeem omvat een circulaterende vergasser, wat bestaat uit een mengzone, riser, disengager, cycloon, standpipe, loop seal, en J-poot. Dit is ontworpen om te opereren bij hoge vaste stof circulatiesnelheden en gassnelheden, wat resulteert in hogere doorvoer, C-conversie en efficiëntie. Het rauwe syngas wordt gevormd in de risersectie van de unit, waarvandaan, beladen met ongereageerde vastestoffen, het door een reeks cyclonen gaat waar de vastestoffen verwijderd worden. Het asmateriaal wordt gerecycled door de riser om onomgezette C te benutten en warmte aan de vergasser te leveren. Naarmate as zich ophoopt in de downcomer, wordt het van de unit afgevoerd. De vergasser opereert bij matige temperaturen en onder het smeltpunt van as, wat de apparatuurbetrouwbaarheid en beschikbaarheid kan verhogen. De laatste wordt verbeterd door het gebruik van een downstream deeltjesfilter, wat water scrubbing elimineert en de plantwaterverbruik en afvalwaterafvoer aanzienlijk vermindert.
Lurgi Droge Bodem Geperstiseerde Steenkoolvergasser
Het Sasol Lurgi vergassingsproces omvat de reactie van stoom en O2 met klontergrote, lage of middelmatige cakerende stenen op een roterend rooster bij drukken van 20-30 kg/cm². De vergasser voor het droge bodem geperstiseerde steenkoolvergassingsproces is in Afbeelding 9 getoond.
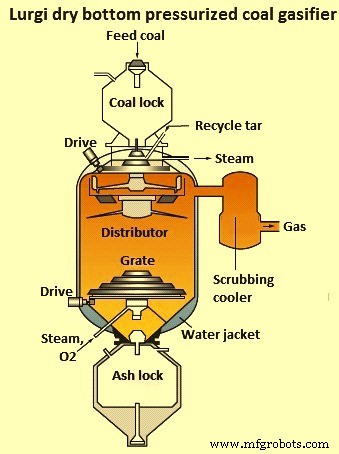
Afbeelding 9: Lurgi droge bodem geperstiseerde steenkoolvergasser
In de bodemverbrandingszone aan het rooster wordt de steenkoolchar verbrand met O2 om energie voor de vergassingsreacties te leveren. Naarmate de steenkool de vergasser afdaalt, wordt het verwarmd door de opwaarts-stromende syngas die de vergasser verlaat. De warmte zorgt ervoor dat de steenkool droogt gevolgd door devolatilisatie. Sommige van de devolatilizeerde producten ontsnappen voor reactie en verlaten de vergasser met het rauwe syngas. Naarmate de devolatilizeerde steenkool afdaalt, wordt het vergast met verbrandingsproducten uit de verbrandingszone eronder. In de droge as operatiemodus wordt overmaat stoom geïnjekteerd met O2 om de temperatuur onder de as smelttemperatuur te houden. Een motor gedreven roterend asrooster wordt gebruikt om as in een 'droge' toestand te verwijderen en ook om het steenkoolbed te ondersteunen.
De counter-current stroom van vergassingsagent en brandstof resulteert in een hoge thermische efficiëntie van de vergasser om een rauw gas te produceren met verwarmingswaarden van ongeveer 2650-2850 kcal/m³. Afhankelijk van de kenmerken van de voedersteenkool, bevat het productgas per volume 25-33% CO2, 15-21% CO, 35-41% H2 en 10-13% CH4. Voor gebruik als syngas, moeten CH4 en CO2 verwijderd worden.
Sinds de jaren '60 is het Lurgi-proces verbeterd door toename in reactorformaat en componenten, uitbreiding van het voedersteenkoolassortiment om lage rang stenen op te nemen, en het gebruik van lucht in plaats van O2 als vergassingsagent. Bovendien is het ontwerp gedemonstreerd voor operatie tot 100 kg/cm² druk om de vergasserdoorvoer te verhogen terwijl tegelijkertijd de CH4-inhoud van het rauwe gas verhoogd wordt.
De British Gas Corporation, in samenwerking met Lurgi, ontwikkelde een nieuw ontwerp van de vergasserbodem om de problemen geassocieerd met roterende apparatuur in het brandstof/asbed te vermijden, terwijl tegelijkertijd de beperking gesteld door de as verzachtings temperatuur in de vergassingszone overwonnen werd. Dit resulteerde in de BGL slaggerende vergasser. De vergasser verschilt van de standaard Lurgi reactor door: (i) vervanging van het rooster en as lock door een hearth voor vloeibare slag tapping, (ii) introductie van het vergassingsagent O2 en stoom door middel van tuyeren in plaats van door het rooster, en (iii) gebruik van refractaire bekleding in het lagere deel van de reactorlichaam om warmteverlies te verminderen.
BGL slaggerende vergasser opereert ook bij hogere vergassingstemperaturen dan de standaard Lurgi vergasser, en dus is de CO/CO2 verhouding in het productgas hoger en de CH4-inhoud overeenkomstig lager. Typische gassamenstellingen per volume zijn 2-3% CO2, 55-60% CO, 25-28% H2 en 6-9% CH4. De hoge temperatuur zorgt voor betere stoombenutting en daarom is de hoeveelheid water die gereinigd en verwerkt moet worden, veel verminderd. Steenkoolas wordt omgezet in slag wat een niet-uitlogbaar glas vormt bij verwijdering. Dit vereist een lage slagviscositeit, wat verkregen wordt door toevoeging van fluxerende middelen, meestal kalksteen of basische hoogoven (HO) slag.
MHI Vergasser
De Mitsubishi Heavy Industries (MHI) vergasser is gebaseerd op de Combustion Engineering luchtgeblazen slaggerende vergasser en gecoördineerd ontwikkeld tussen Combustion Engineering (en zijn opvolgers) en MHI. Het heeft een droog voedsysteem, geschikt voor lage rang stenen met hoge vochtgehalten. Het is een luchtgeblazen twee-traps ingetogen bed slaggerende vergasser die membraan water-wand constructie gebruikt. De vergasser is in Afbeelding 10 getoond.
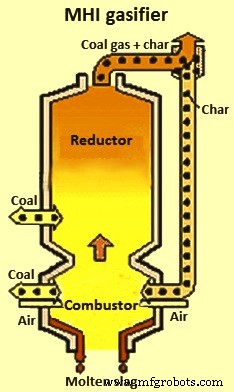
Afbeelding 10: MHI vergasser
Synthesis Energy Systems Vergassingstechnologie
Synthesis Energy Systems (SES) heeft een wereldwijde exclusieve licentie voor de U-Gas vergassingstechnologie, wat een enkele-traps gefluidiseerde bed systeem is en wat een laag-tot-middel verwarmingswaarde syngas kan leveren. Het stromediagram van SES vergassingstechnologie is in Afbeelding 11 gegeven. SES vergassingstechnologie is bijzonder geschikt voor het vergassen van lage kwaliteit brandstoffen, inclusief alle rangen van steenkool.
Gedroogde en gemalen steenkool wordt via een lock-hopper in de vergasser gevoed, wat gefluidiseerd wordt door een mengsel van stoom en O2. Deze reactantgassen worden aan de bodem van de vergasser geïntroduceerd door een verdelingsrooster, en aan de asafvoerpoort in het midden van het verdelingsrooster. Het bed wordt gehandhaafd bij temperaturen variërend van 840-1100 °C afhankelijk van de verzachtings temperatuur van de as binnen de brandstof. Bij dergelijke condities neemt de concentratie van brandstofas (minerale inhoud) deeltjes binnen de vergasser toe zodanig dat ze beginnen te agglomereren en grotere deeltjes te vormen, die selectief uit het gefluidiseerde bed door zwaartekracht verwijderd worden. Dit ontwerp stelt 95% of meer van de brandstof C in staat om vergast te worden.
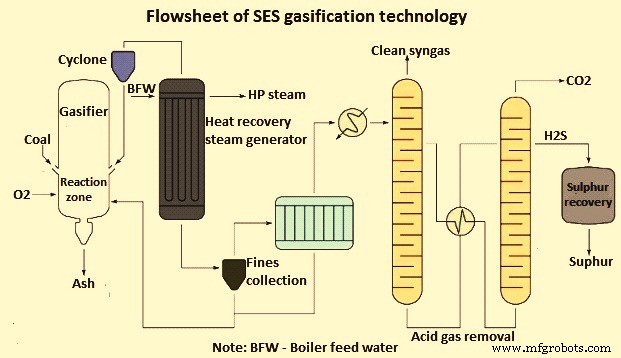
Afbeelding 11: Stroomdiagram van SES vergassingstechnologie
Productieproces
- Levensduur van kolenverstuiver tandwielkast verlengen met geavanceerde filtratie en synthetische smering
- Westelijke VS kolencentrale vermindert tandwielkastverstaring, verlengt levensduur en bespaart kosten met ISO 460 synthetische tandwielolie en geavanceerde filtratie
- Arch Coal wint wereldwijde award voor uitstekend voorspellend onderhoudsprogramma
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Geavanceerde Technologieën voor Verbeterde Cokesprocessen in Bijproductcokesovens
- Optimalisatie van cokesproductie in bijproduct cokesovenbatterijen
- Efficiënte Ammoniakherwinning bij Cokesproductie uit Cokeringskool
- Koolteer Epoxy: Samenstelling, Bescherming en Toepassingen
- West River Conveyors Verbetert Buchanan Kolenmijn met Geavanceerde Overbrengmontage
- Universiteit van Kentucky ontvangt $1,8 mln DOE subsidie voor omzetting kolen teerpit naar hoogpresterende koolstofvezel
- Zwart Koolstof: Een Kritische Klimatactor En De Milieueffecten