



Slijpschijven Uitgelegd: Geschiedenis, Materialen en Productieproces
Achtergrond
Slijpschijven zijn ingenieursgereedschappen samengesteld uit slijtkorrels gebonden in een matrix. Terwijl hobbyisten ze van hun werkbank kennen, blijft het bredere publiek zich vaak niet bewust, omdat deze schijven voornamelijk industriestapels zijn die al meer dan 150 jaar de productie drijven.
In productieomgevingen bieden slijpschijven een precieze, efficiënte manier om metalen en andere substraten te vormgeven en af te werken. Slijtmiddelen zijn vaak de enige methode om strakke tolerances en superieure oppervlakteafwerkingen te bereiken. In de Verenigde Staten zijn slijpschijven alomtegenwoordig: ze snijden staal en metselsel, scherpen messen en boorbotten, en bereiden oppervlakken voor voor schilderen of plateren. Hun rol is cruciaal in hoge-precisie componenten zoals auto-nokwellen en straalmotorrotoren, en in de fabricage van lagers, keramieken, en composieten.
De vroegste slijtmiddelen waren natuurlijk, zoals zandsteen – kwarts korrels samengecement – gebruikt om vuursteenbijlen te scherpen. In de vroege 19e eeuw werd emery (een ijzerbevattend mineraal met korund) gebruikt om metalen te snijden. Echter, emery's variërende kwaliteit en importuitdagingen deden zoeken naar een betrouwbaarder slijtmiddel.
In de jaren 1890 duikte siliciumcarbide op als een synthetische alternatief, harder dan korund. Fabrikanten meesterden snel synthetisch korund (aluminiumoxide), wat een meer consistent slijtmiddel bood dan natuurlijke mineralen. Opvolgend onderzoek produceerde super-slijtmiddelen zoals synthetische diamant en kubisch boornitride (CBN), tweede alleen aan diamant in hardheid. Recente vooruitgang omvatten gezaaid-gel aluminiumoxide, de toolbox verder uitbreidend.
Door de geschiedenis heen is de binding die slijtkorrels bij elkaar houdt even vitaal als de korrels zelf. Vroege bindingen gebruikten rubber of klei; in de jaren 1870 werden vitrifieerde (glasachtige) bindingen geoctrooieerd, en moderne wielen vertrouwen op continue verfijning van de bindingsmatrix.
Slijpschijven strekken zich over een enorme bereik aan formaten – van minder dan 0,25 inch (0,63 cm) tot multi-voet diameters – en komen in vormen zoals platte schijven, cylinders, koppen, kegels, en profiel-gesneden wielen. Dit artikel richt zich op vitrifieerde wielen, die samengesteld zijn uit een keramische binding die slijtkorrels encapsuleert.
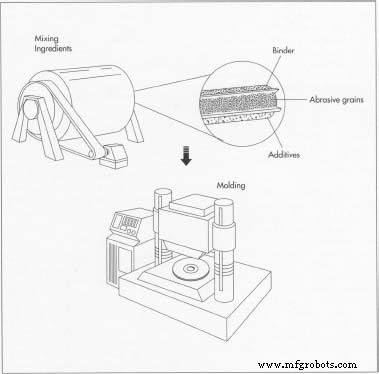
Fabricatie begint met het mengen van de kerningrediënten. Sommige fabrieken combineren alle materialen in een enkele mengmachine, anderen stagen het proces: eerst slijtkorrels mengen met een binder, dan poederbindmiddel toevoegen en het mengsel tumblen. Het mengsel wordt dan in een vorm gegoten en gecompacteerd door een hydraulische pers.
Grondstoffen
De twee essentiële componenten van een slijpschijf zijn slijtkorrels en bindingsmateriaal. Additieven worden gemengd om de prestaties van het wiel voor specifieke toepassingen af te stemmen.
Slijtkorrels domineren de snijwerking van het wiel. Hun hardheid, gemeten op de schaal van Mohs (talk = 1, gips = 2, korund = 9, diamant = 10), en friabiliteit – de neiging om netjes te breken – bepalen hoe het zich gedraagt op een gegeven werkstuk.
Ontwerpers overwegen friabiliteit zorgvuldig. Hoewel diamant het hardste materiaal is, reageert het chemisch bij het snijden van staal, wat het ongeschikt maakt als primair slijtmiddel. Siliciumcarbide deelt dit nadeel. Aluminiumoxide, hoewel minder hard, biedt superieure prestaties op ijzer en staal en wordt voor metaalsnijden geprefereerd, terwijl het minder effectief is op niet-metallische materialen.
Wanneer het correcte slijtmiddel geselecteerd is, blijft de friabiliteit consistent tegen het doelmateriaal. Dit stelt het wiel in staat om zich tijdens gebruik "zelf te scherpen", een scherpe snede behoudend door het hele slijpcyclus.
Vroege wielen gebruikten natuurlijke mineralen, maar moderne wielen gebruiken bijna uitsluitend synthetische slijtmiddelen. De bindingsmatrix houdt de korrels op hun plaats en creëert open ruimte tussen hen. Bindingshardheid is verschillend van slijthardheid. Zachte bindingen laten korrels gemakkelijk breken, wat resulteert in zacht-snijende, korte-leven wielen die ruwe afwerkingen produceren. Harde bindingen beperken korrelbreuk, wat duurzame wielen oplevert die fijner afwerkingen produceren maar meer kracht vereisen en meer warmte genereren.
Bindingsmiddelen variëren: organische materialen (rubber, schellak, hars) en anorganische materialen (klei). Vitrifieerde bindingen worden gebruikt voor precisiewielen met medium tot fijn korrels; harsbindingen zijn gangbaar in metselsel- of staalsnijwielen. Over het algemeen koppelen vitrifieerde bindingen met fijn korrels voor precisiewerk, terwijl harsbindingen grove korrels accommoderen voor zwaar materiaalverwijdering.
Additieven controleren ook porositeit – de open ruimtes binnen de binding die chips en koelmiddel toelaten. Adequate porositeit voorkomt wielverstoppeling en handhaaft snij-efficiëntie. Historisch werden zaagsel, geknuste notenschillen, en cokes gebruikt; vandaag verdampen vluchtige additieven zoals naftaleen-was tijdens bakken, de gewenste porestructuur creërend.
Additionele slijphulpstoffen, zoals zwavel of chloorverbindingen, remmen microscopische metaalsweiseling, wat metaalsnijprestaties verbetert.
Het Productieproces
Meeste slijpschijven worden geproduceerd door koudpersen, waar het mengsel bij kamertemperatuur gevormd wordt. De specificaties verschillen per wieltype en fabrikant, met veel stappen geautomatiseerd voor massaproductie.
Mengen van de Ingrediënten
- 1. Precieze hoeveelheden slijtmiddelen, bindmiddelen, en additieven worden afgemeten volgens een strikte formule. Een binder, typisch een water-gebaseerd benettingsmiddel voor vitrifieerde wielen, coat slijtkorrels om adhesie en vormbehoud te verbeteren tot de binding uithardt. Sommige fabrikanten mengen alle componenten in één vat; anderen voeren gestage menging uit.
- Het mengsel moet vrij-vloeiend zijn en korrels gelijkmatig verdelen om uniforme snijwerking en minimale trilling te garanderen, met name cruciaal voor grote of niet-standaard gevormde wielen.
Vormgeven
- 2. Voor een ringvormige schijf wordt het mengsel in een vier-delige vorm gegoten: een circulaire pen passend op het asgat, een mantel met een 1-inch (2,5 cm) wand tweemaal de gewenste wiel-dikte, en twee platte platen met matchende diameters. Een rechte-kant hefboel spreidt het mengsel gelijkmatig.
- 3. Met 100-5.000 psi voor 10-30 seconden, compacteert een hydraulische pers het mengsel in de finale vorm van het wiel. Gage-blokken of consistente drukcontrole garanderen uniforme dikte.
- 4. Na vormverwijdering rust het wiel op een hittebestendige drager. Finale vormgeving vindt hier plaats; lichtere wielen kunnen handmatig gehanteerd worden, zwaardere vereisen een hijskraan of zorgvuldig transport naar de oven.
Bakken
- 5. Bakken smelt de binder om de slijtmiddelen en stabiliseert het tegen warmte en oplosmiddelen. Hars-gebonden wielen bakken bij 300-400 °F (149-204 °C); vitrifieerde wielen bakken bij 1.700-2.300 °F (927-1.260 °C).
Afwerking
- 6. Na bakken ondergaan wielen afwerking: asgaten worden uitgegraaofd of gegoten tot specificatie, omtrek gecentreerd, dikte of parallelisme gecorrigeerd, en speciale contouren toegevoegd. Grote wielen kunnen gebalanceerd worden om trilling te reduceren. Na labelen zijn wielen klaar voor verzending.
Kwaliteitscontrole
Slijpschijven zijn verbruiksartikelen; prestatiestandaarden variëren per toepassing. Fabrikanten houden zich vrijwillig aan nationale en internationale standaarden die korrelgrootte, labelen, en veilig gebruik dekken.
Kwaliteitscontrole-intensiteit hangt af van wielgrootte, kosten, en beoogd gebruik. Grote wielen (>6 inch) ondergaan rigoureuze testen: akoestische testen beoordelen stijfheid, hardheidstesten bevestigen bindingshardheid, en draaitesten evalueren structurele integriteit. Inspecteren van grondstoffen en productieprocessen zorgt voor consistentie over batches.
De Toekomst
Productietrends vormen wielvraag. Continu gieten in staalproductie heeft de behoefte aan bepaalde wieltypes verminderd, terwijl productiviteitsdruk markten duwt naar synthetische slijtmiddelen als gezaaid-gel aluminiumoxide en CBN. Het groeiende gebruik van keramieken en composieten verhoogt ook de vraag naar geavanceerde slijpschijven.
Echter, adoptie van nieuwe slijtmineralen wordt vertraagd door bestaande apparatuur en procedures die nog niet geoptimaliseerd zijn voor hen. Traditionele slijtmiddelen zullen waarschijnlijk veel toepassingen blijven dienen.
Alternatieve technologieën duiken op: polykristallijne super-slijtmiddelen (diamant of CBN) en diamant-film chemische dampafzetting (CVD) beloven langere-levende snijgereedschappen, potentieel de afhankelijkheid van slijpschijven reducerend.
Productieproces
- Productiviteitswinst in productie door geoptimaliseerd onderhoud van snijgereedschap
- Spinning Wheels: Geschiedenis, Vakmanschap en Moderne Productie
- Achtbaan: geschiedenis, ontwerp en productie-inzichten
- Vlakschuiven: Traditionele Technieken voor Precisie
- PLC vlakschuifmachine basisprincipes: precisie afwerking voor metalen en non-metalen
- Begrijp Vier Belangrijke Typen Slijpmachines en Hun Toepassingen
- Een Uitgebreide Gids voor Auto Stuwieren
- Wielafstellen & Afdresseren onder de knie: Precisietechnieken voor Slijpwielen in de Industrie
- De theorie van het slijpen begrijpen: Belangrijke relaties voor efficiënte metalbewerking
- De Basis van OD-slijpen: Essentiële Technieken en Inzichten
- Dymag haalt 5 miljoen pond op voor uitbreiding koolstofvezelwielproductie naar 50.000 per jaar