



Van Ford's Montagelijn tot de Toekomst van Elektrische Voertuigen: De Evolutie van Automobielproductie
Achtergrond
In 1908 lanceerde Henry Ford productie van de Model T, de kulminatie van vijf jaar ontwikkeling die begon met de Model A van 1903. De Model T introduceerde de massaproductie-montagelijn, een baanbrekende methode die op uitwisselbare onderdelen steunde. Voor Ford werden koetsen en wagentjes handmatig in kleine series gebouwd door gespecialiseerde ambachtslieden, wat duplicatie zeldzaam en kostbaar maakte.
Ford's eerste assemblage-inspanning betrof vaste standen waar een enkele werknemer het volledige voertuig bouwde. Elke monteur spendeerde ruwweg 8,5 uur op een stationair station. Toen de Model T ontwikkeld werd, introduceerde Ford meerdere standen en werknemers die ertussen bewogen, elk een enkele taak uitvoerend. Deze shift reducteerde een monteur's tijd van 8,5 uur tot 2,5 minuten door meesterwording van één functie toe te laten.
Lopen tussen stations bleek inefficiënt, wat knelpunten veroorzaakte wanneer snellere werknemers langzamere inhalden. In 1913 zag Detroit de eerste bewegende montagelijn: een transportband droeg de auto voorbij een stationaire monteur. Deze innovatie reduceerde de per-werknemer taak van 2,5 minuten tot onder 2 minuten, aangezien de band het tempo dicteerde. De lijn begon met metalen strippen voor wielen bevestigd aan een riem die de fabriekvloer luste en terugkeerde naar het begin. Ford's model van stationaire werknemers op een bewegend platform blijft de ruggengraat van moderne auto-assemblage.
Grondstoffen
Automobielen worden nog steeds grotendeels gebouwd uit onbehandeld staal, doch petroleum-afgeleide kunststoffen en vinyls vormen een steeds groter aandeel van componenten. Lichtgewicht kunststoffen kunnen voertuiggewicht met tot dertig procent reduceren, een cruciale voordeel naarmate brandstofkosten stijgen en efficiëntie-eisen groeien.
Ontwerp
Het lanceren van een nieuw model duurt drie tot vijf jaar van concept tot productie. Ontwerpers gebruiken computer-ondersteund ontwerp om schetsen te maken, dan bouwen ze kleimodellen voor stijlexperts te evalueren. Aerodynamische ingenieurs testen luchtstroom en crash-haalbaarheid. Zodra alle reviews doorstaan, creëeren gereedschapsontwerpers de malen en vastzettingssystemen die de onderdelen zullen fabriceren.
Het Productieproces
Componenten
- 1 De assemblagefabriek is de finale fase in voertuigproductie. Onderdelen van meer dan 4.000 leveranciers – inclusief bedrijfseigenen – arriveren per vrachtwagen of trein. Chassiscomponenten worden in één zone gelost; carrosserieonderdelen in een andere.
Chassis
- 2 De auto wordt van de grond opgebouwd. Het frame – onze basis – ondersteunt alle opvolgende componenten. Het wordt geklemd aan de transportband om beweging te voorkomen. Voor- en achtervering, brandstoftanks, assen, aandrijfas, versnellingsbakken, stuurcomponenten, wieltrekken, en remmen worden in volgorde geïnstalleerd.
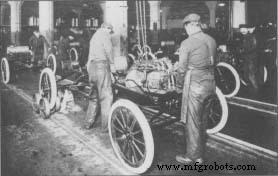 Werknemers installeren motoren op Model T's bij een Ford Motor Company fabriek. De foto is van ongeveer 1917.
- 3 Motor en versnellingsbak koppeling gebeurt off-line. Robots tillen en lijnen deze zware onderdelen uit; pneumatische sleutels bevestigen ze. Ergonomische studies waarborgen dat werknemers de veiligste tools gebruiken.
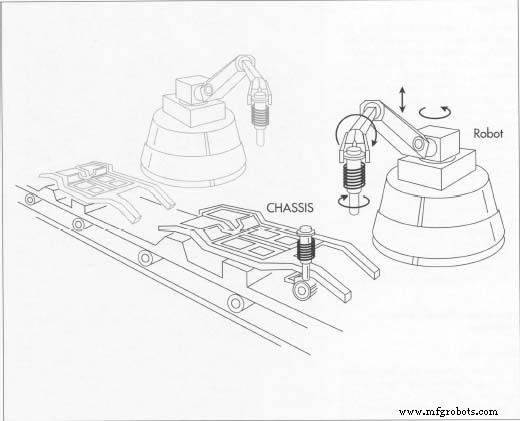 Op automobielmontagelijnen wordt veel van het werk nu door robots gedaan in plaats van mensen. In de eerste stadia van automobielproductie lassen robots de vloerpannen samen en helpen werknemers bij het plaatsen van componenten zoals de vering op het chassis.
Carrosserie
- 4 De vloerpan is het grootste carrosseriestuk. Kwartsstukken, dak, deuren, zijpaneelen, en versterkingen worden robotisch geplaatst, gepositioneerd, en gelast met sub-millimeter precisie.
- 5 Opvolgende panelen – deuren, motorkappen, kotvleugels, koffers, bumpers – worden toegevoegd. Robots hanteren zware tillen; werknemers afwerken met pneumatische tools.
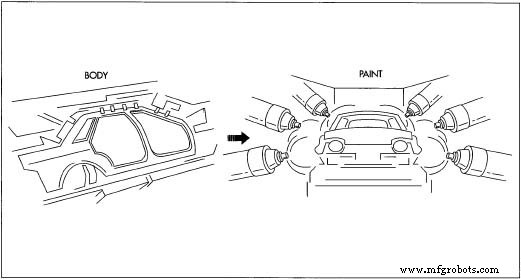 De carrosserie wordt opgebouwd op een aparte montagelijn van het chassis. Robots voeren opnieuw het grootste deel van het lassen op de diverse panelen uit, maar menselijke werknemers zijn nodig om de onderdelen te bouten. Tijdens lassen worden componentstukken veilig in een vastzetting vastgehouden terwijl lasoperaties worden uitgevoerd. Eenmaal de carrosserie-complete is, wordt het aan een overhead transportband bevestigd voor het schilderproces. Het multi-stap schilderproces omvat inspectie, reinigen, onderlaag (elektrostatisch toegepast) dippen, drogen, topcoat spuiten, en bakken.
Schilderen
- 7 'Body in white' inspectie vindt plaats voor schilderen: een heldere, olie-gezakte ruimte laat inspectoren dubbels en deuken spotten. Reparaties gebeuren onmiddellijk.
- 8 Na reinigen en drogen, gaat de schaal in een elektrostatische onderlaag-dip (E-coat) die elk oppervlak primeert.
- 9 Robotische sprayverf brengt basiskleur en heldere topcoat aan, gecalibreerd om exacte dikte te leveren. Verf wordt uitgehard in ovens bij 135°C.
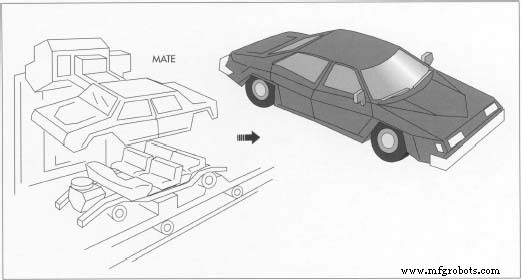 De carrosserie- en chassis-assemblages worden gemonteerd nabij het einde van het productieproces. Robotarmen tillen de carrosserie op het chassisframe, waar menselijke werknemers de twee dan bouten. Na installatie van finale componenten wordt het voertuig van de montagelijn gereden naar een kwaliteitscheckpoint.
Interieur Assemblage
- 11 De geschilderde schaal ontvangt instrumentatie, bedrading, dashboardpanelen, lichten, zitjes, afwerking, dakhemels, radio's, luidsprekers, glas (uitgezonderd voorruit), stuurkolom, pedalen, tapijt, en bumperfascia.
- 12 Robots halen de voorruit uit een verzendcontainer, brengen urethane sealer aan, en installeren het. Ze transporteren ook zitjes en afwerking naar hun finale locaties.
Koppelen
- 13 De chassis transportband ontmoet de carrosserie transportband. Een robotarm tillt de schaal op het frame; werknemers bouten de carrosserie aan het frame. Finale componenten – batterij, banden, antifries, benzine – worden toegevoegd.
- 14 Het voertuig wordt van de lijn gereden naar een checkpoint: motoraudit, lichten, claxon, bandenbalans, laadsysteem. Elk defect trigger reparatie bij een centrale servicebaai. Eenmaal geklaard, wordt een prijslabel toegepast en de auto gestaged voor verzending.
Kwaliteitscontrole
Omdat onderdelen van diverse leveranciers komen, ondergaat elk component strikte testen en inspectie voordat het de fabriek bereikt, wat Statistical Process Control (SPC) naleving waarborgt. Voertuigidentificatienummers (VINs) worden aan begin van de lijn toegewezen. In geavanceerde fabrieken registreert een RFID-tag op het chassis het VIN en volgt de voortgang in realtime, wat productiemanagers in staat stelt sequencing te controleren en defecten vroegtijdig te identificeren.
Moderne kwaliteitscontrole is ingebed in het ontwerp- en assemblagesproces, niet een finale check. Defecten worden op de lijn gevangen en gecorrigeerd, wat kostbare recalls voorkomt. Finale audits testen paneelpasvorm, dynamica, geluid, elektrische functie, en uitlijning. Periodieke volledige functionele tests verifiëren dat elk voertuig de hoogste standaarden haalt.
De Toekomst
Elektrische voertuigen (EVs) zullen gedreven worden door geavanceerde zonne-, luchtvaart-, satelliet-, en radartechnologieën, niet door traditionele verbrandingsmotoren. Ze gebruiken borstelloze AC-motoren capabel van 20.000 RPM, high-performance batterijen die meer dan 100 kW leveren, en regeneratieve remsystemen die vermogen terugvoeden naar de batterij. Toekomstige batterijen zullen recycleerbaar en milieuvriendelijk zijn.
Naarmate wegcongestie en infrastructuurlimieten groeien, zullen autonoom rijden en verkeersbewuste routing essentieel worden. Deze technologieën zullen voertuigen in staat stellen congestie te navigeren, snelweggebruik te optimaliseren, en uiteindelijk zichzelf te besturen, het mondiale transportparadigma voor de 21e eeuw herschrijvend.
Productieproces
- Precisie Metaal Stampen voor Auto-onderdelen
- Uw Wagenkrik Beheersen: Typen, Toepassingen en Veiligheidstips
- Uitgebreide Gids tot Automobielmotortypen
- De Automobiel Ventilatietrain Beheersen: Functies, Indeling en Componenten
- Hoe Superchargers de Motor Efficiëntie en Prestaties Verhogen
- Hoe Brandstofinjectiesystemen Moderne Automobielmotoren Aandrijven
- Het Automobiel Oplaadsysteem Begrijpen: Belangrijke Componenten & Functionaliteit
- Hoe Auto-Airconditioning Werkt: Koeling, Onderdelen & Storingen
- Posi-flate Double Dump Klepunit – Duurzame, laag-onderhoud luchtgedreven voeders
- Montagefabrieken: Van Grondstoffen tot Klaar-voor-Verkoop Producten
- De Montagelijn Begrijpen: Hoe Uitwisselbare Onderdelen Efficiënte Productie Drijven