



De Klarinet: Van Oude Rieten tot Moderne Meesterschap
Achtergrond
De klarinet is een enkelriet-houtblasinstrument dat in diverse maten voorkomt, elk met zijn eigen toonbereik. Hoewel er meer dan een dozijn moderne modellen bestaan, domineren de B♭- en A-klarinetten het orkest- en harmonieorkestrepertoire. De basklarinet, groter en voorzien van een omhoog gebogen bel, is eveneens een vaste waarde in hedendaagse ensembles. Een standaard klarinet wordt samengesteld uit vijf onderdelen: het mondstuk, de barrel (of stembus), het bovenste (linkerhand) deel, het onderste (rechterhand) deel en de bel. Een dun, afgeplat riet wordt in het mondstuk geplaatst, en de speler produceert verschillende tonen door metaaltoetsen te bedekken of open te laten, die interne luchthopen openen of sluiten.
Geschiedenis
Enkelrietinstrumenten die op de klarinet lijken, zijn gedocumenteerd in Egypte vanaf 3000 v.Chr. Dergelijke instrumenten verspreidden zich over het Nabije Oosten en ontwikkelden zich tot diverse regionale prototypes in Spanje, Oost-Europa en Sardinië. In Wales spiegde de 18e-eeuwse volksinstrument, de hompipe of pibgorn – gemaakt van bot of vlierhout – de Griekse en Midden-Oosterse rieten. Tussen de Middeleeuwen en de zeventiende eeuw waren deze instrumenten voornamelijk volkstochtig.
Het moderne klarinetontwerp gaat terug op de Nürnbergse instrumentenmaker Johann Christoph Denner (ca. 1690). Denner, bekend om blokfluiten, dwarsfluiten, hobo's en fagotten, produceerde vroege klarinetten – hun naam afgeleid van de Italiaanse verkleinvorm *clarino* – die op blokfluiten leken met drie delen en twee toetsen. Een model met uitgezaagde bel, waarschijnlijk gemaakt door Denners zoon, legde de basis voor de huidige silhouet. In de late 1700's schreven componisten als Händel, Gluck en Telemann voor klarinet, en het instrument begon rond 1800 in de meeste orkesten te verschijnen.
De 19e eeuw bracht significante verfijningen: het toetsensysteem breidde uit van twee naar vijf of zes toetsen, wat de toonhoogtecontrole en dynamiek verbeterde. Mozarts klarinetconcert uit 1791 toonde het lyrische potentieel van het instrument, terwijl virtuosen die door Europa toerden, componisten als Spohr en Weber inspireerden tot concerten en kammermuziek. Materieëxperimenten gingen door – buxus wich voor zilver, messing en tropische houtsoorten als cocobolo, terwijl Franse makers in de mid-1800's ebbenhout introduceerden.-Afrikaans zwarthout werd uiteindelijk het bevorzugde materiaal omwille van zijn klankkwaliteiten en duurzaamheid.
Sinds 1850 behouden klarinetten de moderne afmetingen en vorm. Twee toetsensystemen zijn ontstaan: het Albert-systeem (algemeen in Duitstalige gebieden) en het Boehm-systeem (standaard elders), elk met een eigen vingerzetting en mechanische voordelen.
Rauwmaterialen
Vandaag de dag worden de meeste klarinetlichamen gesneden uit Afrikaans zwarthout (*Dalbergia melanoxylon*). Deze familie omvat zwarte cocobolo, Mozambikaans ebbenhout, grenadilla en Oos-Afrikaans ebbenhout. De dichte, donkere adering geeft het instrument zijn kenmerkende kleur. Instapmodellen kunnen synthetische hars gebruiken, terwijl incidentele modellen zilver of messing lichamen hebben. Het mondstuk wordt vervaardigd uit eboniet (hard rubber), en toetsen zijn meestal gegoten uit Duits zilver (een legering van koper, zink en nickel). Premium instrumenten kunnen zuiver zilver of geverniclede toetsen gebruiken. Kussens bestaan uit gelaagde karton, vilt en leer, en rieten worden uit riet gesneden.
Het Productieproces
Het Lichaam Prepareren
- Stammen die geoogst worden voor klarinetproductie, worden geknipt tot lengtes van 3–4 ft (1–1,2 m) en gedroogd om vervorming te voorkomen – ofwel door luchtte drogen of ovenbehandeling. Vervolgens worden ze gesplitst en gezaagd tot blokken die de afgeronde boven- en onderdelen, barrel en benaderen.
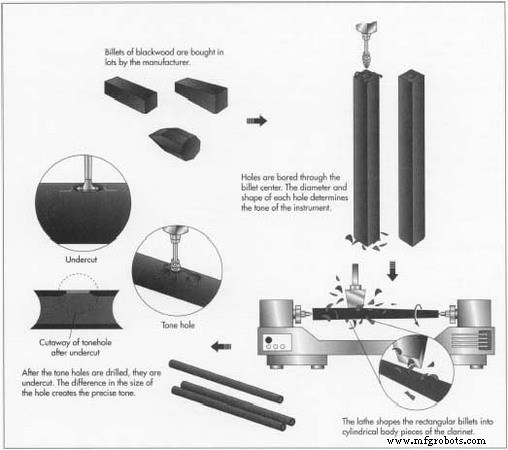
- Blokken worden geïnspecteerd, daarna lengterichtend uitgeboord om de klarinetboor te creëren. De diameter en afname van deze boor bepalen kritiek de klankkwaliteit. Na het boren worden de stukken op een draaibank gedraaid tot gladde, holle cilinders, opnieuw gedroogd, en vervolgens precies getrimd tot de eindafmetingen. De interne boor wordt uitgezaagd en gepolijst; het uiterlijk ontvangt een zwarte verf.
Kunststofmodellen
- Kunststof klarinetlichamen worden geproduceerd via injectiegieten. Granulaat wordt gesmolten en in vormen geperst die holle cilinders vormen. In veel gevallen zijn de vormen zo precies dat geen verdere uitzaagbehandeling nodig is, hoewel sommige modellen nog een polijstbehandeling ondergaan, vergelijkbaar met houten instrumenten.
- Zowel houten als kunststofonderdelen volgen dezelfde daaropvolgende stappen.
Toonopeningen Boren
- De toonopeningen, de primaire functie van de toetsen, worden geboord op een instelmachine die elk stuk onder een verticale boor positioneert. Diameters en afstanden van de gaten worden precies gecontroleerd om accurate stemming te bereiken. Na het boren worden gaten onderzaagd en uitgezaagd met een klein gereedschap om de juiste binnenvorm te creëren. Extra kleine gaten voor toetsmechanismen worden eveneens geboord.
Constructie van Toetsen
- Moderne toetsen worden meestal gegoten uit Duits zilver, wat groepen verbonden toetsen in één stuk oplevert. Sommige makers stampen individuele toetsen en solderen ze samen. Afgewerkte toetsen worden gepolijst – goedkopere modellen kunnen getumbled worden, terwijl high-end instrumenten met de hand gebuffed worden. Optionele zilveren of goudplatering kan voor premiummodellen worden aangebracht.
- Toetsen worden voorzien van kussens van gelaagde karton, vilt en leer, die het geluid van de toonopening dempen wanneer gesloten.
- Fijne staalveren worden geplaatst om correcte toetsactie te garanderen.
Monteren van Toetsen
- Toetsen worden bevestigd op pennen (korte pijlers) die geboord en getapteerd zijn. Naaldveren worden in de pennen gemonteerd, en de toetsen worden bevestigd met roestvrijstalen scharnierstangen. Monteurs gebruiken gevoelige gereedschappen om veerspanning aan te passen en luchtdichte sluiting van toonopeningen te bevestigen.
Afwerking
- Voeringen worden voorzien van kurk en gewaxt voor soepel montage. Decoratieve metalen ringen worden aan de uiteinden van de barrel en het onderste deel bevestigd; de barrel kan de naam van de maker dragen. Het eboniet mondstuk wordt bevestigd, en het instrument is klaar voor de eerste proefspel.
Kwaliteitscontrole
Na montage inspecteert een vakkundige technicus de klarinet op visuele defecten, test de toetsactie, en speelt het instrument om toon, intonatie en respons te evalueren. De A-toon van het instrument zou 440 Hz moeten lezen; alle andere tonen moeten dienovereenkomstig afgestemd zijn. Elektronische stemmers helpen bij fijnstemmen; aanpassingen zoals uitzaagbehandeling of schellakvulling corrigeren te lage of te hoge tonen. Het hout mag geen scheuren vertonen, en de toetsen moeten soepel bewegen zonder overmatig geluid. Een goed vervaardigde klarinet zou decennialang betrouwbaar moeten blijven.
De Toekomst
Klarinetproductie blijft een ambacht gedomineerd door ervaren kunstenaars, met de meeste ontwerpinnovaties daterend van een eeuw geleden. Een zich ontwikkelend gebied is rietproductie: hoogwaardige rieten komen traditioneel van Frans riet, maar Californisch wild riet en opkomende synthetische materialen winnen aan tractie. Naarmate natuurlijke rietvoorraden afnemen, kunnen synthetische rieten – die consistentie en duurzaamheid bieden – de norm worden voor veel spelers.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Vezel Laser Markering: Precisie, Snelheid en Veelzijdigheid voor Moderne Industrieën
- Elektropolijsten vs. Passiveren: De Juiste Roestvrij Staal Afwerking Kiezen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Snel Prototypen Van Een Fietsgemonteerd Visgat: Van CAD Naar Het Water