



Betonblokken (CMU's): Geschiedenis, Materialen, Ontwerp & Moderne Innovaties
Achtergrond
Een betonblok, ook wel betonwerksteen (CMU) genoemd, is een kernbouwmateriaal gebruikt om muren te construeren. Deze vorgefabriceerde blokken worden in een fabriek gevormd en uitgehard voordat ze naar de bouwplaats worden getransporteerd. De meeste blokken hebben een of meer holle ruimtes, en hun uiterlijk kan glad of gepatroneerd zijn voor esthetische aantrekkingskracht. In de bouw worden blokken afzonderlijk gestapeld en verbonden met verse betonmortel om muren van elke gewenste lengte of hoogte te creëren.
Betonmortel wordt door ingenieurs al sinds de Romeinse tijd gebruikt, met bewijs van gebruik in 200 v.Chr. Kleine vorgefabriceerde betonblokken verschenen in de periode 37–41 n.Chr. onder keizer Caligula's heerschappij nabij het huidige Napels, Italië. Na de val van het Romeinse Rijk nam deze technologie af tot 1824, toen de Engelse stenenhouder Joseph Aspdin Portlandcement uitvond, een fundamenteel onderdeel van hedendaagse beton.
Het eerste holle betonblok werd in 1890 ontworpen door Harmon S. Palmer in de Verenigde Staten. Een decennium experimenteren leidde tot een octrooi in 1900. Palmers blokken maakten 8 in (20,3 cm) bij 10 in (25,4 cm) bij 30 in (76,2 cm) en waren zo zwaar dat ze een kleine kraan vereisten voor plaatsing. In 1905 produceerden ongeveer 1.500 Amerikaanse bedrijven betonblokken.
Vroege productie was handmatig, met een opbrengst van ongeveer tien blokken per werknemer per uur. Moderne geautomatiseerde processen kunnen tot 2.000 blokken per uur produceren, wat de efficiëntie dramatisch verbetert.
Rauwmaterialen
De standaard betonmengsel voor blokken bestaat uit Portlandcement, water, zand en grind. Deze menging levert een lichtgrijze blok met een fijne textuur en hoge druksterkte. Typisch blokgewicht varieert van 38–43 lb (17,2–19,5 kg). De mengsel voor blokken bevat een hogere zandgehalte en lagere grind- en waterpercentages dan algemene bouwbeton, wat resulteert in een droge, stijve menging die vorm behoudt na gieten.
Vervanging van zand en grind door gegranuleerde steenkool of vulkanische slakken levert een slakkenblok – een donkergrijze, medium-tot-growe textuur blok met uitstekende geluiddemping en hogere thermische isolatie. Slakkenblokken wegen 26–33 lb (11,8–15,0 kg).
Lichte blokken worden geproduceerd door uitgezette klei, leisteen of leisteen voor zand en grind te substitueren. Deze materialen worden verhit tot ongeveer 2.000°F (1.093°C), waardoor ze opzwellen en gassen vangen. Lichte blokken wegen 22–28 lb (10,0–12,7 kg) en worden typisch gebruikt voor niet-dragende muren en scheidingswanden. Uitgezette hoogovenslak, pompssteen en scoria zijn ook veelvoorkomende lichte materialen.
Toevoegingsmiddelen – chemicaliën toegevoegd aan de mengsel – kunnen uithardingstijd aanpassen, sterkte verhogen of verwerkbaarheid verbeteren. Pigmenten kunnen worden geïntegreerd voor uniform kleur, en een gebakken glasuur (gemaakt met een thermohardende binder, kwarts zand en pigmenten) kan decoratieve afwerkingen of chemische bescherming bieden.
Ontwerp
Standaardisatie van blokformaten zorgt voor uniforme bouw. De meest voorkomende Amerikaanse maat is het 8-bij-8-bij-16 blok, nominaal 8 in (20,3 cm) hoog, 8 in (20,3 cm) diep en 16 in (40,6 cm) breed. Het daadwerkelijke blok meet 7,63 in (19,4 cm) bij 7,63 in (19,4 cm) bij 15,63 in (38,8 cm), wat ruimte laat voor de mortelnaad.
Fabricanten bieden nu variaties voor gespecialiseerde toepassingen. Een waterafstotend blok bevat bijvoorbeeld een laag-absorptie toevoegingsmiddel, een afgeschuinde bovenrand om regen af te voeren, en interne gouwen die eventuele lekkage van de binnenwand afvoeren.
Een gespleten-gezichtsblok heeft een ruwe, steenachtige textuur op één gezicht, wat de uiterlijk van gehakte steen geeft terwijl de structurele voordelen van een standaard blok behouden blijven.
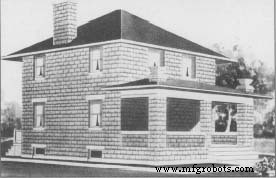 Een Foursquare-stijl huis uit de 1908 catalogus "Cement Houses and How to Build Them" van de Radford Architectural Company. Het ontwerp kon voor ongeveer $2.250 gebouwd worden – aanzienlijk goedkoper dan traditionele stenen bouw. (Uit de collecties van Henry Ford Museum & Greenfield Village.)
Betonblokken maakten hun intrede in de Amerikaanse woonbouw in 1837 op Staten Island, New York. Ze booden een kosteneffectieve alternatief voor steen of hout, vooral in het Middenwesten waar zand en grind overvloedig waren. Aan het begin van de 20e eeuw werden blok-gebouwde huizen – variërend van Tudor tot Bungalow – populair. Vele werden afgewerkt met stuc of andere bekleding om steen na te bootsen. De blokken werden vermarkt als brandvast, ongediertevrij en weerbestendig, en worden nog steeds gebruikt voor garages, silos en postkantoren.
Cynthia Read-Miller
Bij het ontwerpen van een nieuw blok moeten fabricanten esthetische doelen balanceren met productiehaarbaarheid. Complexe vormen of extra stappen kunnen kosten verhogen en doorvoer reduceren, potentieel de voordelen van een nieuw vormgegeven blok tegenwerkend.
Het Productieproces
Betonblokproductie volgt vier primaire fasen: mengen, gieten, uitharden en kubussen. Sommige fabrieken specialiseren zich uitsluitend in blokken, anderen produceren een reeks vorgefabriceerde producten. Moderne faciliteiten kunnen 2.000+ blokken per uur produceren.
Hieronder een typische werkstroom:
Mengen
- Zand en grind worden opgeslagen in hopen en via bandtransport naar opslagbunkers getransporteerd zoals nodig. Portlandcement wordt bewaard in vochtbeschermde silo's.
- Voor elke productierun worden exacte hoeveelheden zand, grind en cement naar een weegbatcher getransporteerd.
- Droge materialen worden gemengd in een stationaire mengmachine – ofwel een planeet (pan) of horizontale trommelmenger – gedurende enkele minuten.
- Water wordt toegevoegd, mogelijk voorverwarmd of gekoeld. Toevoegingsmiddelen en pigmenten worden geïntegreerd, waarna de mengsel 6–8 minuten wordt gemengd.
Gieten
- Gemengde beton wordt via een hellende emmerband naar een verhoogde opslagbunker getransporteerd, wat de volgende mengcyclus initieert.
- Beton stroomt in de blokmachine's bunker en wordt in vormen geperst. Elke machine kan tot 15 blokken tegelijk vormen.
- Blokken worden gecompacteerd door het gewicht van de bovenste vormkop, ondersteund door hydraulische druk of trilling.
- Afgewerkte blokken worden uitgewerpt op een staalpallets en naar een kettingtransportband verplaatst. In sommige opstellingen verwijdert een roterende borstel los materiaal van bloktoppen.
Uitharden
- Stapels blokken worden naar een uithardingsrek getransporteerd. Eenmaal vol, rollt het rek op rails en gaat het een uithardingsoven binnen.
- Twee hoofdtypen ovens worden gebruikt:
- Lage-damp ovens: blokken blijven 1–3 uur bij kamertemperatuur, daarna verhoogt damp geleidelijk de temperatuur naar 150–165°F (66–74°C) voor standaardblokken of 170–185°F (77–85°C) voor lichte blokken. Damp wordt uitgezet, en blokken laten 12–18 uur weken voordat ze drogen in hete, vochtige lucht. Totale cyclus ≈24 uur.
- Hoge-damp ovens (autoklaven): temperatuur bereikt 300–375°F (149–191°C) met 80–185 psi druk. Blokken weken 5–10 uur, daarna wordt druk afgelaten, wat vochtuitlosning versnelt. Deze methode levert snellere productie tegen hogere energiekosten.
Kubussen
- Na uitharden worden rekken ontladen, pallets hergebruikt, en blokken op een kettingtransportband geplaatst.
- Gespleten-gezichtsblokken worden eerst als samengevoegde helften gegoten; een splitter breekt ze vervolgens om de ruwe textuur te creëren.
- Blokken worden uitgelijnd door een kubusmachine en gestapeld in kubussen (3×6×3 of 3×6×4). Kubussen worden per vorkheftruck naar opslag verplaatst.
Kwaliteitscontrole
Continue monitoring zorgt ervoor dat elk blok aan vereiste normen voldoet. Rauwmaterialen worden elektronisch geweegd; zand- en grindvocht wordt gemeten via ultrasone sensoren, met watertoevoeging automatisch aangepast. In extreme klimaten wordt water voorbehandeld met verwarmers of koelers.
Blokafmetingen worden geverifieerd met lasersensoren na verlating van de vorm. Tijdens uitharden worden temperatuur, druk en cyclusduur geregistreerd en gecontroleerd om optimale sterkte te garanderen.
De Toekomst
Betonblokken evolueren voortdurend naarmate architecten en fabricanten nieuwe vormen en functies verkennen. Innovaties zijn gericht op versnelling van bouw, kostenreductie, en verbetering van duurzaamheid en energie-efficiëntie. Potentiële toekomstige ontwerpen omvatten:
- Biaxiale blokken – horizontale en verticale holtes om riool- en elektrische geleidingen te faciliteren.
- Gestapelde bekledingsblokken – drie-sectie eenheden die zowel binnen- als buitenmuren vormen.
- Warmte-opslag blokken – geïntegreerde thermische opslag om binnentemperatuur door seizoenen heen te regelen.
Productieproces
- F1 Teams Gebruiken Geavanceerde Tooling Block Technologie Voor Ongekende Prestaties
- Betondammen: Ontwerp, Constructie en Impact
- Bitumineus beton begrijpen: samenstelling, toepassingen en voordelen
- Betonbalken Begrijpen: Structuur, Sterkte En Bewapening
- Stijf Verhard: Voordelen en Toepassingen
- Staafbuigen begrijpen: wapeningsstalen voor betonconstructies
- Stalen vouwwerk begrepen: hoe het moderne betonstructuren vormgeeft
- Gewoon beton uitgelegd: samenstelling, sterkte en toepassingen
- Hoekblokken: Essentiële Gereedschappen voor Precies Materiaalsnijden
- Java Exception Handling meesteren: Try, Catch, Finally, Throw & Throws uitgelegd
- Java Exception Handling meesteren: Try, Catch, Finally en Resources