



Het Complete Hoefijzer Handboek: Types, Geschiedenis & Productiegeheimen
Achtergrond
Hoefijzers zijn essentiële beschermingsmiddelen die de hoeven van een paard afschermen tegen afschuring op harde of oneffen terreinen. Naast bescherming verbeteren ze de gang, corrigeren conformatieproblemen, en verlichten interferentieproblemen—zoals inbuigen, waar de hoef naar binnen zwaait tijdens een trap—door gespecialiseerde vormen zoals vierkante-teen ijzers te gebruiken.
Traditioneel is een hoefijzer een U-vormige metalen plaat. Terwijl staal het meest voorkomende materiaal is, bestaan aluminium en plastic-gecoate metalen opties, elk met distincte voordelen. Aluminium ijzers zijn duurder maar bieden lichter gewicht en corrosiebestendigheid. Tweedelige staalijzers met verwijderbare plastic inserts bieden flexibiliteit voor wisselende rijomstandigheden. De alomtegenwoordige vat-ijzer—zo genoemd omdat vroege versies in houten vaten verpakt waren—blijft de standaard voor recreatieve ruiters. Installatie is eenvoudig: nagels worden in de dichte, zenuwvrije hoef gedreven, een proces dat snel, veilig en hoogst effectief is. Prijzen variëren van $80 tot $280, afhankelijk van materiaal en ijzerontwerp.
Er zijn ongeveer 15 andere ijzertypen afgestemd op ras, discipline, en functionele behoeften. Bijvoorbeeld, de voorhoeven van Engelse volbloedrenpaarden dragen lichtgewichts aluminium raceplaten, terwijl de achterhoeven een hybride caulk-ijzer gebruiken—een aluminium basis met ingebakken staal—om slijtvastheid te verhogen. Standaardpaarden combineren half-ronde en gegolfde "swage" voorijzers met staal achterijzers, kiessend tussen ontwerpen voor traberen of paceren. Springers en jagers dragen vaak een breder vat-stijl ijzer met optionele trekstiften voor betere grip. Koudpaarden vereisen zwaardere, dikke ijzers vanwege hun grootte en gewicht, terwijl Saddlebreds teen-gewicht ijzers gebruiken die voren vernauwen voor optimale gang. Elk ontwerp is geëngineerd om te voldoen aan specifieke prestatie- en gezondheidseisen.
Geschiedenis
Eeuwenlang waren paarden de ruggengraat van Amerikaanse transport en landbouw. De opkomst van de auto veroorzaakte een scherpe daling in de paardenpopulatie van 1910 tot 1960. De jaren 1960 zagen een heropleving gedreven door paardenrennen en recreatief rijden, en de aantallen zijn sindsdien gestabiliseerd. Terwijl de daling in professionele races gecompenseerd wordt door groeiende deelname aan recreatief rijden en paardensport, blijft de culturele betekenis van paarden sterk.
Het vak van smeden en passen van hoefijzers dateert uit de middeleeuwen en speelde een cruciale rol in de ontwikkeling van de metallurgie. Smid—vaak vernoemd farriers, afgeleid van het Latijn ferrum—gebruikten ovens, aanbeelden, tangen, en hamers om ijzer in functionele hoefbeschermers te smeden. Het proces omvatte het reinigen en vormgeven van de hoef, het verwarmen van het ijzer tot het buigzaam was, smeden tot passen, snel afkoelen in water, en bevestigen met nagels. Hoewel moderne machines handmatig smeden grotendeels hebben vervangen, blijven de fundamentele technieken en gereedschappen integraal voor de industrie.
Grondstoffen
Het meest gebruikte materiaal is laagkoolstof zacht staal (A-36), beschikbaar in ronde staven van 0,5–0,7 inch (1,27–1,8 cm) diameter. Deze staven worden op de vereiste lengte geknipt voor elk ijzertype en vervolgens in vorm gesmeed.
Ontwerp
Hoefijzerontwerp varieert per ras, activiteit, en beoogde functie. Standaard massaproductie-ijzers worden gestempeld uit tweedelige stempels die precieze afmetingen matchen, wat consistentie waarborgt. Wanneer een ijzer versleten is, wordt een nieuwe stempel geproduceerd. Specialiteitsijzers—zoals die voor lamme of zieke paarden—kunnen handgemaakt worden door hoefsmeden, soms met een hartvorm in plaats van de traditionele U om genezing te bevorderen.
Het Productieproces
Smeden—een van de oudste metalen vormgevingsmethoden—blijft de kerntechniek voor het produceren van hoefijzers. Het proces kan in drie hoofdfasen worden verdeeld:
Knippen & Buigen
- Staven worden op de juiste lengte geknipt. Het snijapparaat kan handmatig of voetpedaal-aangedreven zijn.
- Staven worden verhit in een inductie- of gasoven tot ~2.300°F (1.260 °C) tot zacht.
- Met een stempel of stampfer in de vorm van een hoefijzer, wordt de staaf in de vereiste vorm gebogen.
Smeden
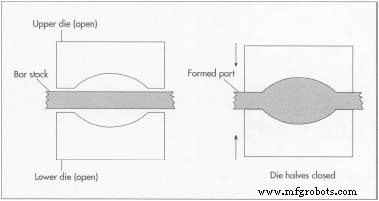
- Valsmeden wordt gebruikt om de gebogen staaf in een stempel te persen dat de finale afmetingen geeft. Een aangedreven hamer en aanbeeld vormen het ijzer precies.
Afwerkingsoperaties
- Na smeden gaat het ijzer naar een perspers om acht nagelgaten per ijzer te maken.
- Een trimper pers verwijdert overtollig materiaal (grat), wat een schone rand achterlaat. Het ijzer blijft heet (1.900–2.000°F / 1.038–1.093 °C) tijdens deze fase.
- Luchtkoeling gedurende 45–60 minuten brengt het ijzer op werktemperatuur.
Verpakking
- Afgekoelde ijzers worden handmatig verpakt in 25 of 50-pound dozen, met een 50-lb doos die ongeveer 80 ijzers bevat. Sommige fabrikanten bieden dozen met 15 of 30 paren aan.
Kwaliteitscontrole
Grondstoffen worden getest op chemische specificaties voor verzending. Om roest te voorkomen, worden ronde staven onder dekzeilen opgeslagen. Tijdens smeden inspecteren operators stempels op slijtage en defecten. Dimensionele toleranties—breedte en dikte—moeten binnen 1/16 inch blijven, en nagelgaten worden gecontroleerd op correcte plaatsing en integriteit. Defecte of onregelmatig gevormde ijzers worden herverwerkt of gerecycled.
Bijproducten & Afval
Afgesneden grat wordt verzameld en naar schrootplaatsen gestuurd voor her smelten en herwalsen. Defecte ijzers worden ook herverwerkt en hergebruikt, wat minimaal afval garandeert.
De Toekomst
Staal zal waarschijnlijk het dominante materiaal voor hoefijzers blijven, met smedepersen die steeds geautomatiseerder en programmeerbaarder worden. Ontwerpinnovaties zullen doorgaan om nichiemarkten te bedienen—zoals verbeterde tractie voor competitieve disciplines en lichtere materialen voor uithoudingsrijden.
Terwijl de algehele paardenpopulatie verwacht wordt relatief stabiel te blijven, zullen regionale variaties ontstaan. Hoge vastgoedkosten in staten zoals New Jersey beperken landbeschikbaarheid voor paarden, terwijl Michigan een 20% daling in paardenaantallen zag van 1984 tot 1997 door omzetting van landbouwgrond en casinouitbreiding.
Productieproces
- Wat is VMC‑Bewerking? Een Expert Overzicht van Verticale Bearbeitingscentra
- Expert Gids voor Aluminium Lasermarkering: Precisie, Duurzaamheid en Toepassingen
- MIG vs. TIG Lassen: De Juiste Booglassertechniek Kiezen voor Uw Project
- Uitgebreide Gids voor Lasermarkering: Typen, Voordelen en Toepassingen
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- CNC Prototyping Gids: Precisie, Snelheid en Kosten‑Effectieve Productie
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Roestvrij Staal Passiveren: Corrosiebestendigheid & Prestaties Verbeteren
- Remskoen Naad Lasser: Expertgids voor Veilig Lassen
- Industriële Remschijf Herbekleding: Kostenbesparende, Betrouwbare Reparaties voor Veiligheid
- De evolutie van pk: Van paardenkracht tot moderne meting