



CNC Deformatiebeheersing voor Dunwandig Aluminium in Luchtvaartproductie
De luchtvaart, commerciële ruimtevaart en eVTOL markten eisen steeds dunner, hoog-aspect-ratio componenten. Ingenieurs werken routinematig met dunwandige aluminiumonderdelen – vaak <1,0 mm dik en >100 mm diep – gemaakt van 6061-T651 of 7075 legeringen. Conventionele 3-as bewerking worstelt om dimensionele nauwkeurigheid binnen de 0,01 mm tolerantie te behouden die vereist is voor luchtvaartonderdelen, terwijl ook de onvermijdelijke golfvormige deformatie beheerst moet worden die kan ontstaan.
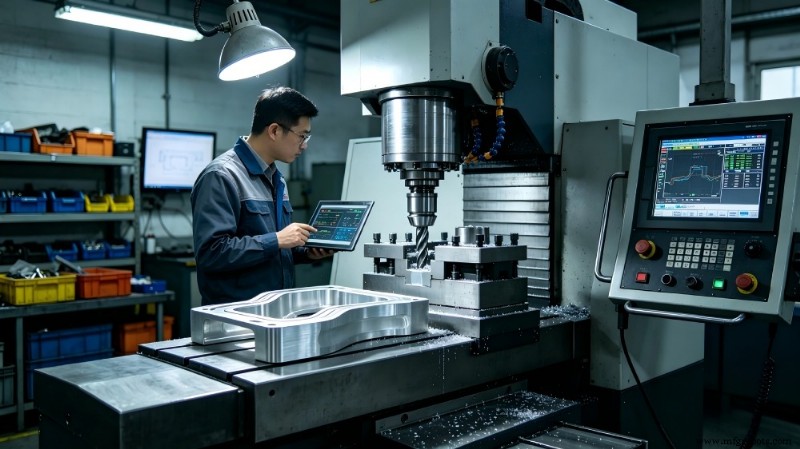
Mechanische Analyse van Deformatie in Aluminiumlegeringen
Drie primaire krachten drijven deformatie in dunwandig aluminium:
- Residuele spanningen geïntroduceerd tijdens walzen, afschrikken en rekken. Het verwijderen van materiaal tijdens CNC-bewerking verstoort het evenwicht, wat vervorming of wringing veroorzaakt naarmate het deel een nieuwe stabiele toestand zoekt.
- Snijkrachten worden problematisch bij het bewerken van hoog-aspect-ratio wanden. De lage stijfheid van dunne secties kan leiden tot afbuigingen die tolerantiegrenzen overschrijden, en regeneratieve ratel – zelfopwekkende trilling – produceert oppervlakte-onregelmatigheden en ondervoorziene wanddikte.
- Thermische uitrekking is significant voor aluminium. Hoge-snelheid frezen bij de afschuifzone genereert warmte; als de temperatuurstijging niet wordt afgevoerd, krimpt het deel eenmaal het afkoelt, wat de dimensionele nauwkeurigheid verder aantast.
Technische Vergelijking: Standaard vs. Geavanceerde Methodologieën
De overgang van 3-as naar een systematische, hoge-nauwkeurigheid 5-as workflow is essentieel. De tabel hieronder contrasteert conventionele praktijken met de 2026 luchtvaartproductiestandaard:
Technische Parameter | Standaard 3-as Proces | Hoge-Precisie 5-as Proces (2026 Standaard)
Werkstuk Opstelling | Conventionele Schroefspanning/Klemming | Nul-punt Spanning & Vacuüm Fixturing
Bewerkingsstrategie | Sequentieel Zijfrezen | Simultan Symmetrisch Frezen
Materiaal Spanning Beheer | Geen (Rauw Materiaal) | Cryogene Stabilisatie / Multi-stap Uitgloeiing
Snijsnelheid (Vc) | 180 m/min | 350 m/min (Hoge-Dynamische Siemens 840D SL)
Voedsnelheid (Fz) | 0,05 mm/tand | 0,12 mm/tand (AI-Geoptimaliseerde Belasting)
Tooling Interface | Standaard ER Spanhuelzen | Hydraulische Damping / Thermische Krimp Pas
Dimensionele Afwijking | 0,15 – 0,30 mm | < 0,008 mm
Oppervlakteafwerking (Ra) | 1,6 – 3,2 µm | < 0,4 µm (Direct-naar-Afwerking)
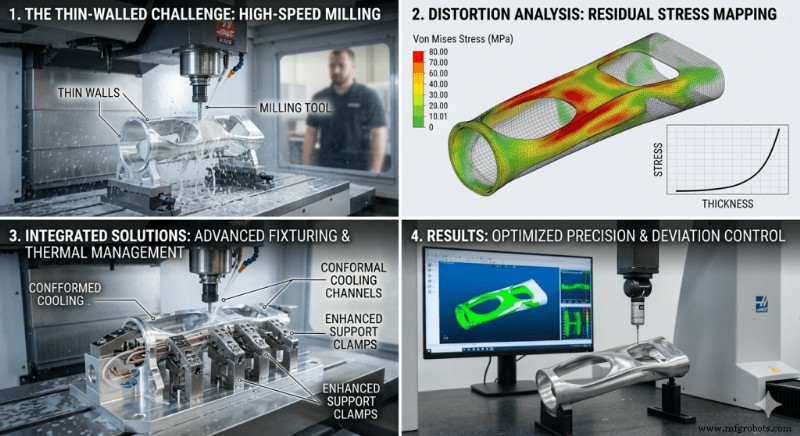
Kern Technologiepaden voor Hoog Aspect Ratio Bewerking
Het bereiken van sub-0,01 mm precisie hangt af van een trio van vergrendelde strategieën: geavanceerde snijtechnieken, snijtool-innovatie en AI-gedreven procescontrole.
1. Simultan Symmetrisch Frezen
Traditionele bewerking verwijdert materiaal van de ene wandkant vóór de andere, wat spanning concentreert op een enkel oppervlak en terugveer triggert. Symmetrisch frezen snijdt beide kanten in tandem (of afwisselend), balancerend krachten en houdt de wand stabiel gedurende de cyclus.
2. Dempingstechnologie en Tooling Geometrie
Rateldemping begint met de juiste tool. Variabele-helix, variabele-pitch frezen onderbreken de periodieke trillingsfrequentie die regeneratieve ratel in aluminium 6061 drijft. Gekoppeld met starre hydraulische dempers – schokdempers ingebouwd in de toolhouder – laten deze systemen diepere sneden toe zonder de oppervlakteafwerking te compromitteren.
3. AI-gedreven Predictieve Compensatie
Moderne FANUC of Siemens controlsystemen embedden AI-algoritmen die continu spindel- en basistemperaturen monitoren. De controller berekent thermische uitrekking on-the-fly en past tooloffsets aan, zodat de snijrand op target blijft ongeacht warmteopbouw.
Implementatie Checklist voor Procesoptimalisatie
- Materiaal Pre-behandeling: Cryogeen afkoelen van de legering naar –196 °C om microstructuur te stabiliseren en residuele spanningen te herdistribueren.
- Strategische Ruwbewerking: Uitvoeren van hoge-snelheid, ondiepe ruwpasses om bulk materiaal te verwijderen terwijl wandintegriteit behouden blijft. Reserveren van 0,3–0,5 mm toelage voor de finale pas.
- Spanningsverlichtingscycli: Voor kritische onderdelen, een uitgloeicyclus invoegen tussen ruw- en afwerking om een stabiele spanningstoestand te vergrendelen.
- Afwerk Omgeving: Finale passes uitvoeren in een ±1 °C klimaatkamer. Minimum Quantity Lubrication (MQL) prefereren over vloedcoolant om thermische schok aan kwetsbare wanden te vermijden.
- Inline Inspectie: Hoge-precisie tastkoppen op de machine monteren. Kritieke afmetingen direct na de laatste snede meten en tooloffsets auto-corrigeren voordat onklemmen.
Door over te schakelen van reactief naar proactief procesbeheer – snijkrachten balanceren, trillingen dempen en compenseren voor thermische effecten – kunnen ingenieurs betrouwbaar dunwandige aluminiumonderdelen leveren die voldoen aan of overschrijden de 0,01 mm tolerantie die geëist wordt door luchtvaarttoepassingen.
Gerelateerde Gidsen
Industriële technologie
- Fusion 360-ontwerp stroomlijnen: Associative Match verbindt vorm en parametrische bodies
- Hysteresis in Thyristoren: Hoe Positieve Feedback Latching Mogelijk Maakt
- Veerkrachtige Supply Chains Bouwen: Risicomanagement Taktieken Voor Kleine Fabrikanten
- 16 essentiële inzichten in het bladmetaalstansproces – Praktische gids
- Fabrieksefficiëntie & beveiliging verhogen met geavanceerde bewakingscamera's
- Amazon FBA ruimtelimieten managen: Een gids voor verkopers om te reageren
- Waarom RFID Riskant Is voor Militair Asset Tracking: 3 Belangrijke Tekortkomingen
- Vormingsprocessen Begrijpen: Types, Toepassingen & Voordelen
- Tablets vs. Slimme Brillen: Beste Apparaten voor het Bekijken van Werkinstructies
- Drie opkomende trends die de toekomst van rapid manufacturing vormgeven
- Elektrische Componenten Testen op Doorgang met een Multimeter