



Blisk Productie Beheersen met 5-as Draai-Frees Gecombineerde Bewerking
De blisk, een composiet van turbinenschaufels en schijf, is cruciaal voor moderne gasturbines en vliegtuimmotoren. De ingewikkelde geometrie en strikte dimensionele toleranties maken het een van de meest uitdagende componenten om te machineeren met conventionele methoden, wat resulteert in hoge afkeurpercentages, versnelde toolslijtage en duur productievertragingen.
5-as Draai-Frees Gecombineerde Bewerking combineert simultane 5-as bewerking geïntegreerde draai-frees mogelijkheden, wat fabrikanten in staat stelt de kernproblemen van dunwanddeformatie, materialenhardheid, interferentierisico's en cumulatieve klemfouten aan te pakken.
In dit artikel onderzoeken we de primaire obstakels in precisie blisk fabricatie, illustreren hoe 5-as CNC-technologie ze overwint, en presenteren een real-world case study van JTR Machine. Of u nu een luchtvaartingenieur of productiemanager bent, deze gids laat zien hoe u hoge-volume, ultra-precieze blisken efficiënt kunt produceren.
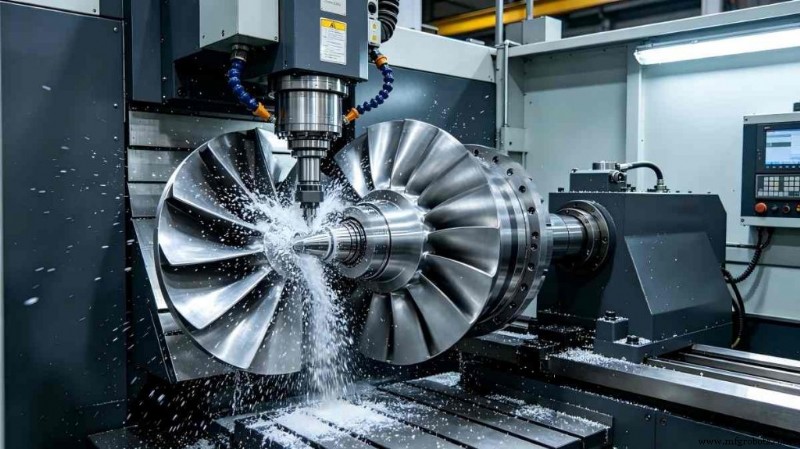
Wat is een Blisk & Waarom Het Belangrijk Is in de Luchtvaart
Een blisk (bladed disk) voegt turbinenschaufels en de schijf samen in een enkel onderdeel, wat conventionele dovetails of bouten elimineert. Deze integratie verlaagt gewicht, verbetert aerodynamische efficiëntie en verlaagt mechanische uitvalsrisico's – wat blisken essentieel maakt voor zowel burgerlijke als militaire motoren, helikopter aangedreven systemen en stroomopwekking gastturbines.
Naarmate motorprestatie-eisen groeien, escaldeert de behoefte aan precieze blisk componenten. Echter, de kenmerken die voordelen opleveren – gedraaide schaufels, smalle kanalen en ultra-dunne wanden – maken ze ook moeilijk te machineeren met standaardtools.
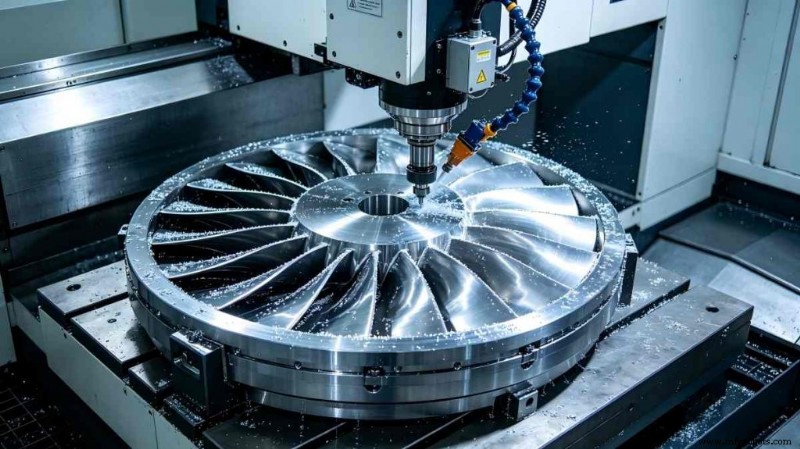
Voordat we oplossingen voorstellen, is het cruciaal om de vier hoofdpijnpunten in schaufel-schijf productie te begrijpen: structuur, materiaal, precisie en procesinefficiëntie.
1. Smalle Kanalen & Hoog Interferentierisico
Blisken hebben smalle passages tussen gedraaide schaufels. Tool botsingen zijn gangbaar, wat geavanceerde padplanning en een machine's RTCP (toolpunt-volgend) capaciteit vereist. Zonder 5-as controle kunnen toolhouders schaufeloppervlakken raken, wat schroot of schade produceert.
Interferentie tijdens bewerking is een leidende oorzaak van CNC-programma afwijzing. Precieze simulatie en botsingsvermijdingsstrategieën zijn dus verplicht.
2. Dunwanddeformatie
Schaufelwanden variëren typisch van 0,5 mm tot 2 mm. Onder snijkrachten buigen ze uit, ratelen en veren terug, wat afwerking en tolerantiecontrole aantast. Dunwanddeformatie is erg erger bij het werken met titaniumlegeringen of nikkel-gebaseerde superlegeringen, waar snijkrachten hoog zijn.
Ratelen degradeert niet alleen oppervlaktekwaliteit maar versnelt ook toolslijtage.
3. Moeilijk Te Snijden Materialen
Gangbare blisk materialen – nikkel-gebaseerde superlegeringen (Inconel 718, Waspaloy) en titaniumlegeringen (TC4, Ti6Al4V) – zijn uitzonderlijk sterk, hebben slechte thermische geleiding en genereren hoge snijtemperaturen. Dit leidt tot snelle toolslijtage, doorbranding en plakken.
Gespecialiseerde snijparameters, toolcoatings en thermisch beheer zijn vereist. In traditionele processen wordt toolslijtage een majeure kostendriver.
4. Ultra-Hoge Precisie Eisen
Typische schaufelprofiel toleranties zijn ±0,003 mm, terwijl oppervlakteruwheid onder Ra ≤ 0,8 µm moet blijven. Het bereiken van deze specificaties vereist continue, gladde toolingages – onmogelijk met 3-as machines of meerdere opstellingen.
Hoge-precisie bewerking test een machine's dynamische stabiliteit en controle.
5. Cumulatieve Fouten van Meerdere Klemmingen
Traditionele workflows omvatten vijf of meer klemmingen: draaien van het blank, frezen van de schaufel, boren, slijpen en polijsten. Elke herpositionering introduceert positioneringsfouten, wat de eindgeometrische tolerantie ondermijnt.
Zelfs met precisie fixtures, maken cumulatieve fouten tolerantiecontrole onbetrouwbaar wanneer onderdelen tussen machines bewegen.
6. Additionele Uitdagingen
- Tool trilling en ratelen van lang-hals tools in diep-cava bewerking
- Moeilijkheid hoeken en overgangsgebieden schoon te maken
- Grote thermische deformatie tijdens uitgebreide verwerking
Deze issues verklaren waarom conventionele methoden tekortschieten aan moderne luchtvaartbehoeftes. De industrie vereist een fundamentele verschuiving – 5-as Draai-Frees Gecombineerde Bewerking levert die verschuiving.
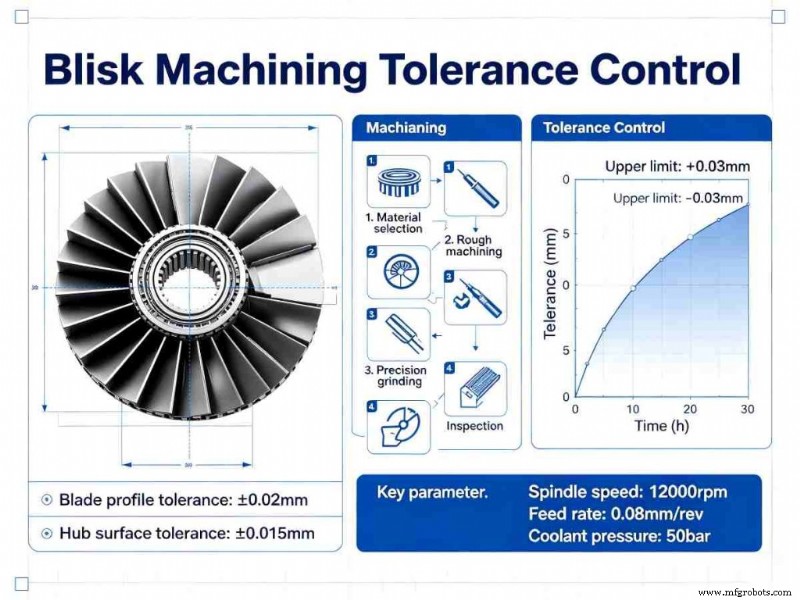
Hoe 5-as Draai-Frees Gecombineerde Bewerking Blisk Uitdagingen Oplost
5-as Draai-Frees Gecombineerde Bewerking smelt 5-as simultane bewerking met draai-frees technologie, waarbij elk pijnpunt wordt aangepakt met distincte voordelen.
1. Eenmalige Klemming Elimineert Cumulatieve Fouten
Door draaien, frezen, boren en andere operaties te integreren in één machine, wordt alle verwerking uitgevoerd met een enkele klemming. Dit verwijdert positioneringsfouten inherent in meerdere opstellingen, wat consistente nauwkeurigheid garandeert.
2. 5-as Koppeling Overwint Interferentie & Complexe Geometrie
Dubbele A/B rotatieassen gecombineerd met RTCP laten de tool vrij kantelen en roteren, wat toegang geeft tot smalle kanalen en complexe gekromde oppervlakken zonder botsing. Goede CAM programmering automatiseert interferentievermijding.
3. Precisiecontrole Voldoet aan Ultra-Hoge Toleranties
Moderne centra hebben volledig-gesloten-lus roosterlijnen en AI-gedreven thermische compensatie. Real-time aanpassing voor thermische drift en toolslijtage garandeert profieltolerantie ±0,003 mm en oppervlakteruwheid Ra ≤ 0,8 µm, zelfs in niet-temperatuurgecontroleerde winkels.
4. Geoptimaliseerde Snijden Vermindert Toolslijtage & Deformatie
Aangepaste snijparameters en toolpadstrategieën – zoals trochoidale ruwbewerking en constant chip-load afwerking – minimaliseren snijkrachten en temperatuur. Droge of micro-smering beschermt tooling verder en vermindert dunwanddeformatie.
5. Efficiëntiewinst & Kostenreductie
Vergeleken met traditionele methoden, dalen cycletijden met 60% of meer. Minder machines, minder handling en hogere first-pass opbrengst vertalen naar lagere per-onderdeel kosten en maken economisch haalbare massa productie mogelijk.
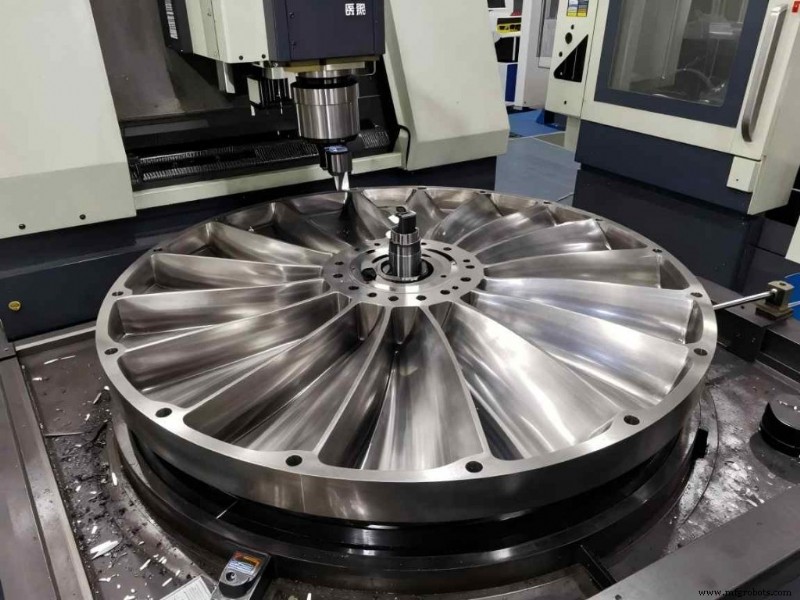
Case Study: JTR Machine's 5-as Draai-Frees Oplossing voor Titaniumlegering Blisk Productie
JTR Machine's 5-as draai-frees centrum demonstreert de praktische voordelen van deze technologie.
Project Achtergrond
Een inheemse luchtvaartmotorfabrikant moest titaniumlegering blisken in massa produceren (Φ 320 mm, 12 schaufels). Eisen omvatten profieltolerantie ≤ ±0,003 mm, oppervlakteruwheid Ra ≤ 0,6 µm, en een partij van 120 stukken per jaar. De traditionele 3-as plus draaien workflow betrof vijf klemmingen, wat lage efficiëntie, cumulatieve fouten en gemiste levertermijnen veroorzaakte.
Oplossingsoverzicht
JTR Machine implementeerde zijn 5-as draai-frees centrum uitgerust met A/B dubbele rotatieassen, gesloten-lus roosterlijnen en AI thermische compensatie. Een hydraulische fixture bood eenmalige klemming met binnenste gat positionering.
Processtroom:
- Ruwbewerking: Draaien van buitenste cirkel en eindvlak, gevolgd door ruwfrezen van schaufelkanalen met hoge-prestatie carbide tools.
- Afwerking: 5-as koppeling frezen van het complete schaufelprofiel, inclusief wortel-fillet hoek schoonmaken met gespecialiseerde lollipop frezen.
- Auxiliere verwerking: C-as indexeren om radiale koelgaten en secundaire kenmerken te frezen.
Toolpad- en parameteroptimalisatie gericht op titaniumlegering, met trochoidale ruwbewerking en constant chip-load afwerking om ratelen te elimineren. Het gehele proces liep 24 uur continu zonder toezicht.
Resultaten
- Nauwkeurigheid: Schaufelprofiel tolerantie ±0,0025 mm, oppervlakteruwheid Ra ≤ 0,6 µm, gaatpositie tolerantie ±0,003 mm – allemaal de klantspecificaties overschrijdend.
- Efficiëntie: Cyceltijd verminderd van 72 uur per stuk naar 22 uur – een 227% verbetering.
- Kosten & Kwaliteit: Per-stuk kosten gedaald 35%; partijkwalificatiescore bereikte 99,5%, wat de jaartarget levering ondersteunde.
Klantfeedback
"JTR's 5-as draai-frees gecombineerde bewerking loste onze blisk uitdagingen op, leverende precisie en snelheid, en werd onze vertrouwde lange-termijn partner."
Waarom Kiezen Voor JTR Machine Voor 5-as Draai-Frees Blisk Bewerking?
1. Bewezen Technische Expertise
Met meer dan 70 precisie CNC eenheden, inclusief een vloot geavanceerde 5-as draai-frees centra, brengt JTR Machine decennia institutionele kennis naar complexe blisk geometrieën.
2. Strenge Kwaliteitsborging
Compliance met ISO 9001:2008, TS 16949 en IATF standaarden onderbouwt elk proces. Inspectie gebruikt Hexagon CMM's, optische projectoren en oppervlakteruwheid testers om te garanderen dat onderdelen voldoen aan of overschrijden tekeningsspecificaties.
3. Op Maat Gemaakte Oplossingen
Geen twee blisken zijn identiek. JTR biedt op maat gemaakte 5-as draai-frees oplossingen aangepast aan elke klant's materiaal, precisie en volume eisen.
4. Snelle Levering & 24/7 Ondersteuning
Snelle offertes, same-day levering en rond-de-klok consulting verminderen downtime en versnellen time-to-market.
FAQs
V1: Welke materialen kan JTR Machine verwerken met 5-as draai-frees technologie?
A: Titaniumlegeringen (TC4, Ti6Al4V), nikkel-gebaseerde superlegeringen (Inconel 718, Waspaloy), roestvrij staal en aluminiumlegeringen worden allemaal ondersteund.
V2: Wat is de typische cyceltijd voor een enkele blisk?
A: Het varieert met grootte en complexiteit. Voor de Φ 320 mm titaniumlegering blisk in onze case study was de cyclus 22 uur – 60% sneller dan traditionele methoden. Neem contact op met uw CAD voor een op maat gemaakte schatting.
V3: Voldoet JTR aan ultra-hoge precisie luchtvaartstandaarden?
A: Ja. Onze centra bereiken profieltolerantie ±0,003 mm en oppervlakteruwheid Ra ≤ 0,8 µm, volledig compliant met luchtvaartspecificaties.
V4: Wat is JTR's partijkwalificatiescore voor blisk productie?
A: Consistent 99,5% of hoger, dankzij strenge procescontrole en in-proces inspectie.
Gerelateerde Gidsen
Industriële technologie
- Guhring RT100XF: De ultieme hardmetaal boor voor zware metaalbewerking
- Webinar: EV-productie versnellen met geavanceerde additieve productie
- Vermijd deze 6 veelvoorkomende fabricage offertevalkuilen
- AI: Voordelen, risico's en industriële impact
- Bedrijfsgroei boosten met een slimme netwerkstrategie
- 6 Essentiële Tips voor Hogekwaliteit Custom PCB-printing
- 3-, 4-, 5- en 6-As CNC-Bewerking Begrijpen: Complete Gids
- Januari 2017 Productie-industrie Werkgelegenheidsupdate
- MDF snijden met CNC-routers: een 3-stappen handleiding voor perfecte resultaten
- Lasersnijden: De ideale keuze voor plaatmetaalfabricage
- ERP-implementatie beheersen: Sleutelfactoren & gangbare vallen – Sessie 3