



Adaptieve Bewerking voor Ti6Al4V Implantaten: Ratelen Elimineren en Kwaliteit Verbeteren
Het produceren van titanium implantaten die voldoen aan medische standaarden, met name Ti6Al4V implantaten, is een uitdagende taak voor CNC-faciliteiten. De eigenschappen van titanium, zoals slechte warmteleiding en hoge chemische activiteit, maken het moeilijk om procesparameters precies te monitoren. Traditionele processen hebben zich zwaar gelehnd op lage snijsnelheid en constante voeding, wat langere bewerkingstijd en hogere toolslijtage veroorzaakt. Adaptieve bewerking technologie biedt een effectief middel om deze problemen te overwinnen door dynamische controle van het productieproces.
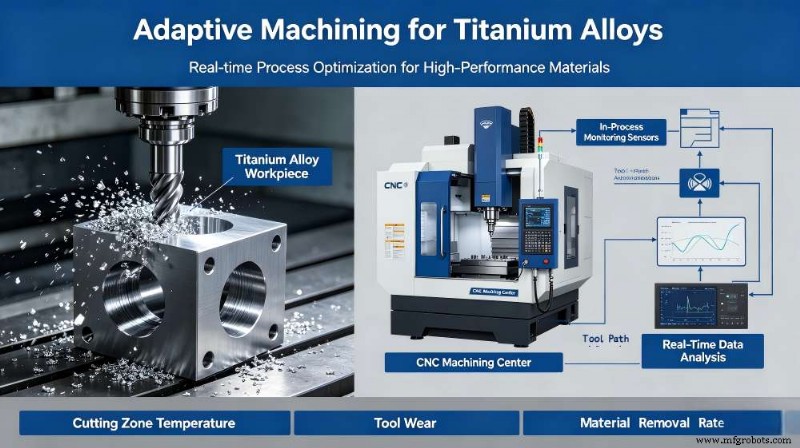
Technische Uitdagingen in Titanium Implantaat Productie
Orthopedische implantaten zoals heupgewrichten, wervelkroon kooien, etc. moeten strikt geproduceerd worden in overeenstemming met ISO 13485 standaarden. De primaire technische foutpunt voor de CNC frezen van titanium is de regeneratieve ratel. Ratelen is het resultaat van de snijtool trilling die wordt versterkt door de werkstuktrilling. Deze instabiliteit resulteert in slechte oppervlakteafwerking, dimensionele onnauwkeurigheid en mogelijke structurele vermoeiding van het eindimplantaat.
De instelling van adaptieve bewerking voor titaniumlegeringen moet rekening houden met het factor materiaalverharding. Titanium verhardt lokaal wanneer het aan extreme hitte wordt blootgesteld. Als de snijkracht niet constant is, neemt de hardheid van het materiaaloppervlak toe, wat op zijn beurt de degradatie van de tool versnelt. Om mogelijke negatieve effecten van deze risico's te vermijden, gebruiken adaptieve bewerkingssystemen een gesloten-lus controle architectuur die de snijvoorwaarden dynamisch wijzigt om binnen het stabiele werkgebied van de werktuigmachine te blijven.
Hoe AI-gedreven Rateldemping Werkt
De implementatie van AI-gedreven rateldemping in CNC omgevingen steunt op de acquisitie en verwerking van hoge-frequentie data. De architectuur bestaat uit drie duidelijke lagen: signaalacquisitie, dataverwerking en controlleruitvoering.
De signaalacquisitielaag gebruikt piezo-elektrische accelerometers bevestigd aan de spindelbehuizing of het werkstukfixture om trillingsdata te verzamelen met bemonsteringssnelheden boven 50 kHz. De data wordt naar een edge computing module gestuurd voor analyse. De verwerkingslaag gebruikt machine learning algoritmen, name herhalende neurale netwerken (RNNs) of long short-term memory (LSTM) modellen, om het frequentiespectrum van het snijproces te analyseren.
Deze algoritmen identificeren het opduiken van harmonische frequenties geassocieerd met ratelen voordat ze resulteren in oppervlaktedefecten. Wanneer het een afwijking detecteert, voert de adaptieve bewerkingscontroller een commando uit om de spindelsnelheid of voedsnelheid binnen milliseconden te wijzigen. Deze wijziging verplaatst het snijden naar een ander deel van het stabiliteitslobediagram en dempt zo de trilling. Door AI-gedreven rateldemping in CNC operaties te benutten, kunnen fabricanten opereren bij hogere materiaalverwijderingssnelheden (MRR) zonder in te boeten op de dimensionele integriteit die vereist is voor medische implantaten.
Toepassing van Real-time Monitoring in 5-as Frezen
Medische implantaten zijn vaak zeer complex van vorm en vereisen 5-as bewerking. Deze onderdelen hebben vaak dunwandige secties die vatbaar zijn voor afbuiging. Real-time trillingsmonitoring in 5-as frezen is belangrijk voor dergelijke toepassingen om te waarborgen dat geometrische toleranties worden gehandhaafd.
De contact tussen de snijtool en het werkstuk in 5-as operaties is niet-lineair. De dynamische stijfheid van het systeem is niet constant door de continue verandering van de toolingageshoek met de beweging van de assen. Dit wordt opgelost door adaptieve bewerking door de live machinedata te koppelen met de digitale tweeling van het werkstuk. Het systeem voorspelt de stijfheid van het werkstuk in het contactpunt met de rotatie van de assen.
Als de trillingsamplitude de drempel overschrijdt gedefinieerd voor het specifieke medische materiaal, past het systeem automatisch de voeding per tand aan. Dergelijke mogelijkheid is belangrijk vanwege onderdelen die verschillend zijn voor elk individu, zoals op maat gemaakte schedelplaten of kaakimplantaten, waar de geometrie verschilt van het ene onderdeel naar het andere. Continue monitoring van trilling tijdens 5-as frezen maakt het mogelijk om een constante belasting gedurende het hele freesproces te handhaven.
Zakelijk Impact en Digitale Tweeling Integratie
De adoptie van adaptieve bewerkingstechnologieën levert meetbare verbeteringen in productie-efficiëntie en kwaliteitscompliance. Het primaire doel is het verminderen van schrootpercentages in medische implantaten via digitale tweeling synchronisatie.
Door het bewerkingsproces te simuleren in een virtuele ruimte vóór daadwerkelijke bewerking, detecteren ingenieurs mogelijke botsingspunten en zones van extreme trillingen. In de praktijk wordt de informatie gegenereerd door het adaptieve bewerkingsproces in real-time gebruikt om de digitale te verbeteren, wat een feedbacklus creëert tussen proces en technologie.
Voor bedrijven die medische hulpmiddelen produceren, maakt de integratie compliance mogelijk met FDA en andere regulaties traceerbaarheids- en procesvalidatie richtlijnen. Wat betreft het minimaliseren van schrootpercentage bij het bewerken van medische implantaten met digitale tweelingen, creëert het proces een registratie van alle bewerkingsparameters die voor elk individueel implantaat worden gebruikt. Dergelijke informatie wordt bewijs dat een individueel implantaat is geproduceerd onder stabiele bewerkingsparameters. Daarom wordt post-proces inspectie geminimaliseerd omdat procescontrole data voldoende informatie over kwaliteit verschaft.
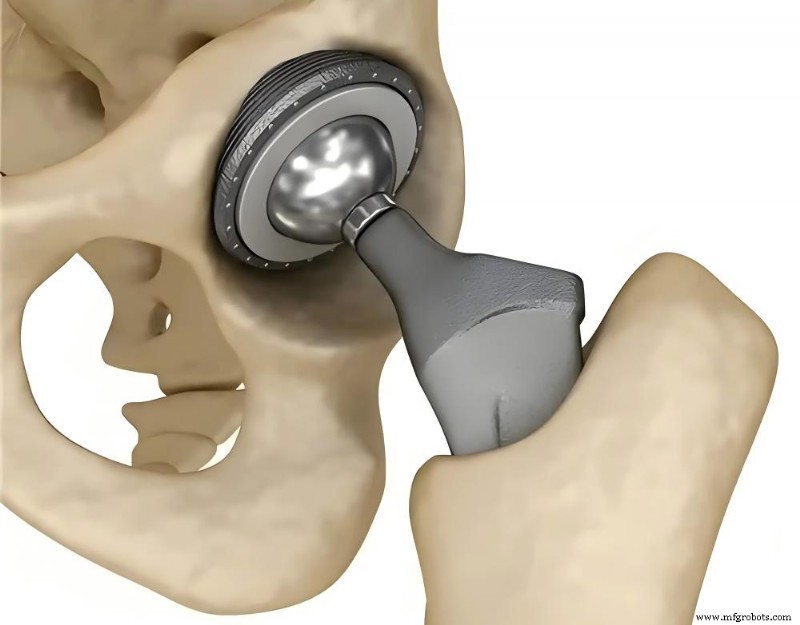
Implementatie voor Regulatory Compliance
Om het systeem effectief te integreren, is het nodig om te voldoen aan de productietechnologiestandaarden alsook de regulatorische compliance eisen. Het werk moet de software en hardware componenten valideren die gebruikt worden in adaptieve bewerking.
De validatieproces omvat het uitvoeren van een Failure Mode and Effects Analysis (FMEA) op het adaptieve controlsysteem. Als het systeem faalt, moet het terugvallen op een veilige staat (bijv. de machine stoppen of terugkeren naar conservatieve, handmatige parameters) om de productie van non-conforme implantaten te voorkomen. Verder vervangt de implementatie van adaptieve bewerking niet de eis voor standaard kwaliteitsmanagementsystemen; het biedt eerder additionele datapunten die het bestaande QMS versterken. De technische documentatie voor de beslissingslogica van het systeem moet beschikbaar zijn voor audit doeleinden om de reproduceerbaarheid van het productieproces te waarborgen.
Concluderend, adaptieve bewerking is een effectieve benadering voor het produceren van titanium implantaten door automatisering in procescontrole te implementeren. Het gebruik van kunstmatige intelligentie voor ratelcontrole, trillingsanalyse en digitale tweelingen maakt het mogelijk om dimensionele stabiliteit en structurele betrouwbaarheid te handhaven.
FAQs
V1: Hoe detecteert adaptieve bewerking ratelen in real-time?
A1: In adaptieve bewerking worden piezo-elektrische accelerometers en akoestische emissiesensoren gebruikt om trilling en stroomverbruik in real-time te verzamelen. Deze informatie wordt geanalyseerd door een AI-model dat het live signaal van de snede vergelijkt met stabiliteitslobediagrammen om toekomstige regeneratieve ratel op millisecondenschaal te voorspellen.
V2: Waarom is adaptieve bewerking essentieel voor medische titanium implantaten?
A2: De titaniumlegering Ti6Al4V wordt gekenmerkt door lage thermische geleiding en non-uniforme elasticiteit, wat resulteert in trillingen tijdens bewerking, aangeduid als ratelen. Adaptieve bewerking is specifiek ontworpen om de materiaaleigenschappen van titanium te hanteren door de snelheid en voeding te variëren zodat stabiele condities worden gehandhaafd.
V3: Helpt adaptieve bewerking met regulatory compliance?
A3: Ja. Adaptieve bewerkingsapparatuur kan de procesparameters gedurende het productieproces in automatische modus bijhouden. Een dergelijke functie levert een compleet dossier van elk geproduceerd stuk, wat compliance vergemakkelijkt met de strikte traceerbaarheidsrichtlijnen vereist door FDA en EMA reguleringen van 2026.
Gerelateerde Gidsen
Industriële technologie
- Complexe GDS Poortdefinities en Verbindingen in IEC Programmeren Beheersen
- Maximaliseer uw organisatievoordeel: data omzetten in strategische inzichten
- Professionele gids voor het installeren van eénfasige huishoudelijke bedrading (NEC- en IEC-normen)
- Navigeren in grondstofprijsvolatiliteit: Strategieën voor stabiliteit en winstgevendheid
- Hoe Ongeplande Werkorders Centrifugale Pompdefecten Kunnen Oorzaken
- Staal: De ruggengraat van hernieuwbare energie-infrastructuur
- Uitgebreide Review van de Intermec SR61 Rugged HD/DPM Handheld Scanner
- Expert Gids voor Monstercilinder Onderhoud: Belangrijkste FAQ's & Best Practices
- Betrouwbare Webserver Hosten op Raspberry Pi – Stap-voor-Stap Handleiding
- EDM Carbide Bewerking Boosten: Superieure Slijtvastheid met Koper-Wolfram Elektrodes
- Philadelphias rol in de $1 biljoen ruimtevaarteconomie: Een strategisch blauwdruk