



12 Ontwerpvalkuilen Om Te Vermijden Voor Betrouwbare Injectiegiet Succes
Meestal willen we schrijven over beste ontwerppraktijken om te helpen garanderen dat uw onderdelen perfect zijn. In de geest van al dingen spookachtig en Halloween-achtig, laten we enkele dienstspecifieke tips over "wat niet te doen" bespreken om uitbundig slechte onderdelen te vermijden. Met honderdduizenden onderdelen per jaar geproduceerd, hebben we er een paar gezien die ons een schudding gaven! Hier is wat te vermijden.
Injectiegiet Misslagen
Het Dik Opleggen
Wanddikte is een belangrijke overweging voor gegoten onderdelen. Wanden die te dik zijn, zijn gevoelig voor inzakken, vervorming en interne gaten (luchtpockets). Geen nood, we hebben u gedekt. Het volgen van onze wanddichterichtlijnen helpt deze problemen te vermijden. Let op: Houd er rekening mee, dit is slechts een algemene regel omdat niet alle onderdelen wanddiktes aan de hoge en lage uiteinden hebben die op het diagram worden aangegeven.
| HARS | INCHES |
|---|---|
| ABS | 0.045 - 0.140 |
| Acetaal | 0.030 - 0.120 |
| Acryl | 0.025 - 0.500 |
| Vloeibare Kristal Polymer | 0.030 - 0.120 |
| Langvezel versterkte kunststoffen | 0.075 - 1.000 |
| Nylon | 0.030 - 0.115 |
| Polycarbonaat | 0.040 - 0.150 |
| Polyester | 0.025 - 0.125 |
| Polyethyleen | 0.030 - 0.200 |
| Polypropyleen Sulfide | 0.020 - 0.180 |
| Polypropyleen | 0.025 - 0.150 |
| Polystyreen | 0.035 - 0.150 |
| Polyurethaan | 0.080 - 0.750 |
Niet Implementeren Van Uittrekking en Radialen
Uittrekking en radialen zijn vitaal voor een goed ontworpen injectiegegoten onderdeel. Uittrekking helpt een onderdeel los te laten van een vorm met minder wrijving op het oppervlak van het onderdeel aangezien het materiaal op de vormkern krimpt. Beperkte uittrekking vereist een excessieve hoeveelheid druk op het uiteindesysteem. Dat kan onderdelen beschadigen en mogelijk de vorm. Een goede duimregel is om 1 graad uittrekking per 1 inch (25,4mm) kaviteitsdiepte toe te passen, maar dat kan nog steeds niet genoeg zijn afhankelijk van het geselecteerde materiaal en de mogelijkheden van de vorm. Controleer altijd met ons ontwerptteam om te garanderen dat de uittrekking die u voor uw onderdeel plant voldoende is.
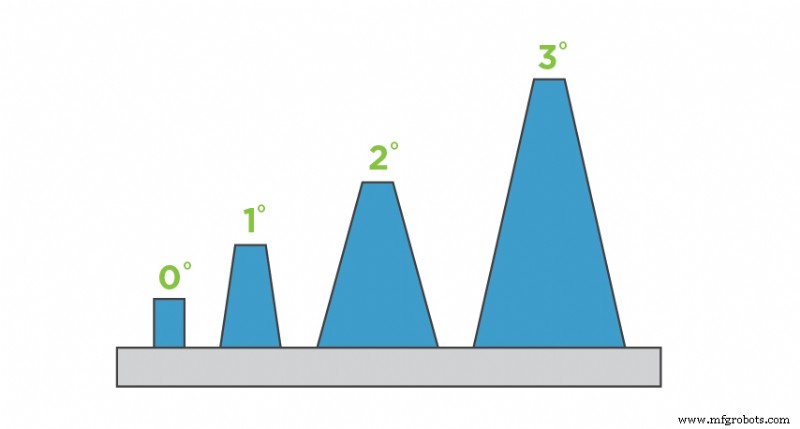
Uittrekking helpt een onderdeel loslaten van een vorm. Verschillende graden van uittrekking geïllustreerd hier.
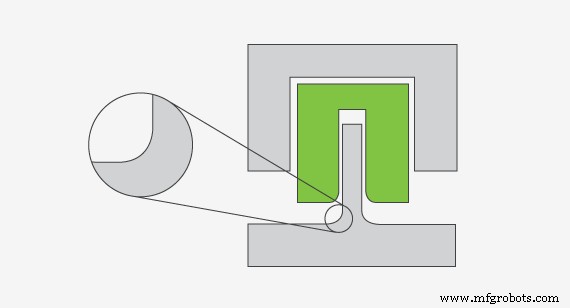
Scherpe hoeken hebben hoge spanningsconcentratie en kunststofstroom wordt gehinderd. In tegenstelling, afgeronde hoeken hebben verminderde spanningsconcentratie en kunststofstroom wordt verbeterd.
Radialen aan de andere kant, zijn geen noodzaak voor injectiegieten maar zouden op uw onderdeel toegepast moeten worden — het elimineren van scherpe hoeken op uw onderdeel zal de materiaalstroom verbeteren alsook de integriteit van het onderdeel. De hars die de kaviteit vult, stroomt beter om afgeronde hoeken. Kunststofhars wil een pad van minste weerstand nemen om spanning op het materiaal en de vorm te minimaliseren. Het inbouwen van radialen helpt ook bij onderdeeluitwerping en verlaagt de kans dat het onderdeel vervormt of breekt wanneer het uit de vorm gehaald wordt.
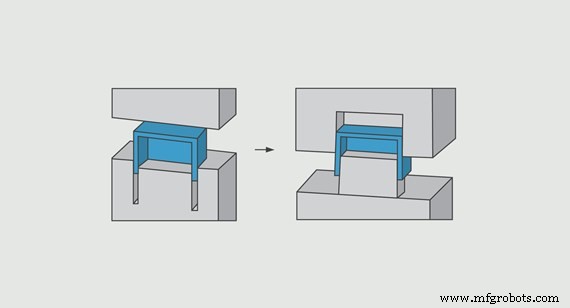
Diep-Rib Benadering: Doos ontworpen met wanden als ribben. Hogere kosten om te machine en te polijsten kaviteit. Kern-Kaviteit Benadering: Doos ontworpen door kern-kaviteit methode. Kan features bereiken met grotere, snellere snijder. Makkelijker en sneller te polijsten.
Niet Uithollen of Ribben
De kern en kaviteit worden vaak aangeduid als de A en B kanten (boven- en onderhelften) van een vorm. Een kern-kaviteit benadering tot onderdeelontwerp kan productietijd en geld besparen en de algehele onderdelen cosmetica verbeteren. Deze ontwerptechniek vereist dat de buiten- en binnenwanden gedraft worden zodat ze parallel aan elkaar zijn. Deze methode houdt consistente wanddikte, behoudt onderdeelintegriteit, verbetert sterkte en vormbaarheid, en verlaagt algehele productiekosten.
3D-Print Gevaren
Veel 3D-printfouten zijn specifiek voor het productieproces. Onze additieve processen verschillen van elkaar en komen met unieke overwegingen. Hier zijn drie printproblemen om te proberen te vermijden.
Niet Een Hoog-Resolutie STL-bestand Uploaden
In sommige gevallen ontvangen we STL-bestanden die lage resolutie hebben, wat kan resulteren in grove facettering (oppervlakken als edelstenen). Terwijl een lage-resolutie bestand niet voorkomt dat we het onderdeel produceren, kan het de esthetiek beïnvloeden. Meeste CAD-modelleringssoftware stelt u in staat de resolutie in uw exporteerinstellingen aan te passen. Wij adviseren dat u ervoor zorgt dat uw STL's hoge resolutie hebben, maar niet zo groot dat ze niet geüpload of gemanipuleerd kunnen worden, ongeveer 100MB of minder. Een andere optie is om een STP/STEP-bestand in te dienen dat we aan STL kunnen converteren aan onze kant.
Naast STL-bestanden, accepteren we native SolidWorks (.sldprt) of ProE (.prt) bestanden alsook solide 3D CAD-modellen van andere CAD-systemen uitgevoerd in IGES (.igs), STEP (.stp), ACIS (.sat) of Parasolid (.x_t of .x_b) formaat.
Niet Ontwijken Van Krimp Met SLS en MJF
Differentiele krimp kan optreden wanneer een onderdeel een ongelijke verdeling van materiaal heeft. Wanneer één kant van een onderdeel veel dikker is vergeleken met de rest ervan, koelt het op verschillende snelheden af. De dikkere delen koelen op langzamere snelheden dan dunne plekken, wat kan resulteren in krimp. Als een dikke feature op het onderdeel vereist is, adviseren wij het uithollen van de feature tot een schil van ongeveer 0,100 inch (2,54mm) tot 0,125 inch (3,175mm). Indien mogelijk, match de algehele dikte van uw onderdeel met de schildikte van de grote feature.
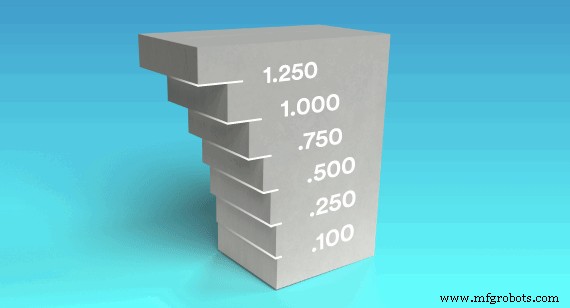
Bij ontwerpen voor DMLS, wees voorzichtig met overhangs — abrupte veranderingen in de geometrie van een onderdeel. Zoals in dit voorbeeld te zien, als de volgende laag groter is dan de vorige laag, zal het een overhang creëren.
Niet Vermijden Van Grote Overhangs In Metaal 3D-Gepprinte Onderdelen
Verschillend van zelf-ondersteunende hoeken die een gladde helling aan een ontwerp bieden, zijn overhangs abrupte veranderingen in de geometrie van een onderdeel. DMLS/metaal 3D-printen is pretty beperkt in zijn ondersteuning van overhangs vergeleken met andere 3D-printtechnologieën zoals stereolithografie en selectieve lasersintering. Bij het ontwerpen van overhangs is het verstandig om de grenzen niet te pushen omdat grote overhangs kunnen leiden tot reductie in de detail van een onderdeel en erger, leiden tot de hele build crashen. Bekijk deze ontwerptip over metaal 3D-geprinte onderdelen, die meer begeleiding biedt over hoe DMLS complexe, duurzame, lichte metalen onderdelen kan creëren.
CNC-bewerkingsfouten
Niet Vermijden Van Kenmerken Die Onnodige Bewerking Vereisen
Een frequente fout is het ontwerpen van een onderdeel met gebieden die geen machine snijden nodig hebben. Zulke onnodige bewerking voegt toe aan de looptijd van uw onderdeel — looptijd die een sleutelaandrijver is van uw uiteindelijke productiekosten. Overweeg dit voorbeeld, waarin het ontwerp een kritieke circulaire geometrie specificeren die nodig is voor de toepassing van het onderdeel (zie linkerafbeelding in afbeelding rechts). Het roept op om de vierkante gaten/kenmerken in het midden te machine en dan het omringende materiaal weg te snijden om het afgeronde onderdeel te onthullen. Die benadering voegt echter significante looptijd toe om het overige materiaal weg te machine.
In een eenvoudiger ontwerp (zie rechterafbeelding rechts), snijt de machine simpelweg het onderdeel uit het blok, wat de behoefte aan extra, verspillende bewerking van overbodig materiaal elimineert. De ontwerpwijziging in dit voorbeeld snijdt de machinelooptijd bijna in half. Houd uw ontwerp simpel om extra looptijd, nutteloze bewerking — en toegevoegde kosten te vermijden.
Hoge, Dunne Muren In Uw Ontwerp Opnemen
Snijgereedschappen die in CNC-machines gebruikt worden, buigen of buigen lichtjes bij bewerkingskrachten, alsook het materiaal dat gesneden wordt. Dit kan resulteren in problemen zoals een ongewenste geribbelde oppervlakte en moeilijkheden bij het halen van onderdeeltoleranties. Ook kan de muur kappen, buigen of breken. Hoe hoger uw muur — ons maximum is 2 inch (51mm) — hoe dikker het moet zijn om de rigiditeit van het materiaal te vergroten. Een goede duimregel voor muren is een breedte-naar-hoogte verhouding van 3:1. Het toevoegen van wat uittrekking aan een muur zodat het afneemt in plaats van verticaal te staan, kan het machineren ervan makkelijker maken en minder overblijvend materiaal laten.
Kleine Of Verhoogde Tekst Toevoegen
Uw componenten kunnen een gefreesde deelnummer, beschrijvingen of een bedrijfslogo vereisen. Het toevoegen van tekst voegt ook kosten toe. En hoe kleiner de tekst, hoe hoger de kosten. Dat komt omdat de heel kleine frezen die de tekst snijden, op een relatief langzamere snelheid werken, wat de looptijd op uw onderdeel verhoogt en daarmee uw uiteindelijke kosten. Aan de andere kant, het snijden van grotere tekst gaat significant sneller als uw onderdeel het kan accommoderen, wat uw kosten verlaagt. Pro-tip: Als mogelijk, kies voor ingevijlde tekst in plaats van verhoogde tekst.
Bladmetaal Ellendes
Kenmerken Te Dicht Bij Buiglijnen Plaatsen
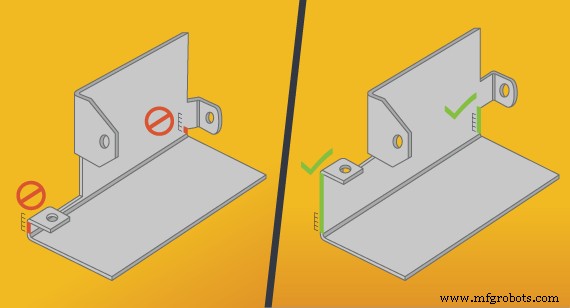
Wees ervan bewust waar u gaten, tabbladen en andere kenmerken plaatst en zorg ervoor dat ze niet te dicht bij een buiging geplaatst zijn, zoals in dit voorbeeld te zien.
Een snelle manier om moeilijkheden tijdens de productie te creëren is om gaten, tabbladen of andere kenmerken te dicht bij een buiging te plaatsen. Dus, hoe dicht kunt u komen? Volg gewoon de 4T-regel. Houd alle kenmerken ten minste 4x materiaaldikte verwijderd van buiglijnen. Dus, als uw ontwerp ons vertelt om 0,050 inch (1,27mm) koper te gebruiken, geef uw kenmerk ten minste 0,200 inch (5,08mm) vrijruimte. Als u dat niet doet, zal het onderdeel onhandig vervormen in de persbrem, en niemand wil dat.
Loodrechte Bladmetaalhoeken Ontwerpen
Wanneer u bladmetaal in een persbrem buigt, vormt het geen perfecte 90-graden hoek. In plaats daarvan, omdat het gereedschap een afgeronde tip heeft, zal het een straal aan de buiging toevoegen. Als u de lengte van dat gebogen gebied meet en het door twee deelt, krijgt u de buigstraal, een cijfer gedefinieerd door het gereedschap dat het maakte.
De meest voorkomende interne buigstraal (en onze standaard) is 0,030 inch (0,762mm). Een belangrijke overweging om te onthouden is dat de externe buigstraal — die gevormd wordt op de matricekant van de persbrem gereedschapset — gelijk is aan de materiaaldikte plus de interne buigstraal. Sommige ontwerpers willen fancy zijn en verschillende radialen voor elke buiging in een onderdeel creëren, maar als kosten snijden top-of-mind is, kies om dezelfde straal voor alle buigingen te gebruiken.
Hardware Specificaties Niet Opnemen
Onthoud altijd om uw fabrikant te laten weten wat voor hardware u wilt gebruiken door de details in uw top-niveau assembleerinformatie op te nemen. Bijvoorbeeld, zeg dat u een zelf-klinchmoer wilt opnemen. Zorg ervoor dat u dit in uw ontwerpbestand specificeren om ervoor te zorgen dat u wat u wilt krijgt geplaatst op de locatie van het onderdeel waar u het verwacht. Deze 12 "wat niet te doen" tips in acht nemen is een geweldige plek om te beginnen, maar zoals u het productieproces begint, werk met onze getalenteerde toepassingsingenieurs om te adviseren over onderdeelontwerp. Ze zijn er elke stap van de weg om ervoor te zorgen dat uw onderdelen foutloos uitkomen, ongeacht welk productieproces u kiest.
Industriële technologie
- Wanneer Een Reparatie Geen Echte Reparatie Is: Echte Reparaties Herkennen
- 5 productiepraktijken die voor 2025 zullen verdwijnen
- De Permanente Opkomst van PBM: Voordelen voor Veiligheid en de Economie
- Tekort aan Chassiswielen: Hoe Gebrek aan Mobiliteit Mondiale Supply Chains in de Knoop Drukt
- 5 Expert Tips om Buisspanning te Voorkomen en Dure Schade te Vermijden
- Geavanceerde PCB-oplossingen voor Luchtvaart- en Militaire Toepassingen
- Snelle Toolhouder Oplossingen Elimineren: Workflows Optimaliseren Voor Betrouwbare Bewerking
- AI Is Meer Dan Een App – Het Is Een Krachtige Methodologie voor Zakelijk Succes
- Drie Sleutelstrategieën om Werknemersveiligheid in Industriële Omgevingen te Versterken
- Wanneer uw machinekoelvloeistof slecht wordt: gids voor veilige verwijdering en afvalverwerking
- 8 Essentiële Inzichten Over ISO 9000 voor Kwaliteitsmanagement Succes