



Eenheid 6: Geavanceerde Draaibank Draadsnijden – Precisie Technieken & Berekeningen
DOELSTELLING
Na afloop van deze eenheid zou u in staat moeten zijn om:
- De invoediepte te bepalen.
- Te beschrijven hoe een correcte draad gesneden wordt.
- Uitleggen hoe de stapping, diepte, minderdiameter, breedte van vlak te berekenen.
- Te beschrijven hoe de correcte RPM in te stellen.
- Te beschrijven hoe de correcte snelhakkeerkast in te stellen.
- Te beschrijven hoe de correcte samengestelde steun in te stellen.
- Te beschrijven hoe het correcte snijgereedschap in te stellen.
- Te beschrijven hoe zowel samengestelde als dwarsvoeding op beide wijzers op nul te zetten.
- De draadsnijoperatie te beschrijven.
- Het uitboren te beschrijven.
- Te beschrijven hoe een snijgereedschap te slijpen.
Draaibank Draadsnijden
Draadsnijden op de draaibank is een proces dat een helicale rib van uniforme doorsnede op het werkstuk produceert. Dit wordt uitgevoerd door opeenvolgende sneden te nemen met een draadsnijgereedschap dezelfde vorm als de vereiste draadvorm.
Oefenoefening:
- Voor deze oefenoefening voor draadsnijden, hebt u een stuk rond materiaal nodig, gedraaid tot een buitendraad diameter.
- Gebruikend ofwel een afstekgereedschap of een speciaal geschlopen gereedschap, maak een onderkerving voor de draad gelijk aan de enkele diepte plus .005 inch.
- De onderstaande formule geeft u de enkele diepte voor onderkeringen van unified draad:
d = P x 0,750
Waar d = Enkele Diepte
P = Stapping
n = Aantal draad per inch (TPI)
Invoediepte = .75 / n
Draadberekeningen
Om een correcte draad op de draaibank te snijden, is het noodzakelijk om eerst berekeningen te maken zodat de draad de juiste afmetingen heeft. De volgende diagrammen en formules zullen nuttig zijn bij het berekenen van draadafmetingen.
Voorbeeld: Bereken de stapping, diepte, minderdiameter, en breedte van vlak voor een ¾-10 NC draad.
P = 1 / n = 1 / 10 = 0,100 in.
Diepte = .7500 x Stapping = .7500 x .100 = .0750 in.
Minderdiameter = Hoofddiameter – (D + D) = .750 – (.075 + .075) = 0,600 in.
Breedte van Vlak = P / 8 = (1 / 8) x (1/10) = .0125 in.
Procedure voor draadsnijden:
- Zet de snelheid op ongeveer een kwart van de snelheid gebruikt voor draaien.
- Zet de snelhakkeerkast in voor de vereiste stapping in draad. (Draad per inch)
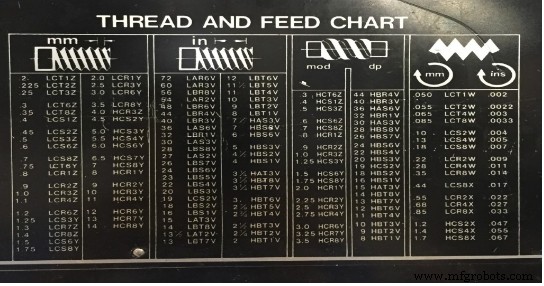
Figuur 1. Draad en Voeding Diagram
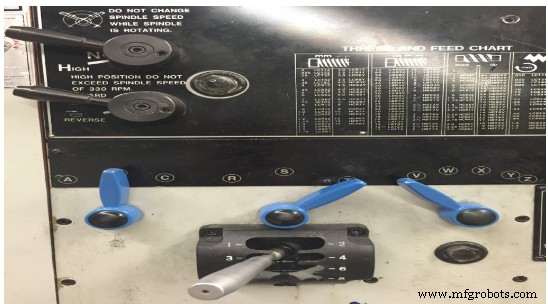
Figuur 2. Tandwielkast Instellen
- Zet de samengestelde steun op 29 graden naar rechts voor rechtshandige draad.
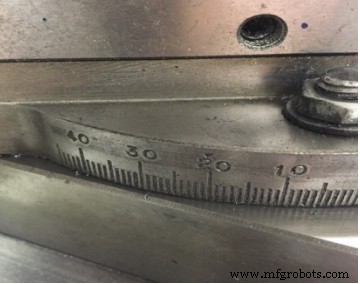
Figuur 3. 29 Gradens
- Installeer een 60 graden draadsnijgereedschap en zet de hoogte op het draaibankcentrumnpunt.
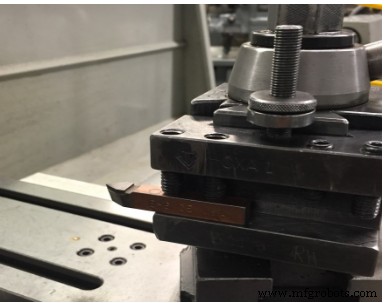
Figuur 4. 60 Gradens Draadsnijgereedschap
- Zet het snijgereedschap op rechte hoeken tot het werk, met een draadmeter.
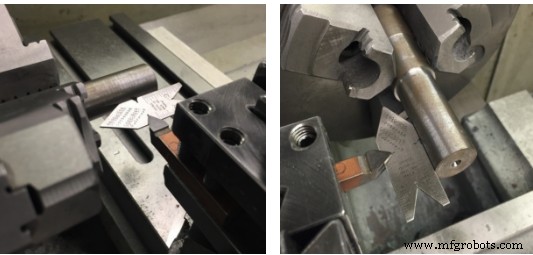
Figuur 5. De Centrummeter Gebruiken om het Gereedschap te Positioneren voor Draadsnijden
- Met een uitlijningssoplossing, bedek het te draaien gebied.
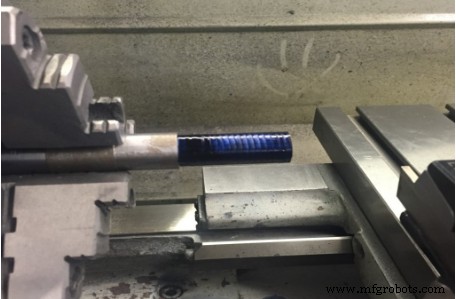
Figuur 6. Uitlijning
- Beweeg het draadsnijgereedschap naar het onderdeel met zowel de samengestelde als de dwarsvoeding. Zet de micrometer op nul op beide wijzers.
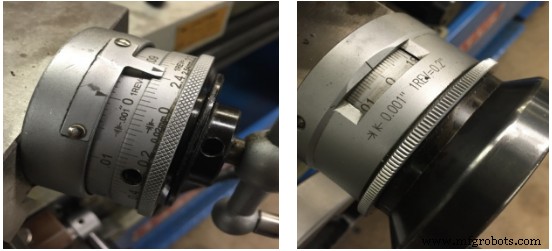
Figuur 7. Samengestelde Figuur 8. Dwarsvoeding
- Beweeg dwarsvoeding naar achteren gereedschap van het werk, beweeg steun naar het einde van het onderdeel en zet dwarsvoeding weer op nul.
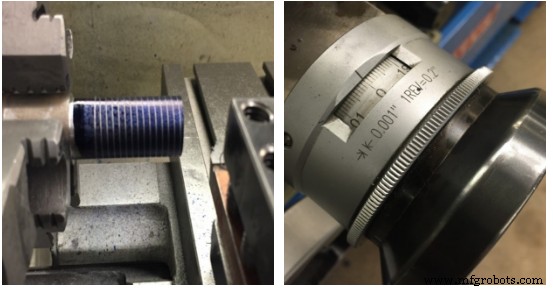
Figuur 9. Einde van het onderdeel en Dwarsvoeding naar Nul
- Alleen met de samengestelde micrometer, voed .001 tot .002 inch in.
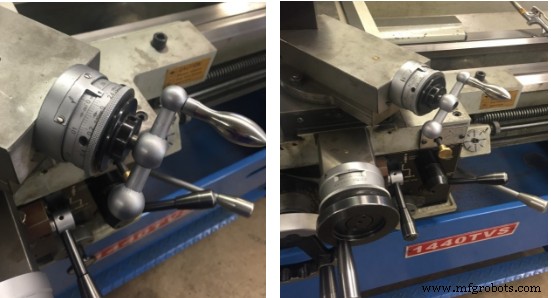
Figuur 10: Samengestelde voeding in .002 inch
- Zet de draaibank aan en koppel de halve moer in.
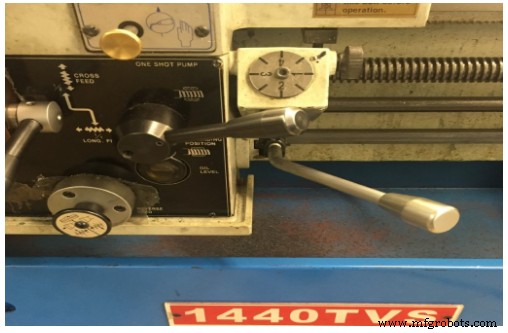
Figuur 11: Aan/Uit Hebel en Halve Moer
- Neem een schraapsnede op het onderdeel zonder koelvloeistof. Ontkoppel de halve moer aan het einde van de snede, stop de draaibank en haal het gereedschap uit met de dwarsvoeding. Keer de steun terug naar de startpositie.
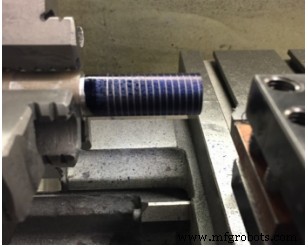
Figuur 12. Startpositie
- Met een draadstappingmeter of een liniaal controleer de draadstapping. (Draad per inch)
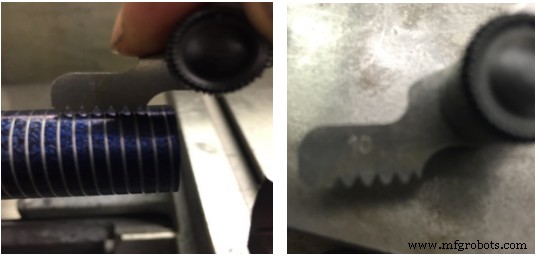
Figuur 13. Draadstappingmeter Figuur 14. Draadstappingmeter(10)
- Voed de samengestelde in .005 tot .020 inch voor de eerste pass met snijolie. Naarmate u bij de finale maat komt, verlaag de snijdiepte tot .001 tot .002 inch.
- Voortzetten met dit proces tot het gereedschap binnen .010 inch van de afwerkdiepte is.
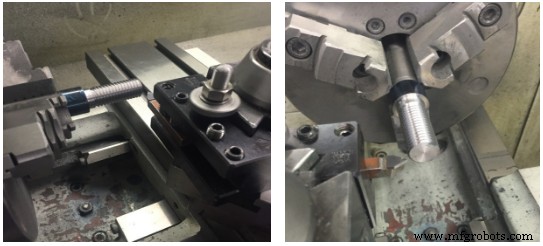
Figuur 15. Draadsnijoperatie
- Controleer de maat met een draadmicrometer, draadmeter, of het driedraadsysteem.
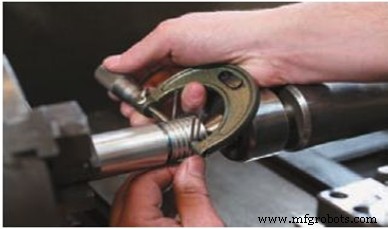
Figuur 16. Driedraad Meting
- Affaseer het einde van de draad om het te beschermen tegen schade.
Uitboren
Reamers worden gebruikt om geboorde gaten of boren snel en nauwkeurig af te werken tot een gespecificeerde gatgrootte en om een goede oppervlakteafwerking te produceren. Uitboren kan uitgevoerd worden nadat een gat geboord of uitgeboord is tot binnen 0,005 tot 0,015 inch van de afwerkgrootte aangezien de reamer niet ontworpen is om veel materiaal te verwijderen.
Het werkstuk wordt in een schroefbank aan de kopstock-spindel gemonteerd en de reamer wordt ondersteund door de tegensteun.
De draaibanksnelheid voor machine-uitboren moet ongeveer 1/2 zijn van die gebruikt voor boren.
Uitboren met een Hand Reamer
Het gat dat met de hand uitgeboord moet worden, moet binnen 0,005 inch van de vereiste afwerkgrootte liggen.
Het werkstuk wordt aan de kopstock-spindel in een schroefbank gemonteerd en de kopstock-spindel wordt vergrendeld nadat het werkstuk nauwkeurig opgesteld is. De hand reamer wordt in een verstelbare reamer-sleutel gemonteerd en ondersteund met het tegensteun-centrum. Als het handwiel met de hand gedraaid wordt, wordt de hand reamer tegelijkertijd in het gat gevoed door het tegensteun-handwiel te draaien. Gebruik voldoende koelvloeistof voor uitboren.
Uitboren met een Machine Reamer
Het gat dat met een machine reamer uitgeboord moet worden, moet geboord of uitgeboord zijn tot binnen 0,010 inch van de afwerkgrootte zodat de machine reamer alleen de snijdersporen hoeft te verwijderen. Gebruik voldoende koelvloeistof voor uitboren.
Een Draaibank Snijgereedschap Slijpen
Procedure:
- Grijp het snijgereedschap stevig vast terwijl u de hand op de slijpmachine steun zet.
- Houd het snijgereedschap op de juiste hoek om de snijrandhoek te slijpen. Tegelijkertijd, kantel de bodem van het snijgereedschap naar het wiel toe en slijp 10 graden zijvrijheid of vrijheidshoek op de snijrand. De snijrand moet ongeveer .5 inches lang zijn en ongeveer ¼ de breedte van het snijgereedschap overschrijden.
- Terwijl u het snijgereedschap slijpt, beweeg het snijgereedschap heen en weer over het vlak van het slijpwiel. Dit versnelt het slijpen en voorkomt dat het wiel gegroefd wordt.
- Het snijgereedschap moet frequent gekoeld worden tijdens het slijpbewerking door in water te duiken. Oververhit nooit een snijgereedschap.
- Slijp de eindsnijhoek zodat het een hoek vormt van iets minder dan 90 graden met de zijsnijrand. Houd het gereedschap zodat de eindsnijhoek en eindvrijheidshoek van 15 graden tegelijkertijd geschlopen worden.
- Controleer de hoeveelheid eindvrijheid wanneer het snijgereedschap in de gereedschapshouder zit.
- Houd de top van het snijgereedschap op ongeveer 45 graden ten opzichte van de as van het wiel en slijp de zijhoek van ongeveer 14 graden.
- Slijp een lichte radius op de punt van het snijgereedschap, terwijl u ervoor zorgt dat dezelfde voor- en zijvrijheidshoek behouden blijft.
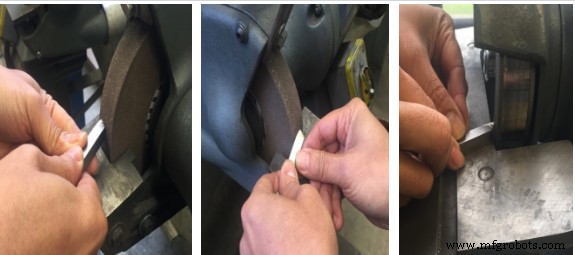
Voorzijde slijpen Zijzijde slijpen Radius slijpen
Snijgereedschap Materialen
Draaibank snijgereedschappen worden doorgaans gemaakt van vier materialen:
- Hoge-snelheidsstaal
- Gietlegeringen
- Gecementeerde Hardmetalen
- Keramieken
De eigenschappen die elk van deze materialen bezitten, zijn verschillend en de toepassing van elk hangt af van het materiaal dat bewerkt wordt en de staat van de machine.
Draaibank snijgereedschappen moeten de volgende eigenschappen bezitten.
- Zij moeten hard zijn.
- Zij moeten slijtvast zijn.
- Zij moeten in staat zijn om hoge temperaturen te weerstaan die ontstaan tijdens de snijoperatie.
- Zij moeten in staat zijn om schokken te weerstaan tijdens de snijoperatie.
Snijgereedschap Nomenclatuur
Snijgereedschappen gebruikt op een draaibank zijn doorgaans enkelpunt snijgereedschappen en hoewel de vorm van het gereedschap verandert voor diverse toepassingen. De zelfde nomenclatuur geldt voor alle snijgereedschappen.
Procedure:
- Basis: de bodem van de gereedschapshaak.
- Snijrand: de voorste rand van het snijgereedschap die het snijden doet.
- Vlak: het oppervlak waar de spaan tegenaan drukt terwijl het van het werk gescheiden wordt.
- Flank: Het oppervlak van het gereedschap dat aangrenzend is aan en onder de snijrand ligt.
- Neus: de punt van het snijgereedschap gevormd door het samenkomen van de snijrand en het voorvlak.
- Neusradius: De radius waarop de neus geschlopen is. De grootte van de radius beïnvloedt de afwerking. Voor ruwe snede, een 1/16 inch neusradius gebruikt. Voor afwerksnede, een 1/16 tot ⅛ inch neusradius gebruikt.
- Punt: Het einde van het gereedschap dat voor snijdoeleinden geschlopen is.
- Haak: het lichaam van het snijgereedschap of het deel dat in de gereedschapshouder gehouden wordt.
- Draaibank Snijgereedschap Hoeken en Vrijheden
Goede prestaties van een snijgereedschap hangen af van de vrijheids- en haakhoeken die op het snijgereedschap geschlopen moeten worden. Hoewel deze hoeken variëren voor verschillende materialen, is de nomenclatuur hetzelfde voor alle snijgereedschappen.
- Zijsnijrandhoek: De hoek die de snijrand vormt met de zijde van de gereedschapshaak. Deze hoek kan van 10 tot 20 graden zijn afhankelijk van het bewerkte materiaal. Als de hoek boven 30 graden is, zal het gereedschap neigen tot ratelen.
- Eindsnijrandhoek. De hoek gevormd door de eindsnijrand en een lijn loodrecht op de middenlijn van het snijgereedschap. Deze hoek kan van 5 tot 30 graden zijn afhankelijk van het type snede en gewenste afwerking. Voor ruwfreessneden een hoek van 5 tot 15 graden, hoeken tussen 15 en 30 graden worden gebruikt voor algemeen doeleinden draaigereedschappen. De grotere hoek stelt het snijgereedschap in staat om naar links gezwenkt te worden bij lichte sneden dicht bij de hond of schroefbank, of bij draaien naar een schouder.
- Zijvrijheid (clearance) hoek: De hoek geschlopen op de flank van het gereedschap onder de snijrand. Deze hoek kan van 6 tot 10 graden zijn. De zijvrijheid op een snijgereedschap stelt het snijgereedschap in staat om in de lengte in het draaiende werk vooruit te gaan en de flank te voorkomen tegen het werkstuk te wrijven.
- Eindvrijheid (clearance) hoek: de hoek geschlopen onder de neus van het snijgereedschap die het snijgereedschap in staat stelt in het werk te voeden. Deze hoek kan 10 tot 15 graden zijn voor algemeen doeleinden snede. Deze hoek moet gemeten worden wanneer het snijgereedschap in de gereedschapshouder gehouden wordt. De eindvrijheidshoek varieert met de hardheid en type materiaal en type snede genomen. De eindvrijheidshoek is kleiner voor harder materiaal, om ondersteuning onder de snijrand te bieden.
- Zijhoek: De hoek waarop het vlak van de snijrand afgeschlopen is. Deze hoek kan 14 graden zijn voor algemeen doeleinden snijgereedschappen. Zijhoek geeft een scherpere snijrand en laat de spaan snel wegstromen. Voor zachtere materialen is de zijhoek doorgaans verhoogd.
- Achter (Boven) Hoek: De achterwaartse helling van het gereedschapsvlak weg van de neus. Deze hoek kan ongeveer 20 graden zijn en wordt voorzien in de gereedschapshouder. Achterhoek stelt de spannen in staat om van het punt van het snijgereedschap weg te stromen.
EENHEDSTOETS
- Wat is de stapping voor ¼-20 tap?
- Op welke hoek moet de samengestelde steun gedraaid worden voor Unified Draad?
- Leg uit waarom u de samengestelde steun in Vraag 2 zwenkt.
- Wat is de draaddiepte voor UNF ½-20 schroef?
- Hoe zou u een linkshandige draad maken? Dit is niet in de tekst behandeld – bedenk het zelf?
- Welk snijgereedschap gebruiken we voor het snijden van draad?
- Beschrijf Centrummeter.
- Wat gebruiken we om de draadstapping te controleren (Draad Per Inch)?
- De eerste en laatste pas, hoeveel voeden we de samengestelde in?
- Noem vier materialen die gebruikt worden om snijgereedschappen te maken.
Hoofdstuk Toeschrijvingsinformatie
Dit hoofdstuk is afgeleid van de volgende bronnen.
- Draaibank afgeleid van Draaibank door het Massachusetts Institute of Technology, CC:BY-NC-SA 4.0.
- Snijgereedschap Terminologie afgeleid van Draaibank Snijgereedschappen – Snijgereedschap Vormen door de Wisconsin Technical College, CC:BY-NC 4.0.
- Snijgereedschap Terminologie afgeleid van Snijder Typen (Draaibank) door de Universiteit van Idaho, CC:BY-SA 3.0.
- Centreren afgeleid van [Handmatige Draaibanken Document]
Industriële technologie
- Essentiële onderdelen van een draaibank: functies en overzicht
- Draaibanken begrijpen: geschiedenis, typen en toepassingen
- Eenheid 5: CNC Bediening – Haas Freesmachine Opstarten & Controleren
- Mastercam Eenheid 7: Afbeeldingsbeheer en Werkpadcreatie
- TL-1 Werkplaats Draaibank: Naadloze Overgang van Handmatig naar CNC
- TF2000 CNC Draaibank – Zware-Duty Precisie & Gebruiksvriendelijke Besturing
- Trak TRL 1540V CNC Draaibank – Precisie & Flexibiliteit voor Bewerking
- Hoogprecisie olieland draaibank voor grote-onderdeel productie
- Hardinge HLV draaibank nu met elektronische servomotor en draadcomputer voor precisie
- M20 × 60 Middelgrote combinatie draaibank – Vielzijdige, high-performance machine
- Wat Is Een Draaibankspindel? Een Complete Gids